EN



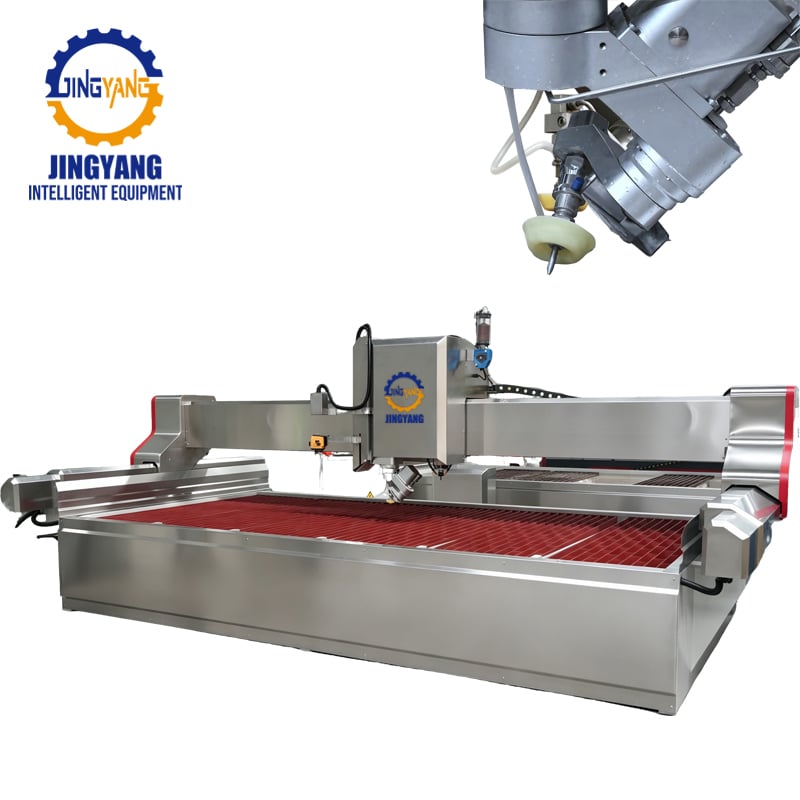
Porozumění vodní řezací stroj rozdíly v cenách vyplývají z kvality komponentů, konstrukce čerpadla a kinematiky řezné hlavy. Tato obchodní návod pro nákup vysvětluje, co skutečně ovlivňuje náklady, vodní paprskový řezací stroj jak porovnat cenu vodní paprsek řádek po řádku a jak ověřit, zda nižší cena stroje pro řezání vodním paprskem přináší dlouhodobou rentabilitu nebo skryté prostojy ve dílně.
Tlakové jádro: Intenzifikátorová čerpadla versus systémy s přímým pohonem
Vysokotlaké čerpadlo funguje jako srdce každého systému studeného řezání a tvoří 40 až 50 % počáteční ceny stroje pro řezání vodním paprskem. Při porovnávání nabídek je nejvýraznější rozdíl v ceně mezi hydraulickými intenzifikátorovými čerpadly a mechanickými čerpadly s přímým pohonem a klikovým hřídelem.
Přímé čerpadla převádějí elektrickou energii přímo na mechanické zdvihy pístu. Nabízejí nižší počáteční kapitálové náklady a vysokou elektrickou účinnost, což je pro menší provozy atraktivní vstupní možností. Při zpracování hustých materiálů, jako jsou žula, technický křemen nebo kov, však hydraulická čerpadla s intenzifikací dominují v průmyslové výrobě. Intenzifikátory využívají tlakový hydraulický olej k pohánění zdvihových keramických pístů a poskytují spolehlivé provozní tlaky v rozmezí od 3 800 bar (55 000 psi) až po 6 200 bar (90 000 psi).
Kromě architektury čerpadla určuje trvalý provozní tlak skutečné řezné rychlosti v reálných podmínkách. Systém nižší cenové kategorie může uvádět špičkový tlak 4 100 bar, avšak jeho bezpečný trvalý provozní limit se často pohybuje kolem 3 200 bar, aby se zabránilo předčasnému únavovému poškození válce. Naopak průmyslová čerpadla pro náročné aplikace udržují vyšší trvalý tlak díky akumulátorům tlakových pulsů větší kapacity, tekutinovým válcům z kované nerezové oceli a automatickým bezpečnostním obvodům pro odvzdušnění. Tento technický rozdíl snižuje hydraulické pulzace, čímž vznikají čistější řezné okraje a prodlužuje se životnost spotřebních součástí během celé výrobní směny.
Tuhost konstrukce stroje, mechanika pohybu a pohonné systémy
Fyzická konstrukce, která řeznou hlavu podporuje, má přímý vliv na přesnost výrobků a jejich životnost a výrazně ovlivňuje celkovou cenu stroje pro řezání vodním paprskem. Řezání vodním paprskem probíhá v náročném, korozivním prostředí nasyceném kyselým štěrkem z kamene, rozdrcenými zrnky granátu a stojatou vodou.
Rámová konstrukce nízkorozpočtového stroje, vyrobená z tenkých konstrukčních trubek z uhlíkové oceli bez tepelného zpracování, se v průběhu času deformuje kvůli uvolněným vnitřním napětím. S deformací rámu se ztrácí rovnoběžnost vodicích drah lineárních vodítek, čímž klesá přesnost hotových součástí. Prémiové stroje využívají těžkých ocelových desek, které jsou nejprve podrobeny žíhání za účelem uvolnění vnitřních napětí a následně zpracovány na pětiosých CNC obráběcích strojích s portálovou konstrukcí. Tento postup zabrání torzní deformaci konstrukce a zachová opakovatelnost polohy po dobu pěti až deseti let nepřetržitého provozu.
Také pohonné komponenty pohybového systému odhalují významné rozdíly ve specifikacích mezi jednotlivými cenovými kategoriemi:
- Převod pohybu: Broušené precizní kuličkové šrouby a šikmo ozubené hřebeny nabízejí vyšší polohovou přesnost a lepší odolnost proti zpětnému chvění než levné válcované šrouby nebo hřebeny se přímými zuby.
- Těsnění vodících kolejnic: Vícevrstvé bludištěové těsnění a systémy čistícího vzduchového proudění s přetlakem chrání lineární kolejnice a jezdce před kontaminací abrazivním štěrkem.
- Ponořené konstrukční prvky: Vložky z nerezové oceli pro zachycovací nádrže, nosné lišty vysoce odolné proti zatížení a izolované pohonné mosty brání oxidaci konstrukce a předčasnému podbíhání podvozku.
- Servo-elektronika: Absolutní digitální střídavé servomotory eliminují nutnost ručního nastavení nulových poloh os a zároveň zajišťují přesnou zpětnou vazbu polohy i po nouzovém zastavení.
Kinematika řezné hlavy: 3osý versus 5osý systém kompenzace kuželovosti řezu
Fyzická geometrie vysokotlakého abrazivního vodního proudu přirozeně vytváří kuželovitou šířku řezu (kerf taper), takže řezané hrany jsou nahoře širší a dole užší. Konstrukční řešení použité k ovládání tohoto fyzikálního jevu má přímý dopad na konečnou cenu vodního řezacího stroje.
Mechanický parametr |
Základní 3osý systém |
Pokročilý 5osý systém kompenzace kuželovosti řezu |
Kinematická konfigurace |
Pevný svislý posuv dolů (ortogonální osy X, Y, Z) |
Spojitě interpolující dvouotáčkový zápěstní mechanismus (osy A/B nebo A/C) |
Přirozená kuželovitost řezu vodním proudem |
zkosení hrany o 1° až 3° na tlustých obrobkách |
Skutečný časový úhel odchylky úplně eliminuje zkosení řezné šířky (skutečný kolmý řez 0°) |
Možnosti zkosení |
Žádné (omezeno na ploché obrysové tvary) |
Programovatelné zkosení od 0° do ±45°/±60° pro bezšvové koutové spoje |
Požadavky na řídící software |
Základní 2D G-kódový interpolátor |
Pokročilá kinematika RTCP (Rotational Tool Center Point) s dynamickým zpomalením v rozích |
Cílové aplikace |
Základní hrubé rozměrování kamene, řezání plochých plechů, řezání pěnových profilů |
Vyříznutí otvorů pro kuchyňské dřezy, architektonické koutové spoje z porcelánu, složité kamenné medailony |
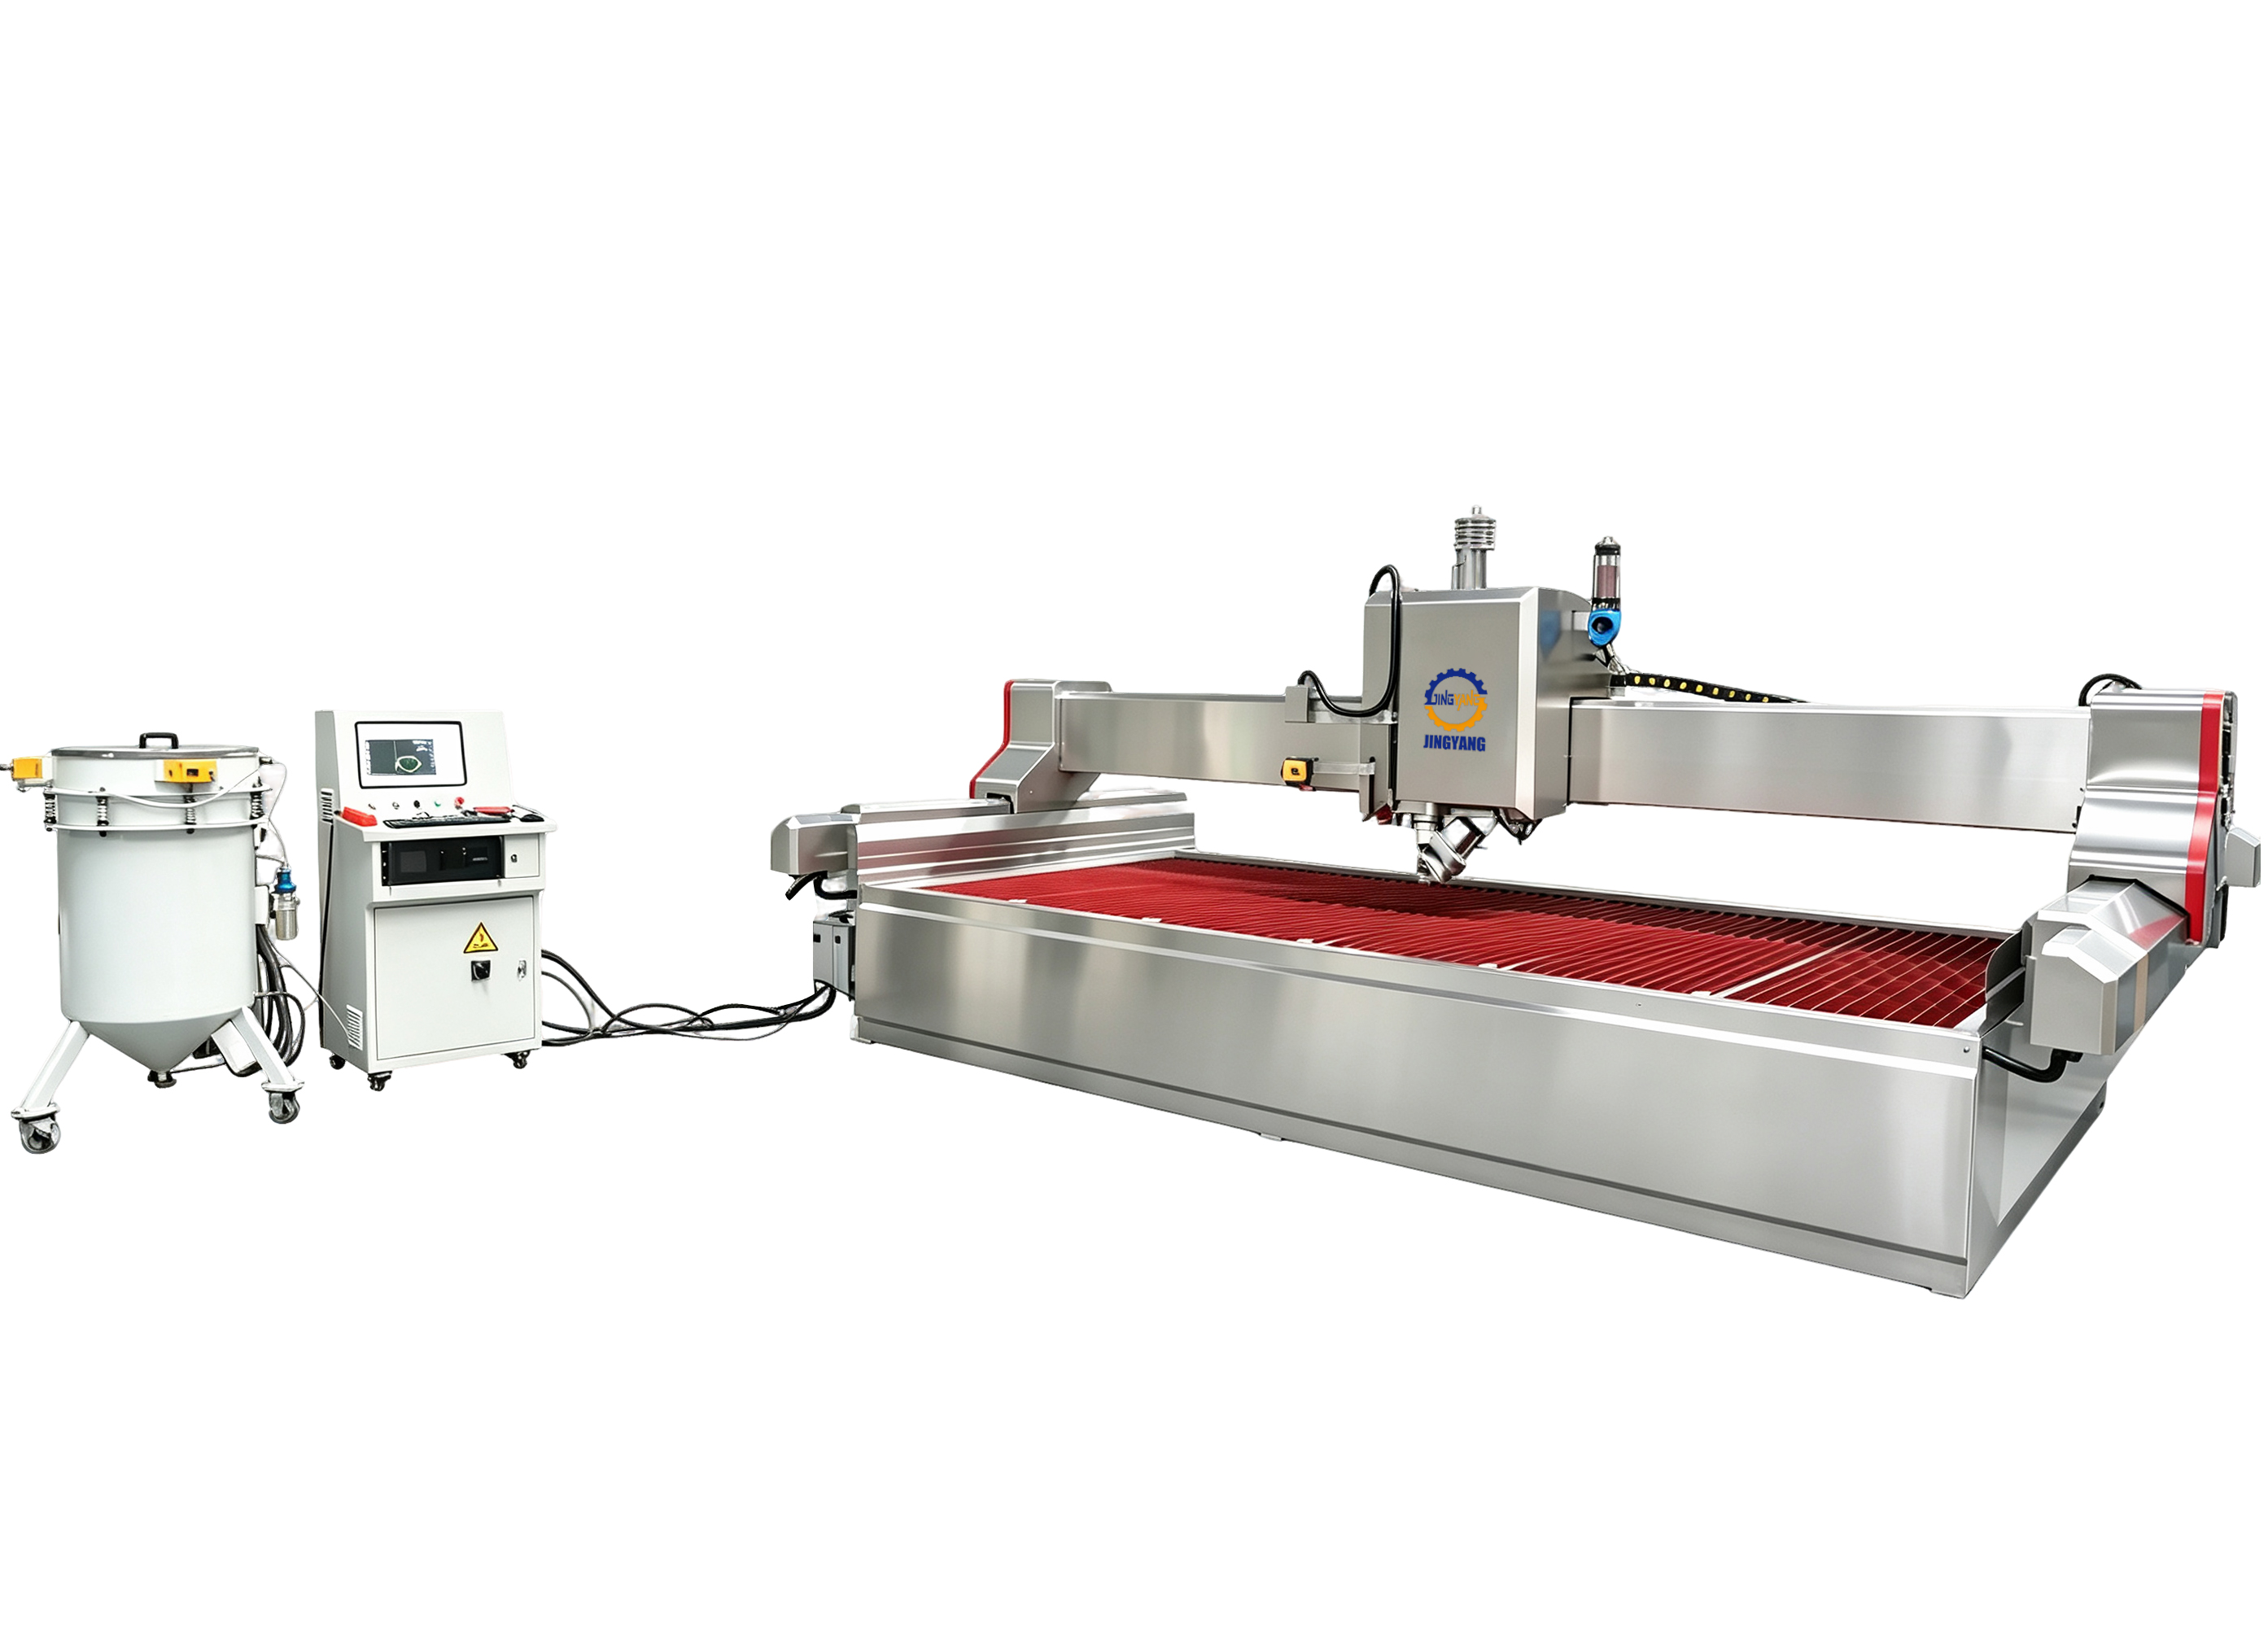
Standardní tříosé řezací hlavy poskytují ekonomické řešení pro hrubé řezání desek, vysekávání kovových plechů nebo vytváření základních profilů, kde je přijatelný sklon řezné hrany. Výroba moderních povrchů z křemičitanu, interiérových keramických dlaždic a kamenných panelů bez manuálního broušení však vyžaduje dynamickou pěti-osou řezací hlavu.
Tyto článkové hlavy využívají harmonické převodovky, rotační snímače s vysokým rozlišením a algoritmickou kompenzaci průhybu v reálném čase. Mírným nakloněním vodního paprsku směrem ven stroj přesune přirozený sklon řezu na odpadní stranu obrobku, čímž zůstane dokončená hrana přesně pod úhlem 90 stupňů. Ačkoli pěti-osá hlava zvyšuje počáteční investici do stroje, eliminuje hodiny následného manuálního broušení hran kuchyňských pracovních desek a architektonických šikmých spojů.
Skutečná celková cena vlastnictví: Realita s abrazivem a spotřebními materiály
Pouze pohled na nákupní ceny vybavení ignoruje významné pravidelné náklady nutné k provozu abrazivního studeného řezacího zařízení. Posouzení nákladů na vlastnictví vodního paprsku vyžaduje audit životnosti spotřebních materiálů a hodinové spotřeby energie ještě před investicí kapitálu.
Spotřeba abrazivního granátu představuje největší proměnnou položku denních provozních nákladů a může činit až 60 % provozních nákladů. Zařízení vstupní úrovně často využívají základní zásobníky písku s gravitačním přívodem a manuálními regulačními ventily, které dodávají abrazivum nepřesně a nepravidelně. To způsobuje neustálé kolísání řezné rychlosti, ucpané směšovací komory a plýtvání abrazivem.
Pokročilé systémy zahrnují elektronické dávkovací jednotky pro abrazivum řízené krokovými motory, které neustále kalibrují rychlost dodávky podle hloubky cílového materiálu a dynamiky tlaku. Optimalizace dodávky abraziva může výrazně snížit měsíční spotřebu granátu bez ztráty rychlosti posuvu.
Životní cykly komponentů také ovlivňují dlouhodobé provozní náklady:
- Zaměřovací trubky: Prémiové směšovací trysky z kompozitního karbidu wolframu odolávají rozšíření vnitřního průměru a vydrží 80 až 120 provozních hodin, než se kvůli rozptylu vodního paprsku sníží řezná kvalita.
- Vysokotlaké dýzové drahokamy: Precizní diamantové dýzy mají vyšší pořizovací náklady než alternativy ze safíru nebo rubínu, avšak spolehlivě vydrží 500 až 800 hodin a zároveň chrání následné směšovací komory před nerovnoměrnými vodními paprsky.
- Písty a dynamické těsnicí sady: Těsnění vysokotlakých válců, která odolávají pravidelnému provozu při tlaku přesahujícím 3 800 bar, snižují nutnost nouzových demontáží čerpadel a zabrání neplánovanému přerušení směny.
Rozsah dodávky a chyby v nabídkách, kterých je třeba se vyvarovat
Nízká úvodní cena často skrývá neúplnou specifikaci systému. Nezkušení kupující, kteří porovnávají odhady dodavatelů zahraničí, často zjišťují, že pro dosažení uměle nízké počáteční nabídky byla vynechána kriticky důležitá pomocná zařízení.
Při posuzování návrhů zařízení zkontrolujte, zda základní nabídka zahrnuje pomocné vybavení nezbytné pro každodenní provoz. Zeptejte se, zda balíček vysokotlakého čerpadla obsahuje integrovaný chladič s uzavřeným okruhem nebo výměník tepla typu olej–voda, který brání přehřátí hydraulického oleje v prostředí s vysokou teplotou okolního vzduchu.
Zkontrolujte, zda je v zachytávací nádrži zahrnuta motorizovaná soustava pro odstraňování abrazivního kalu, nebo zda bude nutné kal ručně odstraňovat lopatou každých několik měsíců. Ověřte, zda je součástí předúpravy vody; městská voda bohatá na minerály rychle poškodí dynamická těsnění a sedla zpětných ventilů bez dvousloupcových deionizátorů a změkčovačů vody.
Nakonec potvrďte hranice softwarové licence. Profesionální CAD/CAM program pro rozvrhování s automatickou optimalizací vedení řezu, strategiemi řezání po společných hranách a funkcemi přizpůsobení řezu žilnatosti kamene představuje komerční hodnotu v řádu tisíců dolarů, kterou rozpočtové nabídky často vynechávají.
Hodnocení technické kvalifikace a praktické podpory výrobny
Spolehlivý vodní paprsek závisí na praktických zkušenostech z výroby, dostupnosti náhradních dílů a technické podpoře. Výrobci, kteří nemají rozsáhlé zkušenosti z praxe, často sestavují systémy z obecných, komerčně dostupných součástek, které selhávají při náročných a nepřetržitých výrobních cyklech.
Vycházejíce z desetiletí zkušeností s výrobou strojů pro zpracování kamene, Jingyang Machinery vyvíjí průmyslová zařízení s tuhými konstrukčními základy, spolehlivými vysokotlakými sestavami a inteligentními CNC řídicími systémy. Protože Jingyang vyrábí kompletní systémy pro zpracování kamene – od zařízení pro primární těžbu až po mostové pilové stroje a leštící linky – je jeho strojní vybavení speciálně navrženo tak, aby odolalo prachu z kamení, štěrkové suspenzi a vysokým výrobním zátěžím v dílnách.
Než dokončíte dohodu, ověřte dodavatelský řetězec náhradních dílů dodavatele. Zeptejte se, zda dynamická těsnění, vysokotlaké potrubí, zpětné uzavírací kohouty a zaostřovací trubky používají standardní průmyslové závitové rozměry nebo zda spoléhají na proprietární přípojky, které nutí váš dílnu k drahému jednovýrobkovému závislosti na jediném dodavateli.
Koneční kontrolní seznam před investicí kapitálu
Zajištění optimálního návratu investice znamená vyvážit výši kapitálového vkladu proti mechanické spolehlivosti, přesnosti řezu a denním nákladům na údržbu.
Než podepíšete objednávku, potvrďte následující technické parametry:
- Udržuje čerpadlo jmenovité provozní tlaky při nepřetržitém plnohodnotném provozu po celou směnu?
- Je hlavní nosný rám plně žíhán a obráběn tak, aby chránil přesnost pohybu v průběhu času?
- Opravňuje váš denní výrobní výkon koupě hlavy s kompenzací kuželovosti pro 5osý stroj namísto standardní 3osé jednotky?
- Obsahuje nabídka životně důležitá pomocná zařízení, jako je změkčování vody, chlazení a nepřetržitá extrakce štěrku?
- Jsou náhradní součásti pro nouzové případy skladovány místně nebo jsou dostupné prostřednictvím doručení do následujícího dne?
Hodnocení ceny průmyslového stroje na řezání vodním paprskem vyžaduje, abychom se podívali za povrchovou nabídku a posoudili mechanickou hmotnost, trvanlivost čerpadla, dynamickou přesnost a dlouhodobé provozní náklady. Investice do správně navrženého stroje na řezání vodním paprskem zaručuje nepřetržitou výrobu ve dílně, čisté dokončené okraje a předvídatelné provozní náklady.
Kontaktujte dnes Jingyang Machinery, abyste projednali specifikace vašich materiálů, denní objemy řezání a uspořádání pracovního prostoru. Naši techničtí specialisté vám poskytnou podrobnou technickou nabídku a analýzu konfigurace přizpůsobenou vašim výrobním požadavkům.