EN



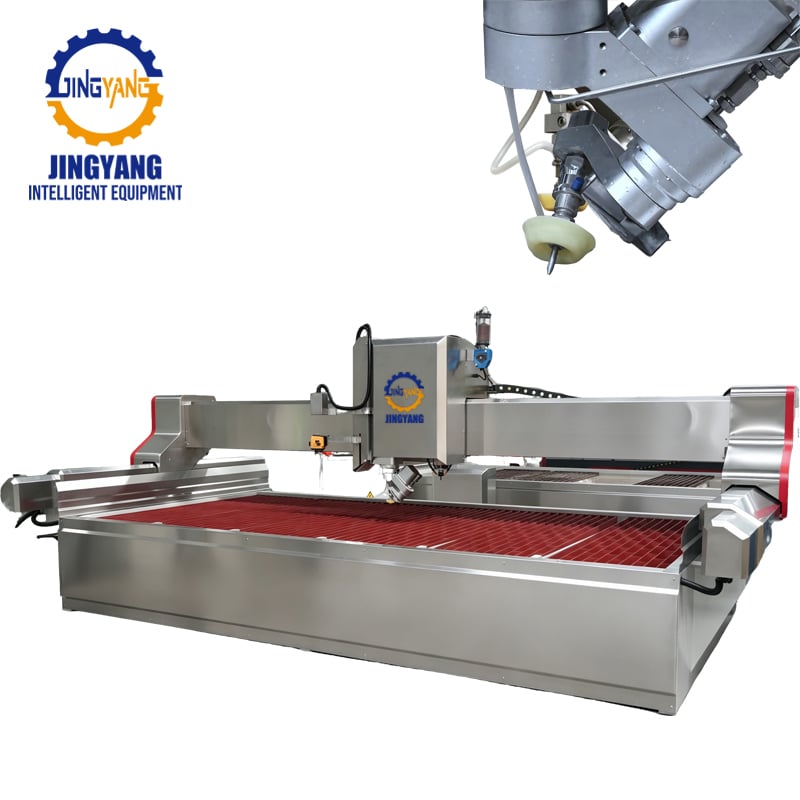
Förståelse vattenjetskärningsmaskin prisskillnaderna beror på komponentkvalitet, pumpkonstruktion och skärdonens kinematik. Den här kommersiella inköpsguiden förklarar vad som avgör den verkliga vattenstrålskärningsmaskin kostnaden, hur man jämför ett vattenjetskärare pris rad för rad och hur man verifierar om ett lägre pris för en vattenstrålskärningsmaskin ger långsiktig lönsamhet eller dold driftstopp i verkstaden.
Tryckkärnan: Intensifierpumpar kontra direktdrivsystem
Högtryckspumpen fungerar som hjärtat i alla kallskärningssystem och utgör 40–50 % av det ursprungliga priset för en vattenstrålskärningsmaskin. Vid jämförelse av offertförslag finns den största kostnads skillnaden mellan hydrauliska intensifierpumpar och mekaniska direktdrivvinkelaxelpumpar.
Direktdrivpumpar omvandlar elektrisk effekt direkt till mekaniska kolvrörelser. De erbjuder lägre initial investeringskostnader och hög elektrisk verkningsgrad, vilket gör dem till en attraktiv ingångspunkt för mindre verksamheter. Vid bearbetning av tätta material som granit, konstgjord kvarts eller metall på daglig basis dominerar dock hydrauliska förstärkpumpar inom industriell tillverkning. Förstärkpumpar använder tryckolja för att driva kolvar med keramiska stötar, vilket ger pålitliga drifttryck mellan 3 800 bar (55 000 psi) och 6 200 bar (90 000 psi).
Utöver pumpens arkitektur avgör den kontinuerliga driftstrycket verkliga skärhastigheterna. Ett system i budgetklass kan annonsera en topptrycksklass på 4 100 bar, men dess säkra kontinuerliga driftgräns ligger ofta runt 3 200 bar för att förhindra tidig cylindertrötthet. I motsats till detta upprätthåller tunga industriella pumpar högre konstant tryck genom pulssamlare med större kapacitet, fluidcylindrar av smidd rostfritt stål samt automatiserade säkerhets-kretslösningssystem. Denna ingenjörsmässiga skillnad minskar hydrauliska pulseringar, vilket ger renare kantfinish och förlänger livslängden för förbrukningsartiklar under produktionsskift.
Maskinramens styvhet, rörelsemechanik och drivsystem
Den fysiska strukturen som stödjer skärhuvuden påverkar direkt delarnas noggrannhet och livslängd, och har därmed stor inverkan på den totala kostnaden för en vattenstråle-skärmaskin. Vattenstråleskärning sker i en hård, korrosiv miljö som är mättad med sur stenslam, spruckna granatpartiklar och stående vatten.
En billig maskinram tillverkad av tunn strukturell kolstålslang utan värmebehandling vrider sig med tiden på grund av frigjorda inre spänningar. När ramen deformeras förlorar linjära guidspår sin parallellitet, vilket försämrar noggrannheten hos de färdiga arbetsstyckena. Premiummaskiner använder tunga stålplåtskonstruktioner som utsatts för värmebehandling för spänningsavlastning, följt av CNC-bearbetning av fem ytor på en portalkran. Detta förhindrar strukturell vridning och bevarar positionsupprepbarhet under fem till tio år av kontinuerlig användning.
Rörelsedrivanordningar avslöjar också betydande specifikationsklyftor mellan olika prisnivåer:
- Drivöverföring: Slipade precisionskulskruvar och spiralformade kuggstångar ger överlägsen positionsnoggrannhet och bättre motstånd mot spel jämfört med billiga rullade skruvar eller rakstegskuggstångar.
- Guidspårstätning: Flerskiktslabyrinttätnings- och positiv lufttrycksspolsystem skyddar linjära spår och vagnar mot slibande slamkontaminering.
- Nedsänkta strukturella element: Liner av rostfritt stål för uppfångningsbassänger, kraftfulla stångstöd och isolerade drivgallerier förhindrar strukturell oxidation och tidig rostbildning på chassin.
- Servoelektronik: Absoluta digitala växelströmsservodrifter eliminerar behovet av manuell axelhoming samtidigt som exakt positionsåterkoppling bibehålls även efter nödstopp.
Skärborrhuvudets kinematik: 3-axlig kontra 5-axlig lutningskorrigering
Den fysiska geometrin hos en högtrycksspruta med abrasivt vatten skapar naturligt en sned skärskiva (kerf taper), vilket gör att skurna kanter blir bredare vid toppen och smalare vid botten. Den mekaniska konstruktion som används för att hantera denna fysiska effekt påverkar direkt priset på den slutliga vattenskärningsmaskinen.
Mekaniska parametrar |
Grundläggande 3-axlig system |
Avancerat 5-axligt lutningskompenserande system |
Kinematisk konfiguration |
Fast vertikal nedmatning (X, Y, Z ortogonala) |
Kontinuerlig interpolerande birotationell handled (A/B- eller A/C-axlar) |
Naturlig strömskärskiva (kerf taper) |
1° till 3° kantavfördjupning finns på tjocka arbetsstycken |
Echtidens vinkelavvikelse tar helt bort skärsnittets avfördjupning (0° verkligt lodrätt) |
Kapacitet att skapa snedkant |
Ingen (begränsad till platta profilkonturer) |
Programmerbar snedkant från 0° till ±45°/±60° för sömlösa hörnfogar |
Krav på kontrollprogramvara |
Grundläggande 2D G-kod-interpolator |
Avancerad RTCP (Rotational Tool Center Point)-kinematik med dynamisk hörnminskning av hastighet |
Målapplikationer |
Grundläggande grovstenstorleksbestämning, skärning av platta metallplåtar, skumprofiler |
Räkenskapsbordssinkutskärningar, arkitektoniska porslinshörn, komplexa stenmedaljonger |
Standard 3-axliga skärhuvuden ger en ekonomisk lösning för grovskärning av plattor, blankning av metallplåtar eller framställning av grundläggande profiler där kantfördjupning är acceptabel. För att emellertid tillverka moderna kvartsytor, inomhusporslinsgolv och stenpaneler utan manuell slipning krävs en dynamisk 5-axlig skärhuvud.
Dessa artikulerade huvuden introducerar harmoniska växellådor, högupplösta roterande kodrar och realtidsalgoritmisk avvikelsekompensering. Genom att luta vattenstrålen något utåt sveper maskinen den naturliga skärningskonen in på avfallsidan av arbetsstycket, vilket lämnar en verklig 90-graders färdigkant. Även om en 5-axlig huvud ökar den ursprungliga maskininvesteringen eliminerar den timmar av sekundär manuell kantslipning på köksbänkar och arkitektoniska snedskurna fogar.
Sann total ägarkostnad: Abrasiv- och förbrukningsmaterialens verklighet
Att enbart titta på utrustningsinköpsbelopp ignorerar de betydande återkommande kostnaderna för att hålla en abrasiv kallskärande linje i drift. Att utvärdera kostnaden för ägande av en vattenstråle-skärmaskin kräver en granskning av förbrukningsmaterialens livslängd och den timvisa energiförbrukningen innan kapital investeras.
Förbrukningen av abrasiv granat utgör den största variabla kostnaden under dagliga driftsoperationer och står för upp till 60 % av driftskostnaderna. Maskiner på inledande nivå använder ofta enkla gravitationsdrivna sandbehållare med manuella flödesventiler som matar abrasivet oregelbundet och utan mätning. Detta orsakar ojämna skärhastigheter, igensatta blandkammare och slösad media.
Avancerade system inkluderar elektroniska, stegmotorstyrda abrasivmätanordningar som kontinuerligt justerar leveranshastigheten enligt målmaterialens djup och tryckdynamik. Att optimera abrasivleveransen kan minska den månatliga granatförbrukningen avsevärt utan att försämra travershastigheten.
Komponentlivscykler påverkar också långsiktiga driftskostnader:
- Fokuserande blandrör: Premium blandmunstycken i komposittungstencarbид motstår utvidgning av den inre bohren och håller 80–120 driftstimmar innan vattenstrålens spridning försämrar skärkvaliteten.
- Högtrycksöppningsstenar: Präcisionsdiamantöppningar har en högre inköpskostnad än alternativ i safir eller rubin, men de håller 500–800 timmar pålitligt samtidigt som de skyddar nedströms belägna blandkammare mot obalanserade vattenstrålar.
- Plungers och dynamiska tätpaket: Högtryckscylindertätningspaket som tål konsekvent cykling vid 3 800+ bar minskar nödvändiga pumpnedmonteringar och förhindrar oväntade skiftavbrott.
Leveransomfång och citatfällor att undvika
Ett lågt överskriftspris döljer ofta en ofullständig systemspecifikation. Oerfarna köpare som jämför uppskattningar från utländska leverantörer upptäcker ofta att avgörande kompletterande stödutrustning tagits bort för att skapa ett artificiellt lågt initialt bud.
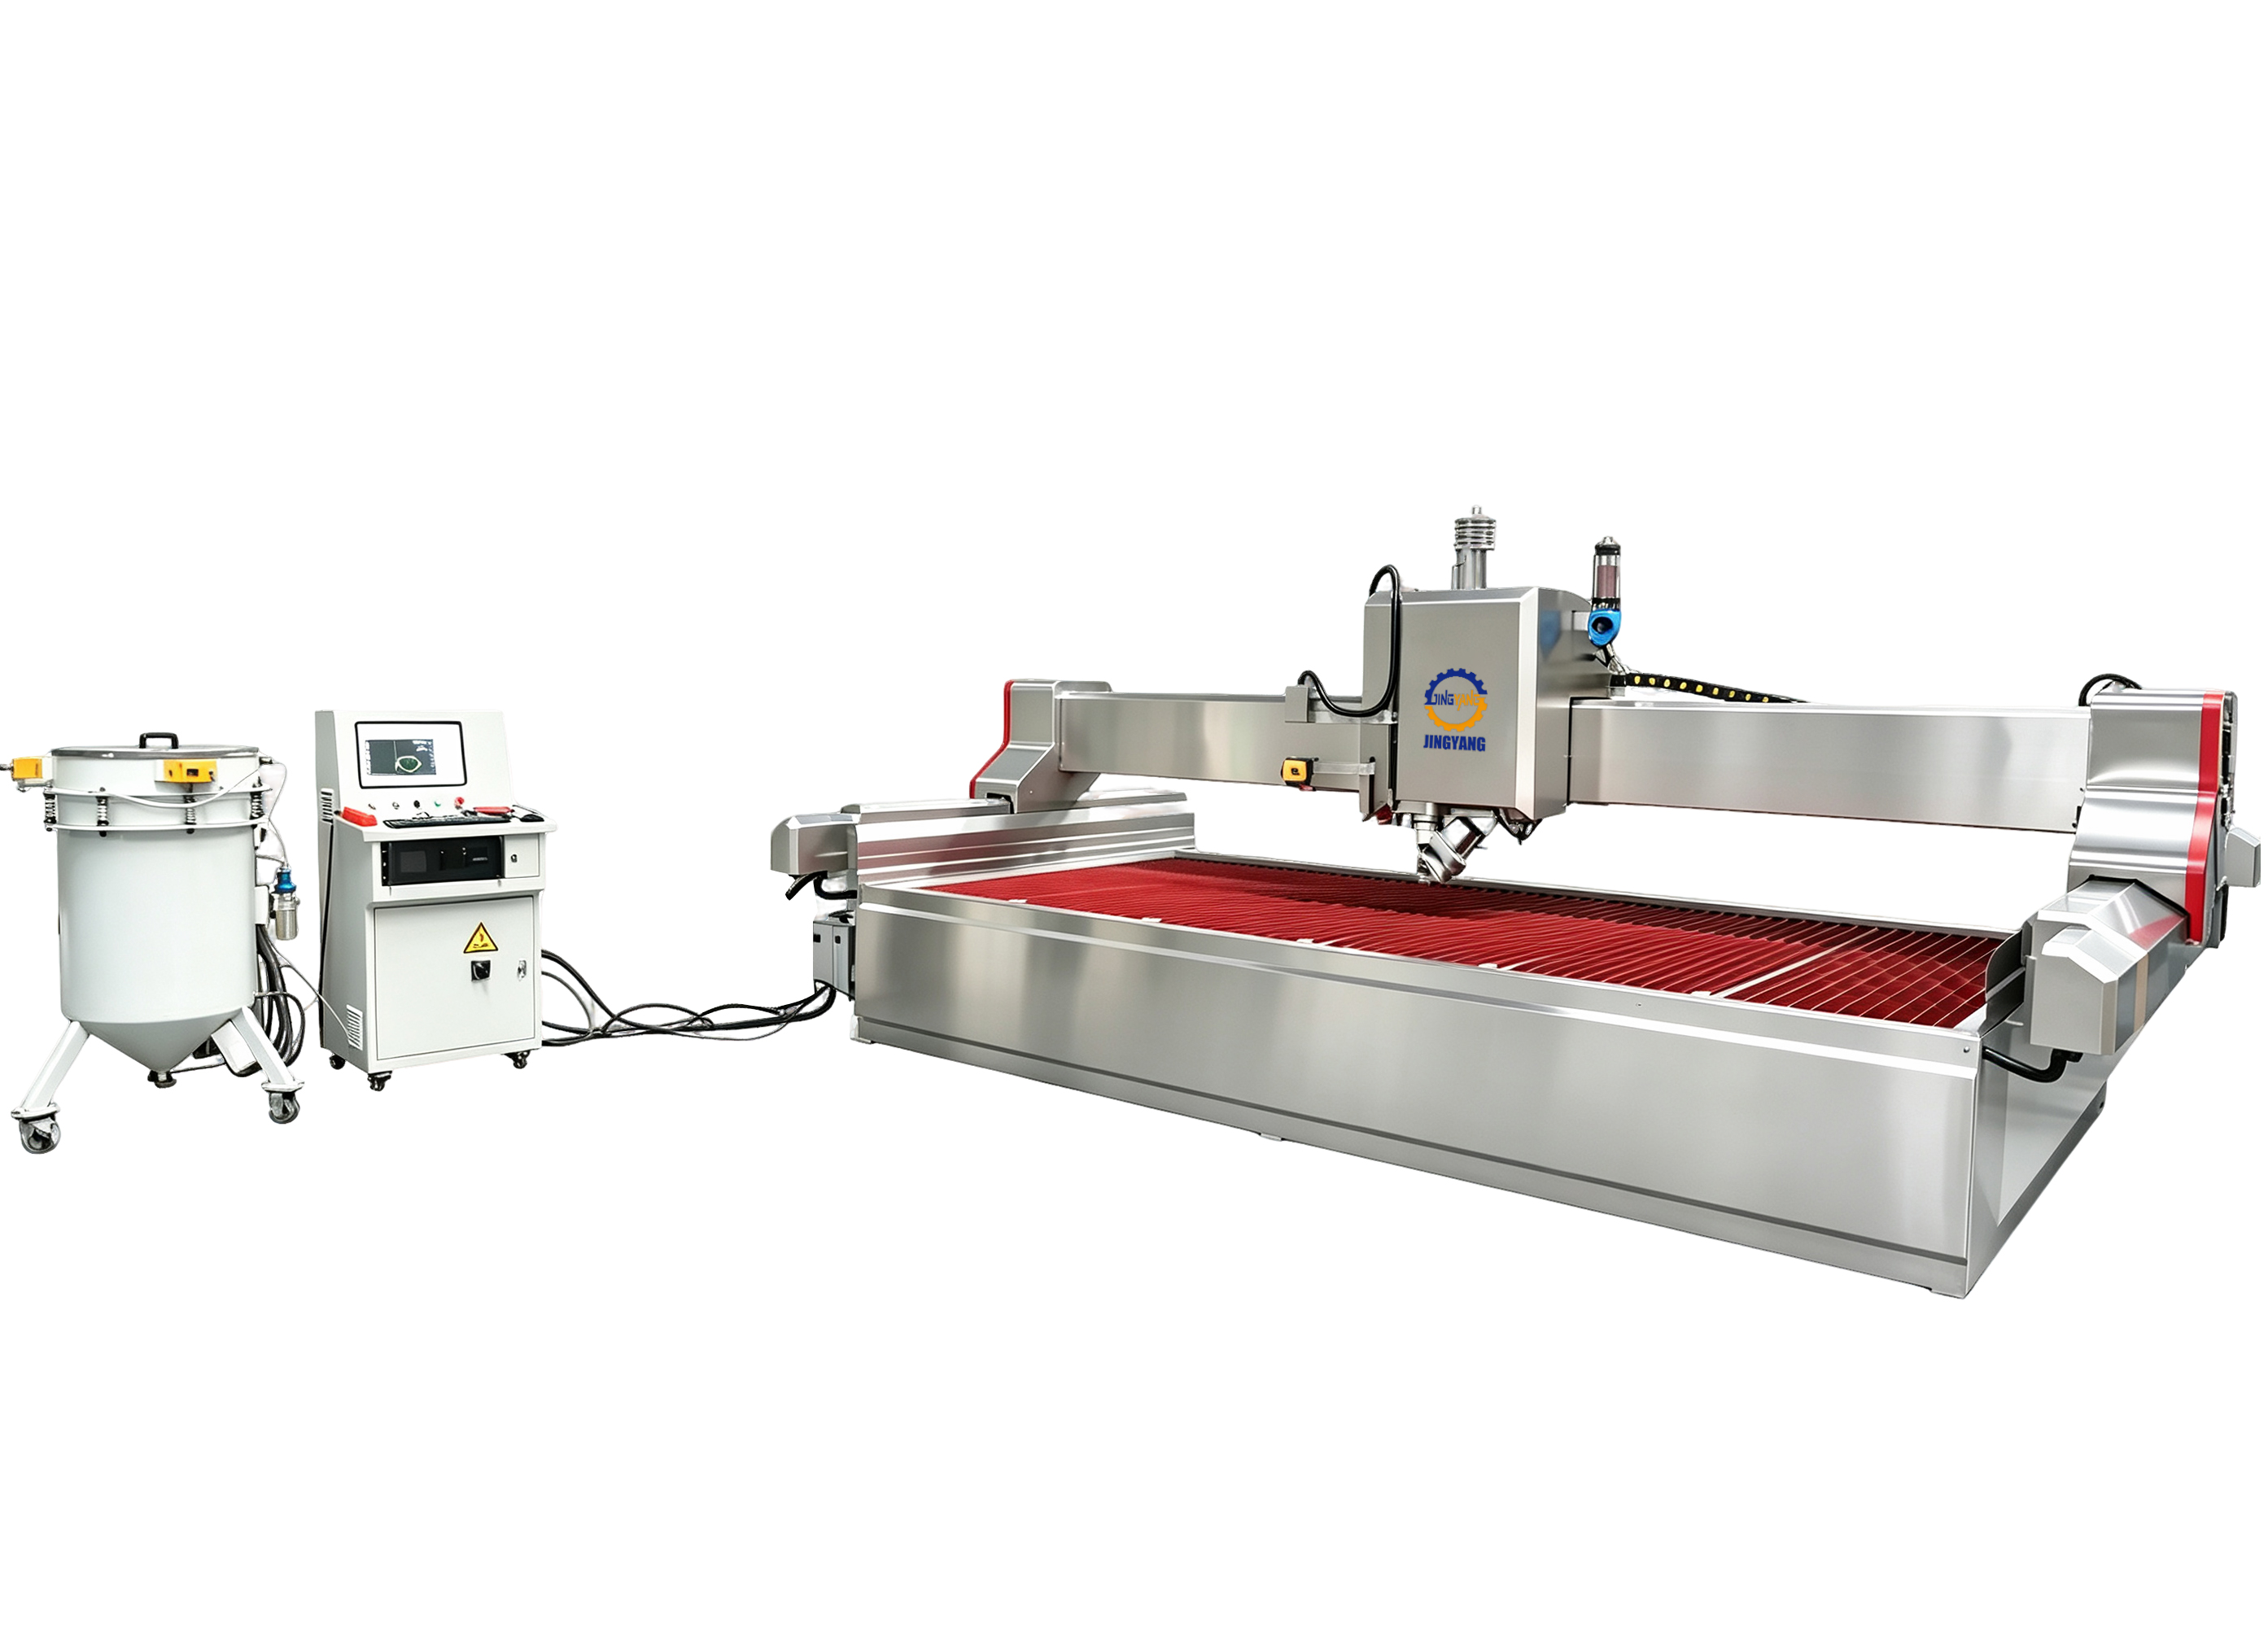
När man granskar utrustningsförslag bör man kontrollera om basofferten täcker hjälputrustning som är nödvändig för daglig drift. Undersök om högtryckspumpens paket inkluderar en integrerad sluten kylcykel eller en olja-till-vatten-kylvärmeevaporator, vilket förhindrar att hydrauloljan överhettas i miljöer med hög omgivningstemperatur.
Kontrollera om ett motoriserat system för borttagning av abrasiv slam ingår i uppfångstanken, eller om manuell skovling krävs vart par månader. Bekräfta att vattenprebehandling ingår; stadsvatten med hög mineralhalt förstör snabbt dynamiska tätningar och backventilsätten om det inte finns tvåkolonnsdeioniserare och vattenmjukare.
Slutligen bör man bekräfta programvarulicensgränserna. Professionell CAD/CAM-nästningsprogramvara med automatiserad inledningsoptimering, strategier för gemensam skärning och funktioner för matchning av stensåder representerar tusentals dollar i kommersiellt värde – ett värde som ofta utesluts från budgetoffertar.
Utvärdering av ingenjörsmässig erfarenhet och praktisk fabrikssupport
Ett pålitligt vattenstrålsverktyg bygger på verklig tillverkningskunskap från verkligheten, tillgänglighet av reservdelar och teknisk support. Tillverkare som saknar omfattande erfarenhet från fältet sätter ofta ihop generiska, standardiserade katalogdelar till system som inte klarar intensiva, kontinuerliga produktionscykler.
Med utgångspunkt i flerdecenniers erfarenhet av tillverkning av stenmaskiner bygger Jingyang Machinery industriell utrustning med styva strukturella grundenheter, pålitliga högtrycksanordningar och intelligent CNC-styrning. Eftersom Jingyang tillverkar kompletta system för stenbearbetning – från primärutrustning för utvinning till brosågjetar och poleringslinjer – är dess maskiner specifikt konstruerade för att tåla tungt stendamm, slam och höga produktionsbelastningar i verkstäder.
Innan ett avtal slutförs bör leverantörens reservdelsförsörjningskedja verifieras. Undersök om dynamiska tätningsringar, högtrycksslangar, kontrollventiler och fokuseringsrör använder standardiserade industriella gängdimensioner eller om de använder proprietära anslutningar som tvingar er verkstad att använda endast en enskild leverantör, vilket leder till höga kostnader.
Slutlig checklista innan kapital investeras
Att säkra en optimal avkastning på investeringen innebär att balansera kapitalutlägg mot mekanisk tillförlitlighet, skärprecision och daglig underhållsbelastning.
Innan ett inköpsorder undertecknas bör följande tekniska referensvärden bekräftas:
- Håller pumpen det angivna arbetstrycket vid kontinuerlig drift under hela skiftet?
- Är den huvudsakliga konstruktionsramen fullständigt glödgad och bearbetad för att skydda rörelseprecisionen över tid?
- Motiverar ert dagliga arbetsresultat en 5-axlig lutningskompenserande huvudenhet i stället för en standard 3-axlig enhet?
- Inkluderar offerten viktiga stödutrustningar, såsom vattenmjukning, kylning och kontinuerlig slamextraktion?
- Finns reservdelar för akut utbyte lokalt i lager eller är de tillgängliga via leverans inom 24 timmar?
Att bedöma priset på en industriell vattenstrålskärmaskin kräver att man går längre än den yttre offerten och istället undersöker maskinens mekaniska massa, pumpens hållbarhet, dynamiska precision samt långsiktiga driftkostnader. Genom att investera i en korrekt konstruerad vattenstrålskärmaskin säkerställs kontinuerlig verkstadsproduktion, rena färdiga kanter och förutsägbara driftkostnader.
Kontakta Jingyang Machinery idag för att gå igenom dina materialspecifikationer, dagliga skärvolymer och arbetsytans layout. Våra tekniska specialister kommer att ge dig ett detaljerat tekniskt offert och en konfigurationsanalys som är anpassad efter dina produktionskrav.