
 EN



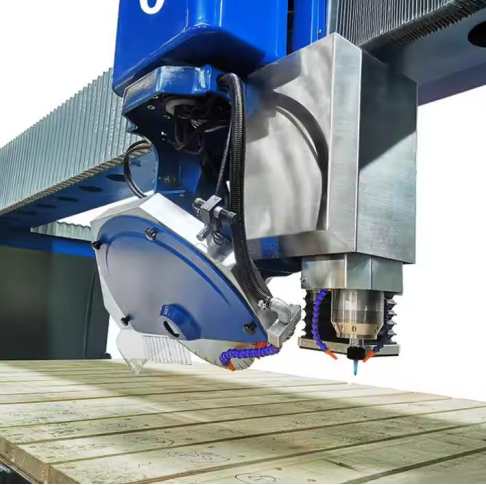
Կամրջային սղոցները ճշգրիտ, առանց խեժի կտրվածքներ են տալիս քարե սալիկների և սալաքարերի վրա՝ ոչ միայն ս sharp սղոցասայրերի շնորհիվ, այլև կայուն մեխանիկական կառուցվածքի, կայուն շարժման վերահսկման, օպտիմալ կտրման պարամետրերի և մասնագիտական ջրային սառեցման համակարգերի շնորհիվ: Նրա բացառիկ ճշգրտությունը ձևավորվում է երկար ժամանակ առաջ, քան դիամետրային սղոցասայրը շփվում է քարե նյութի հետ:
Ճշգրտությունը սկսվում է կայուն և հարմարեցված մեխանիկական կառուցվածքից
Ճշգրիտ կտրումը հիմնականում կախված է կայուն մեքենայական կառուցվածքներից, այլ ոչ թե միայն սղոցասայրի որակից: Կտրման շեղումը, կորացած եզրերը և խեժավորված սալիկները հիմնականում առաջանում են կառուցվածքային ճկումից կամ շահագործման ընթացքում անհարմարեցվածությունից: Յուրաքանչյուր հիմնարար բաղադրիչ պետք է մնա կայուն և համաժամանակյան, որպեսզի սղոցասայրը մնա ֆիքսված կտրման ճանապարհի վրա:
Առաջինը՝ հարթ և պինդ աշխատանքային սեղանը հիմք է ստեղծում ճշգրիտ մշակման համար: Քարե սալիկները և սալաքարերը պետք է դրվեն ամուր, առանց ցանկացած թափահարման կամ փոքրիկ տեղաշարժի: Շարժվող սրի տակ ցանկացած մեղմ շարժում անմիջապես վերածվում է չափսերի սխալների և անհավասար կտրվածքների: Բարձրորակ կամուրջային սաղավարտները օգտագործում են ծանր մետաղական սեղաններ և հիմնավորված սայլակների դասավորություն: Չնայած սեղանի մակերեսը չի պահանջում բարձր փայլատակման վերջնամշակում, այն պետք է երկար ժամանակ պահպանի իր հարթությունը և կառուցվածքային կոշտությունը՝ աշխատանքային մասերը կայուն ամրացնելու համար:
Երկրորդը՝ պտույտի դիմացկուն կոշտ կամուրջային ճարմանդը երաշխավորում է հաստատուն կտրման աշխատանքը: Կտրման գլուխը ազատ շարժվում է ճարմանդի երկայնքով, իսկ ճարմանդը պետք է դիմանա թեքվող կտրման գլխերի բեռնվածքին և երկարատև շահագործմանը՝ առանց պտտվելու կամ ծռվելու: ճկուն ճարմանդը կառաջացնի կտրման խորության և ուղղագիծ լինելու անհամապատասխանություն աշխատանքային մասի մեջտեղում և երկու ծայրերում, ինչը կհանգեցնի որակի չհամապատասխանող վերջնամշակված սալիկների:
Բարձր ճշգրտությամբ ուղղորդման համակարգը երաշխավորում է կայուն շարժում
Համակարգը հանդիսանում է կտրման գլխի հարթ և շեղումներից զերծ շարժման հիմնարար երաշխիքը, որը որոշում է կտրման ճշգրտության երկարաժամկետ կայունությունը: Բարձր դասի կամուրջային սղոցները x, Y և Z երեք առանցքներով սարքավորված են բարձր ճշգրտությամբ գծային ուղեցույցներով, ինչը հնարավորություն է տալիս ստանալ արտակարգ հարթ շարժում և երկար ծառայության ժամկետ: Սա թույլ է տալիս սղոցի սրածայրին մի քանի մետր շարունակաբար շարժվել առանց դիրքի շեղման, ամբողջովին հարմարվելով երկարատև սերիական սալիկների մշակմանը:
Քարի կտրումը առաջացնում է մաշվող քարե սուլյուղ, որը ամենամեծ սպառնալիքն է ուղեցույցների համար: Սուլյուղի մանր մասնիկները հեշտությամբ ներթափանցում են ուղեցույցների միջև եղած բացվածքներ, առաջացնելով անհարթ շարժում և աստիճանաբար աճող կտրման շեղում: Որակյալ արդյունաբերական կամուրջային սղոցները սարքավորված են լիարժեք պաշտպանական կառուցվածքներով, այդ թվում՝ երկարացվող բելովսային ծածկոցներով, փոշու դեմ մաքրող սրբիչներով և կենտրոնացված յուղավորման համակարգերով: Այս կառուցվածքները արդյունավետորեն ապահովում են սուլյուղի կորոզիայից պաշտպանությունը, պահպանում են շարժման ճշգրտության կայունությունը և երկարացնում են հիմնական շարժվող մասերի ծառայության ժամկետը:
Ուղեցույցի տեսակ |
Շարժման որակ |
Սուլյուղի դիմացկունություն |
Տիպիկ ճշգրտության պահպանում |
Բարձր ճշգրտությամբ գծային պրոֆիլավորված ռելսեր |
Հիասքանչ |
Պահանջում է մասնագիտական կնքման պաշտպանություն |
Կայուն երկարաժամկետ ճշգրտություն պաշտպանիչ ծածկույթներով |
Մագնդացված կլոր ռելսեր |
Լավ |
Միջին դիմադրություն |
Երկարատև օգտագործման դեպքում աստիճանաբար նվազող ճշգրտություն |
Շարժական ճանապարհներ սալիկավոր ձևավորմամբ |
Լավ |
Լավ |
Հուսալի ճշգրտություն ծանր կտրման համար |
Անպաշտպանված սահող ճանապարհներ |
ՀԱՆԴԻՊՈՒՄ |
Դժվար |
Խոնավ կտրման դեպքում արագ ճշգրտության անկում |
Կատարյալ մեխանիկական կառուցվածքը միայնակ չի կարող երաշխավորել բարձր ճշգրտությամբ կտրումները. համապատասխան սայրի ընտրությունը և շահագործման պարամետրերը անհրաժեշտ են: Գրանիտը, մարմարը, քվարցիտը և ստեղծված քարը տարբեր կարծրություն ունեն և տարբեր նյութական հատկություններ, որոնք պահանջում են թիրախավորված ադամանդե սայրերի նախագծում՝ ըստ կապի կարծրության, ադամանդի կոնցենտրացիայի և սեգմենտի երկրաչափական ձևի: Սխալ ընտրված սայրերը կարող են առաջացնել սայրի կորցրած սրություն, վատ մետաղափոշու հեռացում և անկանոն սալիկների եզրեր:
Փակ օղակի դիրքի հետադարձ կապը հնարավորություն է տալիս իրականացնել ինտելեկտուալ ճշգրտում
Համակարգը համեմատում է իրական շարժման դիրքը նախապես ծրագրված դիրքի հետ և ավտոմատ ճշգրտում է շարժման ճանապարհը, երբ հայտնաբերվում է նվազագույն շեղում: Այս իրական ժամանակում իրականացվող փակ օղակի ճշգրտումը ամբողջ մշակման ցիկլի ընթացքում պահում է սայրը ճշգրիտ կտրման ճանապարհին, ապահովելով յուրաքանչյուր սալիկի և սալի չափսերի համասեռ ճշգրտությունը:
Հաստատուն ջրային սառեցման համակարգը պահպանում է կտրման կայունությունը
Բարձր արագությամբ պտտվող ադամանդե սայրերը քարի կտրման ժամանակ մեծ ջերմություն են առաջացնում: Ջերմային վերահսկման բացակայությունը հանգեցնում է սայրի ստալյարտե միջուկի ջերմային ընդլայնման, ինչը առաջացնում է սայրի թրթռում և կտրման վերահսկված ճեղքի լայնացում, ինչը հանգեցնում է սալիկների անհարթ եզրերի և չափսերի շեղման: Բավարար և համասեռ ջրային սառեցումը արդյունավետորեն վերահսկում է սայրի ջերմաստիճանը և վերացնում ջերմային դեֆորմացիան:
Վայրում ճշգրտությունը կախված է սարքավորման կայունությունից և ստանդարտացված շահագործման գործողություններից:
Կայուն ինտելեկտուալ վերահսկման համակարգերը հետագայում նվազեցնում են մարդկային շահագործման սխալները: Սարքավորումը սահմանված է Siemens կամ Panasonic PLC վերահսկման համակարգերով և իտալական ESA CNC համակարգերով, որոնք ամրացնում են հիմնական կտրման պարամետրերը, կանխում են ձեռքով կատարվող շահագործման տարբերությունների պատճառով առաջացած պարամետրերի տատանումները և պահպանում են սալիկների և սայրերի սերիական մշակման միասնական ստանդարտները:
Տարբեր մշակման սցենարները համապատասխանում են տարբեր ճշգրտության ստանդարտների: Այգու հատակամածի սալիկների մոտավոր կտրումը թույլատրում է որոշակի թույլատրելի շեղումներ, մինչդեռ խոհանոցի մակերեսի սալիկների վերջնական կտրումը պահանջում է արտակարգ բարձր չափային ճշգրտություն և հարթ եզրեր: Ճշգրտության մշակումը պահանջում է հարթ աշխատանքային մակերեսներ, մաքուր և անարգելված ուղեցույցների համակարգեր և ս sharp, լավ համապատասխանող սրված սրեր. մինչդեռ մոտավոր մշակումը կարող է համապատասխանաբար նվազեցնել սարքավորման ճշգրտության պահանջները:
Բովանդակության ցուցակ
- Ճշգրտությունը սկսվում է կայուն և հարմարեցված մեխանիկական կառուցվածքից
- Բարձր ճշգրտությամբ ուղղորդման համակարգը երաշխավորում է կայուն շարժում
- Փակ օղակի դիրքի հետադարձ կապը հնարավորություն է տալիս իրականացնել ինտելեկտուալ ճշգրտում
- Հաստատուն ջրային սառեցման համակարգը պահպանում է կտրման կայունությունը
- Վայրում ճշգրտությունը կախված է սարքավորման կայունությունից և ստանդարտացված շահագործման գործողություններից: