
 EN



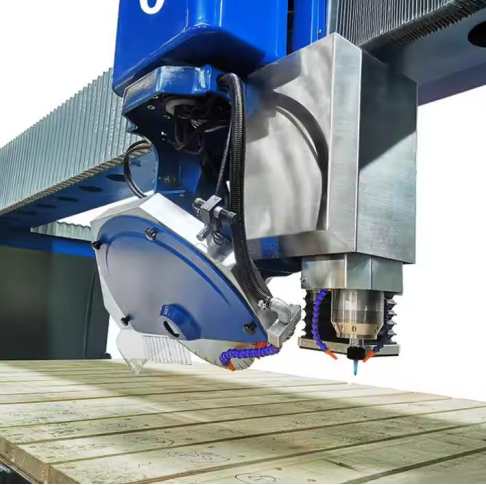
A hídmaragások pontos, forgácsmentes vágást biztosítanak kőlapokon és -lemezeken nem csupán éles pengék révén, hanem merev mechanikai szerkezetük, stabil mozgásszabályozásuk, optimalizált vágási paramétereik és professzionális vízhűtési rendszereik révén. Kivételes pontosságuk már akkor épül, amikor a gyémántpengének még nem érintette a kőanyagot.
A pontosság merev és igazított mechanikai szerkezettel kezdődik
A precíziós vágás alapvetően a gép stabil vázán, nem csupán a pengék minőségén múlik. A vágási eltérés, a görbült szélek és a repedt lapok legtöbbször a szerkezet rugalmasságából vagy működés közbeni elmozdulásából adódnak. Minden alapvető alkatrésznek stabilnak és szinkronizáltnak kell maradnia, hogy a pengét rögzített vágási pályán tartsa.
Először is egy sík és szilárd munkaasztal biztosítja a pontos feldolgozás alapját. A csempéket és kőlapokat erősen, rezgésmentesen és elmozdulásmentesen kell elhelyezni. A forgó vágófej alatt fellépő akár legkisebb mozgás is közvetlenül méreteltéréshez és egyenetlen vágáshoz vezet. A prémium minőségű hídvasagos vágógépek súlyos acél asztaltestet és megfelelően elrendezett támasztórudakat alkalmaznak. Bár az asztalfelület nem igényel magas fokú polírozott felületet, hosszú távon síknak és szerkezetileg merevnek kell maradnia, hogy stabilan rögzíthessenek munkadarabokat.
Másodszor, egy torzióálló, merev hídgerenda garantálja a konzisztens vágási teljesítményt. A vágófej szabadon mozoghat a gerendán, amelynek képesnek kell lennie a döntött vágófejek terhelésének és hosszabb ideig tartó üzemelésnek a viselésére anélkül, hogy megcsavarodna vagy meghajolna. Egy rugalmas gerenda miatt a vágási mélység és egyenesség nem lesz egyenletes a munkadarab középső és két végpontja között, ami nem megfelelő minőségű csempegyártmányokhoz vezet.
Nagypontosságú vezérelt rendszer biztosítja a stabil mozgást
A vezérlőrendszer a sima, csúszásmentes vágófej-mozgás alapvető garanciája, és meghatározza a vágási pontosság hosszú távú stabilitását. Premium hidrasztikus köszörűgépek x-, Y- és Z-tengelyen három irányban nagy pontosságú lineáris vezérlősínekkel vannak felszerelve, így ultra-sima haladó mozgást és tartós élettartamot érnek el. Ez lehetővé teszi, hogy a vágólap több méternyit folyamatosan mozogjon helyzeteltolódás nélkül, teljes mértékben alkalmazkodva a hosszabb ideig tartó, nagy mennyiségű csempefeldolgozáshoz.
A kővágás során keletkező, kopasztó hatású kőiszap jelenti a vezérlőrendszerek számára a legnagyobb veszélyt. A finom iszaprészecskék könnyen behatolnak a vezérlőrésbe, ami simátlan mozgáshoz és fokozatos vágási eltéréshez vezet. A megfelelő ipari hidrasztikus köszörűgépek kimerítő védelmi megoldásokkal vannak felszerelve, például teleszkópos harmonikás burkolatokkal, porvédő gumiesszalagokkal és központosított kenőrendszerekkel. Ezek a szerkezetek hatékonyan elszigetelik az iszap káros hatásait, fenntartják a mozgás pontosságát, és meghosszabbítják a fő mozgó alkatrészek élettartamát.
Vezetéktípus |
Mozgásminőség |
Iszapállóság |
Tipikus pontosságtartás |
Nagyon pontos lineáris profil sínrendszerek |
Kiváló |
Szakmai tömítési védelem szükséges |
Stabil hosszú távú pontosság védőburkolatokkal |
Hegesztett kerek sínek |
Jó |
Mérsékelt ellenállás |
Fokozatos pontosságcsökkenés hosszú idejű használat mellett |
Federelési pályák |
Jó |
Jó |
Megbízható pontosság nehéz terheléses vágáshoz |
Védetlen csúszópályák |
Igazságos. |
Szegények. |
Gyors pontosságcsökkenés nedves vágásnál |
A tökéletes mechanikai szerkezet önmagában nem garantálja a nagy pontosságú vágást; a megfelelő fűrészlap-kiválasztás és a működési paraméterek elengedhetetlenek. A gránit, márvány, kvarcitos kő és a műkő különböző keménységű és anyagtulajdonságú anyagok, ezért célzott gyémántfűrészlap-tervek szükségesek a kötőanyag keménysége, a gyémántkoncentráció és a szegmens geometriája tekintetében. A nem megfelelő fűrészlapok passziválódást, rossz forgácseltávolítást és egyenetlen csempeperemeket eredményeznek.
Zárt hurkú pozícionálási visszajelzés intelligens korrekció megvalósítására
A rendszer összehasonlítja a tényleges működési pozíciót a beprogramozott előre beállított pozícióval, és automatikusan finomhangolja a mozgáspályát, ha apró eltérést észlel. Ez a valós idejű zárt hurkú korrekció az egész feldolgozási ciklus során biztosítja a pengének a pontos vágási pálya mentén történő maradását, így minden csempe és lemez méretbeli pontossága egyenletes marad.
Stabil vízhűtéses rendszer a vágás stabilitásának fenntartására
A nagy sebességgel forgó gyémántpengék jelentős hőt termelnek kővágás közben. A túlmelegedés a pengének acélmagjának hőtágulását okozza, ami pengerezgést és szélesebb vágási réseket eredményez, ezáltal durva csempeperemeket és méretbeli eltéréseket okoz. A megfelelő és egyenletes vízhűtés hatékonyan szabályozza a pengének a hőmérsékletét, és kiküszöböli a hő okozta alakváltozást.
A helyszíni pontosság az eszközök stabilitásán és a szabványosított működésen múlik
A stabilis intelligens vezérlőrendszerek tovább csökkentik az emberi működtetési hibákat. A berendezés érett Siemens- vagy Panasonic-PLC-vezérléssel és olasz ESA-CNC-rendszerekkel van felszerelve, amelyek rögzítik a fő vágási paramétereket, elkerülik a kézi működtetés különbségeiből eredő paraméter-ingadozást, és egységes feldolgozási szabványokat biztosítanak a csempe- és lapos termékek tömeges gyártásához.
Különböző feldolgozási forgatókönyvek különböző pontossági szabványoknak felelnek meg. A kertburkolati csempék durva vágásánál bizonyos tűréshatárok megengedettek, míg a konyhapultlapok finomvágásánál ultra magas méretpontosságra és sima élekre van szükség. A pontos feldolgozáshoz sík munkaasztalok, tiszta és akadálymentes vezérelt rendszerek, valamint éles, jól illeszkedő pengék szükségesek; a durva feldolgozásnál viszont enyhíthetők a beállítási pontossági követelmények.
Tartalomjegyzék
- A pontosság merev és igazított mechanikai szerkezettel kezdődik
- Nagypontosságú vezérelt rendszer biztosítja a stabil mozgást
- Zárt hurkú pozícionálási visszajelzés intelligens korrekció megvalósítására
- Stabil vízhűtéses rendszer a vágás stabilitásának fenntartására
- A helyszíni pontosság az eszközök stabilitásán és a szabványosított működésen múlik