
 EN



A ‚ipari’ kifejezést gyakran használják helytelenül
A ‚ipari’ kifejezés kővágó gép gyakran kerül elő, sokszor csupán azért, hogy a berendezést nehezebbnek tűntessék, mint amilyen valójában. A gyakorlatban azonban az ipari kifejezés egy meghatározott jelentéssel bír. Ez azt jelenti, hogy a gépet egy termelési rendszer részeként várják el, nem pedig izolált eszközként. A vágási munka kapcsolódik a felső folyamatban zajló tömbkezeléshez és az alsó folyamatban zajló utómunkálathoz, és a gépnek mindkettővel lépést kell tartania.
Ez megváltoztatja a beszélgetést. Egy kereskedelmi célú fűrész működhet egy forgalmas műhelyben, és mégis önálló eszköz marad. Egy ipari gép általában egy nagyobb folyamat összetevője. A blokkok érkeznek, a lapok vagy kész darabok távoznak, és a vágóállomás nem válik szűk keresztmetszetté.
Ez a különbség fontos, mert meghatározza a gép tervezését. Az ipari berendezések általában az üzemidőt, az ismételhetőséget és az integráció könnyűségét helyezik előtérbe a nyers vágási sebesség vagy a látványos funkciók helyett.
Mi történik valójában, amikor egy vágóállomás leáll
Egy kis műhelyben egy fűrész meghibásodása bosszantó. Egy ipari vonalon viszont másképpen drága. A vágóállomás táplálja a csiszolósort, az élképző állomást vagy a szállítókikötőt. Amikor leáll, azok az utánkövetkező állomások vagy várakoznak, vagy pufferkészletből kapnak anyagot. Ha a puffer kifogy, az egész sor lelassul.
Ezért az ipari vásárlók a meghibásodási pontokra gondolnak előbb, mint a vágási sebességre. Egy megakadt csapágy, egy meghibásodott tömítés vagy egy vezérlési hiba ugyanolyan hatékonyan leállíthatja a termelést, mint egy eltört pengének a törése. A gépet úgy kell megépíteni, hogy ezek a hibák kevésbé valószínűek legyenek, és amikor mégis bekövetkeznek, könnyebben javíthatók legyenek.
Az alábbi táblázat bemutatja, hogyan hasonlít össze egy ipari vágóállomás egy önálló műhelyfűrésszel rendszerhatás szempontjából.
Működési tényező |
Önálló műhelyfűrész |
Ipari vágóállomás |
Leállás okozta hatás a folyamat utáni szakaszban |
Helyi, kezelhető |
Soron át érvényesülő, költséges |
Várható napi üzemidő |
Váltó |
Folyamatos műszakos munka |
Karbantartási Hozzáférés |
Alapvető |
Gyors karbantartásra tervezett |
Az anyagáramlásba való integráció |
Kézi betöltés |
Görgőasztalos vagy darus betáplálás |
A vezérlőrendszer szerepe |
Operátori támogatás |
Folyamatkonzisztencia |
A telepítési feltételek alakítják a gép kiválasztását
Ipari kődaraboló berendezés gyakran olyan létesítményekbe kerül, ahol már rendelkezésre állnak daruk, vízkezelő rendszerek és lapos anyagkezelő rendszerek. A gépnek illeszkednie kell ehhez a környezethez. Az alapozási követelmények, az energiaellátás és a vízelvezetés mind azt befolyásolja, hogy egy gép megbízhatóan működhet-e.
Gyakori probléma az alapozás alábecslése. Egy nehéz hidacél vagy több pengés vágógép sík, stabil alapot igényel. Ha a padló deformálódik vagy egyenetlenül süllyed, a váz megcsavarodik, és csökken a pontosság. Régebbi gyárakban a padló szilárdnak tűnhet, de nem olyan vastagságú vagy minőségű, amelyet egy több tonnás, folyamatos üzemű gép számára öntöttek.
A víz egy másik integrációs pont. Az ipari vágáshoz nagy mennyiségű víz szükséges, és a vízelvezető rendszernek képesnek kell lennie a kőpor kezelésére eldugulás nélkül. Azok a gépek, amelyek megfelelő vízkezelő rendszerbe vannak beépítve, tisztábban működnek és kevesebb karbantartást igényelnek. Azok, amelyek nem, minden műszakban küzdenek a szennyeződések lerakódásával.
A szabványosítás valódi előnyt jelent
Az ipari gyártásban a megismételhetőség ugyanolyan fontos, mint a pontosság. A gépnek nemcsak egy egyenes vonalat kell vágnia; ugyanazt az egyenes vonalat kell vágnia az első és a nyolcvanadik darabon is, gyakran különböző műszakokban eltérő kezelők által. Itt válnak elengedhetetlenné a vezérlőrendszerek és a tárolt programok.
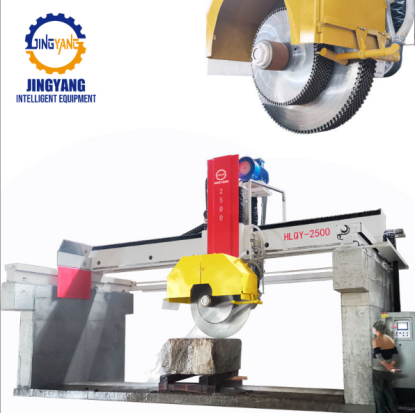
A Jingyang bányászati és feldolgozó gépeinek több példánya Siemens-alapú vezérlőrendszerekkel működik. A bányából származó blokkvágók – például az HLQY 2500 darus modell – erős, PLC-alapú vezérlést használnak a nehéz terhelésű blokk-lemezeltetési feladatokhoz. A bányából származó blokkvágókhoz opcionális frissítésként 7 hüvelykes érintőképernyős HMI-készülék is kapható. Ez a kompakt HMI-készülék kifejezetten a bányai porra és rezgésre lett optimalizálva, lehetővé téve a kezelők számára, hogy helyszínen figyeljék a vágási állapotot és beállítsák a munkaparamétereket.
A hídvasútfűrész-gépek szélesebb vezérlési választékot kínálnak a minőségi fokozatok szerint: a bejárat-szintű egységek PLC-vezérléssel működnek, míg a prémium modelljek CNC-rendszert alkalmaznak. A kezelők betölthetik az előre mentett programokat, és a rendszer lezárja a paramétereket, hogy ismételhető vágásokat biztosítson. Ez csökkenti a kezelő által okozott eltéréseket, és hosszú távú gyártási ciklusok során is fenntartja a konzisztens kimenetet. Egy teljesen különálló, prémium szintű hídvasútfűrész-modell (nem kapcsolódik a fent említett HLQY 2500-es kőbánya-tömbvágóhoz), a 5-tengelyes hídvasútfűrész ESA CNC-vezérléssel, dedikált érintőképernyős HMI-vel van felszerelve, és támogatja a mentett vágási programokat.
A szabványosítás segít a pótalkatrészek és a szerviz terén is. Amikor egy létesítmény több gépet üzemeltet ugyanazzal a vezérlőplatformmal, a karbantartó csapatoknak nem kell minden állomáson más-más rendszert elsajátítaniuk. A tanulási görbe laposabb lesz, és a hibaelhárítás gyorsabbá válik.
Ott, ahol az ipari berendezések nem a megfelelő megoldás
Nem minden kőipari vállalkozásnak szüksége van ipari minőségű gépekre. Egy olyan gyártóüzem, amely hetente csak néhány pultlapot vág, kitűnő munkát végezhet egy jól megépített kereskedelmi célú fűrészgéppel. A plusz tömeg, a nehezebb alapozás és az összetettebb vezérlés költséget jelent anélkül, hogy értéket adna ebben a környezetben.
Ugyanez vonatkozik az alacsony termelési volumenű bányákra is. Egy kisebb bányafűrész könnyebben mozgatható, üzembe helyezhető és karbantartható, mint egy nagy ipari gép. Túl sok gép beszerzése saját problémákat teremt: pazarolt tőke, kihasználatlan kapacitás és bonyolultabb karbantartás.
A kulcs a gép és a tényleges termelési folyamat összehangolása. Ha a vágóállomás naponta csak néhány órán át működik, akkor az ipari szintű rendelkezésre állási funkciók nem térülnek meg. Ha azonban az állomás egy forgalmas lapos kőszállító vonalat táplál, akkor igen.
A gyártó szerepe idővel válik láthatóvá
Ipari kővágó gépek életre vagy halálra függenek attól, hogyan építették őket, és hogyan támogatják őket. Egy gyártó, amelynek mély tapasztalata van a kőfejtő- és feldolgozóberendezések területén, ismeri azt a környezetet, amelyben ezek a gépek működnek. Ez megmutatkozik a váztervezésben, a vezetőszerkezet-védettségben, a vezérlésintegrációban és a szervizelési hozzáférésben.
Jingyang alapító csapatának több mint 30 éves tapasztalata van a kőfejtő- és feldolgozóberendezések területén, és ez a háttér látható abban, ahogyan a gépeket a valós termelési körülményekhez igazították. A cél nem csupán egy olyan fűrész, amely az első napon jól vág, hanem egy olyan vágóállomás, amely évek múlva is megtartja pontosságát, szervizelhető marad, és illeszkedik az anyagáramlásba. Ez az, ami ipari berendezést különböztet meg attól a géptől, amelynek csupán az ipari szó szerepel a nevében.