
 EN



Sanoat atamasi noaniq tarzda ishlatiladi
Sanoat iborasi tash kesish mashinasi ko‘pincha jihozni uning haqiqiy og‘irligidan yengilroq qilish uchun ishlatiladi. Lekin amaliyotda sanoat aniq bir narsani anglatadi. Bu mashinaning alohida asbob sifatida emas, balki ishlab chiqarish tizimining bir qismi sifatida ishlashi kerakligini bildiradi. Kesish ishi yuqori darajadagi blok boshqaruvi va pastki darajadagi yakuniy ishlash bilan bog‘liq bo‘lib, mashina ikkalasiga ham mos kelishi kerak.
Bu suhbatni o'zgartiradi. Tijorat uchun mo'ljallangan g'ildirakli zarrak ish joyida yuqori yuklanishda ishlashi mumkin va shu bilan birga mustaqil asbob sifatida qoladi. Sanoat uskunasi odatda kengroq ish jarayonining bir qismidir. Bloklar kiradi, plitalar yoki yakuniy mahsulotlar chiqadi va kesish stansiyasi to'siqlikka aylanmasligi kerak.
Bu farq muhim, chunki u uskunaning dizaynini shakllantiradi. Sanoat jihozlari odatda xom kesish tezligiga yoki ko'zga tashlanadigan xususiyatlarga qaraganda, ishlash vaqti, takrorlanuvchanlik va boshqa tizimlarga integratsiya qilish qulayligiga ustuvorlik beradi.
Kesish stansiyasi ishdan chiqqanda haqiqatan nima bo'ladi
Kichik ish joyida zarrakning nosozlikka uchragani noqulaylikka sabab bo'ladi. Sanoat liniyasida esa bu boshqa tarzda qimmatga turadi. Kesish stansiyasi polirovka liniyasiga, yopishma stansiyasiga yoki jo'natish do'koniga ta'minot beradi. U to'xtaganda, ushbu pastdagi stansiyalar yoki kutib turadi, yoki zaxira fondan ta'minlanadi. Agar zaxira tugasa, butun liniya sekinlaydi.
Shuning uchun sanoat xaridorlari kesish tezligidan avvalo avariyalar joylarini o'ylaydilar. Qulflangan podshipnik, ishlamay qolgan germatik qopqoq yoki boshqaruv nosozligi ishlab chiqarishni shunchalik to'xtatadi, qanchalik singari sindirilgan pichoq. Ushbu uskuna shunday qurilishi kerakki, bunday avariyalar sodir bo'lish ehtimoli kamaytirilsin va ular sodir bo'lganda ularni tuzatish oson bo'lsin.
Quyidagi jadval sanoat kesish stansiyasining tizim ta'sirini mustaqil do'kon g'ildiragiga nisbatan solishtiradi.
Operatsion omil |
Mustaqil do'kon g'ildiragi |
Sanoat kesish stansiyasi |
Avariyadan keyingi ta'sir |
Mahalliy, boshqariladigan |
Butun liniyaga ta'sir qiluvchi, qimmat |
Kutilayotgan kunlik ishlash vaqti |
Aralash |
Davomli smena ishlari |
Xizmatlashishga kirish imkoniyati |
Asosiy |
Tez xizmat ko'rsatish uchun mo'ljallangan |
Material oqimi bilan integratsiya |
Qo'lda yuklash |
Valikli stollar yoki kran orqali uzatish |
Boshqaruv tizimining roli |
Operatorga yordam berish |
Jarayon doimiyligi |
O'rnatish sharoitlari apparat tanlovini shakllantiradi
Sanoat to'qim kesish asboblari ko'pincha, allaqachon kranlar, suvni tozalash va plitalarni boshqarish tizimlari mavjud obyektlarga o'rnatiladi. Apparat shu muhitga mos kelishi kerak. Asos talablari, elektr ta'minoti va suvni chiqarish tizimi apparatning ishonchli ishlashi mumkinligini ta'sirlaydi.
Keng tarqalgan muammo — asosni yetarlicha baholamaslik. Og'ir pulka rejki yoki ko'p parrakli kesgich uchun tekis, barqaror asos kerak. Agar pol egilsa yoki tengsiz cho'kib ketса, ramka buriladi va aniqlik pasayadi. Eski zavodlarda pol qattiq ko'rinsа ham, bir necha tonnali va kun bo'yi ishlaydigan apparat uchun quyilgan bo'lmasa, u etarli emas.
Suv — boshqa integratsiya nuqtasi. Sanoatda kesish jarayoni ko'p miqdorda suvni talab qiladi va chiqarish tizimi tosh changini to'xtatmaydigan qilib sozlanishi kerak. To'g'ri suv boshqaruvi tizimida joylashtirilgan apparatlar tozaro ishlaydi va kamroq texnik xizmat talab qiladi. Bunday tizimda o'rnatilmagan apparatlar esa har bir smenada surunka (shlam) to'planishiga qarshi kurashishga majbur bo'ladi.
Standardlashtirish haqiqiy afzallikka aylanadi
Sanoat ishlab chiqarishda takrorlanuvchanlik aniqlik kabi muhim. Mashinaning faqat to'g'ri chiziq kesishi kerak emas. U birinchi va sakkizinchi detaldan bir xil to'g'ri chiziqni kesishi kerak, ko'pincha turli smenalar bo'ylab turli operatorlar ishlaydi. Aynan shu yerda boshqaruv tizimlari va saqlangan dasturlar muhim ahamiyat kasb etadi.
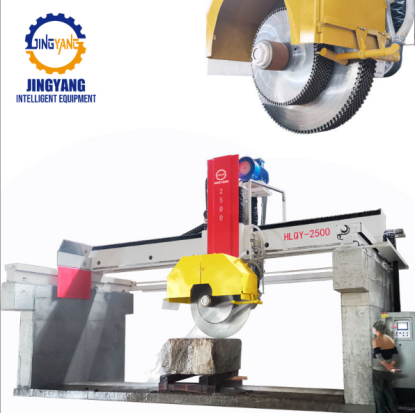
Bir nechta Jingyang tog' jinslari qazib olish va qayta ishlash mashinalari Siemens asosidagi boshqaruv tizimlarida ishlaydi. HLQY 2500 gantri modeli kabi kon blok kesgichlari og'ir ish sharoitlarida blok-plitalarni kesish uchun mustahkam PLC asosidagi boshqaruvdan foydalanadi. Kon blok kesgichlari uchun 7 dyuymli ekranli HMI variant sifatida ixtiyoriy yangilash sifatida taklif etiladi. Bu kompakt HMI kon dusti va tebranishga moslashtirilgan bo'lib, operatorlarga kesish holatini kuzatish va ish parametrlarini joyda sozlash imkonini beradi.
Ko'prikli gildirakli kesgichlar darajalarga qarab kengroq boshqaruv tanlovi bilan ta'minlanadi: kirish darajasidagi qurilmalar PLC asosida ishlaydi, shu bilan birga premium modellar CNC tizimlaridan foydalanadi. Operatorlar oldindan saqlangan dasturlarni yuklay oladi va tizim parametrlarni qulflaydi, bu esa takrorlanadigan kesmalarni ta'minlaydi. Bu operator tomonidan keltiriladigan og'ishlarni minimal darajada kamaytiradi va uzoq muddatli ishlab chiqarish sikllari davomida barqaror natijalarni saqlaydi. To'liq alohida yuqori darajali ko'prikli gildirakli kesgich (yuqorida aytilgan HLQY 2500 kon blok kesgichi bilan hech qanday aloqasi yo'q) ESA CNC boshqaruv tizimiga ega bo'lib, maxsus ekranli dotiq ekranli HMI bilan jihozlangan va saqlangan kesish dasturlarini qo'llab-quvvatlaydi.
Standardizatsiya ehtiyot qismlari va xizmat ko'rsatish sohasida ham yordam beradi. Agar korxona bir xil boshqaruv platformasiga ega bo'lgan bir nechta avtomatlashtirilgan qurilmalarni ishlatayotgan bo'lsa, texnik xizmat ko'rsatish jamoasi har bir ish stansiyasi uchun boshqa tizimni o'rganishga majbur bo'lmaydi. O'rganish jarayoni soddalashadi va muammolarni hal qilish tezlashadi.
Sanoat uskunalari to'g'ri javob bo'lmasa
Har bir tosh biznesi sanoat darajasidagi uskunalarga ehtiyoj bilmaydi. Haftasiga bir nechta stol yuzligini kesadigan ishlab chiqarish do'koni yaxshi qurilgan tijorat zarrasi bilan a'lo natija ko'rsatishi mumkin. Qo'shimcha og'irlik, og'irroq asos va murakkabroq boshqaruvlar shu sohada qiymat qo'shmasdan narxni oshiradi.
Past ishlab chiqarish hajmi bilan ishlaydigan konlarga ham xuddi shu qoida tegishli. Kichikroq kon zarrasi katta sanoat uskunasiga qaraganda ko'chirish, o'rnatish va texnik xizmat ko'rsatish jihatidan qulayroq bo'lishi mumkin. Ortiqcha kuchli uskuna sotib olish o'ziga xos muammolarga sabab bo'ladi: kapitalning sarflanishi, foydalanilmaydigan quvvat va texnik xizmat ko'rsatishda murakkablikning ortishi.
Muhimi — uskunani haqiqiy ishlab chiqarish oqimiga moslashtirishdir. Agar kesish stansiyasi kuniga bir necha soatdan ortiq ishlamasa, sanoat darajasidagi ishlash doimiyligi xususiyatlari foyda bermaydi. Agar stansiya band slab liniyasiga ta'minot beradigan bo'lsa, ular foydali bo'ladi.
Ishlab chiqaruvchining roli vaqt o'tishi bilan namoyon bo'ladi
Sanoat tosh kesish uskunalari ular qanday qurilganligi va qanday qo'llab-quvvatlanishi bilan yashaydi yoki vafot etadi. Tosh qazib olish va qayta ishlash uskunalari sohasida chuqur tajriba ega bo'lgan ishlab chiqaruvchi bu uskunalar ishlaydigan muhitni tushunadi. Bu ramka dizaynida, yo'naltirgichlarni himoya qilishda, boshqaruv integratsiyasida va texnik xizmat ko'rsatishga kirishda namoyon bo'ladi.
Jingyangning asosiy jamoasi tosh qazib olish va qayta ishlash uskunalari sohasida 30 yildan ortiq tajribaga ega bo'lib, bu tajriba uskunalar haqiqiy ishlab chiqarish sharoitlariga mos ravishda loyihalanganligida aniq ko'rinadi. Maqsad faqat birinchi kuni yaxshi kesadigan g'ildirakli zarrak emas, balki yillar davomida aniqlikni saqlab turadigan, texnik xizmat ko'rsatishga qulay bo'ladigan va material oqimiga mos keladigan kesish stansiyasini yaratishdir. Aynan shu narsa sanoat uskunasini nomida sanoat so'zi bor oddiy uskunadan ajratib turadi.
Mundarija
- Sanoat atamasi noaniq tarzda ishlatiladi
- Kesish stansiyasi ishdan chiqqanda haqiqatan nima bo'ladi
- O'rnatish sharoitlari apparat tanlovini shakllantiradi
- Standardlashtirish haqiqiy afzallikka aylanadi
- Sanoat uskunalari to'g'ri javob bo'lmasa
- Ishlab chiqaruvchining roli vaqt o'tishi bilan namoyon bo'ladi