
 EN



A hibás döntés valódi költsége
A tíz évnél hosszabb ideje a kőiparban dolgozó tapasztalt kőbánya-vezetők könnyedén el tudják mesélni a kielégítetlen teljesítményű feldolgozóberendezésekkel kapcsolatos frusztráló eseteket. A gránitvágó gépek a piac túltelített olyan gépekkel, amelyek kiválóan néznek ki a marketingbrosúrákban, de hosszú távon, folyamatosan nem bírják el a sűrű, erősen abrasív gránit vágását. A helytelen gép kiválasztásának következményei messze túlmutatnak az egyszerű javítási költségeken. A bányában fellépő leállás óránként ezrek dollárját csökkentheti a bevételből, teljes ellátási láncokat zavarhat meg, és költséges szerződéses késéseket okozhat. A folyamatos mechanikai meghibásodások nemcsak a karbantartási költségeket növelik – csökkentik a csapatmorált is. A szakértő munkavállalók egyre inkább unják, hogy megbízhatatlan berendezéseket kell javítaniuk, ahelyett, hogy folyamatosan magas minőségű kőtömböket állítanának elő.
Miért pusztítja el a gránit az átlagos gépeket
A gránit nem csupán egy kemény kő. A kvarc- és földpátgazdag kristályos szerkezete rendkívül erős kopasztó hatást fejt ki, ami súlyos terhelést jelent a vágószerszámokra működés közben. A vágópengék nem egyszerűen átvágják a gránitot – hanem őrlő és nyíró hatással bírnak, és minden érintkezési ponton hatalmas súrlódási hőt termelnek. A szokványos minőségű bányagépek gyors alkatrész-kifáradást mutatnak ezekben a kemény, ismétlődő munkakörülmények között. A legnagyobb terhelés alá kerülő kulcsfontosságú elemek a fűrészlap-hordozó, a vezető sínek és a fő meghajtó motor.
A szerkezeti vázakon jelenik meg először ez a terhelés. Ha egy váz alacsony minőségű fémmegmunkáláson alapul, a folyamatos napi üzemeltetés mikroszkopikus szerkezeti repedéseket okozhat hónapok – vagy akár évek – alatt, attól függően, hogy számos összetett tényező milyen mértékben játszik szerepet.
1.A fémmegmunkálás és öntés minősége. Az alacsony minőségű acél, az öntési pórusosság és a gyenge hegesztési behatolás mikroszkopikus feszültségkoncentrációs pontokat hoz létre, amelyek a terhelés alatt a leggyorsabban fáradnak el.
2.Terhelési intenzitás és üzemi ciklus. A folyamatos, nagy terhelés alatti munkafolyamatok agresszív előtolási sebességgel lényegesen nagyobb igénybevételnek vetik alá az alkatrészeket, mint a változatos, mérsékelt terhelésű munkafolyamatok, és gyorsítják a repedések keletkezését.
3.Rezgés és rezonancia. A túl alacsony csillapítással rendelkező gépek mély vágási műveletek során rezonancia-amplitúdót építenek fel, amely helyi feszültséget okoz, jelentősen meghaladva a tervezési határértékeket.
4.Hőmérséklet-ciklus és hűtés. A megfelelő hűtés hiánya miatt a súrlódási hő a gépkeretben halmozódik fel, ami lágyítja az anyagot és hőfáradást idéz elő.
5.Karbantartás és kenés. A figyelmen kívül hagyott kenés és a nem eltávolított forgács maradék szennyeződéseket és élettelen por részecskéket zár be a kritikus csuklópontokban, ami növeli a kopást, és ezek a pontok repedésindítási helyekké válnak.
E tényezők egyik sem működik izoláltan – éppen ezért a gépkeret anyagtechnológiája, a rezgés-csillapítás és a hűtési rendszer tervezése a gépgyártók összehasonlításakor elsődleges szempontok közé tartozik.
A rezgés egy másik gyakran figyelmen kívül hagyott ok, amely korai berendezéshibához vezet. A megfelelő szerkezeti tömeg és rezgéselnyelés hiányában működő gépek erősen rezonálnak mély vágási folyamatok során, ami egyenetlen blokkméretekhez és a vágólap korai kopásához vezet. A kész lapok kisebb méretbeli pontatlanságai rejtett profitveszteséget eredményeznek, amely folyamatosan halmozódik fel minden üzleti negyedévben.
A tartósságot meghatározó kulcsfontosságú mérnöki alapelvek
Nem minden „nehézüzemi” címke alatt forgalmazott gép nyújt igazi ipari szintű tartósságot. Ahhoz, hogy a prémium minőségű berendezéseket az átlagos modellektől megkülönböztesse, túl kell lépnie a külső bevonatokon, és a mechanikai alrendszerek magját kell értékelnie.
Az első a szerszámtartó és csapágyegység, amely a teljesítménykimenetet forgó vágóerővé alakítja. Egy nagy merevségű integrált szerszámtartó tervezés, valamint osztály 5-ös vagy annál magasabb pontosságú szögelfordulásos golyóscsapágyak kombinációja biztosítja a szükséges kiváló sugárirányú és tengelyirányú teherbírást, amely képes elviselni a gránitvágás változó ütőterheléseit.
A második a vezérlőrendszer. A szokásos V-alakú vezetősínek könnyen eldugulnak kőporral, és egyenetlenül kopnak a kemény környezetben működő bányákban. A frissített, nagy teherbírású lineáris vezetők aktív kenéssel és többrétegű tömítéssel hosszú távon megőrzik a pontosságot, és jelentősen meghosszabbítják a szolgáltatási életet.
A harmadik a vágózóna célzott hőkezelése. Egy professzionális vízhűtéses rendszer nem csupán egy egyszerű permetezőberendezés – hanem nagynyomású, irányított vízfüggönyt alkalmaz a vágási iszap eltávolítására, a gyémántvágószegmensek hűtésére és a káros, belélegzhető kremnium-dioxid por gátlására egyidejűleg.
A negyedik a vezérlő – rendszer konfigurációja, amelyet a kemény bányakörülményekhez terveztek. A Jingyang-bánya blokkvágó gépek erős, Siemens-alapú PLC-vezérléssel működnek. A munkavégzők számára opcionális frissítésként 7 hüvelykes érintőképernyős HMI-készülék áll rendelkezésre a vágási állapot figyelésére és a munkaparaméterek helyszíni beállítására. Ez a kompakt HMI-készülék kifejezetten a bányaporra és rezgésre lett optimalizálva.
Tényleg fontos teljesítménymutatók
A nyers műszaki adatok számai keveset mondanak, ha nem felelnek meg a valós kőbányai teljesítménynek. A hosszú távú gránitvágó berendezések kiválasztásakor a felhasználóknak több gyakorlati, terepen ellenőrzött teljesítménymutatóra kell figyelniük.
A blokkfelület eltérése a vágási pontosság legintuitívabb mércéje. Az olyan gépek, amelyek merev, integrált vázkialakítással, precíziós vezetősínekkel és rezgéselnyelő vágófejjel rendelkeznek, folyamatosan síkabb, méretileg pontosabb blokkfelületeket állítanak elő. A minimális méreteltérés jelentősen csökkenti a másodlagos utómunkát és takarítást, így az egész blokkfeldolgozási folyamat hatékony és megszakításmentes marad.
A rezgésmentesség teljesítménye szintén tükrözi az általános gyártási minőséget. A túlzott rezgés erős vágás közben gyorsítja a gyémántszegmensek kopását, és mikrorepedéseket okoz a vágott felületeken, ami károsítja a kész kőtömbök szerkezeti integritását. Az optimálisan elosztott súlyú és szerkezeti rezgéscsillapítással rendelkező gépek sokkal stabilabban működnek, ezzel meghosszabbítva a drága gyémántvágószerszámok élettartamát.
A karbantartási stratégia egy másik kulcsfontosságú tényező, amely elkülöníti a prémium minőségű berendezéseket a bejárat szintű modellektől. Az olcsóbb gépek általában hibajelenségen alapuló karbantartást alkalmaznak, amely során a javításokat csak akkor végzik el, amikor a alkatrészek meghibásodnak és leáll a termelés. A modern, felső kategóriás rendszerek viszont állapotalapú, előrejelző karbantartást támogatnak, lehetővé téve a munkavállalók számára, hogy figyeljék az alkatrészek kopásának adatait, és szervizelést üzemeljenek be a hibák bekövetkezte előtt. Ez a proaktív karbantartási módszer minden évben hetekre csökkenti a tervezetlen leállások idejét a bányaműveletekben.
Az energiafogyasztás csökkentése hosszú távon működési különbségeket is eredményez. A jól megtervezett, hatékony közvetlen hajtású gépek és az optimalizált vágási paraméterek kevesebb energiát igényelnek négyzetméterenként vágott kő esetében. Ez az energia-megtakarítási előny összességében jelentősen növekszik egy ötéves berendezés-üzemeltetési ciklus alatt, csökkentve ezzel az összes működési költséget.
Hogyan formálja a beszerzési lánc folytonossága a márkavért
Egy gép valódi megbízhatóságát az utángyártott szerviztámogatás és a alkatrészek kompatibilitása teszteli éveknyi terepi üzemeltetés után. A legjobb gyártók a legfontosabb alapvető összetevők nagy részének visszafelé kompatibilitását megőrzik, így tíz évvel ezelőtt gyártott gépek is frissíthetők új marófejjel és vezérlőegységgel anélkül, hogy az egész berendezést ki kellene cserélni. A régiókra kiterjedő szervízhálózat lefedettsége közvetlenül meghatározza az utángyártott szervizre adott válaszidőt – megbízható márkák szakértő technikusait 24 órán belül ki tudják küldeni, míg a kevésbé megbízható szállítók gyakran hetekig kényszerítik a bányákat a javításra várakozásra. A tapasztalt szakemberek által pontosan igazított szerelvények biztosítják, hogy minden gép megtartsa szerkezeti igazítását és minimális tűréshatárait akár hosszú távon, nagy terhelés melletti vágási körülmények között is.
Egyetlen gép korlátainak felismerése
Egyetlen vágógép sem illeszkedik tökéletesen minden kőbánya-munkakörülményhez. A nagy méretű, egyenes vágásra optimalizált padképző gépek, amelyeket egységes gránittelepekhez fejlesztettek ki, túlfejlett és költség-ineffektív megoldást jelentenek kisebb kőbányák számára, ahol törékeny, változó minőségű kőanyagot dolgoznak fel. Hasonlóképpen, a gyors mészkővágó berendezések más nyomaték-kimenetet és gyémántszerszám-specifikációkat igényelnek, így nem felelnek meg a kemény fekete gránit vágásának követelményeinek. A legmegfelelőbb berendezés kiválasztása mindig a helyi földtani viszonyok és a gép ellenőrzött teljesítményparaméterei közötti illeszkedéstől függ. Még a megbízható márkák is instabil teljesítményt nyújtanak, ha a gépeket a helyszíni földtani adottságokhoz nem megfelelően választják ki. A szakmai beszerzési csapatok mindig mezőbeli alkalmazási eseteket ellenőriznek, nem pedig kizárólag általános termékértékesítési adatokra támaszkodnak.
Tehát mi teszi egy márkát „legjobbá”?
Egyszerűen fogalmazva, a legjobb kőfejtő vágógép a márkanev nem csupán egy név – hanem az a márkanev, amely négy dolgot tud ellenőrizhető bizonyítékokkal igazolni: olyan mérnöki megoldásokat, amelyek évről évre ellenállnak a durva gránitnak, mezői mutatókat, amelyek valódi kőbányákban is megbízhatóak, ellátási lánc támogatást, amely évtizedeken át biztosítja a gépek üzemképességét, valamint őszinte dokumentációt arról, hogy berendezései hol – és hol nem – alkalmazhatók. Az a márkanev, amely mind a négy feltételt teljesíti, érdemes rövidlistára kerülni; az a márkanev, amely csak a brosúrában szereplő feltételt teljesíti, nem.
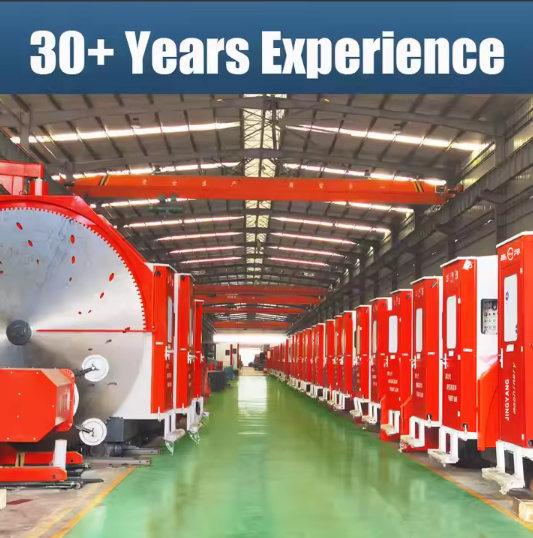
Ezek a szabványok alapján a Fujian Jingyang Intelligent Equipment Manufacturing Co., Ltd. hasznos referenciapont vásárlók számára, akik granitbányászati berendezéseket hasonlítanak össze. A vállalatot egy olyan magcsoport támogatja, amelynek tagjai több mint 30 év tapasztalattal rendelkeznek a kőfeldolgozó gépek kutatásában, fejlesztésében és gyártásában; a cég ISO 9001:2015 minőségirányítási rendszer tanúsítvánnyal és EU CE tanúsítvánnyal rendelkezik, és szigorúan ellenőrzött, végponttól végpontig tartó minőségirányítási folyamat biztosítja minden gyárból kikerülő gép stabil és megbízható működését. Értékesítési hálózata több mint tíz kínai tartományt fog át – köztük Fuzsien, Csiangszí, Jünnan, Sangtung, Liaonin, Csilin, Sincsiang, Henan, Hupej, Hunan, Kvantung és Kvanghszi tartományokat –, amelyet országos szinten működő poszt-eladási szervizek és műszaki javítópontok támogatnak; termékei a Közel-Kelet, Délkelet-Ázsia, Afrika, Európa és Észak-Amerika fő kőbányászati országaiba és régióiba is eljutnak. A vásárlók teljes láncolatos támogatást kapnak: helyszíni felmérés, sínpálya-rendszer tervezése, telepítés és üzembe helyezés, kezelők képzése, valamint helyileg adaptált poszt-eladási szerviz külföldön. A bányászati üzemek üzemeltetői számára, akik hosszú távú granitvágó berendezéseket értékelnek, ez a kombináció – a bevált gyártási irányítás, az elismert tanúsítványok és a globális szervizfedettség – pontosan azt jelenti, hogy egy ígéretes rövidlistás jelöltet választanak, nem pedig kockázatos vásárlást hajtanak végre.
Tartalomjegyzék
- A hibás döntés valódi költsége
- Miért pusztítja el a gránit az átlagos gépeket
- A tartósságot meghatározó kulcsfontosságú mérnöki alapelvek
- Tényleg fontos teljesítménymutatók
- Hogyan formálja a beszerzési lánc folytonossága a márkavért
- Egyetlen gép korlátainak felismerése
- Tehát mi teszi egy márkát „legjobbá”?