
 EN



Реальная стоимость ошибки
Опытные управляющие карьерами с более чем десятилетним стажем работы в каменной промышленности без труда вспомнят разочаровывающие случаи неудовлетворительной работы обрабатывающего оборудования. оборудование для резки гранита рынок перенасыщен устройствами, которые выглядят впечатляюще в маркетинговых брошюрах, но не выдерживают длительной непрерывной резки плотного, высокоабразивного гранита. Последствия выбора неподходящей машины выходят далеко за рамки простых затрат на ремонт. Простой карьера может привести к потерям дохода в тысячи долларов каждый час, нарушить всю цепочку поставок и вызвать дорогостоящие задержки по контрактам. Постоянные механические поломки увеличивают не только расходы на техническое обслуживание — они подрывают моральный дух команды. Квалифицированные операторы устают устранять неисправности ненадёжного оборудования вместо того, чтобы стабильно производить каменные блоки высокого качества.
Почему гранит разрушает обычные машины
Гранит — это не просто твёрдый камень. Его кристаллическая структура, богатая кварцем и полевым шпатом, обладает чрезвычайной абразивностью, что создаёт значительные нагрузки на режущие инструменты в процессе работы. Режущие диски не просто разрезают гранит — они измельчают и срезают материал, генерируя огромное количество тепла трения в каждой точке контакта. Стандартные карьерные машины быстро изнашиваются при таких жёстких и циклических условиях эксплуатации. Ключевыми зонами концентрации напряжений являются каретка пильного диска, направляющие рельсы и основной приводной двигатель.
Первые признаки этого напряжения проявляются в несущих рамах. Если рама изготовлена из металла низкого качества, то при ежедневной эксплуатации в ней могут возникнуть микротрещины уже через месяцы — или годы — в зависимости от нескольких взаимно усугубляющих факторов:
1.Качество металла и литья. Сталь низкого сорта, пористость литых заготовок и недостаточная глубина провара при сварке создают микроскопические точки концентрации напряжений, которые быстрее всего разрушаются под нагрузкой.
2.Интенсивность нагрузки и цикл эксплуатации. Непрерывные проходы под высокой нагрузкой с агрессивными подачами нагружают компоненты значительно сильнее, чем разнообразные умеренные режимы работы, что ускоряет образование трещин.
3.Вибрация и резонанс. Слабо демпфированные станки нарастают по амплитуде резонансных колебаний при глубоких проходах, многократно превышая локальные напряжения по сравнению с проектными пределами.
4.Термические циклы и охлаждение. Недостаточное охлаждение приводит к накоплению тепла от трения в станине, снижает твёрдость материала и вызывает термическую усталость.
5.Техническое обслуживание и смазка. Пренебрежение смазкой и неудалённые остатки стружки удерживают абразивную пыль в критических узлах, усиливая износ; такие узлы затем становятся местами зарождения трещин.
Ни один из этих факторов не действует изолированно — именно поэтому при сравнении марок станков в первую очередь следует оценивать металлургию станины, эффективность виброгашения и конструкцию системы охлаждения.
Вибрация — ещё одна часто игнорируемая причина преждевременного выхода оборудования из строя. Станки с недостаточной конструкционной массой и слабой виброгасящей способностью сильно резонируют при глубоких проходах резания, что приводит к неравномерным размерам блоков и ускоренному износу режущего диска. Незначительные погрешности геометрических размеров готовых плит вызывают скрытые потери прибыли, которые неуклонно накапливаются в течение каждого квартала.
Ключевые инженерные принципы, определяющие долговечность
Не все станки, маркированные как «тяжёлого типа», обеспечивают подлинную промышленную долговечность. Чтобы отличить высококачественное оборудование от обычных моделей, необходимо выйти за рамки внешних покрытий и оценить основные механические подсистемы.
Первый элемент — шпиндель и подшипниковый узел, являющийся центральным компонентом, преобразующим выходную мощность в крутящую силу резания. Конструкция шпинделя с высокой жёсткостью в моноблоке в паре с радиально-упорными шариковыми подшипниками класса 5 или выше обеспечивает превосходную грузоподъёмность как по радиальной, так и по осевой нагрузке, необходимую для выдерживания переменных ударных нагрузок при резании гранита.
Во-вторых, система направляющих. Стандартные V-образные направляющие рейки легко засоряются каменной пылью и изнашиваются неравномерно в суровых карьерных условиях. Усовершенствованные тяжёлые линейные направляющие с активной системой смазки и многослойной герметизацией сохраняют высокую точность на протяжении длительного времени и значительно увеличивают срок службы.
В-третьих, целенаправленное тепловое управление в зоне резания имеет решающее значение. Профессиональная система водяного охлаждения — это не просто базовая распыляющая установка: она использует направленные водяные завесы высокого давления для удаления шлама при резании, охлаждения сегментов алмазного инструмента и одновременного подавления вредной вдыхаемой кремнезёмной пыли.
В-четвёртых, конфигурация системы управления —спроектирована специально для суровых условий эксплуатации на карьерах. Блок-резаки для карьера Цзинъян управляются надёжной ПЛК-системой на базе Siemens. В качестве опции доступен 7-дюймовый сенсорный HMI-дисплей, позволяющий операторам в режиме реального времени отслеживать статус резания и корректировать рабочие параметры прямо на месте. Этот компактный HMI разработан специально для эксплуатации в условиях карьерной пыли и вибрации.
Показатели производительности, которые действительно важны
Сырые технические характеристики мало что значат, если они не соответствуют реальной производительности на карьере. При выборе оборудования для длительной резки гранита операторы должны отдавать приоритет нескольким практическим показателям эффективности, подтверждённым в полевых условиях.
Отклонение поверхности блока — самый наглядный критерий точности резки. Машины с жёсткими интегрированными рамами, прецизионными направляющими и режущими головками со встроенным демпфированием вибраций стабильно обеспечивают получение более ровных и геометрически точных поверхностей блоков. Минимальное отклонение размеров значительно сокращает объём вторичной подрезки и зачистки, сохраняя весь рабочий процесс обработки блоков эффективным и бесперебойным.
Показатели вибрации также отражают общее качество изготовления. Избыточная вибрация при интенсивной резке ускоряет износ алмазных сегментов и вызывает микротрещины на поверхности реза, что снижает структурную целостность готовых каменных блоков. Станки с оптимизированным распределением массы и конструкционным демпфированием работают значительно устойчивее, увеличивая срок службы дорогостоящих алмазных режущих инструментов.
Стратегия технического обслуживания — ещё один ключевой фактор, отличающий высококлассное оборудование от базовых моделей. Недорогие станки, как правило, используют ремонт по факту отказа: обслуживание выполняется только после поломки компонентов и остановки производства. Современные высококлассные системы поддерживают прогнозирующее техническое обслуживание по состоянию, позволяя операторам отслеживать данные об износе компонентов и планировать сервисные работы до возникновения неисправностей. Такой проактивный подход к обслуживанию позволяет ежегодно экономить недели незапланированного простоев в карьерных операциях.
Снижение энергопотребления также создаёт долгосрочные различия в эксплуатации. Тщательно спроектированные станки с эффективными системами прямого привода и оптимизированными параметрами резки потребляют меньше электроэнергии на каждый квадратный метр обрабатываемого камня. Это преимущество в экономии энергии существенно накапливается в течение пятилетнего срока службы оборудования, снижая общие эксплуатационные расходы.
Как стабильность цепочки поставок формирует ценность бренда
Настоящая надежность станка проверяется поддержкой после продажи и совместимостью запчастей спустя годы эксплуатации в полевых условиях. Производители высшего эшелона сохраняют обратную совместимость для большинства ключевых компонентов, поэтому десятилетние станки могут модернизировать шпиндели и блоки управления без полной замены оборудования. Охват региональной сервисной сети напрямую определяет скорость реакции после продажи: надежные бренды способны направить квалифицированных техников в течение 24 часов, тогда как менее надежные поставщики зачастую вынуждают карьеры ждать ремонта неделями. Сборки с точной юстировкой, выполненные опытными техниками, обеспечивают сохранение геометрического положения конструкции и минимальных допусков каждого станка даже при длительной работе в условиях высокой нагрузки.
Осознание ограничений любого отдельного станка
Ни один станок для резки не подходит идеально для всех условий работы карьеров. Крупногабаритные станки для прямолинейной резки уступов, оптимизированные для однородных месторождений гранита, избыточны и экономически неэффективны для небольших карьеров, перерабатывающих трещиноватые и неоднородные каменные материалы. Аналогично, высокоскоростное оборудование для резки известняка имеет иные характеристики крутящего момента и спецификации алмазного инструмента, поэтому оно не способно удовлетворить требования к резке твёрдого чёрного гранита. Оптимальный выбор оборудования всегда зависит от соответствия местных геологических условий проверенным эксплуатационным параметрам машины. Даже авторитетные бренды не обеспечивают стабильной производительности при несоответствии с геологией конкретного участка. Профессиональные закупочные команды всегда проверяют реальные примеры применения на местности вместо того, чтобы полагаться исключительно на общие данные о продажах продукции.
Итак, что делает бренд «лучшим»?
Проще говоря, лучший камнерезная машина для карьера бренд — это не просто название. Это бренд, способный подтвердить четыре вещи достоверными доказательствами: инженерные решения, выдерживающие абразивный гранит год за годом; эксплуатационные показатели, проверенные в реальных карьерах; поддержку цепочки поставок, обеспечивающую бесперебойную работу техники десятилетиями; честную документацию о том, где оборудование применимо — и где нет. Бренд, соответствующий всем четырём критериям, заслуживает включения в короткий список; бренд, соответствующий лишь одному — пункту в брошюре — нет.
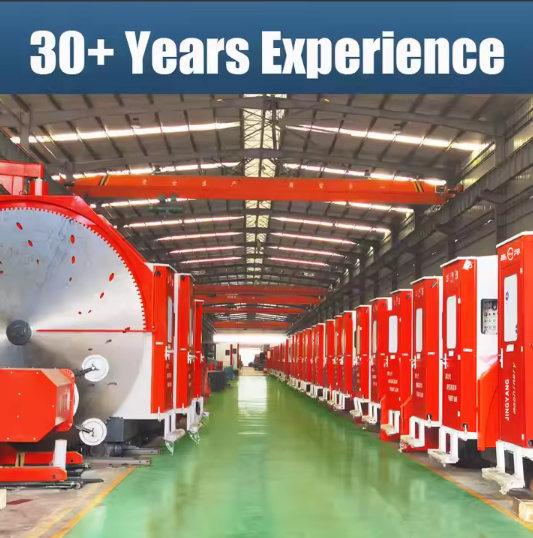
Согласно этим критериям, компания Fujian Jingyang Intelligent Equipment Manufacturing Co., Ltd. представляет собой полезный ориентир для покупателей, сравнивающих оборудование для гранитных карьеров. В основе компании — команда специалистов с более чем 30-летним опытом в области НИОКР и производства камнеобрабатывающего оборудования; компания сертифицирована по стандарту ISO 9001:2015 и имеет сертификаты ЕС CE, а строгий сквозной контроль качества гарантирует стабильную и надёжную работу каждого станка, покидающего завод. Сеть продаж охватывает более десяти провинций Китая — включая Фуцзянь, Цзянси, Юньнань, Шаньдун, Ляонин, Цзилинь, Синьцзян, Хэнань, Хубэй, Хунань, Гуандун и Гуанси — при поддержке сервисных центров и пунктов технического ремонта по всей стране; продукция компании поставляется в ведущие страны и регионы по добыче камня на Ближнем Востоке, в Юго-Восточной Азии, Африке, Европе и Северной Америке. Покупатели также получают поддержку на всех этапах: выездные обследования объектов, проектирование рельсовых систем, монтаж и пусконаладка, обучение операторов, а также локализованное послепродажное обслуживание за рубежом. Для владельцев карьеров, оценивающих оборудование для длительной резки гранита, именно такое сочетание проверенного производственного контроля, признанных сертификатов и глобального охвата сервиса позволяет отличить перспективного участника короткого списка от рискованной покупки.
Содержание
- Реальная стоимость ошибки
- Почему гранит разрушает обычные машины
- Ключевые инженерные принципы, определяющие долговечность
- Показатели производительности, которые действительно важны
- Как стабильность цепочки поставок формирует ценность бренда
- Осознание ограничений любого отдельного станка
- Итак, что делает бренд «лучшим»?