
 EN



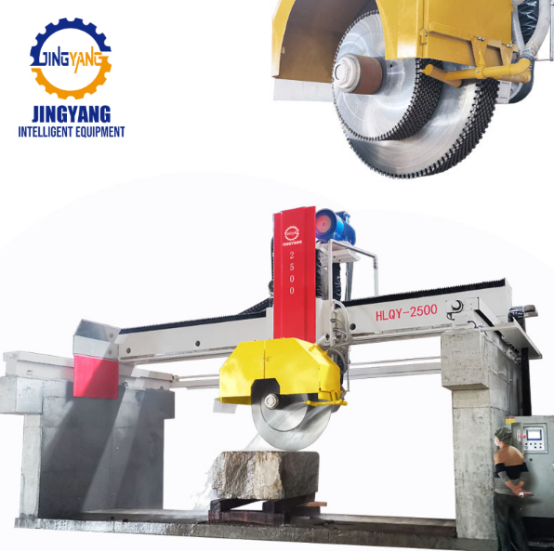
Почему крупные мастерские по распилу плит обращаются к многолезвийным станкам, а не ограничиваются однолезвийными
Крупносерийное производство плит основывается на повторяемости. ленточная пила или проволочный станок могут уменьшить блок, однако этап, определяющий количество реализуемых плит, поступающих на полировку, зачастую зависит от многолезвийной пилы машина для резки гранита . Однолезвийные пилы по-прежнему применяются при небольших партиях и при распиле нестандартных форм, однако при переходе к серийному выпуску гранитных плит стандартных размеров однолезвийный распил демонстрирует свои ограничения. Каждый проход требует дополнительных операций: перемещения заготовки, проверки её выравнивания и повторной установки. Многолезвийная установка позволяет получить сразу несколько плит за один проход; однако более важным преимуществом является стабильность всего технологического процесса. При совместном контроле межлезвийного расстояния и подачи охлаждающей жидкости пила превращается в инструмент, задающий темп работы всего завода.
Рост производительности благодаря сбалансированной нагрузке на лезвия
Главное преимущество — повышенная производительность, однако реальная выгода достигается за счёт сбалансированной нагрузки на лезвия. Гранит — абразивный материал, а блок может содержать твёрдые узлы и цветные полосы, из-за которых сопротивление резанию меняется по ширине. Если одно лезвие работает интенсивнее соседних, головка может деформироваться, и толщина плит начинает отклоняться от заданной. Хорошо спроектированный станок с несколькими лезвиями использует жёсткие держатели, стабильную гидравлическую подачу и сегментированную подачу охлаждающей жидкости, чтобы поддерживать примерно одинаковую нагрузку на каждое лезвие. На одном из заводов по распиловке плит (например, при обработке гранита G603 на заводе в южном Китае) команда заменила два однолезвийных круглых станка на 16-лезвийный станок. На первой неделе основное внимание уделялось картированию скоростей подачи по зонам блока. К третьей неделе количество повторных перемещений плит сократилось, а сортировка переместилась ближе к станку. Производительность возросла, однако ещё важнее стало снижение числа бракованных плит после полировки.
Многолезвийная установка изменяет картину производства несколькими очевидными способами. Она выполняет несколько разрезов за один проход вместо одного, что повышает производительность без добавления циклов повторного позиционирования. Она обеспечивает более узкий диапазон толщины плит, поэтому на полировальной линии удаляется меньше материала, а потребность в эпоксидной заливке снижается. На распиловочном станке требуется меньше персонала, освобождая рабочую силу для сортировки и упаковки. Кроме того, она сокращает количество перегрузок, что снижает риск сколов по кромкам. Точные цифры зависят от размера блока, комплекта лезвий и планировки завода, поэтому покупателям следует подтвердить их на испытательном распиле собственного гранита.
Качество плит и стабильность их геометрических параметров
Качество начинается с распила. Если толщина сильно варьируется, полировальная линия удаляет больше материала, что может обнажить поры или изменить цветовую реакцию. Стандарт ASTM C615 группирует допуски на гранитный облицовочный камень по областям применения — и эта логика применима и при укладке на пол. Многолезвийная резка помогает, поскольку все лезвия выполняют один проход, работают на одном луче и получают одну команду подачи. При правильной настройке плиты выходят как согласованный комплект. Такая стабильность важна для проектов с книжным сопоставлением, больших напольных покрытий и точных архитектурных стыков. Ограничение заключается в том, что многолезвийные системы требуют тщательной подготовки. Перед подачей блока необходимо проверить натяжение лезвий, состояние фланцев и концентрацию суспензии. Изношенное лезвие может вывести весь комплект за пределы допусков. Преимущество реально, но оно зависит от дисциплины в техническом обслуживании.
Трудозатраты, безопасность и последующие процессы
Экономия рабочей силы часто указывается как одно из главных преимуществ, однако точнее говорить о перераспределении трудозатрат. Многолезвийная машина снижает частоту ручной установки блока или плиты оператором. В зоне пилы работает меньше людей, а значит, сокращается их контакт с движущимся оборудованием, туманом охлаждающей жидкости и тяжёлыми грузами. Освободившееся время переносится на сортировку, заполнение эпоксидной смолой и упаковку. Снижение количества повторных перемещений означает меньшее число подъёмов краном и меньшее повреждение кромок. Если пила обеспечивает стабильную последовательность поставки плит, полировочные линии работают с меньшим числом переналадок. Однако многолезвийная машина требует чёткого производственного плана. Смешивание множества мелких заказов с разной шириной может свести на нет выигрыш за счёт времени на переналадку. Наилучшие результаты достигаются при группировке блоков по цвету и целевому размеру плиты, чтобы набор лезвий оставался неизменным как можно дольше.
Области целесообразного и нецелесообразного применения технологии
А многосекционная машина для резки гранита не является универсальным решением. Оно эффективно при производстве крупных плит, когда гранитные блоки относительно однородны, объёмы заказов повторяются, а последующая обработка хорошо организована. Для единичных столешниц или очень толстых секций с особыми требованиями к пилам такой подход менее оправдан. Кроме того, станок требует более мощной электрической и гидравлической поддержки; важны также стабильность электропитания, система очистки охлаждающей жидкости и состояние фундамента. На старых заводах модернизация вспомогательной инфраструктуры может обойтись столько же, сколько и сам станок. Практическая оценка должна основываться на трёх показателях: количество плит, получаемых из одного блока; срок службы комплекта пил без замены; доля переделки после распила. Если эти цифры указывают на стабильное производство гранитных плит, многолезвийный подход, как правило, окупается за счёт постоянства качества и непрерывности потока. При высокой вариативности ассортимента предпочтительнее остаётся однолезвийный станок или проволочная пила.
Выбор системы, соответствующей технологическому циклу от карьера до плиты
Самый полезный способ сравнения поставщиков — это оценка всего рабочего процесса, а не только пильной головки. Станок может иметь прочную раму, но при этом демонстрировать низкую производительность, если не согласованы подача блока, выравнивание дисков и подача охлаждающей жидкости. Покупателям следует запрашивать испытания резки на фактическом типе гранита, а не на общем образце. Им также необходимо проверить, как регулируется расстояние между дисками, насколько быстро можно изолировать изношенный диск и как система управления фиксирует давление подачи. Компания Jingyang построила свою репутацию на оборудовании для карьеров и станках для обработки камня, обладая производственным опытом и опытом контроля качества, которые поддерживают такую интеграцию. Для производителей плит реальная выгода от много-дискового станка для резки гранита заключается не в одном впечатляющем показателе. Это более спокойный и предсказуемый путь от блока до готовой плиты с меньшим количеством переделок и более эффективным использованием камня.
Содержание
- Почему крупные мастерские по распилу плит обращаются к многолезвийным станкам, а не ограничиваются однолезвийными
- Рост производительности благодаря сбалансированной нагрузке на лезвия
- Качество плит и стабильность их геометрических параметров
- Трудозатраты, безопасность и последующие процессы
- Области целесообразного и нецелесообразного применения технологии
- Выбор системы, соответствующей технологическому циклу от карьера до плиты