
 EN



Dlaczego duże warsztaty do obróbki płyt skupiają się na cięciu wielopłytowym zamiast jednopłytowym
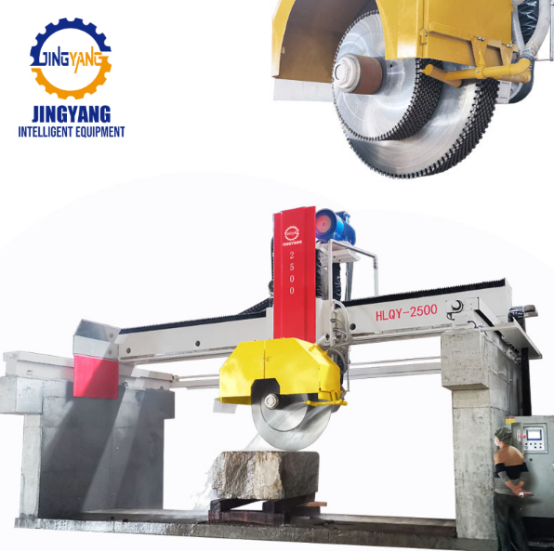
Duże serie produkcji płyt opierają się na powtarzalności. piła taśmowa lub piła drutowa może zmniejszyć rozmiar bloku, ale decydującym etapem, który określa, ile gotowych do polerowania płyt trafi na sprzedaż, jest często cięcie wielopłytowe maszyna do cięcia granitu . Jednopłytowe piły nadal są stosowane przy krótkich seriach i nietypowych kształtach, jednak gdy zamówienia przesuwają się w kierunku powtarzalnych rozmiarów płyt granitowych, ograniczenia cięcia jednopłytowego stają się wyraźne. Każde przejście wymaga manipulacji materiałem, sprawdzania położenia oraz ponownego ustawiania. Układ wielopłytowy umożliwia jednoczesne cięcie kilku płyt w jednym przejściu, lecz jego głębszą zaletą jest stabilność procesu. Gdy odstępy między ostrzami oraz przepływ chłodziwa są ściśle kontrolowane, piła staje się narzędziem regulującym tempo całej fabryki.
Zyski wydajnościowe wynikające z zrównoważonego obciążenia ostrzy
Główną zaletą jest wyższa wydajność, ale rzeczywistą korzyścią jest zrównoważone obciążenie ostrzy. Granit jest materiałem ściernym, a blok może zawierać twarde węzły i pasy barwne, które zmieniają opór cięcia na całej szerokości. Jeśli jedno ostrze pracuje intensywniej niż jego sąsiedzi, głowica może ulec odchyleniu, a grubość płyt ulega wahaniom. Solidnie skonstruowana maszyna wielo-ostrzowa wykorzystuje sztywne uchwyty, stabilny hydrauliczny napęd posuwu oraz segmentowe dostarczanie chłodziwa, aby utrzymać każde ostrze w podobnym zakresie obciążenia. W jednej z fabryk płyt (na przykład w zakładzie przetwarzającym granit G603 w południowej części Chin) zespół zastąpił dwie jedno-ostrzowe piły tarczowe maszyną wyposażoną w 16 ostrzy. Pierwszy tydzień poświęcono mapowaniu prędkości posuwu w zależności od strefy bloku. Do trzeciego tygodnia liczba powtórnego przemieszczania płyt znacznie spadła, a sortowanie przesunięto bliżej piły. Wydajność wzrosła, ale ważniejsze okazało się zmniejszenie liczby odrzuconych płyt po polerowaniu.
Zastosowanie zestawu wielołopatkowego zmienia obraz produkcji w kilku wyraźnych aspektach. Wykonuje on wiele cięć w jednym przejściu zamiast jednego, co zwiększa wydajność bez konieczności dodatkowych cykli ponownego pozycjonowania. Utrzymuje płyty w węższym zakresie grubości, dzięki czemu linia szlifująca usuwa mniej materiału, a zużycie żywicy epoksydowej spada. Wymaga mniejszej liczby pracowników przy piłę, co zwalnia siłę roboczą do sortowania i pakowania. Ponadto zmniejsza konieczność przemieszczania płyt, co obniża ryzyko uszkodzenia krawędzi. Dokładne wartości zależą od rozmiaru bloku, zestawu tarcz tnących oraz układu zakładu, dlatego zakupujący powinni je potwierdzić podczas prób cięcia własnym granitem.
Jakość płyt i spójność wymiarowa
Jakość zaczyna się od piły. Jeśli grubość różni się zbyt znacznie, linia polerująca usuwa więcej materiału, co może odsłonić wklęsłości lub zmienić reakcję koloru. ASTM C615 określa dopuszczalne odchylenia wymiarów kamienia granitowego w zależności od zastosowania, a ta zasada obowiązuje również przy układaniu posadzek. Cięcie wielopiłowe przynosi korzyści, ponieważ wszystkie piły wykonują jeden przejazd, działają na jednym ramie i są sterowane jednym poleceniem podawania. Gdy ustawienie jest prawidłowe, płyty wychodzą jako zestaw wzajemnie dopasowanych elementów. Ta spójność ma kluczowe znaczenie przy projektach z układaniem „książka” (bookmatched), dużych powierzchniach posadzki oraz precyzyjnych połączeniach architektonicznych. Ograniczeniem jest to, że systemy wielopiłowe wymagają starannego przygotowania. Przed wprowadzeniem bloku do cięcia należy sprawdzić napięcie pił, stan tarcz dociskowych oraz stężenie zawiesiny. Zużyta piła może spowodować, że cały zestaw wyjdzie poza dopuszczalne tolerancje. Korzyści są rzeczywiste, ale zależą od dyscypliny w zakresie konserwacji.
Praca, bezpieczeństwo i przepływ materiałowy w dalszej części procesu
Oszczędności związane z pracą są często wymieniane jako jedna z najważniejszych korzyści, ale prawdziwą sytuacją jest raczej przekierowanie pracy. Maszyna wielopiłowa zmniejsza częstotliwość indeksowania bloku lub płyty przez operatora. Mniej osób przebywa w strefie piły, a ekspozycja na poruszające się urządzenia, mgiełkę chłodziwa oraz podnoszenie ciężkich przedmiotów maleje. Zwolnione godziny pracy przekazywane są do sortowania, wypełniania szwów żywicą epoksydową oraz pakowania. Mniejsza liczba przemieszczeń oznacza mniej podnośników suwnicowych i mniejsze ryzyko uszkodzenia krawędzi. Jeśli piła dostarcza płyty w stałej kolejności, proces polerowania przebiega przy mniejszej liczbie zmian konfiguracji. Problem polega na tym, że maszyna wielopiłowa wymaga jasnego planu produkcji. Łączenie wielu małych zamówień o różnych szerokościach może pochłonąć uzyskane korzyści ze względu na czas potrzebny na przygotowanie maszyny. Najlepsze rezultaty osiąga się, gdy bloki są grupowane według koloru i docelowej szerokości płyty, dzięki czemu zestaw pił pozostaje niezmieniony przez dłuższy czas.
Gdzie ta technologia ma sens, a gdzie nie ma sensu
Amaszyna do cięcia granitu wielołopatowa nie jest uniwersalnym rozwiązaniem. Wykazuje się wyjątkową skutecznością przy produkcji dużych płyt, gdzie bloki granitu są stosunkowo jednorodne, wielkości zamówień powtarzają się, a końcowe obróbki są dobrze zorganizowane. Jest mniej opłacalny przy wykonywaniu pojedynczych blatu lub bardzo grubej produkcji wymagającej specjalnych tarcz tnących. Maszyna wymaga także większego wsparcia elektrycznego i hydraulicznego; istotne są również jakość zasilania prądem, obróbka chłodziwa oraz warunki fundamentu. W starszych zakładach modernizacja infrastruktury towarzyszącej może kosztować tyle samo co sama maszyna. Praktyczna ocena powinna opierać się na trzech wskaźnikach: liczbie płyt uzyskiwanych z jednego bloku, czasie, przez który zestaw tarcz może pozostawać nieruchomy, oraz ilości prac korekcyjnych koniecznych po cięciu. Jeśli te dane wskazują na powtarzalną produkcję płyt granitowych, podejście wielotarczowe zwykle przynosi zwrot inwestycji dzięki spójności i ciągłości procesu. Jeśli natomiast mieszanka zleceń jest bardzo zróżnicowana, lepszym narzędziem pozostaje pojedyncza tarczka lub piła drutowa.
Wybór systemu dostosowanego do przepływu pracy od kamieniołomu do płyty
Najbardziej przydatnym sposobem porównania dostawców jest analiza całego przepływu pracy, a nie tylko głowicy piły. Maszyna może mieć solidną konstrukcję ramy i mimo to osiągać słabe wyniki, jeśli obsługa bloków, ustawienie ostrza oraz chłodzenie nie są ze sobą dobrze zsynchronizowane. Kupujący powinni zażądać prób cięcia na rzeczywistym typie granitu, a nie na ogólnym wzorcu. Powinni również sprawdzić, jak regulowana jest odległość między ostrzami, jak szybko można wyizolować zużyte ostrze oraz w jaki sposób system sterowania rejestruje ciśnienie podawania. Jingyang zbudowała swoją reputację wokół sprzętu do kopalni i maszyn do przetwarzania kamienia, posiadając doświadczenie produkcyjne i kontrolne wspierające tego rodzaju integrację. Dla producentów płyt korzyścią płynącą z wielo-ostrzowej maszyny do cięcia granitu nie jest jedna imponująca liczba. Jest to spokojniejsza i bardziej przewidywalna ścieżka od bloku do gotowej płyty, z mniejszą liczbą poprawek i lepszym wykorzystaniem kamienia.
Spis treści
- Dlaczego duże warsztaty do obróbki płyt skupiają się na cięciu wielopłytowym zamiast jednopłytowym
- Zyski wydajnościowe wynikające z zrównoważonego obciążenia ostrzy
- Jakość płyt i spójność wymiarowa
- Praca, bezpieczeństwo i przepływ materiałowy w dalszej części procesu
- Gdzie ta technologia ma sens, a gdzie nie ma sensu
- Wybór systemu dostosowanego do przepływu pracy od kamieniołomu do płyty