
 EN



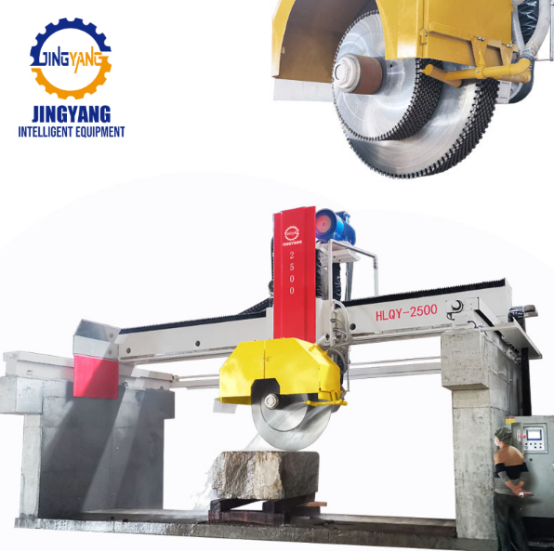
Proč velké dílny na řezání desek přemýšlejí nad jednočepelným řezáním
Výroba velkých desek závisí na opakovatelnosti. A řezačka bloků nebo drátový pila může blok zmenšit, ale krok, který rozhoduje o tom, kolik prodejných desek se dostane až k leštění, často závisí na vícečepelné stroj na řezání granitu . Jednočepelné pily stále zvládnou krátké zakázky a neobvyklé tvary, ale jakmile se objednávky posunou směrem k opakovaným rozměrům žulových desek, se ukážou limity jednočepelného řezání. Každý průchod vyžaduje manipulaci, kontrolu zarovnání a přeumístění. Vícečepelné zařízení řeže několik desek najedou, avšak hlubší výhodou je stabilita procesu. Pokud jsou společně řízeny vzdálenost mezi čepy a tok chladiva, pila se stává nástrojem pro nastavení tempa celé výrobní linky.
Zvýšení výkonu, které vyplývá z vyváženého zatížení čepelí
Hlavní výhodou je vyšší výkon, ale skutečný prospěch vyplývá z vyváženého zatížení čepelí. Granit je abrazivní materiál a blok může obsahovat tvrdé uzly a barevné pruhy, které mění odpor řezání napříč šířkou. Pokud jedna čepel pracuje intenzivněji než její sousední čeple, může se hlava ohnout a tloušťka deskových desek se začne měnit. Dobře konstruovaný vícečepelný stroj využívá tuhých držáků, stabilní hydraulickou příživu a segmentované dodávky chladiva, aby udržel každou čepel v podobném rozsahu zatížení. V jedné továrně na výrobu deskových desek (například provoz granitu G603 v jižní Číně) tým nahradil dva jednočepelné kotoučové pily vícečepelným strojem s 16 čeplemi. První týden byl věnován mapování rychlostí příživy podle zón bloku. Do třetího týdne kleslo opakované manipulování s deskovými deskami a třídění se přesunulo blíže k pilovému stroji. Výkon stoupl, ale důležitější byl pokles počtu odmítnutých desek po broušení.
Nastavení s více čepelemi změní výrobní proces několika zřejmými způsoby. Provádí několik řezů najedou místo jednoho, čímž zvyšuje výkon bez nutnosti dalších cyklů přeumísťování. Udržuje desky v užším rozmezí tloušťky, takže leštící linka odstraňuje méně materiálu a snižuje se množství epoxidového tmelu. Vyžaduje méně zaměstnanců u pily, čímž se uvolní pracovní síla pro třídění a balení. Dále snižuje opakované manipulace, čímž klesá riziko poškození hran. Přesné hodnoty závisí na velikosti bloku, počtu čepelí v sadě a uspořádání provozu, proto by měli zákazníci tyto údaje ověřit při řezací zkoušce se svým vlastním žulovým materiálem.
Kvalita desek a rozměrová konzistence
Kvalita začíná u pily. Pokud se tloušťka příliš liší, broušecí linka odstraní více materiálu, čímž může odhalit dutiny nebo změnit barevnou odezvu. ASTM C615 třídí tolerance pro granitové deskové kameny podle jejich použití – stejná logika platí i pro podlahy. Vícečepelné řezání pomáhá, protože všechny čepele provádějí jeden průchod, jsou namontovány na jednom nosníku a řídí se jedním posuvným příkazem. Pokud je systém správně nastaven, desky vycházejí jako shodná sada. Tato konzistence je rozhodující pro projekty s knižním párováním, rozsáhlé podlahové plochy a přesné architektonické spáry. Omezením je, že vícečepelné systémy vyžadují pečlivou přípravu. Před tlačením bloku je nutné zkontrolovat napětí čepelí, stav přírub a koncentraci řezné suspenze. Opotřebovaná čepel může celou sadu vyvést z tolerancí. Výhoda je skutečná, ale závisí na důsledné údržbě.
Práce, bezpečnost a následný tok
Úspory práce jsou často uváděny jako jeden z nejvýznamnějších přínosů, avšak přesnější popis zní přerozdělení pracovní síly. Vícečepelový stroj snižuje frekvenci, s jakou operátor nastavuje blok nebo desku. V zóně pily stojí méně lidí a klesá jejich expozice pohybujícím se zařízením, mlze chladiva a těžkému zvedání. Uvolněné pracovní hodiny se přesouvají do řazení, plnění epoxidovou pryskyřicí a balení. Menší počet opakovaných manipulací znamená méně zvedání jeřábem a menší poškození hran. Pokud pila dodává desky v pravidelné posloupnosti, broušení probíhá s menším počtem přeřizování. Zádrhel spočívá v tom, že vícečepelový stroj vyžaduje jasný výrobní plán. Kombinace mnoha malých zakázek s různými šířkami může zisk ztratit kvůli času potřebnému na nastavení. Nejlepší výsledky se dosahují tehdy, jsou-li bloky seskupeny podle barvy a cílové velikosti desek, aby se soubor čepelí déle nemusel měnit.
Tam, kde technologie dává smysl, a tam, kde nedává smysl
Avícečepelový stroj na řezání žuly není univerzálním řešením. Vyniká při výrobě velkých desek z granitu, kde jsou bloky relativně homogenní, velikosti objednávek se opakují a následné dokončování je dobře organizované. Má menší smysl u jedinečných pracovních ploch nebo u velmi tlustých částí vyžadujících speciální kotouče. Stroj také vyžaduje vyšší elektrický a hydraulický výkon; důležité jsou také kvalita napájecího napětí, úprava chladicí kapaliny a stav základové konstrukce. U starších provozoven může modernizace okolní infrastruktury stát tolik jako samotný stroj. Praktické posouzení by mělo zohlednit tři klíčové údaje: počet desek získaných z jednoho bloku, dobu, po kterou lze balíček kotoučů ponechat pevně nasazený, a míru dodatečného opracování po řezání. Pokud tyto údaje ukazují na opakující se výrobu granitových desek, vícekotoučový přístup obvykle přináší návrat prostřednictvím konzistence a průtokovosti. Pokud je však výrobní mix vysoce proměnný, může zůstat lepším nástrojem jednokotoučový řezací stroj nebo drátový řezací stroj.
Výběr systému vhodného pro tok od lomu ke desce
Nejužitečnější způsob srovnání dodavatelů spočívá v posouzení celého pracovního postupu, nikoli pouze řezné hlavy. Stroj může mít pevný rám a přesto podávat slabý výkon, pokud nejsou správně sladěny manipulace s bloky, nastavení břitu pily a chlazení. Kupující by měli požadovat řezné zkoušky s konkrétním druhem žuly, nikoli se zobecněným vzorkem. Měli by také zkontrolovat, jak se upravuje vzdálenost mezi břity, jak rychle lze izolovat opotřebovaný břit a jak systém řízení zaznamenává tlak podávání. Jingyang si vybudoval pověst v oblasti vybavení pro lomy a strojů pro zpracování kamene, přičemž jeho zkušenosti z výroby a kontroly kvality podporují tento typ integrace. Pro výrobce desek není skutečnou výhodou vícebřitového řezacího stroje pro žulu jedno impresivní číslo. Je to klidnější a předvídatelnější cesta od surového bloku ke konečné desce, s menším množstvím dodatečného opracování a lepším využitím kamene.
Obsah
- Proč velké dílny na řezání desek přemýšlejí nad jednočepelným řezáním
- Zvýšení výkonu, které vyplývá z vyváženého zatížení čepelí
- Kvalita desek a rozměrová konzistence
- Práce, bezpečnost a následný tok
- Tam, kde technologie dává smysl, a tam, kde nedává smysl
- Výběr systému vhodného pro tok od lomu ke desce