
 EN



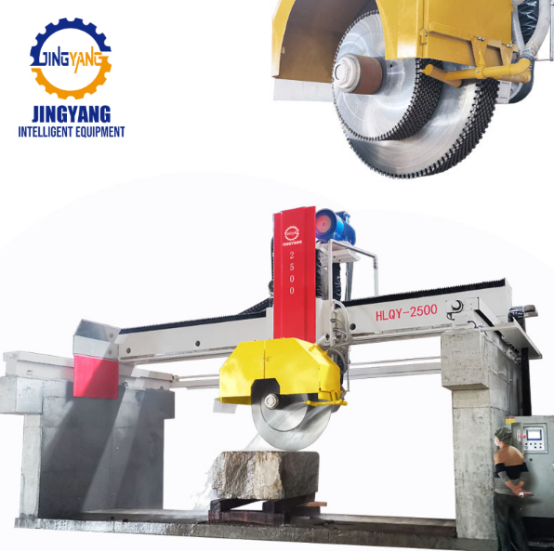
Böyük lövhə zavodlarının niyə tək bıçaqlı kəsmədən kənara çıxdığı
Böyük lövhə istehsalı təkrarlanan proseslər əsasında işləyir. Bir qan saw və ya tel kəsici bloku azalda bilər, lakin neçə satıla bilən lövhə parlatma stansiyasına çatdığını müəyyən edən addım tez-tez çox bıçaqlı qranit kəsici maşın tək bıçaqlı testərələr hələ də qısa seriyaları və qeyri-adi formalı detalları emal edir, lakin sifarişlər təkrarlanan qranit lövhə ölçülərinə doğru yönəldikcə, tək bıçaqlı kəsmənin məhdudiyyətləri aydın görünür. Hər bir keçid əlavə emal, düzgün yerləşdirmə yoxlamaları və yenidən mövqeləndirmə tələb edir. Çoxbıçaqlı qurğu isə bir dəfədə bir neçə lövhəni kəsir; lakin daha əhəmiyyətli fayda prosesin sabitliyindədir. Bıçaqların aralığı və soyuducu mayenin axını eyni zamanda nəzarət olunduqda, testərə bitirilmiş məhsulların istehsal tempini müəyyənləşdirən alətə çevrilir.
Balanslaşdırılmış bıçaq yüklənməsindən əldə olunan istehsal həcmi artımı
Başlıca üstünlük daha yüksək istehsalatdır, lakin faydalı qazanc tarazlaşdırılmış pıçaq yüklənməsindən əldə olunur. Qranit aşındırıcıdır və bir blokda kəsmə müqavimətini eninə istiqamətdə dəyişdirə bilən sərt düyünlər və rəng zolaqları ola bilər. Bir pıçaq qonşularından daha çox iş görərsə, başlıq meyl edə bilər və lövhələrin qalınlığı dəyişə bilər. Yaxşı qurulmuş çoxlu pıçaqlı maşınlar hər bir pıçağı oxşar yükləmə diapazonunda saxlamaq üçün bərk tutucular, sabit hidravlik verilmə və parçalanmış soyuducu maye verilməsindən istifadə edir. Məsələn, Cənubi Çindəki bir qranit (G603) lövhə zavodunda komanda iki ədəd tək pıçaqlı dairəvi testərəni 16 pıçaqlı maşınla əvəz etdi. Birinci həftə blok zonalarına görə verilmə sürətlərinin xəritələşdirilməsinə yönəldildi. Üçüncü həftəyə qədər lövhələrin təkrar emalı azaldı və çeşidləmə testərə daha yaxın yerə köçürüldü. İstehsalat artsa da, cilalanmadan sonra daha az lövhənin rədd edilməsi daha vacib oldu.
Çoxlu bıçaq qurğusu istehsal prosesini bir neçə aydın şəkildə dəyişdirir. Bu, yalnız bir kəsici əvəzinə tək keçid ilə bir neçə kəsmə aparır; beləliklə, yenidən yerləşdirmə dövrü əlavə etmədən istehsal səmərəliliyi artır. Plitələri daha dar qalınlıq aralığında saxlayır; buna görə də parlatma xətti daha az material çıxarır və epoksi dolgusu azalır. Dəmirə daha az işçi tələb olunur; bu da əmək qüvvəsini çeşidləmə və paketləmə üçün azad edir. Həmçinin, təkrar emalı azaldaraq kənar çatlaması riskini aşağı salır. Dəqiq rəqəmlər blok ölçüsündən, bıçaq paketindən və zavodun planlaşdırılmasından asılıdır; buna görə alıcılar öz qranitləri ilə kəsilmə sınağı keçirərək bu rəqəmləri təsdiqləməlidirlər.
Plitə keyfiyyəti və ölçülərin sabitliyi
Keyfiyyet dərhal testə başlayır. Qalınlıq çox dəyişirsə, parlatma xətti daha çox material çıxarır ki, bu da çuxurları aça və ya rəng reaksiyasını dəyişdirə bilər. ASTM C615 qranit ölçülü daş toleranslarını tətbiq sahəsinə görə qruplaşdırır və bu məntiq döşəmədə də eyni şəkildə tətbiq olunur. Çox bıçaqlı kəsilmə üsulu ona görə faydalıdır ki, bütün bıçaqlar birlikdə bir keçid, bir nurlanma və bir ötürmə əmri ilə işləyir. Doğru qurulduqda, lövhələr uyğunlaşdırılmış bir dəst kimi çıxır. Bu sabitlik kitabla uyğunlaşdırılan layihələr, böyük döşəmə sahələri və sıx memarlıq birləşmələri üçün vacibdir. Məhdudiyyət isə çox bıçaqlı sistemlərin hazırlığa güvənməsidir. Bıçaq gərginliyi, flanş vəziyyəti və süspansiyon konsentrasiyası blok itələnməzdən əvvəl yoxlanılmalıdır. Sürüşkən bıçaq bütün dəsti toleransdan çıxara bilər. Faidə həqiqi olsa da, bu, texniki xidmət disiplinasına bağlıdır.
Əmək, Təhlükəsizlik və Sonrakı Axın
Əmək qənaəti tez-tez ən yuxarı fayda kimi qeyd olunur, lakin dəqiq hekayə əməyin yenidən paylanmasıdır. Çox bıçaqlı maşın operatorun bir blok və ya lövhəni neçə dəfə yerləşdirdiyini azaldır. Daha az işçi testere zonasında durur və hərəkət edən avadanlıqlara, soyuducu buxarına və ağır qaldırma əməliyyatlarına məruz qalma ehtimalı azalır. Bu şəkildə azad olunan iş saatları sortirovka, epoksid dolgusu və qablaşdırma işlərinə yönəldilir. Təkrar emalın azalması yük qaldırıcıların daha az istifadə edilməsinə və kənar zədələrinin azalmasına səbəb olur. Əgər testere lövhələri sabit ardıcıllıqla verirsə, parlatma prosesi dəyişikliklər olmadan daha uzun müddət davam edir. Amma çox bıçaqlı maşının bir əsas şərti var: onun üçün aydın istehsal planı lazımdır. Müxtəlif enə sahib olan bir neçə kiçik sifarişin qarışdırılması quraşdırma vaxtı hesabına qazancı tamamilə yeyə bilər. Ən yaxşı nəticələr bloklar rəng və hədəf lövhə ölçüsünə görə qruplaşdırıldığında əldə olunur; beləliklə, bıçaq paketi daha uzun müddət sabit qalır.
Texnologiya harada məntiqli olur və harada olmur
Açox bıçaqlı qranit kəsici maşın universal cavab deyil. Bu, qranit bloklarının nisbətən sabit olduğu, sifariş ölçüləri təkrarlanan və aşağı axın işləməsi təşkil olunmuş böyük lövhə istehsalında parlaq nümayiş etdirir. Bu, bir dəfəlik sayda stolüstü səthlər və ya xüsusi kəsici disklər tələb edən çox qalın hissələr üçün az məntiqli görünür. Maşın həmçinin daha çox elektrik və hidravlik dəstəyi, enerji təchizatı, soyuducu mayenin emalı və əsas şəraitlərini tələb edir. Köhnə zavodlarda ətrafdakı infrastrukturun yenilənməsi maşının öz qiyməti qədər xərclənə bilər. Praktiki qiymətləndirmə üç ədədə əsaslanmalıdır: bir blokdan alınan lövhələrin sayı, disk paketinin sabit qala biləcəyi müddət və kəsildikdən sonra baş verən təkrar işləmə həcmi. Əgər bu rəqəmlər təkrarlanan qranit lövhə işlərinə işarə edirsə, çoxlu diskli yanaşma adətən sabitlik və axın vasitəsilə geri ödənilir. Əgər işlərin qarışıqlığı yüksəkdirsə, tək diskli və ya tel kəsici maşın hələ də daha yaxşı alət olaraq qalır.
Daş ocağından lövhə istehsalına qədər olan prosesə uyğun sistemin seçilməsi
Təchizatçıları müqayisə etməyin ən faydalı üsulu yalnızca testərək başlığı deyil, bütöv iş axınına baxmaqdır. Maşın güclü çərçivəyə malik ola bilər, lakin blok emalı, kəsici diskin düzgün yerləşdirilməsi və soyuducu mayenin uyğunluğu təmin edilmədikdə, onun səmərəliliyi aşağı düşə bilər. Alıcılar ümumi nümunə deyil, faktiki qranit növü ilə kəsilmə sınaqları tələb etməlidirlər. Bundan əlavə, onlar kəsici disklərin məsafəsinin necə tənzimləndiyini, aşınmış diskın necə sürətlə izolyasiya edilə biləcəyini və idarəetmə sisteminin ötürmə təzyiqini necə qeyd etdiyini yoxlamalıdırlar. Cinyan şirkəti daş ocağı avadanlıqları və daş emalı maşınları sahəsində ad qazanmışdır; bu sahədə istehsal və keyfiyyət nəzarəti üzrə təcrübəsi belə inteqrasiyanı dəstəkləyir. Plitə istehsalçıları üçün çoxlu kəsici diskli qranit kəsici maşının həqiqi üstünlüyü bir neçə gözəl rəqəmdən ibarət deyil. Bu, blokdan bitmiş plitəyə qədər daha sakit və proqnozlaşdırıla bilən yol, azalmış təkrar emal və daş materialının daha effektiv istifadəsidir.
Mündəricat
- Böyük lövhə zavodlarının niyə tək bıçaqlı kəsmədən kənara çıxdığı
- Balanslaşdırılmış bıçaq yüklənməsindən əldə olunan istehsal həcmi artımı
- Plitə keyfiyyəti və ölçülərin sabitliyi
- Əmək, Təhlükəsizlik və Sonrakı Axın
- Texnologiya harada məntiqli olur və harada olmur
- Daş ocağından lövhə istehsalına qədər olan prosesə uyğun sistemin seçilməsi