
 EN



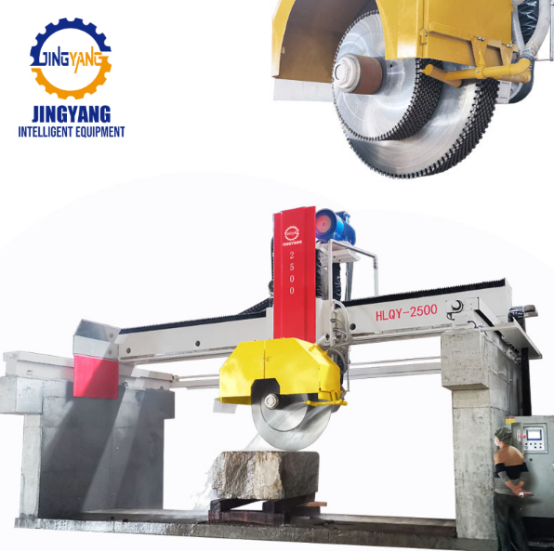
Რატომ უყურებენ დიდი ფილების მაღაზიები ერთმაგი ხელსაწყოს გადაჭრის შესაძლებლობას გარეთ?
Დიდი ფილების წარმოება ეფუძნება მეორედ გამოყენებადობას. ა ზურგის ხელსაწყო ნაკეცი ან სიმის ხელსაწყო შეიძლება შეამციროს ბლოკი, მაგრამ ეტაპი, რომელიც განსაზღვრავს, რამდენი გასაყიდი ფილა მიაღწევს პოლირებას, ხშირად დამოკიდებულია მრავალმაგი ხელსაწყოს გამოყენებაზე. გრანიტის დამუშავების მანქანა ერთმაგი ხელსაწყოები ჯერ კიდევ აკეთებენ მოკლე სერიებს და უჩვეულო ფორმებს, მაგრამ როგორც კი შეკვეთები გადაინაცვლებიან განმეორებადი გრანიტის ფილების ზომებისკენ, ერთმაგი გაჭრის შეზღუდვები ხელით გამოიხატება. თითოეული გადაკვეთა მოითხოვს მანიპულირებას, გასწორების შემოწმებას და ხელახლა დასადგენად განლაგებას. მრავალმაგი ხელსაწყოს სისტემა ერთდროულად რამდენიმე ფილას ჭრის, მაგრამ მისი ღრმერთი უპირატესობა არის პროცესის სტაბილურობა. როცა ხელსაწყოს მანძილებს შორის მანძილების მანძილების და გაგრილების სითხის ნაკადი ერთდროულად მართება, ხელსაწყო მთლიანად ქარხნის ტემპის განმსაზღვრელი ხელსაწყო ხდება.
Ბალანსირებული ხელსაწყოს ტვირთვას შედეგად მიღებული გამომსავლელობის გაზრდა
Სათაურის ძირითადი უპირატესობა არის მაღალი გამომავალი მოცულობა, მაგრამ სასარგებლო განახლება მოდის ბლეიდების ბალანსირებული ტვირთიდან. გრანიტი აბრაზიულია, ხოლო ბლოკში შეიძლება იყოს მკვეთრად მტკიცე კვანძები და ფერადი ზოლები, რომლებიც ცვლის კვეთის წინააღმდეგობას ბლოკის სიგანეში. თუ ერთ-ერთი ბლეიდი მეტად იტვირთება მისი მეზობლებზე, საკვეთი თავი შეიძლება გადახრის გამო დაიკარგოს და ფილების სისქე შეიძლება გადახრის გამო შეიცვალოს. კარგად აგებული მრავალბლეიდიანი მანქანა იყენებს მყარ მჭიდროებს, სტაბილურ ჰიდრავლიკურ მოძრავს და სეგმენტირებულ გაგრილების სისტემას, რათა ყველა ბლეიდი მსგავსი ტვირთის დიაპაზონში იყოს. ერთ-ერთ ფილების საწარმოშ (მაგალითად, სამხრეთ ჩინეთში მდებარე G603 გრანიტის წარმოებაში) ჯგუფმა ორი ერთბლეიდიანი წრიული საკვეთი მანქანა შეცვალა 16 ბლეიდიანი მანქანით. პირველ კვირაში ძირითადად მოხდა ბლოკის ზონების მიხედვით მოძრავი სიჩქარეების რუკის შედგენა. მესამე კვირამდე ფილების ხელახლა დამუშავება შემცირდა და სორტირება უფრო მიახლოვდა საკვეთი მანქანას. გამომავალი მოცულობა გაიზარდა, მაგრამ მნიშვნელოვნად მეტად მნიშვნელოვანი იყო პოლირების შემდეგ უფრო ცოტა ფილების უარყოფა.
Რამდენიმე ხელსაწყოს ერთდროულად გამოყენება წარმოების სურათს რამდენიმე გასაგები გზით ცვლის. ეს ერთდროულად რამდენიმე კვეთს ასრულებს, არ არის მხოლოდ ერთი, რაც გამოშვების მაჩვენებელს ამაღლებს რეპოზიციონირების ციკლების დამატების გარეშე. ის ფილებს უფრო მკაცრად შეიძლება შეინარჩუნოს სისქის დიაპაზონში, ამიტომ პოლირების ხაზზე ნაკლები მასალა იკლებს და ეპოქსიდული სავსება კლებულობს. საჭიროებს ნაკლებ ადამიანს საყაროზე, რაც შესაძლებლობას აძლევს სხვა მუშაკებს დალაგებასა და შეფუთვას შეასრულონ. ასევე ამცირებს ხელახლა მოძრავებას, რაც კიდევე შეიძლება წარმოადგენდეს კიდეების დაზიანების რისკს. ზუსტი მაჩვენებლები დამოკიდებულია ბლოკის ზომაზე, ხელსაწყოს კომპლექტზე და საწარმოს განლაგებაზე, ამიტომ მყიდველებმა მათ უნდა დაადასტურონ კვეთის გამოცდის დროს თავიანთი გრანიტის გამოყენებით.
Ფილების ხარისხი და განზომილებითი სტაბილურობა
Ხარისხი იწყება საჭრელი მანქანით. თუ სისქე ძალიან ცვალება, პოლირების ხაზი მეტ მასალას ამოიღებს, რაც შეიძლება გამოავლინოს ნაკადი ან შეცვალოს ფერის რეაქცია. ASTM C615 გრანიტის განზომილების ქვების დაშვებული გადახრების ჯგუფებს მიხედავად მათი გამოყენების სფეროს, და ეს ლოგიკა მოქმედებს სარეცხ სივრცეშიც. რამდენიმე ჭრის ფირფიტის გამოყენება სასარგებლოა, რადგან ყველა ფირფიტა ერთ გასვლაში, ერთ სხივში და ერთ საკვებ ბრძანებაში მონაწილეობს. სწორად დაყენების შემთხვევაში, ფირფიტები ერთ შესატყოლებლად გამოდიან. ეს სტაბილურობა მნიშვნელოვანია წიგნის მსგავსი პროექტების, დიდი ფართობის სარეცხ სივრცეების და სიტყვიერად შერჩევილი არქიტექტურული შეერთებების შემთხვევაში. შეზღუდვა ისაა, რომ რამდენიმე ფირფიტის სისტემები მომზადებას მოითხოვენ. ფირფიტის დაძაბულობა, ფლანცის მდგომარეობა და სლერის კონცენტრაცია უნდა შემოწმდეს ბლოკის წინასწარ გადატანამდე. გამოყენებული ფირფიტა შეიძლება მთელ სეტს დაშვებული გადახრების ფარგლებს გარეთ გადაიყვანოს. სარგებელი ნამდვილად არსებობს, მაგრამ ის მომზადების და მოვლის დისციპლინაზე არის დამოკიდებული.
Შრომის ხარჯები, უსაფრთხოება და შემდგომი ნაკადი
Შრომის დაზოგვა ხშირად აღინიშნება როგორც უმთავრესი უპირატესობა, მაგრამ სრულყოფილი ამბავი არის შრომის გადანაწილება. მრავალკენერიანი მანქანა ამცირებს იმ სიხშირეს, რომლითაც ოპერატორი ბლოკს ან ფილას ინდექსავს. საჭრელი ზონაში ნაკლები ადამიანი იდგება, რაც ამცირებს მოძრავი მოწყობილობის, სითხის მტვრისა და მძიმე საგნების აწევის გამოწვეულ საფრთხეს. ამ გათავისუფლებული საათები გადადის სორტირებას, ეპოქსიდური სავსების და პაკეტირებას. ნაკლები ხელახლა მოძრავება ნიშნავს ნაკლები კრანის აწევებას და ნაკლები კიდეების დაზიანებას. თუ საჭრელი მანქანა ფილებს სტაბილური თანმიმდევრობით აძლევს, პოლირების პროცესი ხდება ნაკლები გადასვლებით. მაგრამ ამ მრავალკენერიანი მანქანის გამოყენების პირობა არის გასარკვევი წარმოების გეგმა. რამდენიმე პატარა შეკვეთის შერევა სხვადასხვა სიგანით შეიძლება ამ უპირატესობას დაკარგოს მომზადების დროის გამო. საუკეთესო შედეგები მიიღება მაშინ, როდესაც ბლოკები ჯგუფდება ფერისა და სასურველი ფილის ზომის მიხედვით, რათა კენერების კომპლექტი უფრო ხანგრძლივად დარჩეს უცვლელი.
Სად არის ეს ტექნოლოგია გამართლებული და სად არ არის
Aმრავალკენერიანი გრანიტის საჭრელი მანქანა არ არის უნივერსალური პასუხი. იგი გამოირჩევა დიდი ზომის ფილების წარმოებაში, სადაც გრანიტის ბლოკები შედარებით ერთგვაროვანია, შეკვეთების ზომები მეორდება, ხოლო შემდგომი დამუშავება მოწყობილია. ეს ნაკლებად მისაღებია ერთჯერადი სამზარეულოს საფარების ან ძალიან სქელი სექციების შემთხვევაში, სადაც სპეციალური ბრტყელების გამოყენება სჭირდება. მანქანას ასევე მეტი ელექტრო და ჰიდრავლიკური მხარდაჭერა სჭირდება, ხოლო ძალიან მნიშვნელოვანია ელექტრომომარაგება, გაგრილების სითხის მოვლა და საფუძვლის პირობები. ძველ საწარმოებში გარშემომდებარე ინფრასტრუქტურის განახლება შეიძლება იმდენი ღირდეს, რამდენი ღირს თვით მანქანა. პრაქტიკული შეფასება უნდა დაეფუნდამენტოს სამ რიცხვზე: ბლოკებიდან მიღებული ფილების რაოდენობა, როგორ დიდხანს შეიძლება ბრტყელების კომპლექტი დამაგრებული დარჩეს და რამდენად ხშირად ხდება დამუშავების შემდგომი გადაკეთება. თუ ეს რიცხვები მიუთითებენ მეორდებად გრანიტის ფილების წარმოებაზე, მრავალბრტყელიანი მიდგომა ჩვეულებრივ მოგებას იძლევა ერთგვაროვნების და ნაკადაგის სტაბილურობის წყალობით. თუ წარმოების მიქსი ძალიან ცვალებადია, ერთბრტყელიანი ან სახელური საჭრელი მანქანა შეიძლება დარჩეს უკეთესი ინსტრუმენტი.
Სისტემის არჩევანი, რომელიც შეესატყოს კარიერიდან ფილების წარმოების სამუშაო დასავლეთში
Მომწოდებლების შედარების ყველაზე სასარგებლო გზა არის მთლიანი სამუშაო პროცესის შეხედვა, არა მხოლოდ საჭრელი თავის. მანქანას შეიძლება ჰქონდეს ძლიერი საყრდენი სტრუქტურა, მაგრამ მაინც არ შეასრულოს მისი ფუნქციები სრულად, თუ ბლოკების მოძრავება, ჭრის ფირფიტების გასწორება და გაგრილების სითხე არ არის ერთმანეთთან შეთავსებული. ყიდვის პროცესში მყიდველებმა უნდა მოუთხოვონ საჭრელი გამოცდები სინამდვილეში გამოყენებული გრანიტის ტიპით, არ არსებული ზოგადი ნიმუშით. ასევე უნდა შეამოწმონ, როგორ ხდება ჭრის ფირფიტების შორის მანძილის რეგულირება, როგორ სწრაფად შეიძლება გამოვლინდეს გამოყენებული ფირფიტა და როგორ აირეგისტრირებს მართვის სისტემა საჭრელი ძალის მოქმედებას. ჯინიანგი თავისი რეპუტაცია აშენებული აქვს კარიერის მოწყობილობებზე და ქვის დამუშავების მანქანებზე, რასაც მხარს უჭერს მისი წარმოებისა და ხარისხის კონტროლის გამოცდილობა ამ სახის ინტეგრაციის მხარდაჭერობისთვის. ფირფიტების წარმოებისთვის მრავალფირფიტიანი გრანიტის საჭრელი მანქანის ნამდვილი უპირატესობა არ არის ერთი შესანიშნავი მაჩვენებელი. ეს არის უფრო მშვიდი და წინასწარმეტყველებადი გზა ბლოკიდან დამზადებულ ფირფიტამდე, რომელშიც ნაკლებად ხდება ხელახლა დამუშავება და უკეთესად გამოიყენება ქვა.
Სარჩევი
- Რატომ უყურებენ დიდი ფილების მაღაზიები ერთმაგი ხელსაწყოს გადაჭრის შესაძლებლობას გარეთ?
- Ბალანსირებული ხელსაწყოს ტვირთვას შედეგად მიღებული გამომსავლელობის გაზრდა
- Ფილების ხარისხი და განზომილებითი სტაბილურობა
- Შრომის ხარჯები, უსაფრთხოება და შემდგომი ნაკადი
- Სად არის ეს ტექნოლოგია გამართლებული და სად არ არის
- Სისტემის არჩევანი, რომელიც შეესატყოს კარიერიდან ფილების წარმოების სამუშაო დასავლეთში