
 EN



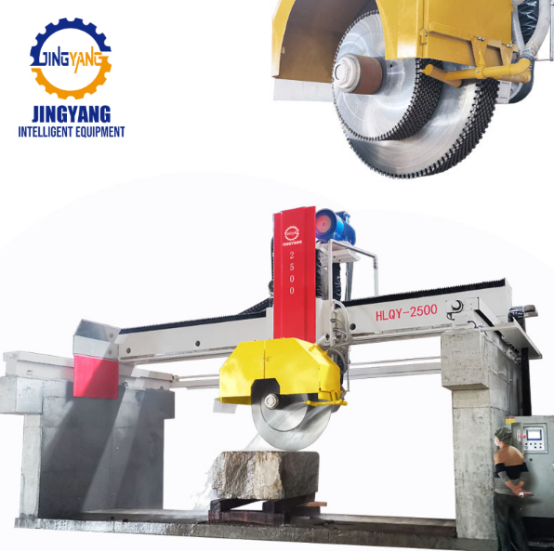
למה חנויות גדולות של לוחות מתמקדות מעבר לחריטה בלהב אחת
ייצור לוחות גדולים מבוסס על שחזור תהליכי עבודה. מסור סל להב אחת או מסור חוטי יכולים לצמצם את הבלוק, אך הצעד שקובע כמה לוחות ניתנים למכירה יגיעו למצב מוכן לעבדה לעתיד – לעתים קרובות תלוי במסור להבים מרובים. מכונת חיתוך גרניט מסורים בעלי להב אחת עדיין מתאימים לסדרות קצרות ולצורות בלתי רגילות, אך כאשר ההזמנות עוברות למידות חוזרות של לוחות גרניט, היכולת של חריטה בלהב אחת מגיעה לגבולותיה. כל מעבר מוסיף טיפול ידני, בדיקות יישור ותהליך 재מיעון. מסור עם מספר להבים יכול לחתוך מספר לוחות במעבר אחד, אך התועלת העמוקה יותר היא בהיציבות התהליך. כאשר המרחק בין הלהבים וזרימת הנוזל הקירור נשלטים יחדיו, המסורת הופכת לכלי לקביעת הקצב לכל המפעל.
הגברת תפוקת הייצור הנובעת מהעמסת להבים מאוזנת
היתרון העיקרי הוא תפוקה גבוהה יותר, אך הربح המועיל נובע מהעמסת להבים מאוזנת. גרניט הוא חומר מגרד, ובלוק יכול להכיל צמתים קשיחים ורצועות צבע שמשנות את התנגדות החיתוך לאורך הרוחב. אם להב אחד עובד קשה יותר מאשר השכנים שלו, הראש עלול לסטות ועובי הלוחות עלול לסטות. מכונה רב-להבית מוצקה משתמשת באוחזים קשיחים, במערכת הזנה הידראולית יציבה ובמערכת מיזוג מפוצלת כדי לשמור על כל להב באותה רמת עומס. במפעל אחד לייצור לוחות (למשל, ייצור גרניט G603 בדרום סין), צוות החליף שני מסורים עגולים בעלי להב יחיד במכונה בעלת 16 להבים. בשבוע הראשון התמקדו במיפוי קצב ההזנה לפי אזור הבלוק. עד השבוע השלישי, הפחתת הטיפול המחודש של הלוחות עלתה, והמיון עבר קרוב יותר למסור. התפוקה עלתה, אך חשוב יותר היה הפחתת מספר הלוחות שנדחו לאחר ההליכה.
התקנת סכינים מרובה משנה את התמונה של הייצור בכמה דרכים ברורות. היא מבצעת מספר חיתוכים במעבר אחד במקום חיתוך בודד, מה שמעלים את קצב היצוא ללא הוספת מחזורי 재מיקום. היא שומרת על הלוחות בטווח עובי צמוד יותר, כך שקו הפוליש מסיר פחות חומר ומילוי האפוקסי יורד. יש צורך באנשים פחות במכונת החיתוך, מה שמשחרר כוח אדם למיון ואריזה. והיא מקטינה את החזרות על הטיפול, מה שמביא לירידה בסיכון לפגמים בשוליים. המספרים המדויקים תלויים בגודל הבלוק, בחבילה של הסכינים ובتخطيط המפעל, ולכן הקונים צריכים לאמת אותם בניסוי חיתוך עם גרניט שלהם.
איכות הלוחות והעקביות הממדית
האיכות מתחילה במכונת החיתוך. אם עובי הלוחות משתנה יותר מדי, קו הלקיחה מסיר כמות גדולה יותר של חומר, מה שעלול לחשוף פקעות או לשנות את תגובת הצבע. תקן ה-ASTM C615 קובע את ספיגות הערכים המותרות לאבן גרניט מדורגת בהתאם ליישום, ולוגיקה זו חלה גם על ריצוף. חיתוך רב-שינתי עוזר, משום שכל השיניים מבצעות מעבר אחד, נסחף אחד והוראה אחת להזנה. כאשר המערכת מכוונת כראוי, הלוחות יוצאים כסט מתואם. עקביות זו חשובה לפרויקטים בהם נעשה שימוש בשיטת 'ספר מתואם' (bookmatched), לריצופים גדולים ולחיבורים אדריכליים צמודים. ההגבלה היא שמערכות חיתוך רב-שינתיות דורשות הכנה מקדימה. יש לבדוק את מתח השיניים, את מצב המגנים ואת ריכוז הסלורי לפני דחיפת הבלוק. שן משומשת עלולה לסטת את כל הסט מחוץ לספיגות המותרת. התועלת אמיתית, אך היא תלויה במורכבות של תחזוקה disciplinarian.
עבודה, בטיחות וזרימת תהליכים לאחר מכן
חיסכון בעבודה מופיע לעיתים קרובות כיתרון עליון, אך המציאות המדויקת היא העברת משאבים אנושיים. מכונה מרובה תריסים מפחיתה את התדירות שבה אופרטור מזדהה עם בלוק או לוח. פחות אנשים עומדים באזור הסכין, ופחת החשיפה לציוד נע, לערפל נוזל קירור ולנישוא משקל רב. השעות שנותרו פנויות עוברות למיון, למילוי אפוקסי ולאריזה. פחות העברות חוזרות פירושן פחות הרמות במעלית-שרשרת ופחות נזק לקצוות. אם הסכין מספקת לוחות בסדר אחיד, תהליך הפולישה מתבצע עם פחות החלפות. התחבולה היא שמכונה מרובה תריסים דורשת תוכנית ייצור ברורה. שילוב של הזמנות קטנות רבות עם רוחבים שונים עלול לפגוע בהטבה דרך זמן ההגדרה. התוצאות הטובות ביותר מתקבלות כאשר הבלוקים מאורגנים לפי צבע וגודל לוח יעד, כך שחבילת התריסים נשארת קבועה לתקופה ארוכה יותר.
היכן שהטכנולוגיה מתאימה והיכן שהיא אינה מתאימה
א מכונת חיתוך גרניט מרובת תריסים איננו פתרון אוניברסלי. הוא מצליח בייצור לוחות גדולים, שם בלוקי גרניט יחסית אחידים, גודלי ההזמנות חוזרים על עצמם והסיום המרוחק מאורגן. הוא פחות הגיוני למדפים בודדים או לחתכים עבים במיוחד שדורשים חריצים מיוחדים. המכונה גם דורשת תמיכה חשמלית והידראולית רבה יותר, ותנאי האספקה החשמלית, טיפול בנוזל הקירור והתנאים של היסודות חשובים. במפעלים ישנים, שדרוג התשתיות הסובבות עלול לעלות סכום דומה לזה של המכונה עצמה. הערכה פרקטית חייבת לבחון שלושה מספרים: כמות הלוחות הנדרשים מכל בלוק, משך הזמן שבו חבילה של חריצים יכולה להישאר קבועה, וכמות העבודה החוזרת הנדרשת לאחר החיתוך. אם המספרים האלה מצביעים על עבודה חוזרת על לוחות גרניט, גישת החריצים הרב-ממדית בדרך כלל משתלמת בזכות האחידות והזרימה. אם התערובת מאוד משתנה, חריץ בודד או מסור חוטי עשויים להישאר הכלים הטובים יותר.
בחירת מערכת מתאימה לתהליך מהמחצבה ללוח
הדרך המועילה ביותר להשוואת ספקים היא לבחון את כל תהליך העבודה, ולא רק את ראש הסכין. מכונה יכולה להיות בעלת מסגרת חזקה ועדיין לפעול בצורה לקויה אם טיפול בבלוקים, יישור השניצות והנוזל הקורא אינם מתואמים. קונים צריכים לבקש ניסויי חיתוך עם סוג הגראניט המדויק, ולא עם דוגמה כללית. הם גם צריכים לבדוק כיצד מתבצעת התאמת המרחק בין השניצות, כמה מהר ניתן לבודד שניצה משוחקת, וכיצד מערכת הבקרה רושמת את לחץ ההזנה. ג'ינגיאנג בנתה את שמה סביב ציוד למחצבות ומכונות לעיבוד אבן, עם ניסיון בייצור ובבקרת איכות שמאפשר לתמוך באינטגרציה מסוג זה. לייצרני לוחות, התועלת האמיתית של מכונת חיתוך גראניט רב-שניצות אינה מספר אחד מרשים. היא נתיב שקט יותר ומנבא יותר מבלוק ללוח גמור, עם פחות עבודה חוזרת ושימוש טוב יותר באבן.