
 EN



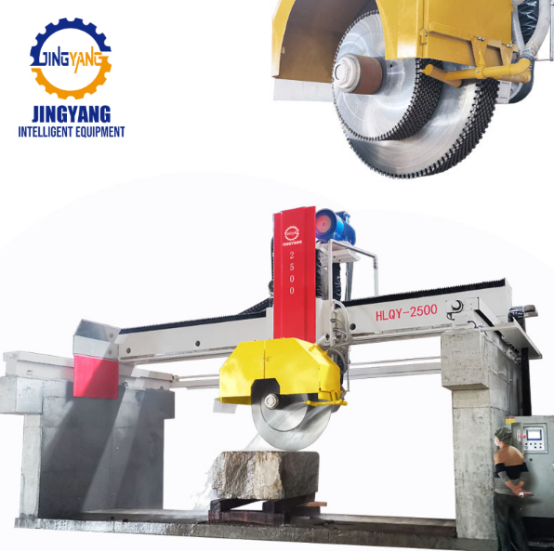
Neden Büyük Plaka Atölyeleri Tek Bıçaklı Kesim Ötesine Bakıyor
Büyük plaka üretimi, tekrarlanabilirlik üzerine kuruludur. Bir demir testere ya da tel testere bloğu küçültebilir; ancak pazarlanabilir plaka sayısını parlama aşamasına kadar belirleyen adım genellikle çok bıçaklı granit kesim makinesi dır. Tek bıçaklı testereler hâlâ kısa üretim serilerini ve garip şekilleri işleyebilir; ancak siparişler tekrarlayan granit plaka boyutlarına kaydığında tek bıçaklı kesimin sınırları ortaya çıkar. Her geçiş, elleçleme, hizalama kontrolleri ve yeniden konumlandırma gerektirir. Çok bıçaklı bir sistem, tek bir geçişte birden fazla plaka keser; ancak daha derin fayda süreç kararlılığındadır. Bıçak aralığı ve soğutma akışı birlikte kontrol edildiğinde, testere tüm tesis için bir ritim aracı haline gelir.
Dengeli Bıçak Yüklemesinden Kaynaklanan Üretim Hızı Artışları
Başlık avantajı daha yüksek üretimdir; ancak gerçek fayda, bıçakların dengeli yüklenmesinden gelir. Granit aşındırıcıdır ve bir blokta kesme direncini genişlik boyunca değiştiren sert düğümler ve renk bantları bulunabilir. Eğer bir bıçak komşularından daha fazla çalışırsa, baş sapabilir ve levha kalınlığı değişebilir. İyi yapılmış çok bıçaklı bir makine, her bıçağı benzer yük aralığında tutmak için rijit tutucular, kararlı hidrolik ilerleme ve bölümlendirilmiş soğutma sıvısı dağıtımı kullanır. Örneğin Güney Çin’de bir G603 granit tesisi olan bir levha fabrikasında bir ekip, iki adet tek bıçaklı dairesel testereyi 16 bıçaklı bir makineyle değiştirdi. İlk hafta blok bölgelerine göre ilerleme hızlarının haritalanmasına odaklandı. Üçüncü hafta sonunda levha yeniden işleme oranı azaldı ve sınıflandırma işlemi testereye yaklaştırıldı. Üretim arttı; ancak cilalama sonrası reddedilen levha sayısının azalması daha önemliydi.
Çok bıçaklı bir kurulum, üretim resmini birkaç açık şekilde değiştirir. Tek bir geçişte yalnızca bir kesim yapmak yerine birkaç kesim yapar; bu da yeniden konumlandırma döngüleri eklenmeden verimliliği artırır. Plakaları daha dar bir kalınlık aralığında tutar; bu nedenle parlatma hattı daha az malzeme kaldırır ve epoksi dolgu miktarı azalır. Testere başında daha az kişiye ihtiyaç duyulur; bu da iş gücünü sınıflandırma ve paketleme gibi diğer görevlere ayırmanıza olanak tanır. Ayrıca tekrar elle tutmayı azaltır ve bu da kenar çatlaması riskini düşürür. Kesin rakamlar, blok boyutuna, bıçak paketine ve tesis düzenine bağlıdır; bu nedenle alıcılar, kendi granitlerinde bir kesim deneyiyle bu değerleri doğrulamalıdır.
Plaka Kalitesi ve Boyutsal Tutarlılık
Kalite, testerenin başladığı yerde başlar. Kalınlık çok fazla değişirse, parlatma hattı daha fazla malzeme kaldırır; bu da çukurları ortaya çıkarabilir veya renk tepkisini değiştirebilir. ASTM C615, granit boyut taşının toleranslarını uygulamaya göre gruplandırır ve bu mantık zeminde de geçerlidir. Çok bıçaklı kesim, tüm bıçakların tek bir geçişte, tek bir kirişte ve tek bir ilerleme komutunda çalışması nedeniyle faydalıdır. Doğru ayarlandığında, levhalar eşleşmiş bir set olarak çıkar. Bu tutarlılık, kitap eşlemeli projeler, büyük zemin kaplamaları ve sık mimari eklemeler için önemlidir. Sınırlama, çok bıçaklı sistemlerin hazırlık çalışmalarını ödüllendirmesidir. Bıçak gerilimi, flanş durumu ve süspansiyon yoğunluğu, blok itilmeden önce kontrol edilmelidir. Aşınmış bir bıçak, tüm seti tolerans dışına çıkarabilir. Fayda gerçek olmakla birlikte, bakım disiplinine bağlıdır.
İşçilik, Güvenlik ve Sonraki Akış
İşçilik tasarrufu genellikle en büyük avantajlar arasında sıralanır; ancak gerçek hikâye, işçiliğin yeniden dağıtımıdır. Çok bıçaklı bir makine, operatörün bir blok ya da levha üzerinde indeksleme yapma sıklığını azaltır. Testere bölgesi önünde daha az kişi durur ve hareketli ekipmana maruz kalma, soğutma spreyine maruz kalma ile ağır kaldırma gibi riskler azalır. Bu şekilde kazanılan süreler, sınıflandırma, epoksi doldurma ve ambalajlama gibi işlemlere yönlendirilir. Malzemenin yeniden elle tutulmasının azalması, vinç kullanım sayısını ve kenar hasarını da düşürür. Eğer testere, levhaları düzenli bir sırayla üretiyorsa, parlatma işlemi daha az ürün değişimiyle çalışabilir. Ancak çok bıçaklı bir makinenin net bir üretim planı gerektirdiği unutulmamalıdır. Farklı genişliklerde çok sayıda küçük siparişin karıştırılması, kurulum süresi nedeniyle elde edilen kazancı yok edebilir. En iyi sonuçlar, blokların renk ve hedef levha boyutuna göre gruplandırıldığı ve bu nedenle bıçak paketinin daha uzun süre sabit tutulabildiği durumlarda elde edilir.
Teknolojinin mantıklı olduğu ve olmadığı yerler
K çok bıçaklı granit kesim makinesi evrensel bir çözüm değildir. Granit blokların görece tutarlı olduğu, sipariş boyutlarının tekrarlandığı ve aşağı akışta bitirme işlemlerinin düzenli yapıldığı büyük plaka üretimi alanlarında öne çıkar. Tek seferlik tezgâh üstü uygulamaları veya özel bıçak gereksinimleri olan çok kalın kesimler için ise daha az mantıklıdır. Makine ayrıca daha fazla elektriksel ve hidrolik destek, güç kaynağı, soğutma sıvısı işleme ve temel koşulları gerektirir. Eski tesislerde çevre altyapısının yenilenmesi, makinenin kendisine eşit maliyet oluşturabilir. Pratik bir değerlendirme üç rakama odaklanmalıdır: Blok başına gerekli plaka sayısı, bıçak paketinin sabit kalabileceği süre ve testere işleminden sonra yapılan revizyon miktarı. Bu rakamlar tekrarlanan granit plaka işleri yönünde işaret ediyorsa, çok bıçaklı yaklaşım genellikle tutarlılık ve akış sayesinde yatırımını geri kazanır. İş karışımı son derece değişkense, tek bıçaklı veya tel testere hâlâ daha iyi bir araç olmaya devam edebilir.
Taşocuğu ile Plaka Üretimi İş Akışına Uygun Bir Sistem Seçimi
Tedarikçileri karşılaştırmak için en faydalı yöntem, yalnızca testere başlığına değil, tüm iş akışına bakmaktır. Bir makine güçlü bir çerçeveye sahip olsa bile, blok işleme, bıçak hizalama ve soğutma sistemi uyumlu değilse yetersiz performans gösterebilir. Alıcılar, genel bir örnek değil, gerçek granit türüyle kesme denemeleri talep etmelidir. Ayrıca bıçak aralığının nasıl ayarlandığını, aşınmış bir bıçağın ne kadar hızlı izole edilebileceğini ve kontrol sisteminin ilerleme basıncını nasıl kaydettiğini kontrol etmelidir. Jingyang, taş ocakları ekipmanları ve taş işleme makineleri alanında ün kazanmıştır; üretim ve kalite kontrol deneyimi, bu tür entegrasyonu desteklemektedir. Plaka üreticileri için çok bıçaklı granit kesme makinesinin gerçek avantajı, tek bir çarpıcı rakam değildir. Bunun yerine, bloktan bitmiş plakaya daha sakin, daha öngörülebilir bir süreçtir; bu süreçte yeniden işlenecek parça sayısı azalır ve taş daha verimli kullanılır.
İçindekiler Tablosu
- Neden Büyük Plaka Atölyeleri Tek Bıçaklı Kesim Ötesine Bakıyor
- Dengeli Bıçak Yüklemesinden Kaynaklanan Üretim Hızı Artışları
- Plaka Kalitesi ve Boyutsal Tutarlılık
- İşçilik, Güvenlik ve Sonraki Akış
- Teknolojinin mantıklı olduğu ve olmadığı yerler
- Taşocuğu ile Plaka Üretimi İş Akışına Uygun Bir Sistem Seçimi