
 EN



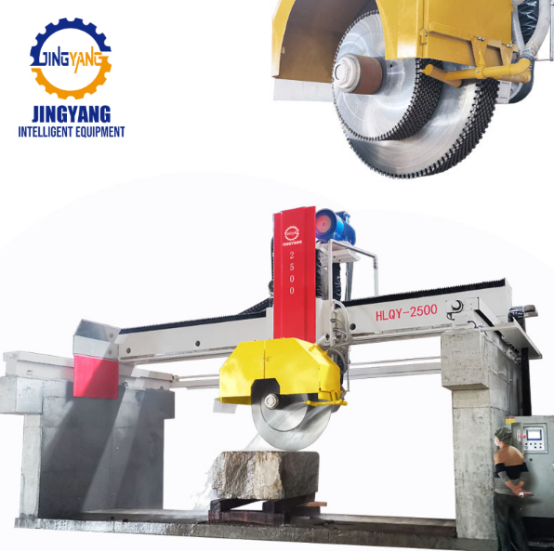
لماذا تبحث ورش قص الألواح الكبيرة عن بدائل لقص الشفرة الواحدة
يعتمد إنتاج الألواح الكبيرة على التكرار. وقد تُستخدم منشار منشار متعدد أو منشار سلكي لتقطيع الكتلة، لكن الخطوة التي تحدد عدد الألواح القابلة للبيع والتي تصل إلى مرحلة التلميع غالبًا ما تعتمد على منشار الشفرات المتعددة. آلة قطع الجرانيت وما زالت المناشير ذات الشفرة الواحدة تُستخدم في التشغيلات القصيرة والأشكال غير المنتظمة، لكن بمجرد أن تتجه الطلبات نحو أحجام محددة متكررة من ألواح الجرانيت، تظهر حدود قص الشفرة الواحدة جليًّا. فكل عملية قص تتطلب التعامل مع اللوح، والتحقق من المحاذاة، وإعادة وضعه. أما منظومة الشفرات المتعددة فتقطع عدة ألواح في عملية واحدة، لكن الميزة الأعمق تكمن في استقرار العملية. فعندما تُضبط مسافات الشفرات وتدفق المبرِّد معًا بدقة، يصبح المنشار أداةً تنظيميةً لخط الإنتاج بأكمله.
مكاسب في معدل الإنتاج الناتجة عن توزيع محمل الشفرات بشكل متوازن
الفائدة الرئيسية هي زيادة الإنتاج، لكن المكاسب المفيدة تأتي من توزيع متوازن لحمولة الشفرات. إن الجرانيت مادة كاشطة، وقد تحتوي الكتلة على عُقدٍ صلبة وخطوط لونية تغيّر مقاومة القطع عبر العرض. فإذا عملت إحدى الشفرات بجهد أكبر من جيرانها، فقد تنحرف الرأس وتتفاوت سماكة الألواح. وتستخدم آلات الشفرات المتعددة المُصنَّعة جيدًا حاملات صلبة، وتغذية هيدروليكية مستقرة، وتوصيلًا مقسَّمًا لمائع التبريد للحفاظ على تحميل متشابه لجميع الشفرات. ففي إحدى مصانع الألواح (مثل تشغيل جرانيت G603 في جنوب الصين)، استبدلت فرقة عمل منشأتين لمنشار دائري ذي شفرة واحدة بمنشار ذي ١٦ شفرة. وركَّز الأسبوع الأول على رسم خرائط لمعدلات التغذية حسب منطقة الكتلة. وبحلول الأسبوع الثالث، انخفضت عمليات إعادة التعامل مع الألواح، واقتربت عملية الفرز من المنشار. وارتفع الإنتاج، لكن الأهم كان انخفاض عدد الألواح المرفوضة بعد عملية التلميع.
يُغيِّر إعداد الشفرات المتعددة صورة الإنتاج بعدة طرق واضحة. فهو يُجري عدة قطع في مرورٍ واحد بدلًا من قطعة واحدة، ما يرفع الإنتاجية دون إضافة دورات لإعادة التموضع. كما يحافظ على الألواح ضمن نطاق سمك أضيق، فيقلّ مقدار المادة التي تزيلها خطوط التلميع، ويقلّ استخدام الراتنج الإيبوكي. ويتطلّب عددًا أقل من العاملين عند المنشار، ما يحرّر اليد العاملة لأعمال الفرز والتغليف. كما يقلّل إعادة التعامل مع الألواح، فينخفض خطر تشقّق الحواف. أما الأرقام الدقيقة فهي تعتمد على حجم الكتل وعدد شفرات المجموعة وتخطيط المصنع، لذا ينبغي على المشترين التأكّد منها خلال تجربة قطع باستخدام الجرانيت الخاص بهم.
جودة الألواح والاتساق البُعدي
تبدأ الجودة من المنشار. فإذا تباينت السُمك بشكلٍ كبيرٍ جدًّا، فإن خط التلميع يزيل كميةً أكبر من المادة، ما قد يكشف عن حفرٍ أو يغيّر استجابة اللون. وتُصنِّف المواصفة القياسية الأمريكية ASTM C615 تسامحات أحجار الغرانيت المُقطَّعة حسب الاستخدام، وتنطبق تلك المنطقية أيضًا على الأسطح الأرضية. وتساعد عملية القطع المتعدد الشفرات لأن جميع الشفرات تمرّ في نفس الدورة الواحدة، وتحت نفس العارضة الواحدة، وبأمر تغذيةٍ واحد. وعند ضبطها بشكلٍ صحيح، تخرج الألواح كمجموعةٍ متناسقة. ويكتسب هذا التناسق أهميةً بالغةً في المشاريع التي تتطلب تطابق الصفحات (Bookmatched)، أو المساحات الأرضية الكبيرة، أو الوصلات المعمارية الضيقة. أما القيد فهو أن أنظمة القطع المتعدد الشفرات تتطلّب تحضيرًا دقيقًا. فيجب فحص شد الشفرات، وحالة الأطراف الحاملة (Flanges)، وتركيز المعلّق (Slurry) قبل دفع الكتلة. وقد تؤدي الشفرة البالية إلى خروج المجموعة بأكملها عن حدود التسامح المسموح. والفوائد المحقَّقة حقيقيةٌ فعلًا، لكنها تعتمد اعتمادًا تامًّا على الانضباط في الصيانة.
العمالة، والسلامة، وانسياب العمليات اللاحقة
تُذكَر وفورات العمالة غالبًا كأحد أبرز الفوائد، لكن الحقيقة الدقيقة هي إعادة توزيع العمالة. فماكينة الشفرات المتعددة تقلل من عدد مرات تحريك المشغل للكتلة أو الصفيحة. ويقل عدد الأشخاص الواقفين في منطقة المنشار، كما تنخفض درجة التعرُّض للمعدات المتحركة وضباب المبرِّد والرفع الثقيل. وتُوجَّه الساعات المحرَّرة نحو فرز المواد وملء الشقوق بالغراء الإيبوكسي والتغليف. وبما أن إعادة التعامل مع المنتجات تقل، فإن استخدام الرافعات ينخفض وكذلك تقل إصابات الحواف. وإذا سلَّمت ماكينة المنشار الصفيحات بترتيبٍ منتظم، فإن عمليات التلميع تتم بانقطاعات أقل. أما العقبة فهي أن ماكينة الشفرات المتعددة تتطلب خطة إنتاج واضحة. فخلط العديد من الطلبات الصغيرة ذات العرض المختلف قد يستهلك المكاسب بسبب وقت الإعداد. وأفضل النتائج تتحقق عندما تُجمَع الكتل حسب اللون وحجم الصفيحة المستهدف، بحيث تبقى مجموعة الشفرات ثابتة لفترة أطول.
المواقع التي تكون فيها هذه التكنولوجيا منطقية، والمواقع التي لا تكون فيها كذلك
أ ماكينة تقطيع الجرانيت متعددة الشفرات ليست حلاً عالميًّا. فهي تتميَّز في إنتاج الألواح الكبيرة حيث تكون كتل الجرانيت نسبيًّا متجانسة، وتتكرَّر أحجام الطلبات، وتكون عمليات التشطيب اللاحقة منظَّمة. أما في حال تصنيع أسطح طاولات فردية أو أقسامٍ سميكة جدًّا تتطلَّب شفرات خاصة، فإن استخدامها يصبح أقل منطقية. كما أن هذه الآلة تتطلَّب دعمًا كهربائيًّا وهيدروليكيًّا أكبر، ويلعب نوع مصدر الطاقة، ومعالجة سائل التبريد، وظروف الأساس دورًا محوريًّا. وفي المصانع القديمة، قد تصل تكلفة تحديث البنية التحتية المحيطة إلى ما يعادل تكلفة الآلة نفسها. ولذا، ينبغي أن تستند التقييمات العملية إلى ثلاثة مؤشرات رقمية: عدد الألواح المُنتَجة من كل كتلة، ومدة بقاء مجموعة الشفرات ثابتة دون تغيير، ومقدار العمل الإضافي المطلوب بعد عملية التقطيع. فإذا أشارت هذه الأرقام إلى إمكانية إنتاج ألواح جرانيت متجانسة ومتكرِّرة، فإن منهجية الشفرات المتعددة تُحقِّق عادةً عائدًا اقتصاديًّا من خلال الاتساق والانسيابية. أما إذا كان المزيج الإنتاجي متغيِّرًا جدًّا، فقد تظل المنشار ذي الشفرة الواحدة أو المنشار السلكي الخيار الأمثل.
اختيار نظامٍ يتناسب مع تدفق العمل من المحجر إلى الألواح
الطريقة الأفضل مقارنةً بين المورِّدين هي تقييم سير العمل كاملاً، وليس رأس المنشار وحده فقط. فقد يمتلك الجهاز هيكلًا قويًّا ومع ذلك يؤدي أداءً ضعيفًا إذا لم تكن معالجة الكتل، ومحاذاة الشفرات، وتبريد الشفرات متناسقةً ومُنسَّقةً جيدًا. ويجب على المشترين طلب إجراء تجارب قصٍّ باستخدام نوع الغرانيت الفعلي الذي سيُستخدم، وليس عيّنةً نموذجيةً عامة. كما ينبغي عليهم التحقق من طريقة ضبط المسافات بين الشفرات، ومدى سرعة عزل الشفرة البالية، وكيف تسجِّل نظام التحكم ضغط التغذية. وقد بنت شركة «جينغيانغ» سمعتها حول معدات المحاجر وآلات معالجة الحجر، مستندةً في ذلك إلى خبرتها الواسعة في التصنيع ومراقبة الجودة التي تدعم هذا النوع من التكامل. أما بالنسبة لمنتجي الألواح، فإن الفائدة الحقيقية لآلة قص الغرانيت متعددة الشفرات ليست رقمًا واحدًا مذهلًا، بل هي مسارٌ أكثر هدوءًا وقابليةً للتنبؤ به من الكتلة إلى اللوح النهائي، مع انخفاض الحاجة لإعادة المعالجة واستخدامٍ أكثر كفاءة للحجر.
فهرس المحتويات
- لماذا تبحث ورش قص الألواح الكبيرة عن بدائل لقص الشفرة الواحدة
- مكاسب في معدل الإنتاج الناتجة عن توزيع محمل الشفرات بشكل متوازن
- جودة الألواح والاتساق البُعدي
- العمالة، والسلامة، وانسياب العمليات اللاحقة
- المواقع التي تكون فيها هذه التكنولوجيا منطقية، والمواقع التي لا تكون فيها كذلك
- اختيار نظامٍ يتناسب مع تدفق العمل من المحجر إلى الألواح