
 EN



Mengapa Kedai Slab Besar Melihat Ke Luar Daripada Pemotongan Bilah Tunggal
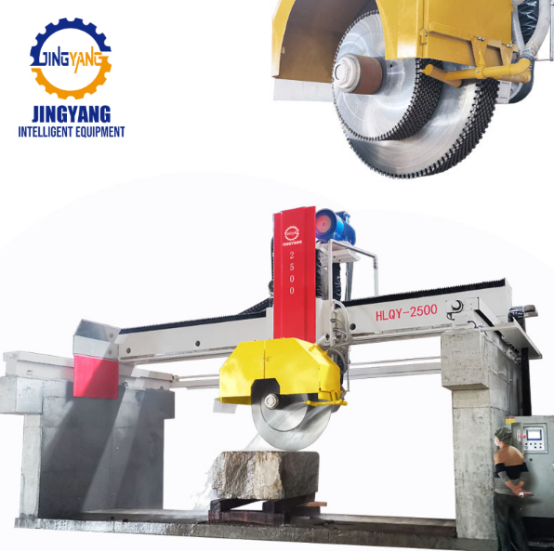
Pengeluaran slab besar bergantung pada kebolehulangan. Sebuah mesin gergaji gelombang atau gergaji wayar mungkin mengurangkan blok, tetapi langkah yang menentukan berapa banyak slab siap jual yang sampai ke proses pemolesan sering kali bergantung pada gergaji bilah pelbagai mesin pemotong granit . Gergaji bilah tunggal masih mengendalikan kelompok kecil dan bentuk tidak biasa, tetapi apabila pesanan beralih kepada saiz slab granit yang diulang, pemotongan bilah tunggal menunjukkan hadnya. Setiap laluan menambahkan penanganan, pemeriksaan penyelarasan, dan penempatan semula. Susunan bilah pelbagai memotong beberapa slab dalam satu laluan, namun manfaat lebih mendalam ialah kestabilan proses. Apabila jarak bilah dan aliran penyejuk dikawal secara bersama-sama, gergaji menjadi alat pengatur kelajuan untuk keseluruhan loji.
Peningkatan Keluaran yang Berasal daripada Beban Bilah yang Seimbang
Manfaat utama ialah keluaran yang lebih tinggi, tetapi keuntungan sebenar datang daripada beban bilah yang seimbang. Granit bersifat abrasif, dan satu blok boleh mempunyai simpul keras serta jalur warna yang mengubah rintangan pemotongan di seluruh lebar. Jika satu bilah beroperasi lebih berat berbanding jirannya, kepala mesin boleh terpesong dan ketebalan slab menjadi tidak konsisten. Mesin berbilah banyak yang direka baik menggunakan pemegang kaku, suapan hidraulik stabil, dan penghantaran pendingin bersegmen untuk mengekalkan setiap bilah dalam julat beban yang serupa. Di satu loji slab (sebagai contoh, operasi granit G603 di selatan China), satu pasukan menggantikan dua gergaji bulat berbilah tunggal dengan mesin berbilah 16. Minggu pertama difokuskan kepada pemetaan kadar suapan mengikut zon blok. Pada minggu ketiga, pengendalian semula slab berkurang dan proses pengecaman berpindah lebih dekat ke gergaji. Keluaran meningkat, tetapi penurunan bilangan slab yang ditolak selepas pemolesan lebih penting.
Susunan berbilang bilah mengubah gambaran pengeluaran dengan beberapa cara yang jelas. Ia membuat beberapa potongan dalam satu laluan sahaja, bukannya satu potongan sahaja, yang meningkatkan kadar keluaran tanpa menambah kitaran penentuan semula kedudukan. Ia mengekalkan bongkah dalam julat ketebalan yang lebih ketat, sehingga garis penggilapan membuang bahan yang lebih sedikit dan pengisian epoksi berkurangan. Ia memerlukan lebih sedikit pekerja di mesin gergaji, membebaskan tenaga buruh untuk proses pengasingan dan pembungkusan. Selain itu, ia mengurangkan pemindahan semula, yang menurunkan risiko kecacatan tepi. Angka sebenar bergantung pada saiz bongkah, pakej bilah, dan susun atur loji; oleh itu, pembeli perlu mengesahkan angka-angka ini melalui ujian pemotongan menggunakan granit mereka sendiri.
Kualiti Bongkah dan Konsistensi Dimensi
Kualiti bermula di mesin gergaji. Jika ketebalan berbeza terlalu banyak, garisan pengilapan akan menghilangkan lebih banyak bahan, yang boleh mendedahkan lubang atau mengubah tindak balas warna. ASTM C615 mengelaskan had toleransi batu granit berdimensi mengikut aplikasi, dan logik ini juga berlaku di lantai. Pemotongan berbilang bilah membantu kerana semua bilah berkongsi satu laluan, satu alur, dan satu arahan suapan. Apabila ditetapkan dengan betul, kepingan keluar sebagai satu set yang sepadan. Konsistensi ini penting untuk projek buku-padanan (bookmatched), pemasangan lantai berskala besar, dan sambungan arkitek yang ketat. Hadnya ialah sistem berbilang bilah memerlukan persiapan yang teliti. Ketegangan bilah, keadaan flens, dan kepekatan slurri mesti diperiksa sebelum blok didorong. Bilah yang haus boleh menarik keseluruhan set keluar daripada had toleransi. Manfaatnya nyata, tetapi bergantung kepada disiplin penyelenggaraan.
Buruh, Keselamatan, dan Aliran Hilir
Jimat tenaga buruh sering disenaraikan sebagai faedah utama, tetapi kisah sebenarnya ialah penyaluran semula tenaga buruh. Mesin berbilang bilah mengurangkan kekerapan operator menggerakkan blok atau plat. Lebih sedikit pekerja berdiri di zon gergaji, dan pendedahan kepada peralatan bergerak, wap penyejuk, serta pengangkatan beban berat turun. Jam yang dibebaskan dialihkan kepada pengisihan, pengisian epoksi, dan pembungkusan. Pengendalian semula yang kurang bermaksud lebih sedikit penggunaan kren dan kurang kerosakan pada tepi. Jika gergaji menghantar plat secara berterusan, proses pengilapan berjalan dengan lebih sedikit pertukaran set-up. Namun, mesin berbilang bilah memerlukan pelan pengeluaran yang jelas. Menggabungkan banyak pesanan kecil dengan lebar berbeza boleh menghapuskan faedah tersebut akibat masa persiapan yang tinggi. Keputusan terbaik diperoleh apabila blok dikumpulkan mengikut warna dan saiz plat sasaran, supaya pakej bilah kekal tetap lebih lama.
Di Mana Teknologi Ini Sesuai Digunakan dan Di Mana Ia Tidak Sesuai
Amesin pemotong granit berbilang bilah bukan jawapan universal. Ia bersinar dalam pengeluaran slab besar di mana blok granit adalah agak konsisten, saiz pesanan diulang, dan penyelesaian hujungnya tersusun. Ia kurang sesuai untuk worktop tunggal atau bahagian yang sangat tebal dengan keperluan bilah khas. Mesin ini juga memerlukan sokongan elektrik dan hidraulik yang lebih tinggi, serta bekalan kuasa, rawatan cecair penyejuk, dan keadaan asas menjadi penting. Di kilang lama, pengemas kini infrastruktur sekitar boleh menelan kos sehingga sama dengan kos mesin itu sendiri. Penilaian praktikal harus mempertimbangkan tiga angka: bilangan slab yang diperlukan setiap blok, tempoh bilah boleh kekal tetap, dan jumlah kerja semula selepas pemotongan. Jika angka-angka ini menunjukkan kerja slab granit yang berulang, pendekatan bilah berbilang biasanya memberi pulangan melalui konsistensi dan aliran kerja. Jika campuran kerja sangat berubah-ubah, bilah tunggal atau gergaji wayar mungkin tetap menjadi alat yang lebih baik.
Memilih Sistem yang Sesuai dengan Aliran Kerja Kuari ke Slab
Cara paling berguna untuk membandingkan pembekal ialah dengan melihat keseluruhan aliran kerja, bukan hanya kepala gergaji. Suatu jentera boleh mempunyai rangka yang kukuh tetapi masih berprestasi rendah jika pengendalian blok, pelarasan bilah, dan penyejuk tidak sepadan. Pembeli harus meminta ujian pemotongan menggunakan jenis granit sebenar, bukan sampel am. Mereka juga perlu menyemak cara jarak bilah diselaraskan, seberapa cepat bilah yang haus boleh diasingkan, dan bagaimana sistem kawalan merekod tekanan suapan. Jingyang telah membina reputasinya di sekitar peralatan kuari dan jentera pemprosesan batu, dengan pengalaman dalam pembuatan dan kawalan kualiti yang menyokong integrasi sebegini. Bagi pengeluar kepingan, manfaat sebenar jentera pemotong granit berbilah bukan terletak pada satu angka yang mengagumkan. Sebaliknya, ia ialah laluan yang lebih tenang dan lebih boleh diramalkan dari blok hingga kepingan siap, dengan sedikit kerja semula dan penggunaan batu yang lebih baik.
Senarai Kandungan
- Mengapa Kedai Slab Besar Melihat Ke Luar Daripada Pemotongan Bilah Tunggal
- Peningkatan Keluaran yang Berasal daripada Beban Bilah yang Seimbang
- Kualiti Bongkah dan Konsistensi Dimensi
- Buruh, Keselamatan, dan Aliran Hilir
- Di Mana Teknologi Ini Sesuai Digunakan dan Di Mana Ia Tidak Sesuai
- Memilih Sistem yang Sesuai dengan Aliran Kerja Kuari ke Slab