
 EN



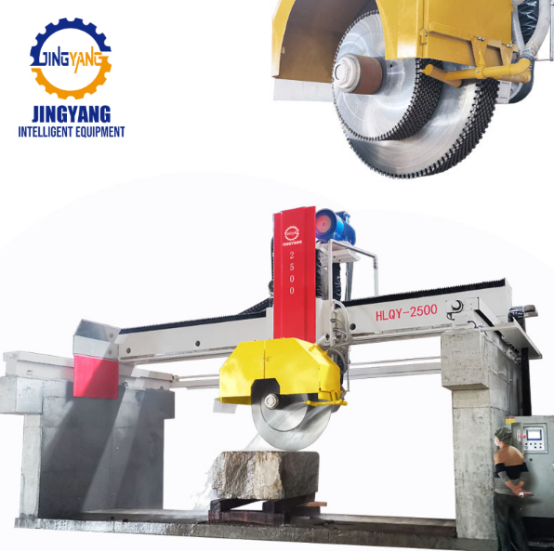
Prečo veľké dielne na spracovanie dosiek hľadajú riešenia mimo jednočepej rezania
Výroba veľkých dosiek sa zakladá na opakovateľnosti. A rámová píla alebo drôtová píla môžu zmenšiť blok, avšak krok, ktorý rozhoduje o tom, koľko predávateľných dosiek sa dostane až do fázy leštenia, často závisí od viacčepovej píly granitná rezačka . Jednočepové píly stále zvládajú krátke výrobné série a nezvyčajné tvary, avšak ak sa objednávky posunú smerom k opakujúcim sa rozmerom žulových dosiek, obmedzenia jednočepového rezného procesu sa prejavujú jasne. Každý rezný priechod vyžaduje manipuláciu s materiálom, kontrolu zarovnania a opätovné nastavenie polohy. Viacčepová súprava reže niekoľko dosiek naraz, no jej hlbší prínos spočíva v stabilite celého procesu. Keď sa súčasne riadia vzdialenosť medzi čepeľami a prívod chladiacej kvapaliny, píla sa mení na nástroj, ktorý určuje tempo celej výrobnej linky.
Zvýšenie výkonu v dôsledku vyváženého zaťaženia čepeľov
Hlavnou výhodou je vyšší výkon, ale užitočný zisk vyplýva z vyváženého zaťaženia rezacích platní. Štítový kameň je abrazívny a blok môže obsahovať tvrdé uzly a farebné pásy, ktoré menia odpor pri rezaní po celej šírke. Ak jedna platňa pracuje intenzívnejšie ako jej susediace platne, hlava sa môže odkloniť a hrúbka dosiek sa môže meniť. Dobre skonštruovaný viacplatňový stroj využíva tuhé držiaky, stabilný hydraulický posuv a segmentované prívody chladiacej kvapaliny, aby udržiaval každú platňu v podobnom rozsahu zaťaženia. V jednej továrni na výrobu dosiek (napríklad prevádzka spracovávajúca žulový materiál G603 v južnej Číne) tím nahradil dva jednoplatňové kruhové píly viacplatňovým strojom s 16 platňami. Prvý týždeň sa venoval mapovaniu rýchlostí posuvu podľa zón bloku. Do tretieho týždňa sa znížilo opätovné manipulovanie s doskami a triedenie sa presunulo bližšie k píle. Výkon stúpol, avšak dôležitejšie bolo zníženie počtu odmietnutých dosiek po leštení.
Nastavenie s viacerými rezacími čepeľami zmení výrobný proces niekoľkými jasnými spôsobmi. V jednom prechode vykoná niekoľko rezov namiesto jedného, čím sa zvyšuje výkon bez nutnosti ďalších cyklov prepolohovania. Udržiava dosky v užšom rozmedzí hrúbok, takže na leštiacej linky sa odstráni menej materiálu a klesne potreba výplne epoxidovou pryskovicou. Na píle je potrebných menej ľudí, čo uvoľní pracovnú silu pre triedenie a balenie. Znižuje sa tiež počet manipulácií s doskami, čo zníži riziko poškodenia okrajov. Presné údaje závisia od veľkosti bloku, počtu čepeľov v balení a usporiadania výrobnej haly, preto by si ich nakupujúci mali overiť pri skúšobnom reze so svojím žulovým materiálom.
Kvalita dosiek a rozmerná konzistencia
Kvalita začína u píly. Ak sa hrúbka príliš veľmi líši, leštená linka odstráni viac materiálu, čo môže odhaliť dutiny alebo zmeniť farebnú odpoveď. ASTM C615 zoskupuje tolerancie pre granitové tvarované kameň podľa použitia a táto logika platí aj na podlahách. Viacbladové režné systémy pomáhajú, pretože všetky čepele vykonávajú jeden rez, jednu dráhu a jednu príkazovú výživu. Ak sú správne nastavené, dosky vychádzajú ako zhodná sada. Táto konzistencia je dôležitá pre projekty s knižným spárovaním, rozsiahle podlahové plochy a tesné architektonické spoje. Obmedzením je, že viacbladové systémy vyžadujú dôkladnú prípravu. Pred posunutím bloku je potrebné skontrolovať napätie čepeľov, stav prírub a koncentráciu šľahoviny. Opotrebovaná čepeľ môže vysadiť celú sadu mimo tolerancií. Výhoda je reálna, avšak závisí od disciplíny pri údržbe.
Práca, bezpečnosť a následný tok
Úspory práce sa často uvádzajú ako jedna z najväčších výhod, no presnejšie je hovoriť o preusmerení pracovnej sily. Viacnožový stroj zníži početnosť, s akou operátor posúva blok alebo dosku. V priestore píly stojí menej ľudí a klesá ich vystavenie pohybujúcim sa zariadeniam, mlhe chladiacej kvapaliny a ťažkému zdvíhaniu. Uvoľnené pracovné hodiny sa presunú do triedenia, výplne epoxidom a balenia. Menšie opätovné manipulovanie znamená menej zdvihov pomocou kladníc a menej poškodenia hrán. Ak píla dodáva dosky v rovnomernom sledu, leštenie prebieha s menším počtom výmen nastavení. Nevýhodou je, že viacnožový stroj vyžaduje jasný výrobný plán. Zmiešanie mnohých malých objednávok s rôznymi šírkami môže výhodu zaniknúť v čase potrebnom na nastavenie. Najlepšie výsledky sa dosahujú, keď sa bloky zoskupia podľa farby a cieľovej veľkosti dosky, aby sa balík nožov mohol dlhšie ponechať nezmenený.
Kde technológia dáva zmysel a kde nie
Aviacnožový stroj na režanie žuly nie je univerzálnym riešením. Vyniká pri výrobe veľkých dosiek z granitových blokov, kde sú bloky relatívne jednotné, veľkosť objednávok sa opakuje a ďalšia úprava je organizovaná. Je menej vhodné pre jednorazové pracovné plochy alebo veľmi hrubé časti so špeciálnymi požiadavkami na pílové kotúče. Stroj tiež vyžaduje väčšiu elektrickú a hydraulickú podporu; dôležité sú aj kvalita napájania, spracovanie chladiacej kvapaliny a stav základov. V starších továrňach môžu náklady na modernizáciu okolnej infraštruktúry dosahovať rovnakú výšku ako cena stroja. Praktická analýza by mala zohľadniť tri čísla: počet dosiek potrebných z jedného bloku, dobu, počas ktorej sa balík kotúčov dá udržať pevne nasadený, a mieru opráv po pílení. Ak tieto čísla ukazujú opakujúcu sa výrobu granitových dosiek, viackotúčový prístup zvyčajne prináša návrat prostredníctvom konzistencie a hladkého toku výroby. Ak je však výrobná zmes veľmi variabilná, môže zostat lepším nástrojom jednokotúčový stroj alebo drôtová píla.
Výber systému, ktorý zodpovedá toku práce od lomu po dosky
Najužitočnejší spôsob porovnania dodávateľov spočíva v preskúmaní celého pracovného postupu, nie len hlavy píly. Stroj môže mať pevný rám a napriek tomu dosahovať slabý výkon, ak nie sú dobre navzájom prispôsobené manipulácia s blokmi, nastavenie rezných kotúčov a chladiaca kvapalina. Kupujúci by mali požadovať skúšobné rezanie s konkrétnym druhom žuly, nie so všeobecným vzorkou. Mali by tiež overiť, ako sa upravuje vzdialenosť medzi reznými kotúčmi, ako rýchlo je možné izolovať opotrebovaný kotúč a ako riadiaci systém zaznamenáva tlak podávania. Jingyang si vytvoril svoju povest okolo vybavenia pre ťažbu kameňa a strojov na spracovanie kameňa, pričom jeho výrobné a kontrolné skúsenosti v oblasti kvality podporujú tento typ integrácie. Pre výrobcov dosiek je skutočnou výhodou viackotúčovej žulovej reznice nie jedno pôsobivé číslo. Je to pokojnejšia a predvídateľnejšia cesta od kamenného bloku po hotovú dosku, pri ktorej je potrebné menej oprav a lepšie sa využíva kameň.
Obsah
- Prečo veľké dielne na spracovanie dosiek hľadajú riešenia mimo jednočepej rezania
- Zvýšenie výkonu v dôsledku vyváženého zaťaženia čepeľov
- Kvalita dosiek a rozmerná konzistencia
- Práca, bezpečnosť a následný tok
- Kde technológia dáva zmysel a kde nie
- Výber systému, ktorý zodpovedá toku práce od lomu po dosky