
 EN



Nima uchun katta plitali do'konlar bitta pichoq bilan kesishdan tashqari yechimlarni qidiradi
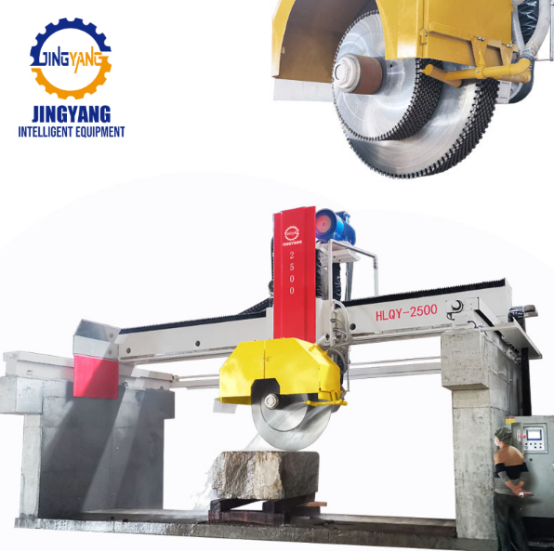
Katta plitalar ishlab chiqarish takrorlanuvchanlikka asoslanadi. A g'ildirakli saw yoki simli g'ildirak blokni qisqartirishi mumkin, lekin necha dona sotiladigan plita polirovka bosqichiga yetib kelishini hal qiluvchi bosqich ko'pincha ko'p pichoqli g'ildirakda amalga oshiriladi. granit o'sha mashini bitta pichoqli g'ildiraklar hali ham qisqa seriyali va g'ayrioddiy shaklli buyurtmalarni qilishda ishlatiladi, lekin buyurtmalar takrorlanuvchi granit plita o'lchamlariga o'tganda, bitta pichoqli kesish cheklovlari namoyon bo'ladi. Har bir o'tishda materialni ko'tarish, tekshirish va qayta joylashtirish talab qilinadi. Ko'p pichoqli sozlamada bir vaqtda bir nechta plitalar kesiladi, lekin undan chuqurroq foyda jarayon barqarorligidir. Pichoqlar orasidagi masofa va sovutish suvining oqimi birgalikda nazorat qilinsa, g'ildirak butun zavod uchun ritm belgilovchi vosita aylanadi.
Muvozanatli pichoq yuklanishidan kelib chiqqan ish quvvati o'sishi
Sarlavhadagi asosiy afzallik — yuqori ishlab chiqarish, lekin foydali yutuq — pichoqlarning muvozanatli yuklanishidan kelib chiqadi. Granit abrasiv material bo'lib, blokda qattiq tugunlar va rangli chiziqlar bo'lishi mumkin, bu esa kesish qarshiligini kenglik bo'ylab o'zgartiradi. Agar bir pichaq qo'shni pichoqlarga nisbatan ko'proq ishlasa, bosh siljishi va plitalarning qalinligi o'zgarishi mumkin. Yaxshi qurilgan ko'p pichakli uskuna qattiq tutqichlar, barqaror gidravlik uzatma va segmentlangan sovutish suyuqligini yetkazib berishdan foydalanadi, bu esa har bir pichoqni taxminan bir xil yuk doirasida saqlaydi. Bir plita zavodida (masalan, Janubiy Xitoyda G603 graniti ishlab chiqaradigan korxona), jamoa ikkita yagona pichakli aylanma g'ildirakli kesgichni 16 pichakli uskunaga almashtirdi. Birinchi haftada blokning har bir zonasiga mos ravishda uzatish tezligi belgilab borildi. Uchinchi haftaga kelib, plitalarni qayta qo'lda ko'tarish kamaydi va saralash kesgich yaqinida amalga oshirila boshlandi. Ishlab chiqarish hajmi oshdi, lekin polirovkadan keyin rad etilgan plitalarning soni kamayishi ahamiyatlirroq edi.
Ko'p parrakli o'rnatma ishlab chiqarishni bir necha aniq usulda o'zgartiradi. U bitta o'tishda bir emas, balki bir nechta kesishlarni amalga oshiradi, bu esa qayta joylashtirish sikllarini qo'shmasdan ishlab chiqarish hajmini oshiradi. U plitalarni aniqroq qalinlik doirasida saqlaydi, shu sababli polirovka liniyasi kamroq materialni olib tashlaydi va epoksid to'ldirish kamayadi. U g'ildirakda kamroq odamni talab qiladi, bu esa mehnat kuchini saralash va qadoqlashga ajratish imkonini beradi. Shuningdek, u qayta boshqarishni kamaytiradi, bu esa yon chiplar xavfini pasaytiradi. Aniq raqamlar blok hajmi, parraklar to'plami va zavodning joylashuvida bog'liq, shu sababli xaridorlar o'z granitida kesish sinovini o'tkazib, ularni tasdiqlashi kerak.
Plita sifati va o'lchamlarning doimiylik darajasi
Sifat g‘ilofdan boshlanadi. Agar qalinlik juda ko‘p o‘zgarsi, polirovka chizig‘i ko‘proq materialni olib tashlaydi, bu esa shakllanishlar yoki rang javobini o‘zgartirishi mumkin. ASTM C615 granit o‘lchamli toshni qo‘llanishga qarab dozalaydi va bu mantiq polga ham tegishli. Ko‘p parrakli kesish usuli foydali, chunki barcha parraklar bir xil o‘tish, bir xil nurlanish va bir xil uzatish buyrug‘ini baham ko‘radi. To‘g‘ri sozlanganda, plitalar mos keladigan to‘plam sifatida chiqadi. Bu doimiylik kitobga mos loyihalarga, keng maydonli pol qoplamalariga va aniq arxitektura ulanishlariga muhimdir. Cheklov shundaki, ko‘p parrakli tizimlar tayyorgarlikni talab qiladi. Parrakning tarangligi, flans holati va suspensiyani konsentratsiyasi blokni itarishdan oldin tekshirilishi kerak. Eski parrak butun to‘plamni dozadan chiqarib yuborishi mumkin. Foyda haqiqiy, lekin u texnik xizmat ko‘rsatish tartibiga bog‘liq.
Mehnat, xavfsizlik va keyingi oqim
Mehnat tejam etish ko'pincha eng yuqori afzallik sifatida sanaladi, lekin aniqroq aytganda — bu mehnat resurslarining qayta taqsimlanishi. Ko'p parrakli uskuna operatorning blok yoki plita ustida indekslash chastotasini kamaytiradi. Shuning natijasida g'ildirakli kesgich zonasida odamlar kamroq turadi va harakatlanayotgan uskunalar, sovutish pufaklari hamda og'ir narsalarni ko'tarish xavfi kamayadi. Bo'sh qolgan ish soatlari sortirovka, epoksidli to'ldirish va qadoqlashga yo'naltiriladi. Qayta ko'tarishlar sonining kamayishi tushirish kranlari sonini va chetlarning shikastlanishini kamaytiradi. Agar kesgich plitalarni doimiy ketma-ketlikda yetkazib bersa, polirovka jarayoni kamroq o'zgarishlar bilan amalga oshiriladi. Ammo shuni esda tutish kerakki, ko'p parrakli uskuna uchun aniq ishlab chiqarish rejasiga ehtiyoj bor. Turli kenglikdagi ko'p sonli kichik buyurtmalarni aralashtirish sozlash vaqtini oshirib, foydani yo'qotishiga sabab bo'ladi. Eng yaxshi natijalar bloklar rangi va maqsadli plita o'lchami bo'yicha guruhlanganda va parraklar to'plami uzun muddat o'z holida qolganida erishiladi.
Bu texnologiya qayerda maqsadga muvofiq va qayerda emas
Ako'p qotiq granit kesish mashini universal javob emas. U granit bloklari nisbatan bir xil, buyurtma hajmlari takrorlanadi va keyingi qayta ishlash tashkilotlangan katta plitalar ishlab chiqarishda yaxshi natija beradi. Biroq, bitta shtukali stol ustlari yoki maxsus pichak talab qiladigan juda qalin qismlar uchun u kamroq maqsadga muvofiq. Shuningdek, ushbu apparat elektr va gidravlik quvvatini, elektr ta'minotini, sovutish suyuqligini qayta ishlashni va asos sharoitlarini talab qiladi. Eski zavodlarda atrofdagi infratuzilmani yangilash narxi apparatning o'z narxiga teng bo'lishi mumkin. Amaliy baholash uchun uchta ko'rsatkichga e'tibor berish kerak: har bir blokdan necha plita kerak bo'ladi, pichaklar to'plami qancha vaqt davomida o'rnatilgan holda qoladi va kesishdan keyin qancha qayta ishlash amalga oshiriladi. Agar bu raqamlar takrorlanadigan granit plitalar ishlab chiqarishini ko'rsatsa, ko'p pichakli usul odatda doimiylik va oqim orqali foyda olib keladi. Agar ishlar aralash bo'lsa, yagona pichakli yoki simli kesgich hali ham yaxshi vosita bo'lib qoladi.
Toshquduqdan plitalarga ishlab chiqarish jarayoniga mos tizimni tanlash
Yetkazib beruvchilarni solishtirishning eng foydali usuli — faqat g'ildirak boshiga emas, balki butun ish jarayoniga e'tibor qaratishdir. Mashina kuchli ramkaga ega bo'lishi mumkin, lekin blokni qayta ishlash, g'ildirakni tekislash va sovutish suvini moslashtirishda muammolar bo'lsa, uning ishlash samaradorligi pasayadi. Xaridorlar namuna sifatida umumiy granit namunasini emas, balki haqiqiy granit turini ishlatib kesish sinovlarini talab qilishlari kerak. Shuningdek, ular g'ildiraklar orasidagi masofani qanday sozlash, yaxshi ishlatilgan g'ildirakni qanchalik tez ajratib olish va boshqaruv tizimi qanday qilib oziq-ovqat bosimini yozib borishini tekshirishlari kerak. Jingyang kompaniyasi tog' jinslari qazib olish uskunalari va toshni qayta ishlash uskunalari sohasida o'z nomini shakllantirgan bo'lib, bu integratsiyani qo'llab-quvvatlaydigan ishlab chiqarish va sifat nazorati tajribasiga ega. Plitalar ishlab chiqaruvchilar uchun ko'p g'ildirakli granit kesish mashinasining haqiqiy afzalligi bitta ajoyib ko'rsatkich emas. Bu — blokdan yakuniy plitaga yetkazishda tinchroq, bashorat qilish osonroq yo'l, qayta ishlash kamaytirilganda va toshdan foydalanish samaradorligi oshirilganda.
Mundarija
- Nima uchun katta plitali do'konlar bitta pichoq bilan kesishdan tashqari yechimlarni qidiradi
- Muvozanatli pichoq yuklanishidan kelib chiqqan ish quvvati o'sishi
- Plita sifati va o'lchamlarning doimiylik darajasi
- Mehnat, xavfsizlik va keyingi oqim
- Bu texnologiya qayerda maqsadga muvofiq va qayerda emas
- Toshquduqdan plitalarga ishlab chiqarish jarayoniga mos tizimni tanlash