
 EN



Pourquoi les ateliers de grandes dalles cherchent-ils des solutions allant au-delà de la découpe à lame unique
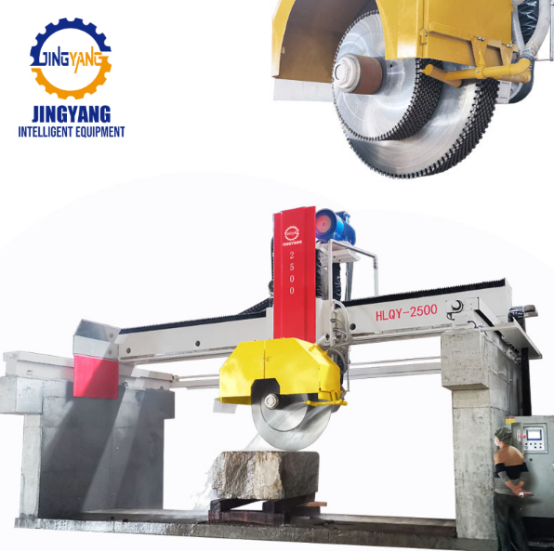
La production de grandes dalles repose sur la reproductibilité. Une scie en rangée scie à fil ou une scie à disque peut réduire le bloc, mais l’étape déterminant le nombre de dalles commercialisables qui parviendront au polissage dépend souvent de la scie à multiples lames machine de découpe du granit . Les scies à lame unique restent adaptées aux petites séries et aux formes inhabituelles, mais dès que les commandes se tournent vers des dimensions répétitives de dalles en granit, les limites de la découpe à lame unique apparaissent clairement. Chaque passage implique une manipulation supplémentaire, des vérifications d’alignement et un repositionnement. Un équipement à multiples lames permet de découper plusieurs dalles en un seul passage, mais l’avantage le plus profond réside dans la stabilité du procédé. Lorsque l’espacement des lames et le débit de liquide de refroidissement sont régulés de façon coordonnée, la scie devient un outil de cadencement pour l’ensemble de l’usine.
Gains de débit issus d’une charge équilibrée des lames
L’avantage principal annoncé est une productivité accrue, mais le gain réel provient d’une répartition équilibrée de la charge sur les lames. Le granit est abrasif, et un bloc peut présenter des nœuds durs ou des bandes colorées modifiant la résistance à la coupe sur toute sa largeur. Si une lame travaille plus fort que ses voisines, la tête de sciage peut se déformer, entraînant une variation de l’épaisseur des dalles. Une machine à multi-lames bien conçue utilise des porte-lames rigides, une avance hydraulique stable et une distribution segmentée du liquide de refroidissement afin de maintenir chaque lame dans une plage de charge similaire. Dans une usine de dalles (par exemple, une unité de granit G603 dans le sud de la Chine), une équipe a remplacé deux scies circulaires à simple lame par une machine à 16 lames. La première semaine a été consacrée à la cartographie des vitesses d’avance selon les zones du bloc. Dès la troisième semaine, la manipulation répétée des dalles avait diminué et le tri s’était rapproché de la scie. La productivité a augmenté, mais ce qui comptait davantage, c’était la réduction du nombre de dalles rejetées après polissage.
Un dispositif à lames multiples modifie le processus de production de plusieurs façons évidentes. Il effectue plusieurs coupes en un seul passage au lieu d’une seule, ce qui augmente le débit sans ajouter de cycles de repositionnement. Il maintient les dalles dans une fourchette d’épaisseur plus étroite, ce qui réduit la quantité de matériau à enlever sur la ligne de polissage et diminue l’usage de résine époxy. Il nécessite moins d’opérateurs à la scie, libérant ainsi de la main-d’œuvre pour le tri et l’emballage. Enfin, il réduit les manipulations intermédiaires, ce qui abaisse le risque d’ébréchures sur les bords. Les valeurs exactes dépendent de la taille des blocs, de la configuration du pack de lames et de l’agencement de l’usine ; les acheteurs doivent donc les valider lors d’un essai de coupe avec leur propre granit.
Qualité des dalles et régularité dimensionnelle
La qualité commence à la scie. Si l’épaisseur varie trop, la ligne de polissage retire davantage de matériau, ce qui peut révéler des microcavités ou modifier la réponse chromatique. La norme ASTM C615 classe les tolérances des dalles de granit selon leur application, et ce principe s’applique également au sol. La découpe multi-lame est avantageuse, car toutes les lames effectuent un seul passage, suivent un même faisceau et reçoivent une seule commande d’avance. Lorsqu’elle est correctement réglée, cette méthode produit des dalles parfaitement appariées. Cette régularité est essentielle pour les projets en miroir (bookmatched), les grandes surfaces de sol et les joints architecturaux exigeants. Toutefois, les systèmes multi-lame exigent une préparation rigoureuse : tension des lames, état des flasques et concentration de la bouillie doivent être vérifiés avant de pousser le bloc. Une lame usée peut dégrader la précision de l’ensemble. L’avantage est réel, mais il dépend strictement d’une discipline rigoureuse en matière de maintenance.
Main-d’œuvre, sécurité et flux en aval
Les économies de main-d’œuvre sont souvent citées comme l’un des principaux avantages, mais la réalité précise est une réaffectation de la main-d’œuvre. Une machine à multi-lames réduit la fréquence à laquelle un opérateur doit indexer un bloc ou une dalle. Moins de personnes se tiennent dans la zone de sciage, et l’exposition aux équipements en mouvement, aux brouillards de liquide de coupe et au levage de charges lourdes diminue. Les heures ainsi libérées sont consacrées au tri, au remplissage époxy et à l’emballage. Moins de manutention intermédiaire signifie moins de prises de ponts roulants et moins de dommages aux bords. Si la scie fournit les dalles selon une séquence régulière, le polissage s’effectue avec moins d’arrêts pour changement de configuration. L’inconvénient est que la machine à multi-lames exige un plan de production clair. Mélanger de nombreuses petites commandes de largeurs différentes peut annuler les gains grâce aux temps de réglage. Les meilleurs résultats sont obtenus lorsque les blocs sont regroupés par couleur et par dimension cible de dalle, afin que le jeu de lames reste fixe plus longtemps.
Où cette technologie est pertinente — et où elle ne l’est pas
Amachine de découpe de granit multi-lames n’est pas une solution universelle. Elle excelle dans la production de grandes dalles, où les blocs de granit sont relativement homogènes, les tailles de commande se répètent et la finition en aval est organisée. Elle perd de son intérêt pour des plans de travail unitaires ou pour des sections très épaisses nécessitant des lames spéciales. Cette machine exige également un soutien électrique et hydraulique plus important ; la qualité de l’alimentation électrique, le traitement du liquide de refroidissement et les conditions du socle sont des facteurs déterminants. Dans les anciennes usines, la modernisation des infrastructures environnantes peut coûter autant que la machine elle-même. Une évaluation pratique doit reposer sur trois indicateurs : le nombre de dalles obtenues par bloc, la durée pendant laquelle le pack de lames peut rester fixé, et le taux de retouches après sciage. Si ces chiffres convergent vers une production répétitive de dalles de granit, l’approche à multi-lames génère généralement un retour sur investissement grâce à sa régularité et à son flux continu. En revanche, si la production est très hétérogène, une scie à simple lame ou une scie à fil demeure souvent l’outil le plus adapté.
Choisir un système adapté au flux d’exploitation de la carrière à la dalle
La méthode la plus utile pour comparer les fournisseurs consiste à examiner l’ensemble du flux de travail, et non seulement la tête de scie. Une machine peut posséder un châssis robuste tout en offrant des performances médiocres si la manipulation des blocs, l’alignement des lames et le système de refroidissement ne sont pas parfaitement coordonnés. Les acheteurs doivent demander des essais de coupe avec le type réel de granit, et non avec un échantillon générique. Ils doivent également vérifier comment l’espacement des lames est ajusté, à quelle vitesse une lame usée peut être isolée, et comment le système de commande enregistre la pression d’avance. Jingyang a bâti sa réputation autour des équipements destinés aux carrières et des machines pour le traitement de la pierre, grâce à une expérience en fabrication et en contrôle qualité qui soutient ce type d’intégration. Pour les producteurs de dalles, l’avantage réel d’une machine à couper le granit à multiples lames ne réside pas dans un seul chiffre impressionnant. Il réside plutôt dans un parcours plus calme et plus prévisible, allant du bloc à la dalle finie, avec moins de reprises et une utilisation optimale de la pierre.
Table des matières
- Pourquoi les ateliers de grandes dalles cherchent-ils des solutions allant au-delà de la découpe à lame unique
- Gains de débit issus d’une charge équilibrée des lames
- Qualité des dalles et régularité dimensionnelle
- Main-d’œuvre, sécurité et flux en aval
- Où cette technologie est pertinente — et où elle ne l’est pas
- Choisir un système adapté au flux d’exploitation de la carrière à la dalle