
 EN



Miksi suurten levyjen kaupat katsovat yksiteräisen leikkauksen ohi
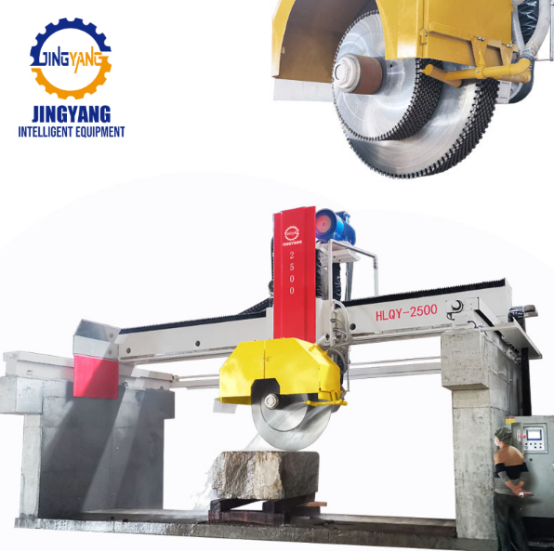
Suurten levyjen tuotanto perustuu toistettavuuteen. A ryhmäsaha tai langansaha voi pienentää lohkoa, mutta vaihe, joka määrittää, kuinka monta myytävissä olevaa levyä pääsee viimeistelyyn, riippuu usein moniteräisestä sahasta. graniittileikkuukone yksiteräissä sahoissa käsitellään edelleen lyhyitä tuotantosarjoja ja epäsäännöllisiä muotoja, mutta kun tilaukset siirtyvät toistuvien graniittilevyjen kokoisiin sarjoihin, yksiteräisen leikkauksen rajoitukset tulevat esiin. Jokainen leikkauskerta lisää käsittelyä, asennustarkistuksia ja uudelleenasennusta. Moniteräinen asetus leikkaa useita levyjä yhdellä kerralla, mutta syvempi etu on prosessin vakaus. Kun terästen välimatka ja jäähdytysnesteenvirtaus säädellään yhdessä, saha muodostuu koko tehtaan tahdittamisvälineeksi.
Tuottavuuden kasvu tasapainoisesta teräkuormituksesta
Otsikkohyöty on suurempi tuotanto, mutta todellinen hyöty syntyy tasapuolisesta teräkuorman jakautumisesta. Granitti on kovaa ja lohkoissa voi olla kovia solmuja ja väribändejä, jotka muuttavat leikkuuvastusta lohkon leveyden suunnassa. Jos yksi terä kuormittuu enemmän kuin sen naapuriterät, pää voi taipua ja laatujen paksuus vaihtelee. Hyvin rakennettu moniteräkone käyttää jäykkiä pitimiä, vakaita hydraulisia syöttöjärjestelmiä ja segmentoituja jäähdytysnesteiden jakelujärjestelmiä pitääkseen jokaisen terän kuorman samalla tasolla. Yhdessä laatujen valmistamossa (esimerkiksi G603-granittitoimintaa Etelä-Kiinassa) tiimi korvasi kaksi yksiteräistä pyörösahaa 16-teräisellä koneella. Ensimmäisen viikon aikana kartoitettiin syöttönopeuksia lohkon alueittain. Kolmannen viikon lopulla laatujen uudelleenkäsittely vähentyi ja lajittelua siirrettiin lähemmäs sahaa. Tuotanto nousi, mutta tärkeämpää oli vähentynyt hylkäysmäärä kiillotuksen jälkeen.
Moniteräksinen asetelma muuttaa tuotantokuvaa usealla selkeällä tavalla. Se tekee useita leikkuuja yhdellä kierroksella yhden sijaan, mikä nostaa tuottavuutta ilman uudelleensijoittelukierrosten lisäämistä. Se pitää laatoja tiukemmassa paksuusalueessa, joten hiomolinja poistaa vähemmän materiaalia ja epoksi-täytteen käyttö vähenee. Siihen tarvitaan vähemmän henkilökuntaa sahalle, mikä vapauttaa työvoimaa lajittelua ja pakkausta varten. Lisäksi se vähentää uudelleenkäsittelyä, mikä alentaa reunasirontariskiä. Tarkat luvut riippuvat lohkon koosta, teräspakkauksesta ja tehtaan sijoittelusta, joten ostajien tulisi varmistaa ne leikkuukokeessa omalla graniitillaan.
Laattojen laatu ja mitallinen tasaisuus
Laatu alkaa sahassa. Jos paksuus vaihtelee liikaa, kiillotuslinja poistaa enemmän materiaalia, mikä voi paljastaa koverroksia tai muuttaa värivastausta. ASTM C615 -standardi ryhmittelee graniittisten kivituhotteiden sallitut poikkeamat käyttötarkoituksen mukaan, ja sama logiikka pätee lattioilla. Moniterässahaus auttaa, koska kaikki terät tekevät yhdessä kuljettamalla saman kerran, saman säteen ja saman syöttökäskyn avulla. Kun asetukset ovat oikein, levyt tulevat ulos yhtenäisesti sovittuna sarjana. Tämä yhdenmukaisuus on tärkeää kirjakuvioisiin projekteihin, suuriin lattiapintoihin ja tiukkiin arkkitehtonisiin liitoksiin. Rajoituksena on, että moniteräsjärjestelmät vaativat huolellista valmistelua. Terän jännitys, laipan kunto ja lietteen pitoisuus on tarkistettava ennen lohkon työntämistä. Käytetty terä voi vetää koko sarjan sallituista poikkeamista. Hyöty on todellinen, mutta se riippuu huoltodiscipliinistä.
Työvoima, turvallisuus ja jälkikäsittelyvirta
Työvoitteen säästö mainitaan usein tärkeimpänä hyötyinä, mutta todellisuudessa kyse on työvoiman uudelleenjakamisesta. Moniteräksinen kone vähentää sitä, kuinka usein käyttäjän täytyy siirtää lohkoa tai levyä. Vähemmän ihmisiä seisoo sahan vyöhykkeellä, ja altistuminen liikkuville laitteille, jäähdytysnesteeseen muodostuvalle sumulle ja raskaille nostotoimenpiteille vähenee. Vapautuneet työtunnit siirtyvät lajittelutehtäviin, epoksiaineella täyttämiseen ja pakkaamiseen. Vähemmän uudelleenkäsittelyä tarkoittaa vähemmän nostokorien käyttöä ja vähemmän reunavaurioita. Jos saha toimittaa levyjä tasaisessa järjestyksessä, kiillotus voidaan suorittaa vähemmän vaihtoehtoisilla asetuksilla. Ongelmana on kuitenkin se, että moniteräksisen koneen käyttö edellyttää selkeää tuotantosuunnitelmaa. Monien pienien tilausten sekä eri leveyksisten tilausten sekoittaminen voi kuluttaa saadun hyödyn asennusaikojen kautta. Parhaat tulokset saadaan, kun lohkot ryhmitellään värin ja tavoitteellisen levykoon mukaan, jolloin teräspaketti voidaan pitää kiinnitettynä pidempään.
Paikat, joissa teknologia on järkevä, ja paikat, joissa se ei ole
Amoniteräksinen graniittileikkuukone ei ole yleispätevä ratkaisu. Se loistaa suurten laattojen tuotannossa, jossa graniittilohkot ovat suhteellisen yhtenäisiä, tilausten koot toistuvat ja alapuolinen viimeistely on järjestetty. Se ei ole kovin järkevä vaihtoehto yksittäisille kokoontumille tai erityisen paksuille osille, joissa tarvitaan erityisiä teriä. Konetta tarvitaan myös enemmän sähkö- ja hydraulitukea, ja sähkönsyöttö, jäähdytysnesteiden käsittely sekä perustan olosuhteet ovat tärkeitä. Vanhoissa tehtaissa ympäröivän infrastruktuurin päivitys voi maksaa yhtä paljon kuin itse kone. Käytännöllinen arviointi tulisi keskittyä kolmeen lukuun: lohkosta saatavien laattojen määrään, siihen kuinka kauan teräpakkaus voi pysyä paikoillaan ja siihen, kuinka paljon uudelleenmuokkausta tapahtuu sahauksen jälkeen. Jos nämä luvut viittaavat toistuvaa graniittilaattojen tuotantoa, moniteräinen menetelmä tuottaa yleensä takaisin tuloksenaan yhtenäisyyden ja virtauksen. Jos tuotantosekoitus on erittäin muuttuvaa, yksiteräinen saha tai langansaha saattaa edelleen olla parempi työkalu.
Järjestelmän valinta, joka sopii kivenmurtamosta laattoihin kulkevaan työnkulkuun
Hyödyllisin tapa vertailla toimittajia on tarkastella koko työnkulkuja, ei ainoastaan sahanpäätä. Koneella voi olla vahva runko, mutta se voi silti suorittaa huonosti, jos lohkon käsittely, terän asennus ja jäähdytysneste eivät ole sovitettu toisiinsa. Ostajien tulisi pyytää leikkauskokeita käyttäen todellista graniittityyppiä, ei yleistä näytettä. Heidän tulisi myös tarkistaa, miten terävälien väliä säädellään, kuinka nopeasti kulunut terä voidaan eristää ja miten ohjausjärjestelmä tallentaa syöttöpaineen. Jingyang on rakentanut maineensa kivikaivosten laitteista ja kivenkäsittelykoneista, ja sen valmistus- ja laadunvalvontakokemus tukee tällaista integraatiota. Levytuottajille moniteräisen graniittileikkauskoneen todellinen etu ei ole yksi vaikutusrikas luku. Se on rauhallisempi ja ennustettavampi tie lohkosta valmiiseen levyyn, jossa on vähemmän uudelleenkäsittelyä ja parempi kiven hyötykäyttö.
Sisällysluettelo
- Miksi suurten levyjen kaupat katsovat yksiteräisen leikkauksen ohi
- Tuottavuuden kasvu tasapainoisesta teräkuormituksesta
- Laattojen laatu ja mitallinen tasaisuus
- Työvoima, turvallisuus ja jälkikäsittelyvirta
- Paikat, joissa teknologia on järkevä, ja paikat, joissa se ei ole
- Järjestelmän valinta, joka sopii kivenmurtamosta laattoihin kulkevaan työnkulkuun