
 EN



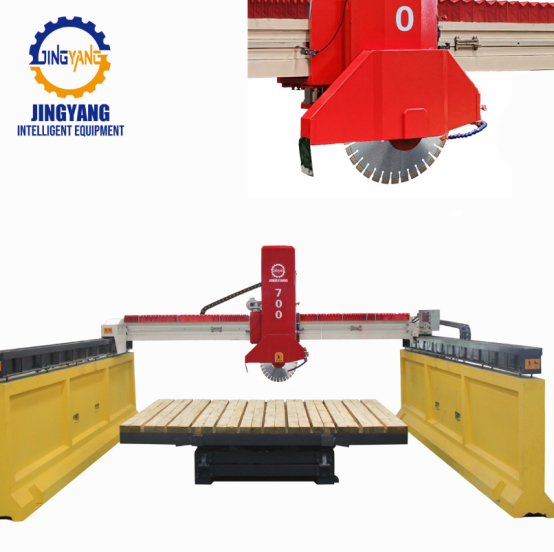
Მარმარილოს ქვის დაჭრის მანქანა არსებობს ან არ არსებობს დაყენების დისციპლინის მიხედვით
Მარმარილო ქვის დამჭრელი მანქანა შეიძლება იყოს იდენტური ორ საწარმოში და მიუხედავად ამისა, მოქმედებდეს როგორც სრულიად განსხვავებული მოწყობილობა. ქვა, ფირფიტა და საკვების პარამეტრები შეიძლება ერთნაირი იყოს, მაგრამ ერთი მანქანა სუფთა კიდეებს და მუდმივ დენის ტვირთს იძლევა, ხოლო მეორე მოკრაჭებულ კუთხეებს, ტალღოვან კვეთებს და ხშირად ფირფიტის შეცვლას იძლევა. განსხვავება ჩვეულებრივ დამოკიდებულია დაყენების დისციპლინაზე, არ არის ბროშურაში მოცემული ძალა. მარმარილო ძირითადად კალციტისგან შედგება, ამიტომ ადვილად იხარება, მაგრამ სუსტი სიბრტვილის სიბრტვილის გასдევს. ის ცხელებას, ვიბრაციას და არათანაბარ წნევას არ იტანს. თუ მანქანას ძალიან მეტი ტვირთი დავადებთ, რამდენიმე წუთის განმავლობაში სწრაფად დაკვეთს, შემდეგ კი დიამანტენი სეგმენტებს გამოიყენებს ან სიგანეს გამოიყენებს. სწორედ ამიტომ სწორი განლაგების, გაგრილების სითხის მიწოდების, ფირფიტის დაძაბულობის და მიმართვის სივრცის შემოწმება უფრო ეფექტურია, ვიდრე უფრო ძლიერი ძრავის შეძენა.
Ფირფიტის გეომეტრია და სეგმენტის ბონდი განსაზღვრავს კვეთის მოქმედებას
Ფარდის შერჩევა არის ის ეტაპი, სადაც მრავალი ხარისხის პრობლემა იწყება. კარგად მუშაობის ფარდი ძლიერ გრანიტზე შეიძლება იყოს ცუდი არჩევანი მარმარილოსთვის. მარმარილოს დიამანტის ბონდები ნელა იხარჯება, ამიტომ ძალიან მკვრივი ბონდი შეიძლება არ გამოავლინოს ახალი დიამანტი. ძალიან ხელმისაწვდომი ბონდი კი შეიძლება ძალიან სწრაფად გამოიყოს დიამანტი და დაკარგოს სეგმენტები გვერდითი ტვირთის ქვეშ. დიამეტრი, სეგმენტის სიგანე, ცენტრალური ნაკერის ბრტყელობა, ფლანეცის მდგომარეობა და რანაუტი ყველა მნიშვნელოვანია. თუ რანაუტი მაღალია, ჭრის ზედაპირზე რიტმული ნიშნები ჩნდება, რომლებსაც პოლირება შეიძლება არ მოახსნას. სტანდარტების ორგანიზაციების მიერ დადგენილი ერთი და იგივე სიმართლე არსებობს: ფარდის დაძაბულობა, ფლანეცები და დაცვის საშუალებები ჭრის სისტემის ნაკლებად მნიშვნელოვანი ნაკრები არ არიან, არამედ მის მიერ განსაკუთრებით მნიშვნელოვანი ნაკრები. მარმარილოს ჭრის მანქანა , ფარდის არჩევანი იცვლება ქვის პარტიის შეცვლასთან ერთად.
Გამგრილებლის ნაკადი, სლერის მოშორება და თერმული დაშლა
Გამაგრილებელი არ ახდენს მხოლოდ ძარღვის გასველებას. ის ამოიტანს აბრაზიულ სითხეს, კონტროლავს ხახუნს, ამცირებს მტვერს და გადააგდებს სითბოს სეგმენტიდან. შესასვლელ წერტილში შუშის არ ყოფნა შეიძლება გამოიწვიოს თერმული ჩაქცევა მანამდე, ვიდრე ოპერატორი გაიგებს ხმის ცვლილებას. ძარღვის ქვეშ ხელახლა გამოყენებული სითხე მოქმედებს როგორც თავისუფალი აბრაზივი, რაც ხაზავს ზედაპირს და აყანებს ძარღვს. წვეთის მიმართულება, წნევა, ფილტრაცია და გადასასვლელი განსაზღვრავენ იმას, დარჩება თუ არ დარჩება ჭრის სტაბილურობა. ზედმეტად დიდი პუმპები და გამოყენებული წვეთები შეიძლება დატოვონ დიამანტი წყლის გარეშე.
Მდგომარეობა |
Სიმპტომი |
Ჭრის ხარისხზე გავლენა |
Შესწორება |
Გამაგრილებლის გვიან ჩართვა |
Სინათლე, შუშის მტვერი |
Ძარღვის გატეხვა, გლუვი სეგმენტები |
Გადაადგილეთ წვეთები უფრო ახლოს, ჩართეთ სითხის მიწოდება ჭრის დაწყებამდე |
Სითხის გამრავლება |
Აბრაზიული ნარევის ხელახლა გამოყენება |
Ხაზები, არათანაბარი ბრეკეტი |
Გააუმჯობესეთ გადასასვლელი, გაასუფთავეთ ნალექების ადგილები |
Ხელოვნური ბამბის კავშირი, მაღალი მოძრაობის სიჩქარე |
Სეგმენტების დაკარგვა |
Ფართო კერფი, ტალღოვანი ზედაპირი |
Შეამცირეთ მოძრაობის სიჩქარე, შეამოწმეთ ბამბის მკვრივობა |
Მაღალი ცენტრის გადახრა |
Რიტმული ნიშნები |
Გატეხილი კიდეები, დამატებითი პოლირება |
Ხელახლა შეაკეთეთ ჭრის საყრდენი, შეამოწმეთ ფლანეცის აბრაზიული მოხმარება |
Სიმტკიცისა და ვიბრაციის კონტროლი არჩევს კარგ ჭრებს მისაღებიდან
Მსუბუქი საყრდენი შეიძლება გაჭროს ქვა, მაგრამ ვიბრაციას არ შეძლებს დამალვას. მარმარილო ფრაგილია, ამიტომ კი მცირე მოძრაობები კერძის ღერძზე ხშირად იჩენება კიდეების დაკარგვით ან ტალღოვანი ზედაპირით. მანქანის მტკიცება მოდის მისი მასიდან, საყრდენების წინატვირთვიდან, მიმართვის სიზუსტიდან, გერბოების თავისუფალი სივრციდან და საფუძვლის კონტაქტიდან. სამხრეთ ჩინეთში მდებარე ქვის დამუშავების საწარმოშ მოხდა რეტროფიტი, სადაც ჯგუფი მუშაობდა 20 მმ მარმარილოს ფილებზე მრავალკერძიან მანქანაზე. დღიური მიზნის მისაღწევად გაზრდეს მიმართვის სიჩქარე და გაყინვის სითხე გვიან ჩართეს. ორი სვლის შემდეგ კიდეების დაკარგვა გაიზარდა და კერძის დაძაბულობის შესახებ სიგნალიზაცია ხშირად გამოიწვიეს. ნელი შესვლის რამპის გამოყენება, გაყინვის სითხის ადრეული მიწოდება და მიმართვის რელსების ხელახლა დალაგება შეამცირა კიდეების დაკარგვა და სტაბილიზაცია განახორციელდა დენის მოხმარებაში. მტკიცე საყრდენი და სიზუსტით დამზადებული მიმართვის სისტემის მქონე მარმარილოს კვეთის მანქანა კერძს საშუალებას აძლევს კვეთის ნაცვლად დარტყმის გაკეთების თავიდან აცილების.
Მიმართვის სიჩქარე და კვეთის სტრატეგია უნდა შეესაბამებოდეს ქვის ქცევას
Საკვების სიჩქარე უნდა მოჰყვებოდეს ქვის თავისებურებებს, არ უნდა იყოს განსაკუთრებული რიცხვი დიაგრამაზე. სისქე, შიგა შეტეხილობები, კვარცის შემცველობა და ჭრის იარაღის მწვავეობა ყველა ეს ფაქტორი ცვლის უსაფრთხო ტვირთს. მარმარილოს ფილა, რომელსაც არ ჩანს შეტეხილობა, შეიძლება სუფთა დაჭრას საშუალო საკვების სიჩქარით, მაგრამ გამოსვლის ადგილთან შეიძლება დაინგრას. ოპერატორს შეუძლია ამპერმეტრის მაჩვენებლებს დაკვირვება და ჭრის ხმას მოუსმენა. მუდმივი ტვირთი ჩვეულებრივ ნიშნავს, რომ ჭრის იარაღი თავისუფლად ჭრის. ხახუნიანი ტვირთი ხშირად მიუთითებს მისამართების არ შესაბამობაზე, მძიმე ჩარევებზე ან სითხის დაგროვებაზე. შესვლელისა და გამოსვლელის ზონებში საკვების სიჩქარე უნდა შემცირდეს. ზოგიერთი მარმარილოს სორტი ნაკლებად იყოფა, როდესაც ჭრის იარაღი მოძრაობს ძირითადი ვეინის მიმართულებით, ხოლო სხვებს სჭირდება პირველი ფრთხილი გადაკეთება. საუკეთესო მარმარილოს კვრავი მანქანა პარამეტრები ხშირად ი находятся ქვის ანალიზის შემდეგ, შემდეგ კი ის, რაც მუშაობს, ჩაიწერება.
Ზომვა, ოპერატორის უკუკავშირი და მომსახურება დახურავენ მარგალიტს
ჭრის ხარისხის განსაზღვრა საჭიროებს განმარტებას, რომელსაც წარმოების ყველა მუშაკი უნდა გაიგოს. ჩიპების ზომა, კუთხის სიზუსტე, ზედაპირის ტალღოვანობა და ხელოვნური კერძის კვალები — ეს არის პრაქტიკული საზომი მაჩვენებლები. სწორი ხაზი, სისქის გამომზომელი და ბრეკეტის გამომზომელი მოწყობილობები შეძლებენ მოვლენების აღმოჩენას მანამ, სანამ მომხმარებლები მათ ნახავენ. ASTM C503/C503M სტანდარტი მოიცავს მარმარილოს განზომილებიან ქვას და მომხმარებლებს გაახსენებს, რომ ზედაპირის დამუშავება და განზომილების დაშვებული გადახრები არის პროდუქტის ნაკლებად მნიშვნელოვანი ნაკრები, არ არის დამატებითი მომსახურება. მომსახურება ამ დაშვებული გადახრების შენარჩუნებას უზრუნველყოფს. გამოყენებული წყლის პუმპის იმპელერები, დაბლოკილი ფილტრები, გაუმაგრებელი მიმართველი ფეხები და მიწის ნაკრების ბილიკების დაბინძურება — ყველა ეს ავლენს ჭრის ხარისხზე გავლენას. ოპერატორები ხშირად ამჩნევენ პირველ ნიშანს: ხმის ცვლილებას, მსუბუქ შეკავებას ან ჩვეულებრივზე მეტ წყლის გაშლას. იმ გუნდებისთვის, რომლებიც მოწყობილობის მომწოდებლებს ადარებენ, ჯინგიანგი აქვეყნებს გამოცდილობას ქვის მოპოვებისა და დამუშავების მანქანების სფეროში, რომელსაც მანუფაქტურის დისციპლინა, შემოწმება და მიწოდების ჯაჭვის მონიტორინგი უზრუნველყოფს მონტაჟის შემდეგ გრძელი ხანით.
Სარჩევი
- Მარმარილოს ქვის დაჭრის მანქანა არსებობს ან არ არსებობს დაყენების დისციპლინის მიხედვით
- Ფირფიტის გეომეტრია და სეგმენტის ბონდი განსაზღვრავს კვეთის მოქმედებას
- Გამგრილებლის ნაკადი, სლერის მოშორება და თერმული დაშლა
- Სიმტკიცისა და ვიბრაციის კონტროლი არჩევს კარგ ჭრებს მისაღებიდან
- Მიმართვის სიჩქარე და კვეთის სტრატეგია უნდა შეესაბამებოდეს ქვის ქცევას
- Ზომვა, ოპერატორის უკუკავშირი და მომსახურება დახურავენ მარგალიტს