
 EN



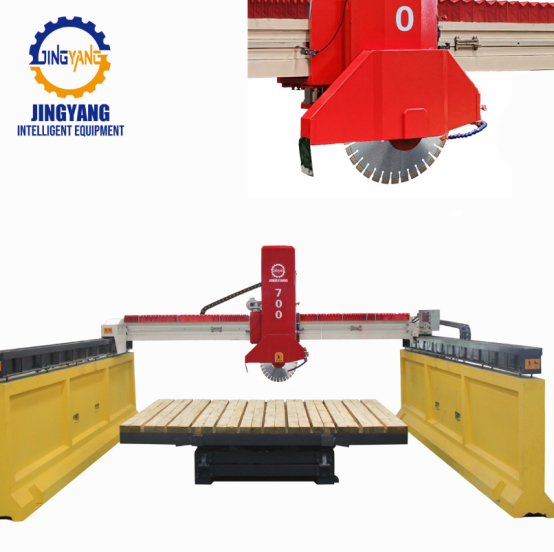
Мәрмәр таспалы кеселерді кесетін машина орнату дисциплинына тәуелді.
Мәрмәр тастан қиық машинасы екі зауыттық жолағында бірдей көрінуі мүмкін, бірақ толығымен әртүрлі жабдық ретінде әрекет етуі мүмкін. Тастану, пышақ және берілу орнатуы сәйкес келуі мүмкін, бірақ бір машина таза шеттер мен тұрақты ток жүктемесін қалдырса, екіншісі шеттері сынған, толқынды кесілген беттер мен жиі пышақ ауыстыруларын береді. Айырмашылық әдетте брошюралардағы қуат көрсеткіші емес, дайындық тәртібіне байланысты. Мәрмәр негізінен кальциттен тұрады, сондықтан ол оңай сызылады, бірақ әлсіз жазықтықтар бойынша сынады. Ол жылуға, тербеліске немесе біркелкі емес қысымға жақсы реакция бермейді. Көп күш түсірілген машина бірнеше минут бойы тез кеседі, сосын алмас бөліктерін қабықтандырады немесе тақтайшаның шетін қопарып тастайды. Түзетуді, суытқыштың берілуін, пышақтың керілуін және бағыттаушы аралығын тексеру әдетте ірірек қозғалтқыш сатып алуға қарағанда тиімдірек.
Пышақ геометриясы мен бөлік байланысы кесудің қалай өтетінін анықтайды
Пышақты таңдау — кесудің сапасына әсер ететін көптеген мәселелердің басталатын жері. Қатты гранитте жақсы жұмыс істейтін пышақ мәрмәр үшін тиімсіз болуы мүмкін. Мәрмәр алмаз байланыстарын баяу тозады, сондықтан өте қатты байланыс жаңа алмазды ашпайды. Ал өте жұмсақ байланыс алмазды өте тез жоғалтады және бүйірлік жүктеме кезінде сегменттерді жоғалтады. Диаметр, сегмент ені, негіз жазықтығы, фланец күйі және айналу орталығының ауытқуы маңызды. Егер айналу орталығының ауытқуы жоғары болса, кесілген бетте полировка жоғалта алмайтын ритмді белгілер пайда болады. Стандарттар органының барлық деңгейлерінде бірдей нақтылық орын алады: пышақтың керілуі, фланецтер мен қорғаныс құрылғылары кесу жүйесінің бөлігі болып табылады, олар міндетті емес қосымша элементтер емес. Бір marble stone cutting machine , пышақты таңдау тас партиясы өзгерген сайын өзгереді.
Суытқыш ағыны, сулы қоспа шығарылуы және жылулық трещиналар
Суытқыш тек пышақты ылғалдап тұрмайды. Ол абразивтік суспырылды шайып тастайды, үйкелісті реттейді, тозаңды азайтады және бөліктен жылулық энергияны алып кетеді. Кіру нүктесіндегі құрғақ дақ оператор дыбыстағы өзгерісті естігенше-ақ жылулық трещиналарға әкелуі мүмкін. Пышақтың астында қайта циркуляцияланатын суспырылды қоспа сияқты еркін тозаң ретінде әрекет етеді, бұл бетті сызады және пышақтың қырын түзетеді. Тұрақты кесуді қамтамасыз ету үшін шашыратқыштардың бағыты, қысымы, сүзгіштер мен су ағызу жүйесі маңызды. Өлшемі артық сорғылар мен тозған шашыратқыштар алмас кескіштің суытқышпен қамтамасыз етілмеуіне әкелуі мүмкін.
Жағдайда |
Белгі |
Кесудің сапасына әсері |
Түзету |
Суытқыш кеш беріледі |
Шамалар, құрғақ тозаң |
Қырдың шашылуы, жылтырланған бөліктер |
Шашыратқыштарды жақынырақ орналастырыңыз, кесу басталғаннан бұрын суытқыш ағысын іске қосыңыз |
Суспырылды жиналуы |
Тозаңның қайта циркуляциялануы |
Сызықтар, біркелкі емес жылтырлық |
Су ағызу жүйесін жақсартыңыз, шөгу құдықтарын тазартыңыз |
Жұмсақ байланыс, жоғары берілу |
Сегменттердің жоғалуы |
Кең кесік, толқынды бет |
Берілуді азайтыңыз, байланыс қаттылығын тексеріңіз |
Жоғары сақиналау |
Ритмді белгілер |
Қырлардың сынғаны, қосымша полировка |
Пышақты қайта керіңіз, фланецдің тозуын тексеріңіз |
Қаттылық пен тербелістерді бақылау жақсы кесулер мен қабылданатын кесулерді бөледі
Жеңіл каркас тасқа кесу әрекетін жасай алады, бірақ тербелісті жасыра алмайды. Мәрмәр сынғыш болғандықтан, пышақ осіндегі ең аз қозғалыс өткір шеттердің сынуына немесе толқынды бетке әкеледі. Машина қаттылығы массадан, роликтік тірекке алдын ала түсірілген күштен, бағыттаушылардың дәл келуінен, тісті берілістегі саңылаудан және негізбен байланыстыру сапасынан тұрады. Оңтүстік Қытайдың тас өңдеу зауытында жасалған модернизация кезінде жұмысшылар тіркелген пышақты машинасында 20 мм мәрмәр плиталарын өңдеп отырды. Күндік мақсатқа жету үшін берілу жылдамдығы арттырылды, ал суыту сұйықтығы кеш басталды. Екі смена ішінде шеттердің сынуы артты, ал пышақ керілуі бойынша тревогалар жиі пайда болды. Кіру қисығын баяулату, суыту сұйықтығын ерте қосу және бағыттаушы рельстерді қайта реттеу шеттердің сынуын азайтты және токтың тұрақтылығын қамтамасыз етті. Қатты каркасты және дәл бағыттаушылары бар мәрмәр кесу машинасы пышаққа соғу орнына кесуге мүмкіндік береді.
Берілу жылдамдығы мен кесу стратегиясы тастың әрекетіне сәйкес болуы керек
Жылдамдық тасқа қарай реттелуі керек, ал кестедегі тұрақты сан емес. Қалыңдығы, ішкі сызаттар, кварц мазмұны және пышақтың сүйірлігі барлығы қауіпсіз жүктемені өзгертеді. Жасырын сызаттары бар мәрмәр плитасы орташа жылдамдықта таза кесілуі мүмкін, бірақ шығу аймағында жарылып кетуі мүмкін. Оператор амперметрді бақылап, кесудің дыбысын тыңдай алады. Тұрақты жүктеме әдетте пышақтың еркін кесіп жатқанын көрсетеді. Секіріп тұрған жүктеме жиі реттеуіштің дұрыс орналаспауын, қатты қоспаларды немесе су-бозғылтқы қабатының жиналуын көрсетеді. Кіру мен шығу аймақтарында жылдамдықты төмендету керек. Кейбір мәрмәр сорттары негізгі жілік бағыты бойынша пышақ қозғалғанда азырақ шашырайды, ал басқалары бірінші өтуде жазық болуын талап етеді. Ең жақсы мерmer қиынды машинасы параметрлер көбінесе тасты «оқып», сосын іске асырылған тәсілдерді жазып алу арқылы табылады.
Өлшеу, оператордың пікірі және техникалық қызмет көрсету циклды тұйықтайды
Kesу сапасын анықтау қажет, ол барлық жұмысшыларға түсінікті болуы керек. Шашырау өлшемі, тікбұрыштылық, беттің толқындылығы және көрінетін пышақ іздері — бұл тәжірибелік өлшемдер. Түзусызық, өлшеу саусағы және жылтырлық өлшегіш құралдары клиенттер көрмей тұрып-ақ заңдылықтарды анықтай алады. ASTM C503/C503M стандарты мәрмәр өлшемді тасқа қатысты және сатып алушыларға беттің жабылуы мен өлшемдік дәлдік шектері өнімнің бөлігі болып табылатынын, яғни олардың қосымша қосымша емес, негізгі қасиет екенін еске салады. Осы шектерді сақтау үшін қызмет көрсету қажет. Су насосының тозған импульстері, тығыздалған сүзгілер, бос бағыттаушы аяқтар және ластанған шөгу құдықтары барлығы да кесудің сапасына әсер етеді. Жұмысшылар жиі бірінші белгіні байқайды: дыбыс өзгеруі, жеңіл тартылу немесе әдеттен көп су шашылуы. Жабдық жеткізушілерін салыстыратын командалар үшін Jingyang тас қазу мен өңдеу машиналарында тәжірибе жинақтаған, өндірістік тәртіпті, тексеруді және жеткізілетін тізбектің қадағалауын қамтамасыз ететін компания болып табылады — бұл барлығы орнатылғаннан кейін де ұзақ уақыт бойы маңызды.
Мазмұны
- Мәрмәр таспалы кеселерді кесетін машина орнату дисциплинына тәуелді.
- Пышақ геометриясы мен бөлік байланысы кесудің қалай өтетінін анықтайды
- Суытқыш ағыны, сулы қоспа шығарылуы және жылулық трещиналар
- Қаттылық пен тербелістерді бақылау жақсы кесулер мен қабылданатын кесулерді бөледі
- Берілу жылдамдығы мен кесу стратегиясы тастың әрекетіне сәйкес болуы керек
- Өлшеу, оператордың пікірі және техникалық қызмет көрсету циклды тұйықтайды