
 EN



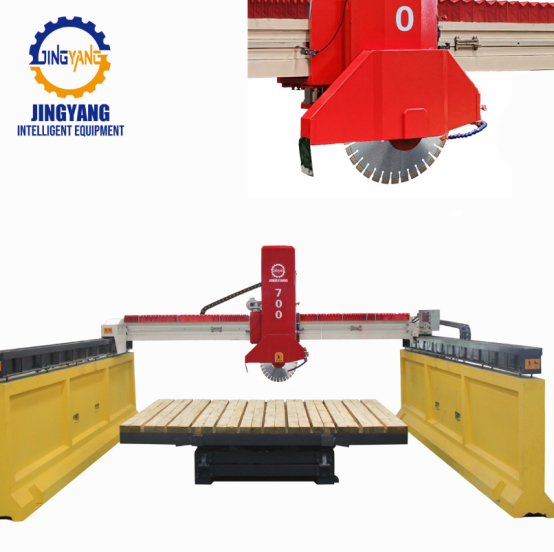
En marmorstensskæremaskines levetid og præstation afhænger helt af disiplineret opsætning.
En marmor stenfræsemaskine kan se ud til at være identisk på to fabriksgulve og alligevel opføre sig som helt forskellig udstyr. Stenen, savbladet og fremføringsindstillingen kan være ens, men én maskine efterlader rene kanter og en stabil strømbelastning, mens den anden producerer spækkede hjørner, bølgete skæringer og kræver hyppige bladskift. Forskellen skyldes normalt ikke brochuren angivne effekt, men snarere manglende disiplin ved opsætningen. Marmor består hovedsageligt af kalkspat, så den ridser let, men knækker langs svage planer. Den reagerer dårligt på varme, vibration og uregelmæssigt tryk. En maskine, der drives for hårdt, kan måske skære hurtigt i et par minutter, men vil derefter glasere diamantsegmenterne eller spælde pladekanten. Kontrol af justering, kølevæskedistribution, savbladspænding og ledningsklaring giver normalt bedre resultater end at købe en større motor.
Bladets geometri og segmentbinding afgør, hvordan snittet opfører sig
Valg af blad er, hvor mange problemer med snitkvalitet starter. Et blad, der fungerer godt på hård granit, kan være et dårligt valg til marmor. Marmor har en tendens til at slibe diamantbindingen langsomt ned, så en for hård binding måske aldrig udsætter friske diamantkorn. En for blød binding kan frigive diamant for hurtigt og miste segmenter under sidespænding. Diameter, segmentbredde, kerneplanhed, flangestatus og løbehøjde er alle afgørende faktorer. Hvis løbehøjden er for høj, vil snittet få en rytmisk mærkning, som polering muligvis ikke kan fjerne. På tværs af standardiseringsorganer fremgår den samme praktiske sandhed: bladspænding, flanger og beskyttelsesanordninger er en integreret del af skæresystemet – ikke valgfrie ekstraudstyr. For en marmorsten-skæremaskine , ændrer bladvalget sig, når stenpartiet skifter.
Kølevæskestrøm, slurryfjernelse og termisk revnedannelse
Kølevæske gør mere end blot at holde bladet vådt. Den spüler abrasiv slurry væk, kontrollerer friktion, reducerer støv og fører varme væk fra segmentet. En tør plet ved indgangspunktet kan forårsage termisk revning, inden operatøren hører en ændring i lyden. Slurry, der cirkulerer under bladet, virker som løst slibemiddel og ridser overfladen samt sliber kanten stump. Dysejustering, tryk, filtrering og afløb afgør, om snittet forbliver stabilt. For store pumper og slidte dyser kan efterlade diamanten uden tilstrækkelig kølevæske.
Tilstand |
Symptom |
Effekt på snitkvalitet |
Korrektions |
Forsinket kølevæske |
Sparke, tørt støv |
Kantafspænding, glaserede segmenter |
Flyt dyser tættere på, start kølevæskestrøm før fremføring |
Slurryansamling |
Gritcirkulation |
Ridser, ujævn glans |
Forbedr afløbet, rengør bundfaldsbrønde |
Blød binding, høj fremførsel |
Segmenttab |
Bred snitbredde, bølget overflade |
Reducer fremførsel, gennemgå bindingshærdhed |
Høj ucentricitet |
Rytmiske mærker |
Skåret kanter, ekstra polering |
Spænd bladet på ny, tjek flangens slitage |
Stivhed og vibrationskontrol adskiller gode snit fra acceptabelle
En let ramme kan skære sten, men den kan ikke skjule vibration. Marmor er brødelig, så selv små bevægelser ved savbladets aksel viser sig som spåning i kanten eller en bølget overflade. Maskinens stivhed kommer fra masse, lejerpåspænding, føringernes pasform, tandhjuls-spil og kontakt til fundamentet. Under en ombygning på en stenbearbejdningsskæv i Sydkina kørte en besætning 20 mm marmorskiver på en flerbladssav. For at nå et dagligt mål øgedes fremførselshastigheden, mens kølevæsken tændtes for sent. Inden for to skift steg spåningen, og alarmer om savbladets spænding blev almindelige. En langsommere indkørselsrampe, tidligere kølevæskestrøm og genjustering af føreskinnerne reducerede spåningen og stabiliserede strømforbruget. En marmorskærmaskine med en stiv ramme og præcise føreskinner giver savbladet mulighed for at skære i stedet for at hamre.
Fremførselshastighed og skærestrategi skal følge stenens adfærd
Fremføringshastigheden skal følge stenen, ikke et fast tal på en tabel. Tykkelse, indre revner, kvartsindhold og savbladets skarphed ændrer alle den sikre belastning. En marmorplade med skjulte revner kan skæres rent ved en moderat fremføringshastighed, men sprænge ud nær udløbet. Operatøren kan følge amperemeteret og lytte til skæringen. En stabil belastning betyder normalt, at savbladet skærer frit. En svingende belastning tyder ofte på forkert justering, hårde inklusioner eller opbygning af slurry. Ind- og udløbszoner kræver langsommere fremføringshastighed. Nogle marmorsorter sprækker mindre, når savbladet bevæger sig i retning af de dominerende ådrer, mens andre kræver en grundig første gennemgang med lav dybde. Den bedste marmor-skæringsmaskine indstilling findes ofte ved at læse stenen og derefter notere, hvad der virkede.
Måling, operatørens feedback og vedligeholdelse lukker kredsløbet
Kvaliteten af skæret kræver en definition, som alle på produktionsgulvet forstår. Praktiske mål er f.eks. størrelsen af spånkant, kvadratur, overfladeudsving og synlige klingemærker. En lineal, et følermål og en glansmåler kan afsløre tendenser, inden kunderne opdager dem. ASTM C503/C503M omhandler marmor til dimensioneret sten og minder køberne om, at overfladebehandling og dimensionsmåletolerance er en integreret del af produktet – ikke en efterfølgende detalje. Vedligeholdelse sikrer, at disse tolerancer bevares. Slidte pumpeimpeller, tilstoppede filtre, løse vejledningskufferter og snavsede bundfældningsbassiner påvirker alle skærekvaliteten. Operatører bemærker ofte det første tegn: en ændring i lyden, en svag trækfølelse eller mere vandsplask end normalt. For teams, der sammenligner udstyrsleverandører, har Jingyang opbygget erfaring inden for maskineri til stenindvinding og -bearbejdning samt en produktionssdisciplin, inspektionsrutiner og leveringskædeovervågning, der fortsat er afgørende lang tid efter installationen.
Indholdsfortegnelse
- En marmorstensskæremaskines levetid og præstation afhænger helt af disiplineret opsætning.
- Bladets geometri og segmentbinding afgør, hvordan snittet opfører sig
- Kølevæskestrøm, slurryfjernelse og termisk revnedannelse
- Stivhed og vibrationskontrol adskiller gode snit fra acceptabelle
- Fremførselshastighed og skærestrategi skal følge stenens adfærd
- Måling, operatørens feedback og vedligeholdelse lukker kredsløbet