
 EN



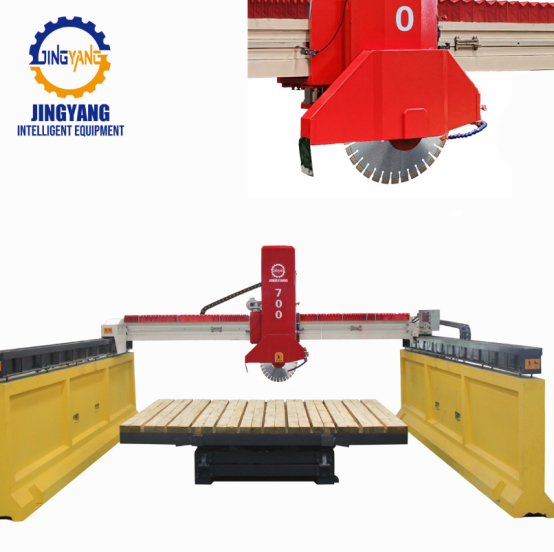
Egy márványszalag-fűrész gép sikeressége vagy kudarca a beállítási szigorúságtól függ
Egy márvány kővágó gép két gyártóüzemben azonosnak tűnhet, mégis teljesen más felszerelésként működhet. A kő, a pengék és a táplálási beállítás megegyezhet, mégis az egyik gép tiszta éleket és egyenletes áramterhelést biztosít, míg a másik repedt sarkokat, hullámos vágásokat és gyakori pengéváltást eredményez. Az eltérés általában a beállítási szigorosságra vezethető vissza, nem a katalógusban feltüntetett teljesítményre. A márvány főként kalcitból áll, ezért könnyen karcolódik, de gyengén összetartó síkok mentén törik. Rosszul reagál a hőre, rezgésre és egyenetlen nyomásra. Egy túlterhelt gép néhány percig gyorsan vág, majd a gyémántszegmensek felülete lecsillog, vagy a lap élén repedések keletkeznek. Az igazítás, a hűtőfolyadék-elosztás, a pengeszorítás és a vezetőrés méretének ellenőrzése általában nagyobb motor megvásárlása előtt is megtérül.
A pengék geometriája és a szegmensek kötőanyaga dönti el, hogyan viselkedik a vágás
A vágókorong kiválasztása az egyik leggyakoribb ok, ami miatt a vágás minősége romlik. Egy olyan korong, amely jól működik kemény grániton, rossz választás lehet márvány esetén. A márvány lassan kopasztja a gyémántkötéseket, ezért túl kemény kötés esetén a friss gyémántok soha nem kerülnek felszínre. Túl lágy kötés esetén viszont a gyémánt túl gyorsan szabadul fel, és a szegmensek oldalirányú terhelés hatására elveszhetnek. A korong átmérője, a szegmens szélessége, a mag síksága, a flange állapota és a futáseltérés (runout) is lényeges tényezők. Ha a futáseltérés magas, a vágás ritmikus nyomot hagy, amit a csiszolás sem tud eltávolítani. A szabványügyi szervezetek mindenhol ugyanazt a gyakorlati tapasztalatot erősítik: a korong feszítése, a flange-ek és a védőburkolatok a vágórendszer részét képezik, nem pedig opcionális kiegészítők. Egy márványfeldolgozó gép , a korong kiválasztása a kőadag változásával együtt módosul.
Hűtőfolyadék-áramlás, szuszpenzió eltávolítása és hő okozta repedések
A hűtőfolyadék többet tesz, mint hogy nedvesen tartsa a vágólapot. Eltávolítja az élesítő szuszpenziót, szabályozza a súrlódást, csökkenti a port és elvezeti a hőt a vágószegmensen. A vágólap belépési pontján keletkező száraz folt hőrepedést okozhat, még mielőtt az operátor hallana egy hangváltozást. Az alatta keringő szuszpenzió úgy viselkedik, mint a laza homok, karcolja a felületet és tompítja a vágóélt. A fúvókák irányítása, a nyomás, a szűrés és az elvezetés dönti el, hogy stabil marad-e a vágás. Túl nagy teljesítményű szivattyúk és kopott fúvókák hiányt okozhatnak a gyémántban.
Állapot |
Tünet |
Hatás a vágás minőségére |
Korrekció |
Későn indított hűtőfolyadék |
Szikrák, száraz por |
Élsérülés, üvegesedett szegmensek |
Helyezze közelebb a fúvókákat, indítsa el a folyadékáramlást a megmunkálás előtt |
Szuszpenzió gyűlése |
Homok részecskék újrahasznosítása |
Karcolások, egyenetlen fényesség |
Javítsa az elvezetést, tisztítsa meg a leülepedési medencéket |
Lágy kötés, magas előtolás |
Szegmensvesztés |
Széles vágási rés, hullámos felület |
Csökkentse az előtolást, ellenőrizze a kötés keménységét |
Magas futáseltérés |
Ritmikus nyomok |
Becsorbult élek, plusz csiszolás szükséges |
Állítsa újra a fűrészlap feszességét, ellenőrizze a tárcsa kopását |
A merevség és a rezgésvezérlés különválasztja a jó vágásokat az elfogadhatóaktól
Egy könnyű váz képes vágni követ, de nem tudja elrejteni a rezgést. A márvány törékeny, így még a pengétartó kis mozgásai is élszállásban vagy hullámos felületen jelennek meg. A gép merevségét a tömeg, a csapágyak előterhelése, a vezetők illeszkedése, a fogaskerék-játék és az alapozás érintkezése határozza meg. Egy kőfeldolgozó üzem déli kínai telephelyén végzett átalakítás során egy munkacsoport 20 mm-es márványlemezeket dolgozott fel többszálas gépen. A napi cél elérése érdekében a befektetési sebességet növelték, miközben a hűtőfolyadékot későn kapcsolták be. Két műszakon belül az élszállás gyakorisága nőtt, és a pengeszorítási riasztások gyakoriak lettek. Egy lassabb indulási rámpa, korábbi hűtőfolyadék-ellátás és a vezetősínek újraigazítása csökkentette az élszállást és stabilizálta az áramfelvételt. Egy merev vázas, szoros vezetőkkel ellátott márványmetsző gép lehetőséget ad a pengének arra, hogy vágjon, ne kalapáljon.
A befektetési sebesség és a vágási stratégia követnie kell a kő viselkedését
A tápsebességet a kő szerint kell beállítani, nem egy rögzített érték alapján egy táblázatból. A vastagság, a belső repedések, a kvarctartalom és a vágókorong élessége mind megváltoztatja a biztonságos terhelést. Egy rejtett repedéseket tartalmazó márványlemez közepes tápsebességnél tiszta vágást eredményezhet, de a vágás végén széteshet. A munkavállaló figyelheti az áramerősségmérőt és hallgathatja a vágás hangját. Egy állandó terhelés általában azt jelzi, hogy a korong szabadon vág. Egy ingadozó terhelés gyakran a rossz igazításra, kemény idegen anyagokra vagy a vágófolyadék lerakódására utal. A belépési és kilépési zónákban lassabb tápsebességet kell alkalmazni. Néhány márványnemű kő kevesebb szilánkozást mutat, ha a korong a domináns rétegvonal irányában halad, míg más fajták esetében egy sekély első vágás szükséges. A legjobb márványvágó gép beállításokat gyakran a kő „olvasása”, majd a sikeres módszerek lejegyzése után találjuk meg.
Mérés, munkavállalói visszajelzés és karbantartás zárja le a visszacsatolási hurkot
A vágás minőségének olyan meghatározása szükséges, amelyet mindenki a gyártócsarnokban értelmezni tud. A repedések mérete, a derékszögűség, a felületi hullámosság és a látható pengenyomok gyakorlatias mérőszámok. Egy egyenes vonalzó, egy hézagmérő és egy fényességmérő segítségével tendenciák mutathatók ki még az ügyfelek észrevétele előtt. Az ASTM C503/C503M szabvány a márványból készült méretre szabott kőanyagot tárgyalja, és emlékezteti a vásárlókat arra, hogy a felületi minőség és a méreti tűrések a termék részét képezik, nem pedig utólagos megfontolás tárgyát jelentik. A karbantartás biztosítja, hogy ezek a tűrések életben maradjanak. Elkopott szivattyúkerék, eltömődött szűrők, laza vezetőbakok és szennyezett ülepítőmedencék mind hatással vannak a vágásra. A munkavállalók gyakran az első jelet észlelik: egy hangváltozást, enyhe húzódást vagy szokatlanul erős vízfröccsenést. Azoknak a csapatoknak, amelyek berendezésgyártókat hasonlítanak össze, a Jingyang tapasztalattal rendelkezik a kőbányászatban és a kőfeldolgozó gépek területén, és gyártási diszciplínájával, ellenőrzési eljárásaival valamint a beszerzési lánc teljes körű követésével hosszú távon is megbízható partnert nyújt a telepítés után is.
Tartalomjegyzék
- Egy márványszalag-fűrész gép sikeressége vagy kudarca a beállítási szigorúságtól függ
- A pengék geometriája és a szegmensek kötőanyaga dönti el, hogyan viselkedik a vágás
- Hűtőfolyadék-áramlás, szuszpenzió eltávolítása és hő okozta repedések
- A merevség és a rezgésvezérlés különválasztja a jó vágásokat az elfogadhatóaktól
- A befektetési sebesség és a vágási stratégia követnie kell a kő viselkedését
- Mérés, munkavállalói visszajelzés és karbantartás zárja le a visszacsatolási hurkot