
 EN



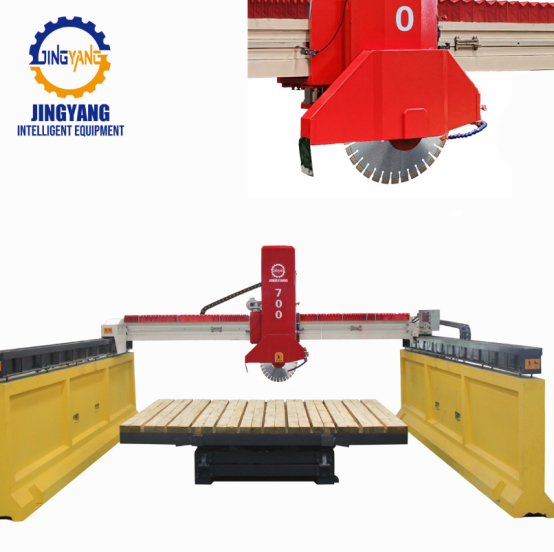
Stroj na řezání mramorového kamene žije nebo umírá podle disciplíny při nastavování
Mramor stroj na řezání kamene může vypadat identicky na dvou výrobních linkách a přitom fungovat jako zcela odlišné zařízení. Kámen, kotouč a nastavení podávání mohou být stejné, přesto jeden stroj vytváří čisté okraje a stabilní zatížení proudu, zatímco druhý produkuje odlomené rohy, vlnité řezy a vyžaduje častou výměnu kotoučů. Rozdíl se obvykle svádí na důslednost nastavení, nikoli na výkon uvedený v brožurách. Mramor se skládá převážně z kalcitu, proto se snadno poškrábe, ale lámá se podél slabých rovin. Na teplo, vibrace nebo nerovnoměrný tlak reaguje špatně. Stroj, který je přetěžován, může několik minut řezat rychle, poté však může dojít k glazování diamantových segmentů nebo k odštěpování okraje desky. Kontrola zarovnání, dodávky chladiva, napnutí kotouče a vůle vedení obvykle přináší větší úspěch než nákup výkonnějšího motoru.
Geometrie kotouče a vazba segmentů rozhodují o chování řezu
Výběr kotouče je místem, kde začínají mnohé problémy s kvalitou řezu. Kotouč, který se dobře osvědčí při řezání tvrdého granitu, může být pro mramor nevhodný. Mramor má tendenci pomalu opotřebovávat diamantové vazby, takže příliš tvrdá vazba nemusí nikdy odhalit čerstvé diamanty. Naopak příliš měkká vazba může uvolnit diamant příliš rychle a segmenty se mohou ztratit pod bočním zatížením. Důležité jsou průměr, šířka segmentu, rovnost jádra, stav přírub a vůle. Pokud je vůle vysoká, řez vykazuje rytmickou stopy, které nelze odstranit leštěním. Stejná praxe se objevuje i v normách: napětí kotouče, příruby a ochranné kryty patří do řezného systému, nejsou to volitelné doplňky. Pro stroj na řezání mramoru , se volba kotouče mění spolu se změnou šarže kamene.
Přívod chladiva, odvod štěrbinové suspenze a tepelné praskání
Chladič dělá více než jen udržuje čepel mokrou. Odvádí abrazivní štěrbinu, reguluje tření, snižuje prach a odvádí teplo od segmentu. Suché místo v místě vstupu může způsobit tepelné praskliny ještě dříve, než operátor zazní změnu zvuku. Štěrbina, která se pod čepelí znovu obíhá, působí jako volný brusný materiál, poškrábá povrch a otupí hranu. Směr trysky, tlak, filtrace a odvod rozhodují o stabilitě řezu. Příliš velké čerpadlo a opotřebované trysky mohou vést k nedostatku diamantu.
Stav |
Příznak |
Vliv na kvalitu řezu |
Nastavení |
Pozdní přívod chladiče |
Jiskry, suchý prach |
Lupování hrany, glazované segmenty |
Přiblížit trysky, spustit přívod chladiče před zahájením posuvu |
Hromadění štěrbiny |
Opětovné obíhání brusného materiálu |
Rýhy, nerovnoměrný lesk |
Zlepšit odvod, vyčistit usazovací jámy |
Měkké spojení, vysoká posuvová rychlost |
Ztráta segmentů |
Široká řežná štěrbina, vlnitý povrch |
Snížit posuvovou rychlost, zkontrolovat tvrdost spoje |
Vysoká excentricita |
Rytmické stopy |
Odlomené hrany, další broušení |
Znovu napnout kotouč, zkontrolovat opotřebení přírub |
Tuhost a kontrola vibrací oddělují kvalitní řezy od přijatelných
Lehký rám dokáže řezat kámen, ale nemůže skrýt vibrace. Mramor je křehký, takže i malé pohyby v ose kotouče se projeví jako odštěpování okraje nebo vlnitý povrch. Tuhost stroje závisí na jeho hmotnosti, předpětí ložisek, přesnosti uložení vodítek, vůli ozubených kol a kontaktu se základem. Při modernizaci zařízení na zpracování kamene v jižní části Číny provozoval tým 20 mm mramorové desky na vícečepelním stroji. Aby byl splněn denní cíl, byla zvýšena rychlost podávání a chladivo bylo zapnuto později. Během dvou směn se zvýšilo odštěpování a poplachy nedostatečného napnutí kotouče se staly běžnými. Pomalejší náběh, dřívější přívod chladiva a znovu seřízení vodítek snížily odštěpování a stabilizovaly odběr proudu. Mramorový řezací stroj s tuhým rámem a přesnými vodítky umožňuje kotouči řezat, nikoli mlátit.
Rychlost podávání a strategie řezání musí odpovídat chování kamene
Rychlost podávání by měla sledovat kámen, nikoli pevné číslo v tabulce. Tloušťka, vnitřní trhliny, obsah křemene a ostrost kotouče všechny ovlivňují bezpečné zatížení. Mramorová deska s neviditelnými trhlinami se může řezat hladce při střední rychlosti podávání, ale na konci řezu se může rozpadnout. Obsluha může sledovat ampérmetr a poslouchat zvuk řezu. Stálé zatížení obvykle znamená, že kotouč řeže volně. Skokové zatížení často signalizuje nesouosost, tvrdé nečistoty v materiálu nebo usazování řezné suspenze. Vstupní a výstupní zóny vyžadují pomalejší rychlost podávání. Některé druhy mramoru méně loupou, pokud se kotouč pohybuje ve směru převládajících žil, jiné vyžadují mělký první průchod. Nejlepší stroj na řezání mramoru nastavení se často najdou tím, že se kámen „přečte“ a poté se zapíše, co fungovalo.
Měření, zpětná vazba obsluhy a údržba uzavírají zpětnou vazební smyčku
Kvalita řezu vyžaduje definici, kterou rozumí každý pracovník na výrobní ploše. Praktickými ukazateli jsou velikost odlupů, kolmost, vlnitost povrchu a viditelné stopy od řezného kotouče. Rovná pravítka, sada tloušťkových měřidel a leskloměr dokážou odhalit negativní trendy ještě předtím, než je zaznamenají zákazníci. Norma ASTM C503/C503M se týká řezaného mramoru a upozorňuje kupující na to, že povrchová úprava i rozměrové tolerance jsou nedílnou součástí výrobku, nikoli něčím, co se přidává až později. Pravidelná údržba udržuje tyto tolerance v platnosti. Opotřebovaná kola čerpadel, ucpané filtry, volné vodící kluzné plochy a špinavé usazovací nádrže všechny negativně ovlivňují kvalitu řezu. Prvním varovným signálem často bývá změna zvuku, mírné zpomalení nebo větší rozstřikování vody než obvykle. Pro týmy, které porovnávají dodavatele zařízení, Jingyang nabízí dlouholeté zkušenosti s hornickým a zpracovatelským strojním vybavením pro kámen, včetně výrobní disciplíny, kontrolních postupů a spolehlivého řízení dodavatelského řetězce – všechny tyto faktory mají význam i dlouho po instalaci.
Obsah
- Stroj na řezání mramorového kamene žije nebo umírá podle disciplíny při nastavování
- Geometrie kotouče a vazba segmentů rozhodují o chování řezu
- Přívod chladiva, odvod štěrbinové suspenze a tepelné praskání
- Tuhost a kontrola vibrací oddělují kvalitní řezy od přijatelných
- Rychlost podávání a strategie řezání musí odpovídat chování kamene
- Měření, zpětná vazba obsluhy a údržba uzavírají zpětnou vazební smyčku