
 EN



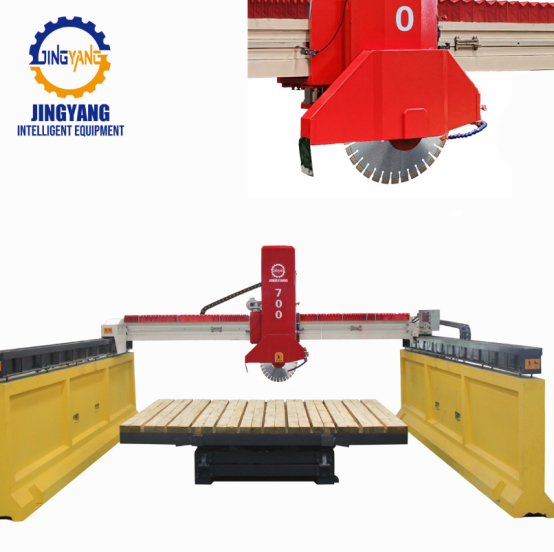
طول عمر دستگاه برش سنگ مرمر به انضباط در تنظیمات آن وابسته است.
مرمر دستگاه برش سنگ میتواند روی دو خط تولید متفاوت کاملاً یکسان به نظر برسد، اما رفتاری متفاوت از خود نشان دهد. سنگ، تیغه و تنظیمات پیشبرد ممکن است یکسان باشند، اما یک دستگاه لبههای تمیز و بار جریانی پایدار ایجاد میکند، در حالی که دیگری گوشههای شکسته، برشهای موجدار و نیاز مکرر به تعویض تیغه را به همراه دارد. این تفاوت معمولاً ناشی از انضباط در تنظیمات است، نه قدرت اسمی ذکرشده در کاتالوگ. مرمر عمدتاً از کلسیت تشکیل شده است، بنابراین بهراحتی خراش میخورد اما در امتداد صفحات ضعیف شکست میخورد. این ماده به حرارت، لرزش یا فشار نامتعادل واکنش مناسبی نشان نمیدهد. دستگاهی که بیش از حد تحت فشار قرار گیرد، ممکن است چند دقیقه ابتدا با سرعت بالا برش بزند، اما سپس بخشهای الماسی تیغه را پوشش دهد یا لبه تخته را ترک بیندازد. بررسی ترازبندی، تأمین سیال خنککننده، کشش تیغه و فاصله راهنما معمولاً پیش از خرید موتوری با قدرت بیشتر، نتیجهبخش است.
هندسه تیغه و نوع پیوند بخشهای آن، رفتار برش را تعیین میکنند
انتخاب تیغه جایی است که بسیاری از مشکلات مربوط به کیفیت برش آغاز میشوند. تیغهای که بر روی گرانیت سخت به خوبی کار میکند، ممکن است برای مرمر مناسب نباشد. مرمر تمایل دارد پیوندهای الماسی را به آرامی سایش دهد؛ بنابراین پیوندی که بیش از حد سفت باشد، هرگز الماس تازهای را آشکار نمیکند. پیوندی که بیش از حد نرم باشد، الماس را بیش از حد سریع آزاد میکند و در بارهای جانبی، قطعات تیغه را از دست میدهد. قطر تیغه، عرض قطعه، تختبودن هسته، وضعیت حلقهها و انحراف دورانی (روآوت) همه اهمیت دارند. اگر انحراف دورانی زیاد باشد، برش خطوطی ریتمیک ایجاد میکند که شاید پولیش نتواند آن را از بین ببرد. در تمام استانداردهای بینالمللی، حقیقتی یکسان وجود دارد: کشش تیغه، حلقهها و محافظها بخشی از سیستم برش هستند، نه لوازم اختیاری. برای دستگاه برش سنگ مرمر ، انتخاب تیغه با تغییر دسته سنگ تغییر میکند.
جریان سیال خنککننده، حذف گِل و ترکخوردگی حرارتی
مایع خنککننده تنها برای نگهداشتن تیغه در حالت مرطوب نیست. این مایع، آبوگل ساینده را شستشو میدهد، اصطکاک را کنترل میکند، گرد و غبار را کاهش میدهد و حرارت را از بخش برشزننده دور میسازد. وجود نقطهای خشک در محل ورود تیغه میتواند باعث ترکخوردگی حرارتی شود، حتی پیش از اینکه اپراتور تغییری در صدا شنیده باشد. آبوگلی که زیر تیغه دوباره چرخیده و جریان یافته است، مانند ذرات سایندهٔ آزاد عمل کرده و سطح را خراش میدهد و لبهٔ برشزننده را کند میکند. جهتگیری نازلها، فشار، فیلتراسیون و زهکشی تعیینکنندهٔ پایداری برش هستند. پمپهای بزرگتر از حد نیاز و نازلهای فرسوده میتوانند منجر به کمبود مایع خنککننده در الماس شوند.
وضعیت |
علائم |
تأثیر بر کیفیت برش |
تصحیح |
تأخیر در ورود مایع خنککننده |
جَرقه و گرد و غبار خشک |
خردشدن لبه و ساییدگی بخشهای روکشدار |
نزدیکتر کردن نازلها و شروع جریان مایع پیش از حرکت تیغه |
جمعشدن آبوگل |
چرخش مجدد ذرات ساینده |
خطهای خراشیده و درخشندگی نامنظم |
بهبود زهکشی و پاکسازی حفرههای تهنشینی |
اتصال نرم، پیشروی زیاد |
از دست رفتن بخشها |
شیار پهن، سطح موجدار |
کاهش پیشروی، بررسی سختی اتصال |
عدم ترازی بالا |
نشانههای ریتمیک |
لبههای شکسته، صیقلدهی اضافی |
تنظیم مجدد کشش تیغه، بررسی سایش دیسکهای نگهدارنده |
کنترل صلبیت و ارتعاش، تفاوت بین برشهای خوب و قابل قبول را مشخص میکند
چارچوبی سبکوزن میتواند سنگ را برش بزند، اما نمیتواند لرزش را پنهان کند. مرمر شکننده است؛ بنابراین حتی حرکات جزئی در محور تیغه نیز بهصورت ترکخوردگی لبه یا سطح موجدار ظاهر میشوند. سفتی دستگاه از جرم کلی، پیشبارگذاری یاتاقانها، تنگی فیت راهنماها، بازخورد دندهها و تماس پایه با زمین ناشی میشود. در طول یک ارتقاء در یک کارخانه پردازش سنگ در جنوب چین، گروهی از کارگران صفحات مرمری با ضخامت ۲۰ میلیمتر را روی دستگاه چندتیغه در حال اجرا بودند. برای رسیدن به هدف روزانه، نرخ تغذیه افزایش یافت و جریان خنککننده با تأخیر روشن شد. در عرض دو شیفت، ترکخوردگی افزایش یافت و هشدارهای کشش تیغه رایج شدند. کاهش تدریجی سرعت ورودی، شروع زودتر جریان خنککننده و تنظیم مجدد راهنماها، ترکخوردگی را کاهش دادند و جریان مصرفی را پایدار ساختند. دستگاه برش سنگ مرمر با چارچوبی سفت و راهنماهای دقیق، به تیغه فرصت میدهد تا برش بزند نه اینکه ضربه بزند.
نرخ تغذیه و استراتژی برش باید رفتار سنگ را دنبال کنند.
نرخ تغذیه باید مطابق با ویژگیهای سنگ تعیین شود، نه بر اساس یک عدد ثابت روی نمودار. ضخامت سنگ، ترکهای داخلی، میزان محتوای کوارتز و تیزی تیغه، همه این عوامل بار ایمن را تغییر میدهند. یک صفحه مرمر با ترکهای پنهان ممکن است در نرخ تغذیه متوسط بهطور تمیز برش خورده، اما در نزدیکی محل خروج ترک بخورد یا شکسته شود. اپراتور میتواند به نشانگر آمپرمتر توجه کند و صدای برش را گوش دهد. بار پایدار معمولاً نشاندهندهٔ برش آزاد تیغه است. بار نوساندار اغلب نشاندهندهٔ عدم تراز بودن، وجود ذرات سخت در سنگ یا تجمع گلآب است. مناطق ورودی و خروجی نیازمند نرخ تغذیه کندتری هستند. برخی از انواع مرمر کمتر ترک میخورند اگر تیغه در جهت اصلی رگهها حرکت کند، درحالیکه برخی دیگر نیازمند یک برش اولیه با عمق کم هستند. بهترین ماشین برش مرمر تنظیمات اغلب با مشاهدهٔ دقیق سنگ و سپس یادداشت کردن روشهای مؤثر بهدست میآیند.
اندازهگیری، بازخورد اپراتور و نگهداری، حلقه را کامل میکنند
کیفیت برش نیازمند تعریفی است که همهٔ افراد حاضر در کارگاه آن را درک کنند. اندازهٔ ترکخوردگیها، زاویهٔ قائمهبودن سطح، نامنظمی سطحی و نشانههای دیداری ناشی از تیغه ابزار معیارهای عملیای هستند. یک خطکش صاف، فیلر گیج و دستگاه سنجش براقی سطح میتوانند روندهایی را شناسایی کنند پیش از اینکه مشتریان متوجه آنها شوند. استاندارد ASTM C503/C503M به سنگ مرمر تراشیدهشده میپردازد و خریداران را یادآوری میکند که پرداخت سطحی و تحملهای ابعادی جزئی از محصول هستند، نه موضوعی که بعداً اعمال میشود. نگهداری منظم این تحملها را حفظ میکند. پروانههای فرسودهٔ پمپ، فیلترهای گرفتگیدار، کفشکهای راهنما با شلشدگی و حوضچههای تهنشینی کثیف همه بر کیفیت برش تأثیر میگذارند. اپراتورها اغلب اولین نشانه را متوجه میشوند: تغییر در صدا، کشیدگی جزئی یا پاشش آب بیش از حد معمول. برای تیمهایی که تأمینکنندگان تجهیزات را مقایسه میکنند، شرکت جینگیانگ تجربهای گسترده در زمینهٔ ماشینآلات معدنکاوی و فرآوری سنگ کسب کرده است و انضباط تولیدی، بازرسی دقیق و پیگیری زنجیرهٔ تأمین آن اهمیتی دارد که حتی پس از نصب نیز ادامه دارد.
فهرست مطالب
- طول عمر دستگاه برش سنگ مرمر به انضباط در تنظیمات آن وابسته است.
- هندسه تیغه و نوع پیوند بخشهای آن، رفتار برش را تعیین میکنند
- جریان سیال خنککننده، حذف گِل و ترکخوردگی حرارتی
- کنترل صلبیت و ارتعاش، تفاوت بین برشهای خوب و قابل قبول را مشخص میکند
- نرخ تغذیه و استراتژی برش باید رفتار سنگ را دنبال کنند.
- اندازهگیری، بازخورد اپراتور و نگهداری، حلقه را کامل میکنند