
 EN



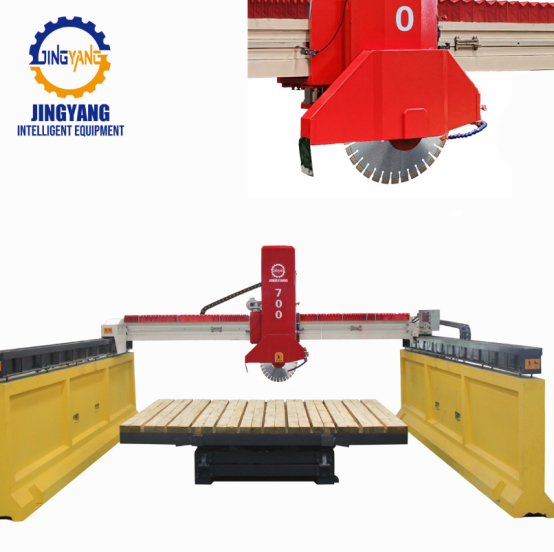
Die Leistung einer Marmor-Schneidemaschine hängt ausschließlich von disziplinierter Aufstellung ab.
Marmor steinschneidemaschine kann auf zwei Fertigungsstraßen identisch aussehen und sich dennoch wie völlig unterschiedliche Maschinen verhalten. Stein, Sägeblatt und Vorschubeinstellung können übereinstimmen, doch eine Maschine erzeugt saubere Kanten und eine stabile Stromaufnahme, während die andere abgeplatzte Ecken, wellige Schnitte und häufige Sägeblattwechsel verursacht. Der Unterschied beruht meist auf Disziplin bei der Inbetriebnahme – nicht auf der im Prospekt angegebenen Leistung. Marmor besteht hauptsächlich aus Calcit; er ist daher leicht zu ritzen, bricht aber entlang schwacher Ebenen. Er reagiert schlecht auf Hitze, Vibration oder ungleichmäßigen Druck. Eine überlastete Maschine kann zwar einige Minuten lang schnell schneiden, verursacht dann aber eine Glättung der Diamantsegmente oder Abplatzen an der Plattenkante. Die Überprüfung von Ausrichtung, Kühlmitteldurchsatz, Sägeblattspannung und Führungsspiel lohnt sich in der Regel mehr als der Kauf eines leistungsstärkeren Motors.
Geometrie des Sägeblatts und Bindung der Segmente bestimmen das Schnittverhalten
Die Auswahl des Sägeblatts ist der Ursprung vieler Schnittqualitätsprobleme. Ein Sägeblatt, das sich gut für hartes Granit eignet, kann sich als ungeeignet für Marmor erweisen. Marmor verschleißt diamantgebundene Segmente langsam, sodass eine zu harte Bindung möglicherweise nie frische Diamantkörner freilegt. Eine zu weiche Bindung hingegen kann Diamantkörner zu schnell freisetzen und Segmente unter seitlicher Belastung verlieren. Durchmesser, Segmentbreite, Ebenheit des Kerns, Zustand der Flansche sowie Laufgenauigkeit (Runout) sind allesamt entscheidend. Ist die Laufgenauigkeit hoch, hinterlässt der Schnitt ein rhythmisch wiederkehrendes Muster, das auch Polieren nicht entfernen kann. Bei allen Normungsorganisationen zeigt sich dieselbe praktische Erfahrung: Die Spannung des Sägeblatts, die Flansche und die Schutzvorrichtungen gehören zum Gesamtschneidsystem – sie sind keine optionalen Zusatzkomponenten. Für ein marmorschneidmaschine , ändert sich die Wahl des Sägeblatts mit jedem Wechsel der Steinpartie.
Kühlmittelstrom, Schlammabfuhr und thermisches Rissbildungsverhalten
Kühlmittel tut mehr, als nur die Klinge feucht zu halten. Es spült abrasiven Schlamm ab, reguliert die Reibung, reduziert Staub und leitet Wärme vom Segment ab. Eine trockene Stelle am Eintrittspunkt kann thermische Risse verursachen, noch bevor der Bediener eine Geräuschänderung wahrnimmt. Schlamm, der unter der Klinge zirkuliert, wirkt wie loser Schleifgranat und kratzt die Oberfläche sowie stumpft die Schneide ab. Die Ausrichtung der Düsen, der Druck, die Filterung und die Ableitung entscheiden darüber, ob der Schnitt stabil bleibt. Übergroße Pumpen und abgenutzte Düsen können dazu führen, dass der Diamant unzureichend versorgt wird.
Zustand |
Symptom |
Auswirkung auf die Schnittqualität |
Korrektur |
Verspätete Kühlmittelzufuhr |
Funken, trockener Staub |
Kantenabplatzungen, glasierte Segmente |
Düsen näher rücken, Kühlmittelfluss vor dem Vorschub starten |
Schlammansammlung |
Schleifgranatzirkulation |
Krater, ungleichmäßiger Glanz |
Ableitung verbessern, Sedimentationsgruben reinigen |
Weiche Bindung, hohe Vorschubgeschwindigkeit |
Segmentverlust |
Breite Schnittfuge, wellige Schnittfläche |
Vorschub reduzieren, Härte der Bindung überprüfen |
Hohe Unwucht |
Rhythmische Markierungen |
Abgeplatzte Kanten, zusätzliche Polierung erforderlich |
Sägeblatt neu spannen, Verschleiß der Flansche prüfen |
Steifigkeit und Schwingungssteuerung unterscheiden gute Schnitte von akzeptablen Schnitten
Ein leichter Rahmen kann Stein schneiden, doch er kann Vibrationen nicht verbergen. Marmor ist spröde; selbst kleinste Bewegungen an der Sägeblattwelle führen daher zu Kantenabsplitterungen oder einer welligen Oberfläche. Die Steifigkeit einer Maschine ergibt sich aus ihrer Masse, der Lager-Vorspannung, der Passung der Führungsschienen, dem Zahnspiel der Getriebe und dem Kontakt mit dem Fundament. Bei einer Nachrüstung in einer Steinverarbeitungsanlage im Süden Chinas verarbeitete ein Team 20-mm-Marmorscheiben auf einer Mehrblattmaschine. Um das tägliche Ziel zu erreichen, wurde die Vorschubgeschwindigkeit erhöht, während die Kühlmittelzufuhr verzögert eingeschaltet wurde. Innerhalb von zwei Schichten stiegen die Absplitterungen an, und Warnmeldungen bezüglich der Sägeblattspannung traten häufig auf. Ein langsamerer Einfahrvorgang, eine frühere Kühlmittelzufuhr sowie eine Neuausrichtung der Führungsschienen verringerten die Absplitterungen und stabilisierten den Stromverbrauch. Eine Marmorschneidemaschine mit steifem Rahmen und präzisen Führungsschienen gibt dem Sägeblatt die Chance zu schneiden – statt zu hämmern.
Vorschubgeschwindigkeit und Schnittstrategie müssen dem Verhalten des Steins folgen
Die Vorschubgeschwindigkeit sollte dem Stein folgen, nicht einer festen Zahl in einer Tabelle. Dicke, innere Risse, Quarzgehalt und Schärfe der Sägeblätter verändern die zulässige Belastung. Eine Marmorplatte mit verborgenen Rissen kann bei mäßigem Vorschub sauber schneiden, aber am Austritt ausbrechen. Der Bediener kann den Strommesser beobachten und auf den Schnitt lauschen. Eine konstante Last bedeutet meist, dass das Sägeblatt frei schneidet. Eine schwankende Last deutet häufig auf Fehlausrichtung, harte Einschlüsse oder Schlammablagerungen hin. Die Eintritts- und Austrittsbereiche erfordern eine langsamere Vorschubgeschwindigkeit. Manche Marmorsorten neigen weniger zum Absplittern, wenn das Sägeblatt in Richtung der dominierenden Adern läuft, während andere einen flachen ersten Schnitt benötigen. Das Beste marmor-Schneidemaschine wird oft gefunden, indem man den Stein liest – und dann notiert, was funktioniert hat.
Messung, Rückmeldung des Bedieners und Wartung schließen die Regelkreisschleife
Die Schnittqualität erfordert eine Definition, die jeder Mitarbeiter auf der Produktionsfläche versteht. Praktische Messgrößen sind Absplitterungsgröße, Rechtwinkligkeit, Oberflächenwelligkeit und sichtbare Sägeblutspuren. Ein Lineal, ein Fühllehrensatz und ein Glanzmessgerät können Trends offenbaren, noch bevor Kunden sie bemerken. ASTM C503/C503M behandelt Marmor-Blockstein und weist Käufer darauf hin, dass Oberflächenfinish und Maßtoleranzen zum Produkt gehören – nicht als nachträgliche Ergänzung. Wartung erhält diese Toleranzen aufrecht. Abgenutzte Pumpenlaufräder, verstopfte Filter, lose Führungsschuhe und verschmutzte Sedimentationsbecken beeinflussen alle den Schnitt. Operatoren bemerken oft das erste Anzeichen: eine Veränderung des Geräuschs, ein leichtes Ziehen oder mehr Wasser, das üblicherweise spritzt. Für Teams, die Anbieter von Maschinen vergleichen, hat Jingyang Erfahrung im Steinbergbau und in der Steinverarbeitung aufgebaut – mit einer Fertigungsdisziplin, Inspektionspraxis und Lieferketten-Abwicklung, die auch lange nach der Inbetriebnahme zählen.
Inhaltsverzeichnis
- Die Leistung einer Marmor-Schneidemaschine hängt ausschließlich von disziplinierter Aufstellung ab.
- Geometrie des Sägeblatts und Bindung der Segmente bestimmen das Schnittverhalten
- Kühlmittelstrom, Schlammabfuhr und thermisches Rissbildungsverhalten
- Steifigkeit und Schwingungssteuerung unterscheiden gute Schnitte von akzeptablen Schnitten
- Vorschubgeschwindigkeit und Schnittstrategie müssen dem Verhalten des Steins folgen
- Messung, Rückmeldung des Bedieners und Wartung schließen die Regelkreisschleife