
 EN



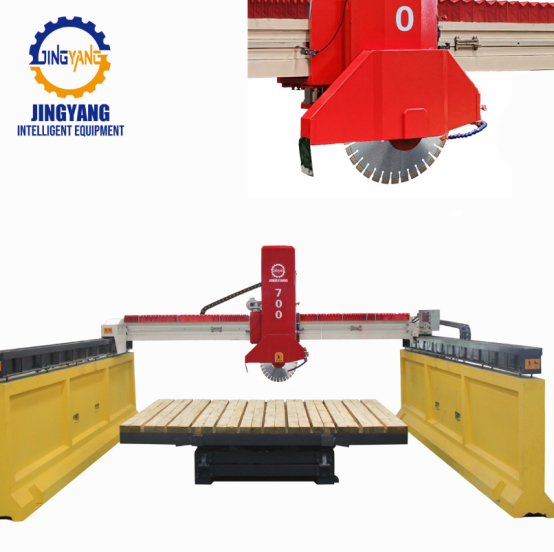
En marmorskärningsmaskins livslängd och effektivitet beror helt på installationsdisciplin
Marmor stenkärmaskin kan se identiska ut på två fabriksgolv och bete sig som helt olika utrustning. Stenen, bladet och matningsinställningen kan stämma överens, men ändå lämnar en maskin rena kanter och en stabil strömbelastning medan den andra ger sprickor i hörnen, vågformade snitt och ofta bladbyten. Skillnaden beror vanligtvis på noggrannhet i inställningen, inte på hästkrafterna i broschyren. Marmor består främst av kalcit, så den repas lätt men spricker längs svaga plan. Den reagerar inte bra på värme, vibration eller ojämn tryckbelastning. En maskin som drivs för hårt kan skära snabbt i några minuter, men sedan glasera diamantsegmenten eller orsaka sprickor vid plattkanten. Att kontrollera justering, kylvätskeförsörjning, bladspänning och ledningsglapp ger vanligtvis bättre resultat än att köpa en kraftigare motor.
Bladets geometri och segmentets bindning avgör hur snittet beter sig
Bladväljning är där många kvalitetsproblem med snittet börjar. En bladtyp som fungerar bra på hård granit kan vara en dålig match för marmor. Marmor sliter långsamt bort diamantbindningen, så en för hård bindning kan aldrig exponera ny diamant. En för mjuk bindning kan släppa diamanten för snabbt och förlora segment under sidobelastning. Diameter, segmentbredd, kärnplanhet, flänsförhållande och runout är alla avgörande faktorer. Om runout är hög lämnar snittet ett rytmiskt märke som slipning kanske inte kan ta bort. I standardiseringsorganens riktlinjer framkommer samma fältfakta: bladspänning, flänsar och skydd är del av det totala snittsystemet, inte valfria tillbehör. För en marmorstensskärningsmaskin , ändras bladvalet när stenpartiet byts.
Kylmedelsflöde, slamavlämning och termisk sprickbildning
Kylvätskan gör mer än att hålla bladet fuktigt. Den spolar bort abrasivt slam, reglerar friktionen, minskar dammbildningen och för bort värme från segmentet. En torr fläck vid inmatningspunkten kan orsaka termisk sprickbildning innan operatören hör någon ljudförändring. Slam som cirkulerar under bladet fungerar som löst slipgrus, vilket orsakar repor på ytan och släpar skärande kant. Munstyckens riktning, trycket, filtreringen och avvattningen avgör om snittet förblir stabilt. För stora pumpar och slitna munstycken kan leda till att diamanten får för lite kylvätska.
Skick |
Symtom |
Effekt på snittkvaliteten |
Korrigerings |
För sent påbörjad kylvätska |
Sparkor, torrt damm |
Kantavslagning, glaserade segment |
Flytta munstyckena närmare och starta kylvätskans flöde innan inmatning |
Slamansamling |
Grunspåverkan genom återcirkulation |
Repor, ojämn glans |
Förbättra avvattningen och rengör avsättningsbassänger |
Mjuk bindning, hög fördjupning |
Segmentförlust |
Bred skär, vågigt snitt |
Minska fördjupningen, granska bindningshårdheten |
Hög run-out |
Ritmiska märken |
Kantbristningar, extra polering |
Spänn om bladet, kontrollera flänsnötning |
Stelhet och vibrationskontroll skiljer goda snitt från acceptabla
En lätt ram kan skära sten, men den kan inte dölja vibrationer. Marmor är spröd, så även små rörelser vid bladaxeln visar sig som kantbristning eller en vågig yta. Maskinens styvhet beror på massa, lagerförspänning, ledningspassning, kugglucka och kontakten med underlaget. Vid en ombyggnad på en stenbearbetningsanläggning i södra Kina körde en grupp 20 mm marmorskivor på en flerbladsmaskin. För att nå dagens mål ökades fördelningshastigheten samtidigt som kylmediet sattes på för sent. Inom två skift ökade kantbristningen och larm om bladspänning blev vanliga. En långsammare infedningsrampe, tidigare kylmedietillförsel och nyjustering av ledningsskenorna minskade kantbristningen och stabiliserade strömförbrukningen. En marmorstensskärningsmaskin med en styv ram och tajta ledningar ger bladet möjlighet att skära istället för att hamra.
Fördelningshastighet och skärstrategi måste följa stenens beteende
Tillförselhastigheten bör följa stenen, inte ett fast tal på en tabell. Tjocklek, inre sprickor, kvartsinnehåll och sågbladets skärpa påverkar alla den säkra belastningen. En marmorskiva med dolda sprickor kan skäras renligen vid en måttlig tillförsel, men spricka upp nära avslutet. Operatören kan övervaka amperemetern och lyssna på skärningen. En jämn belastning betyder vanligtvis att sågbladet skär fritt. En guppande belastning pekar ofta på feljustering, hårda inklusioner eller slamuppsamling. Inmatnings- och avslutningszoner kräver långsammare tillförsel. Vissa marmorgrader spricker mindre när sågbladet rör sig i samma riktning som de dominerande ådrorna, medan andra kräver en grunt första genomgång. Den bästa marmorsåg inställningen hittas ofta genom att läsa av stenen och sedan anteckna vad som fungerade.
Mätning, operatörens återkoppling och underhåll sluter loopen
Kvaliteten på snittet kräver en definition som alla på fabriken förstår. Praktiska mått är skivstorlek, rätvinklighet, ytvågighet och synliga bladspår. En linjal, ett kännskiva och en glansmätare kan avslöja trender innan kunder märker dem. ASTM C503/C503M omfattar marmor i dimensionerad sten och påminner köpare om att ytyta och dimensionsnoggrannhet ingår i produkten – inte är en eftertanke. Underhåll bibehåller dessa toleranser. Slitna pumpimpeller, igensatta filter, lösande styrskor och smutsiga avsättningsbassänger påverkar alla snittet. Operatörer upptäcker ofta det första tecknet: en förändring i ljudet, en lätt dragkraft eller mer vattenstänk än vanligt. För team som jämför utrustningsleverantörer har Jingyang byggt upp erfarenhet inom maskiner för stenbrytning och stenbearbetning, med tillverkningsdisciplin, kontroll och leveranskedjeföljning som spelar roll långt efter installationen.
Innehållsförteckning
- En marmorskärningsmaskins livslängd och effektivitet beror helt på installationsdisciplin
- Bladets geometri och segmentets bindning avgör hur snittet beter sig
- Kylmedelsflöde, slamavlämning och termisk sprickbildning
- Stelhet och vibrationskontroll skiljer goda snitt från acceptabla
- Fördelningshastighet och skärstrategi måste följa stenens beteende
- Mätning, operatörens återkoppling och underhåll sluter loopen