
 EN



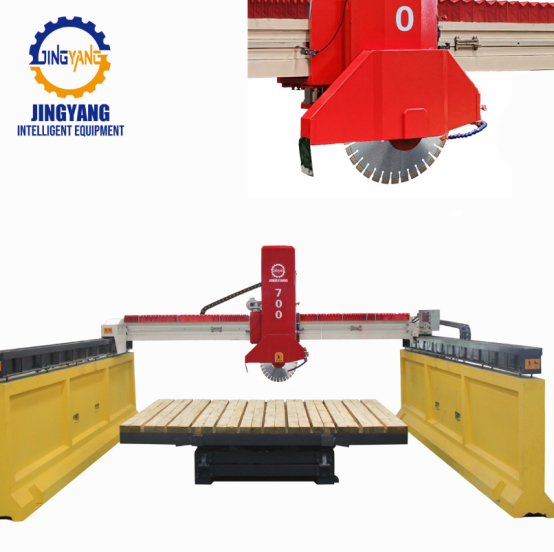
Hiệu suất của một máy cắt đá cẩm thạch phụ thuộc hoàn toàn vào tính kỷ luật trong khâu thiết lập
Đá cẩm thạch máy cắt đá có thể trông giống hệt nhau trên hai dây chuyền sản xuất và lại vận hành như những thiết bị hoàn toàn khác biệt. Đá, lưỡi cắt và cài đặt tốc độ cấp liệu có thể giống nhau, thế nhưng một máy tạo ra các cạnh cắt sạch sẽ và tải dòng điện ổn định, trong khi máy kia lại để lại các góc bị vỡ, đường cắt cong vênh và đòi hỏi thay lưỡi cắt thường xuyên. Sự khác biệt này thường bắt nguồn từ tính kỷ luật trong khâu lắp đặt, chứ không phải từ công suất ghi trên brochure. Đá cẩm thạch chủ yếu cấu thành từ canxit, do đó dễ bị trầy xước nhưng lại nứt dọc theo các mặt yếu. Loại đá này phản ứng kém với nhiệt, rung động hoặc áp lực không đồng đều. Một máy vận hành quá tải có thể cắt nhanh trong vài phút đầu, sau đó làm bóng các đoạn kim cương trên lưỡi cắt hoặc gây bong mẻ mép tấm đá. Việc kiểm tra độ căn chỉnh, lưu lượng dung dịch làm mát, độ căng lưỡi cắt và khe hở của bộ dẫn hướng thường mang lại hiệu quả rõ rệt trước khi quyết định nâng cấp lên động cơ công suất lớn hơn.
Hình học lưỡi cắt và độ bám dính của các đoạn kim cương quyết định cách thức đường cắt hình thành
Việc chọn lưỡi cắt là nơi nhiều vấn đề về chất lượng cắt bắt đầu. Một lưỡi cắt hoạt động tốt trên đá granite cứng có thể không phù hợp với đá cẩm thạch. Đá cẩm thạch thường mài mòn liên kết kim cương chậm, nên một liên kết quá cứng có thể không bao giờ lộ ra lớp kim cương mới. Ngược lại, một liên kết quá mềm có thể làm mất kim cương quá nhanh và khiến các đoạn cắt bị bong ra dưới tải bên. Đường kính, chiều rộng đoạn cắt, độ phẳng của phần lõi, tình trạng mặt bích và độ rung tâm đều quan trọng. Nếu độ rung tâm cao, vết cắt sẽ xuất hiện vệt nhịp điệu mà việc đánh bóng có thể không loại bỏ được. Trên toàn bộ các tổ chức tiêu chuẩn, thực tế tại hiện trường đều giống nhau: lực căng lưỡi cắt, mặt bích và tấm chắn là một phần của hệ thống cắt, chứ không phải những phụ kiện tùy chọn. Đối với máy cắt đá cẩm thạch , lựa chọn lưỡi cắt thay đổi khi lô đá thay đổi.
Dòng chất làm mát, loại bỏ bùn cắt và nứt do nhiệt
Chất làm mát không chỉ giữ cho lưỡi cưa ẩm. Nó còn xả hỗn hợp mài mòn, kiểm soát ma sát, giảm bụi và dẫn nhiệt ra khỏi phần cắt. Một điểm khô tại vị trí tiếp xúc ban đầu có thể gây nứt do nhiệt trước khi người vận hành nghe thấy thay đổi âm thanh. Hỗn hợp mài mòn tuần hoàn dưới lưỡi cưa sẽ hoạt động như hạt mài lỏng, làm xước bề mặt và làm cùn cạnh cắt. Hướng phun, áp lực, lọc và thoát nước quyết định độ ổn định của đường cắt. Máy bơm quá lớn hoặc vòi phun bị mòn có thể khiến đá mài kim cương thiếu chất làm mát.
Tình trạng |
Triệu chứng |
Ảnh hưởng đến chất lượng đường cắt |
Sửa chữa |
Chất làm mát cung cấp muộn |
Tia lửa, bụi khô |
Mẻ cạnh, phần cắt bị bóng hóa |
Dịch chuyển vòi phun gần hơn, bắt đầu dòng chảy trước khi tiến dao |
Hỗn hợp mài mòn đọng lại |
Tuần hoàn hạt mài |
Các vết xước, độ bóng không đồng đều |
Cải thiện khả năng thoát nước, làm sạch các hố lắng |
Liên kết mềm, tốc độ tiến dao cao |
Mất đoạn lưỡi cắt |
Rãnh cắt rộng, bề mặt cong sóng |
Giảm tốc độ tiến dao, kiểm tra lại độ cứng của lớp liên kết |
Độ rung tâm cao |
Các vệt có tính chu kỳ |
Cạnh bị mẻ, cần đánh bóng thêm |
Căng lại lưỡi cắt, kiểm tra mòn mặt bích |
Độ cứng vững và kiểm soát rung động phân biệt giữa các đường cắt tốt với các đường cắt chấp nhận được
Một khung máy nhẹ có thể cắt đá, nhưng không thể giảm rung động. Đá cẩm thạch giòn, nên ngay cả những chuyển động nhỏ nhất tại trục lưỡi cắt cũng gây ra hiện tượng bong mẻ mép hoặc bề mặt gợn sóng. Độ cứng vững của máy phụ thuộc vào khối lượng, lực nén trước trên ổ bi, độ khít giữa các thanh dẫn hướng, khe hở bánh răng và tiếp xúc giữa máy với nền móng. Trong một đợt nâng cấp tại nhà máy chế biến đá ở miền nam Trung Quốc, một đội vận hành đang cắt các tấm đá cẩm thạch dày 20 mm trên máy cắt nhiều lưỡi. Để đạt mục tiêu sản xuất hàng ngày, tốc độ tiến dao được tăng lên trong khi hệ thống làm mát lại được bật muộn. Chỉ sau hai ca làm việc, hiện tượng bong mẻ gia tăng và cảnh báo mất căng lưỡi cắt trở nên phổ biến. Việc giảm độ dốc khi bắt đầu cắt, khởi động dòng làm mát sớm hơn và căn chỉnh lại các thanh dẫn hướng đã giúp giảm bong mẻ và ổn định dòng điện tiêu thụ. Một máy cắt đá cẩm thạch có khung máy cứng vững cùng các thanh dẫn hướng chính xác sẽ tạo điều kiện để lưỡi cắt thực hiện chức năng cắt chứ không phải đóng vai trò như một chiếc búa.
Tốc độ tiến dao và chiến lược cắt phải tuân theo đặc tính của đá
Tốc độ cấp liệu nên theo dõi dựa trên đặc tính của đá, chứ không phải một con số cố định trên biểu đồ. Độ dày, vết nứt bên trong, hàm lượng thạch anh và độ sắc của lưỡi cắt đều ảnh hưởng đến tải an toàn. Một tấm đá cẩm thạch có vết nứt ẩn có thể cắt mượt ở tốc độ cấp liệu trung bình nhưng lại bị bong tróc gần điểm thoát ra. Người vận hành có thể quan sát ampe kế và lắng nghe âm thanh khi cắt. Tải ổn định thường cho thấy lưỡi cắt đang làm việc tự do. Tải dao động thường báo hiệu sự lệch tâm, các tạp chất cứng hoặc tích tụ bùn cắt. Khu vực vào và ra cần giảm tốc độ cấp liệu. Một số loại đá cẩm thạch ít bị vỡ mẻ hơn khi lưỡi cắt di chuyển theo hướng chính của vân đá, trong khi những loại khác lại yêu cầu một lượt cắt ban đầu nông. Điều tốt nhất máy cắt đá cẩm thạch các thông số tối ưu thường được xác định bằng cách ‘đọc’ đặc tính của đá, sau đó ghi chép lại những gì đã mang lại hiệu quả.
Đo lường, phản hồi từ người vận hành và bảo trì giúp khép kín vòng điều khiển
Chất lượng cắt cần được định nghĩa một cách rõ ràng để tất cả mọi người trên sàn sản xuất đều hiểu. Kích thước mẻ vỡ, độ vuông góc, độ sóng bề mặt và các vết lưỡi dao nhìn thấy được là những tiêu chí thực tế. Một thước thẳng, thước lá và máy đo độ bóng có thể phát hiện các xu hướng trước khi khách hàng nhận ra. Tiêu chuẩn ASTM C503/C503M quy định về đá cẩm thạch khối và nhắc nhở người mua rằng độ hoàn thiện bề mặt cũng như dung sai kích thước là một phần cấu thành sản phẩm, chứ không phải yếu tố bổ sung sau cùng. Bảo trì giúp duy trì những dung sai này. Các bánh công tác bơm bị mòn, bộ lọc bị tắc, giày dẫn hướng bị lỏng và bể lắng bẩn đều ảnh hưởng đến chất lượng cắt. Người vận hành thường nhận ra dấu hiệu đầu tiên: âm thanh thay đổi, cảm giác kéo nhẹ hơn hoặc nước bắn nhiều hơn bình thường. Đối với các đội ngũ đang so sánh nhà cung cấp thiết bị, Jingyang đã tích lũy kinh nghiệm phong phú trong lĩnh vực khai thác và chế biến đá, cùng với kỷ luật sản xuất, kiểm tra và triển khai chuỗi cung ứng—những yếu tố quan trọng ngay cả sau khi lắp đặt.
Mục Lục
- Hiệu suất của một máy cắt đá cẩm thạch phụ thuộc hoàn toàn vào tính kỷ luật trong khâu thiết lập
- Hình học lưỡi cắt và độ bám dính của các đoạn kim cương quyết định cách thức đường cắt hình thành
- Dòng chất làm mát, loại bỏ bùn cắt và nứt do nhiệt
- Độ cứng vững và kiểm soát rung động phân biệt giữa các đường cắt tốt với các đường cắt chấp nhận được
- Tốc độ tiến dao và chiến lược cắt phải tuân theo đặc tính của đá
- Đo lường, phản hồi từ người vận hành và bảo trì giúp khép kín vòng điều khiển