
 EN



Kezdje a kőanyag-keverékkel, ne a műszaki adatlappal
Egy vegyes kőfeldolgozó műhely ritkán választhat ki egyetlen kőfajtát. Hétfőn például egy Calacatta márvány mosdópult érkezhet, szerdán egy fekete gránit konyhapult, pénteken pedig egy mészkő kandallókeret. Ez a sokféleség az oka annak, hogy a márvány- és gránitvágó gép oldalirányban is gyorsan haladhat. Egy olyan gép, amely erősen hat a csupán gránitot feldolgozó munkáknál, márványt repeszthet, nehézséget okozhat a finom vénás mintázatok megmunkálásánál, vagy kényszerítheti a lassú kézi utómunkát. Az első kérdés nem az, hogy «melyik fűrész a leggyorsabb?», hanem az, hogy «milyen vágási tartomány, vastagságok és felületminőségek hagyják el a műhelyt újrafeldolgozás nélkül?». Az elmúlt hat hónap munkakeveréke – beleértve a lapok méretét, élszegély-profilokat és mosogatókivágásokat – minden ajánlat szűrője lesz.
A vágás minőségét a fűrészlap, a befűzési sebesség és a víz határozza meg
A márvány és a gránit úgy viselkedik, mint távoli rokonok. A gránit durva és kemény, ezért a gyémántkötés keménysége, a szegmenskoncentráció és az előtolási sebesség döntő fontosságú. A márvány lágyabb, de gyakran törékennyebb is, ezért a rezgésvezérlés, a fűrészlap feszítése és a hűtőfolyadék mennyisége döntő lehet egy tiszta vágás és egy pókhálószerű repedéshálózat között. Egyetlen fűrészlap és egyetlen előtolási beállítás alkalmazása minden kőtípusra gyakori hiba. Egy lágyabb kötés például alkalmas lehet a kemény gránitra, míg egy finomabb, szorosabb fűrészlap gyakran segít a márványnál. A hűtőfolyadék eltávolítja az abrasív iszapot, csökkenti a port és stabilizálja a vágást. Az OSHA respirálható kristályos szilícium-dioxidra vonatkozó szabványa az általános ipari és tengerészeti munkahelyekre (29 CFR 1910.1053) számos műhelyt arra kényszerített, hogy vízzel táplált vágórendszereket és porcsapdákat vezessen be – és ez a változás megváltoztatta a berendezések megadásának módját. Ha egy szállító nem tudja részletesen elmagyarázni a fűrészlap- és hűtőfolyadék-stratégiát mindkét kőtípusra, akkor az árajánlat hiányos.
Hídmaradvány, CNC vagy vízsugár? Hasznos összehasonlítás a valódi kompromisszumokról
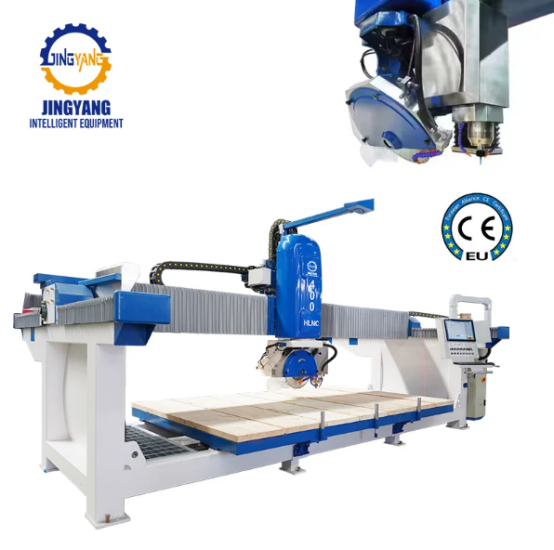
Egyetlen gép sem nyeri el minden vegyes műhelyfeladatot. Egy hidacél gyakran kezeli a egyenes vágásokat és nagy lapokat előrejelezhető költséggel. Egy CNC kőközpont kontúrozást, mosogatókivágásokat és ismételhető formákat is készít. Egy vízsugár pontos mozaikokat és hőérzékeny anyagokat vág, de magasabb az üzemeltetési költsége, és lassabb a vastag kőfeldolgozásnál. Az alábbiakban a tipikus tervezési tartományok láthatók, amelyek nem garantált gyártási számok.
Képesség |
Hidacél |
CNC kőközpont |
Vízsugaras |
Legjobb választás |
Egyenes lapvágások, derékszögű vágások |
Kivágások, görbék, profilozás |
Pontos mozaikok, vegyes anyagok |
Tipikus tőkeköltség |
Alsó |
Közepes a magas |
Magas |
Vastagsági komfort |
Közepes és vastag |
Közepes |
Vékony és közepes |
Vágás utáni élminőség |
Jó a megfelelő fűrészlap esetén |
Jó, gyakran kevesebb kézi munka |
Nagyon finom, minimális repedés |
Padlófelület |
Közepes |
Mérsékelt és magas |
Mérsékelt és magas |
Fő üzemeltetési költség |
Kések, víz, áram |
Szerszámozás, víz, áram |
Abrasív anyag, víz, áram |
Korlátozás |
Görbék esetén másodlagos munka szükséges |
Egyedi darabok beállítási ideje |
Lassú vastag gránitnál |
A megfelelő válasz lehet egy hídmarógép és egy CNC gép kombinációja, vagy egy vízsugárgép és egy erős marógép párosítása. A feladatok keveréke dönti el a kombinációt.
Ellenőrizze az épületet a gép érkezése előtt
Egy olyan gép, amely illeszkedik a munkához, de nem illeszkedik az épülethez, drága hiba. Mérje le az ajtók szélességét, a mennyezet magasságát, a padló teherbírását és a targonca vagy daru fordulási sugarát. Ellenőrizze a rendelkezésre álló feszültséget, fázist és megszakító kapacitást. A vízellátás, a csatornázás és a szuszpenziószétválasztás gyakran csak a telepítési hét elején kerül figyelmeztetésre. Egy napi gránitvágással foglalkozó műhely finom, észlelhetően kopasztó hulladékot termelhet, amely eldugítja a csatornákat és lerakódik a tartályokban. Egy dél-kínai kőfeldolgozó műhelyben például egy új hídmarógépet rendeltek gránitgyártáshoz, de a lapok tárolására szolgáló folyosó túl keskeny volt a kocsi számára. A gép két hétig tétlenül állt, míg az elrendezést újra tervezték. A vágási teljesítmény megfelelő volt. Az áramlási folyamat nem.
Kérjen próbavágásokat a tényleges kőkeveréken
A brosúrában szereplő teljesítményadatok és a főorsó fordulatszáma nem árulják el, hogyan birkózik meg a gép egy 20 mm vastag, erősen vénás márványlappal vagy egy 30 mm vastag fekete gránit pulttal. Kérjen próbavágást a műhely saját készletéből származó mintákra. Figyelje a kilépési él repedését, a vágókorong eltérését, a égésnyomokat és a vízfedettséget. Mérje meg egy nagyméretű vágás derékszögűségét és ismételt vágások konzisztenciáját. Ha CNC- vagy vízsugárgépet is tervez beüzemelni, végezzen próbavágást mosdókivágásra és görbe profilra is. Egy próbavágás azt is mutatja, milyen gyorsan tud a szoftver és az operátor a rajztól az első alkatrész elkészítéséig eljutni – ez különösen fontos vegyes profilú műhelyekben. Az ASTM C503 és az ASTM C615 szabványok a természetes kő anyagcsoportjait írják le, és hasznosak lehetnek az anyagvárakozások megbeszéléséhez, de a végső bizonyíték a gépről leérkező él.
Illessze a gépet a műhely növekedési tervéhez
Egy kevert kőfeldolgozó műhely változásának lehetősége. Lehet, hogy a pultfelületek gyártása nő, lehet, hogy az építészeti munkák bővülnek, vagy akár egy második műszakot is bevezet a műhely. A felszerelési tervnek ezt a változást is figyelembe kell vennie anélkül, hogy olyan kapacitást vásárolna, amelyet soha nem használnak. Figyeljen a szervizelési hozzáférésre, a pótalkatrészek elérhetőségére és a képzési támogatásra. Egy olyan szállító, amelynek tapasztalata van a kőiparban, gyakran észreveszi a berendezés elrendezésével és a szerszámokkal kapcsolatos problémákat még mielőtt megszakadna a termelés. A Jingyang a kőbányászati és kőfeldolgozó gépek területén szerzett tapasztalatával, valamint minőségirányítási és környezetvédelmi rendszer-szertifikátjaival ilyen döntések meghozatalában segíthet. Háttértapasztalata a teljes felszerelés-készletek és ipari szabványok területén gyakorlatias partnert biztosít a kevert műhelyek számára a fűrészgépek, CNC-központok és kiegészítő berendezések egységes rendszerként történő tervezéséhez.
Tartalomjegyzék
- Kezdje a kőanyag-keverékkel, ne a műszaki adatlappal
- A vágás minőségét a fűrészlap, a befűzési sebesség és a víz határozza meg
- Hídmaradvány, CNC vagy vízsugár? Hasznos összehasonlítás a valódi kompromisszumokról
- Ellenőrizze az épületet a gép érkezése előtt
- Kérjen próbavágásokat a tényleges kőkeveréken
- Illessze a gépet a műhely növekedési tervéhez