
 EN



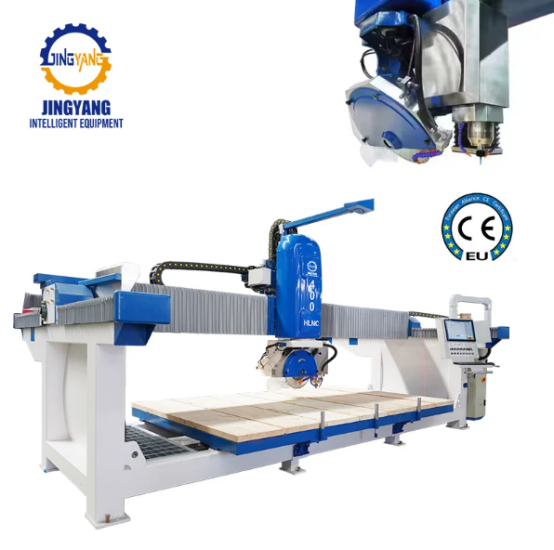
Mulakan dengan Campuran Bahan, Bukan Lembaran Spesifikasi
Bengkel fabrikasi batu campuran jarang dapat memilih hanya satu jenis batu. Hari Isnin mungkin membawa meja cuci marmar Calacatta, hari Rabu meja dapur granit hitam, dan hari Jumaat hiasan perapian batu kapur. Keragaman inilah yang menyebabkan pencarian sebuah mesin pemotong marmar dan granit boleh bergerak secara melintang dengan pantas. Suatu jentera yang kelihatan kuat untuk kerja yang hanya melibatkan granit mungkin akan menggores marmar, menghadapi kesukaran ketika memproses urat halus, atau memaksa penyelesaian tangan secara perlahan. Soalan pertama bukanlah "jentera gergaji manakah yang paling pantas?" tetapi "julat potongan, ketebalan, dan penyelesaian manakah yang mesti meninggalkan bengkel tanpa keperluan kerja semula?" Campuran kerja dari enam bulan lalu—termasuk saiz slab, profil tepi, dan lubang pemotongan untuk sinki—menjadi penapis bagi setiap sebut harga.
Bilah, Suapan, dan Air Menentukan Kualiti Potongan
Marmar dan granit bertindak seperti sepupu yang jauh. Granit bersifat kasar dan keras, jadi kekerasan ikatan berlian, kepekatan segmen, dan kadar suapan menjadi penting. Marmar lebih lembut tetapi sering lebih rapuh, jadi kawalan getaran, ketegangan bilah, dan isipadu penyejuk boleh menentukan sama ada pinggir potongan bersih atau retak-retak seperti jejaring laba-laba. Menggunakan satu bilah dan satu tetapan suapan untuk semua jenis batu merupakan kesilapan biasa. Ikatan yang lebih lembut mungkin sesuai untuk granit keras, manakala bilah yang lebih halus dan ketat sering membantu memproses marmar. Penyejuk membuang lendiran abrasif, mengurangkan habuk, dan menstabilkan proses pemotongan. Piawaian Silika Kristalin yang Boleh Dihirup oleh OSHA untuk industri umum dan kerja maritim (29 CFR 1910.1053) mendorong banyak bengkel untuk mengintegrasikan pemotongan berbasis air dan kawalan habuk, dan peralihan ini mengubah cara peralatan ditentukan. Jika pembekal tidak dapat menerangkan rancangan bilah dan penyejuk untuk kedua-dua jenis batu tersebut, sebut harga dianggap tidak lengkap.
Saw Bridge, CNC, atau Waterjet? Bandingkan Kompromi Sebenar
Tiada mesin tunggal yang menang dalam semua tugas bengkel bercampur. gergaji jambatan kerap mengendalikan potongan lurus dan kepingan besar dengan kos yang boleh diramalkan. Pusat batu CNC menambahkan pengkonturan, lubang untuk sinki, dan bentuk yang boleh diulang. Jet air memotong hiasan halus dan bahan yang peka haba tetapi mempunyai kos operasi yang lebih tinggi serta prestasi yang lebih perlahan pada batu tebal. Julat perancangan lazim ditunjukkan di bawah, bukan nombor pengeluaran yang dijamin.
Keupayaan |
Gergaji jambatan |
Pusat Batu CNC |
Waterjet |
Paling Sesuai |
Potongan kepingan lurus, mitre |
Lubang, lengkung, profil |
Hiasan halus, bahan pelbagai jenis |
Kos modal lazim |
Lebih rendah |
Sederhana hingga tinggi |
Tinggi |
Keselesaan ketebalan |
Sederhana hingga Tebal |
Sederhana |
Nipis hingga Sederhana |
Siap tepi selepas dipotong |
Baik dengan bilah yang sesuai |
Baik, biasanya kurang kerja tangan |
Sangat halus, pecahan minimal |
Ruang lantai |
Sederhana |
Sederhana hingga Tinggi |
Sederhana hingga Tinggi |
Kos operasi utama |
Bilah, air, kuasa |
Acuan, air, kuasa |
Abrasive, air, kuasa |
Keterbatasan |
Lengkung memerlukan kerja sekunder |
Masa persediaan untuk satu-satu unit |
Perlahan pada granit tebal |
Jawapan yang tepat mungkin ialah gergaji jambatan ditambah CNC, atau jet air dipasangkan dengan gergaji yang kukuh. Jenis kerja menentukan kombinasi.
Semak Bangunan Sebelum Mesin Tiba
Suatu jentera yang sesuai untuk kerja tetapi tidak sesuai untuk bangunan merupakan kesilapan mahal. Ukur lebar pintu, ketinggian siling, kapasiti beban lantai, dan jejari pusingan bagi forklift atau kren. Semak voltan tersedia, fasa, dan kapasiti pemutus litar. Bekalan air, saliran, dan pemisahan slurri sering diabaikan sehingga minggu pemasangan. Suatu bengkel yang memotong granit setiap hari boleh menghasilkan sisa abrasi halus yang menyumbat saliran dan mendeposi di dalam tangki. Di suatu bengkel fabrikasi di selatan China, suatu gergaji jambatan baharu dinyatakan untuk pengeluaran granit, tetapi lorong penyimpanan bongkah terlalu sempit bagi troli. Jentera itu berada tidak aktif selama dua minggu sementara susun atur dibina semula. Prestasi pemotongan adalah baik. Aliran kerja tidak begitu.
Minta Potongan Uji pada Campuran Batu Sebenar
Daya kuda dan kelajuan spindel yang tertera dalam brosur tidak menunjukkan cara mesin mengendalikan kepingan marmar setebal 20 mm dengan urat tebal atau permukaan granit hitam setebal 30 mm. Mohon ujian potongan menggunakan sampel dari inventori kedai sendiri. Perhatikan kecacatan seperti pecahan di tepi keluar, lompatan bilah, tanda terbakar, dan liputan air. Ukur ketegakluruskan potongan besar serta ketepatan ketepatan ulangan potongan. Jika CNC atau jet air terlibat dalam rancangan, uji juga potongan lubang wastafel dan profil melengkung. Ujian potongan ini juga menunjukkan seberapa cepat perisian dan operator dapat berpindah dari lakaran kepada komponen pertama—faktor penting dalam kedai berpelbagai produk. ASTM C503 dan ASTM C615 menerangkan kategori batu dimensi, dan kedua-duanya berguna untuk membincangkan jangkaan bahan; namun bukti akhir tetap pada tepi hasil potongan dari mesin.
Sesuaikan Mesin dengan Pelan Pertumbuhan Kedai
Sebuah bengkel fabrikasi batu campuran mengalami perubahan. Mungkin permukaan meja dapur meningkat, mungkin kerja senibina berkembang, atau mungkin bengkel menambahkan satu lagi shift. Pelan peralatan harus memberi ruang untuk perubahan tersebut tanpa membeli kapasiti yang tidak pernah digunakan. Perhatikan akses perkhidmatan, ketersediaan komponen ganti, dan sokongan latihan. Seorang pembekal dengan pengalaman dalam industri batu sering dapat mengesan masalah susun atur dan perkakasan sebelum ia menyebabkan masa henti. Jingyang membawa pengalaman dalam jentera kuari dan pemprosesan batu ke dalam keputusan ini, bersama sijil pengurusan kualiti dan sistem persekitaran. Latar belakangnya dalam set peralatan lengkap dan piawaian industri menjadikan Jingyang rakan praktikal bagi bengkel campuran dalam merancang gergaji, pusat CNC, dan peralatan sokongan sebagai satu sistem.