
 EN



Mitä silta-saha todellisuudessa tekee nykyaikaisessa kivitehtaassa
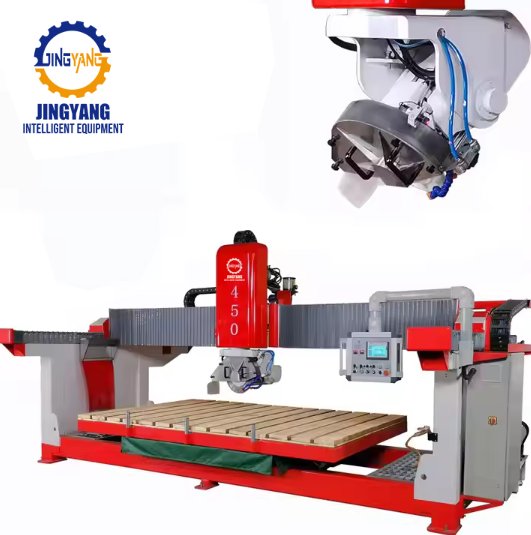
A siltaosasahko kivelle on edelleen yksi suorimmista ratkaisuista perustavanlaiseen valmistusongelmaan: raakalevyjen muuttaminen suoriksi, toistettaviksi leikkauksiksi ilman materiaalin vastustusta. Koneen nimi johtuu sen yläpuolella olevasta palkista, joka ulottuu leikkauspöydän yli. Moottoroitu pää liikkuu tätä palkkia pitkin ja kuljettaa timanttiterää granittiin, kvartsiittiin tai teko-kiveen. Vettä virtaa jatkuvasti terän jäähdyttämiseksi ja piidisän päästön estämiseksi ilmakehään.
Kaupat, jotka leikkaavat keittiöpintojen, pesupöytien, portaiden astinlevyjen ja kaupallisten kylmäkattojen materiaaleja, käyttävät tätä työkalua edelleen päivittäin. Syy on yksinkertainen: useimmat suorakulmaiset leikkaukset eivät vaadi viisiasista liikettä. Niille tarvitaan vakaa pöytä, terä, joka pysyy kohtisuorassa, ja riittävä toistettavuus, jotta sama mittoitus voidaan leikata viisikymmentä kertaa ilman poikkeamaa.
Nykyinen versio on kehittynyt huomattavasti 1990-luvun manuaalisista koneista. Laserohjaimet, digitaaliset näytöt, ohjelmoitavat pysäytyskohdat ja kallistuvat päätyosat ovat muuttaneet entisen raskaan työpajan työkalun melko tarkaksi tuotantokoneeksi. Perustehtävä ei ole muuttunut, mutta tarkkuus on parantunut huomattavasti.
Missä silta-saha ylittää edelleen uudemmat vaihtoehdot
CNC-sahat ja vesisuihkukoneet saavat paljon huomiota, ja siitä on hyvä syy. Ne voivat muotoilla monimutkaisia profiileja, leikata pesukoneiden ja kylpyammeiden aukeamat sekä käsitellä kaarevia osia, joita silta-saha ei voi. siltasaha mutta suoraviivaisessa leikkauksessa ja perustasoisessa suorakulmaisessa tuotannossa silta-saha säilyttää useita käytännöllisiä etuja.
Yhtenä seikkaa on, että leikkuunopeus pitkillä suorilla viivoilla on yleensä korkeampi. Suurihalkaisijainen terä kulkee kolmen senttimetrin kivitaulun läpi nopeammin kuin vesisuihkupää. Tämä merkitsee paljon, kun työpaja käsittelee viikossa kaksikymmentä tai kolmekymmentä taulua.
Käyttökustannukset kertovat samanlaisen tarinan. Vesisuihkujärjestelmät kuluttavat hionta-garnettia, korkeapainepumppuja ja vaativat enemmän huoltotunteja. Silta-saha vaatii timanttiteriä, vettä ja perusvirtaa. Terien kulumista esiintyy todellakin, mutta suorien leikkausten yleinen käyttökuorma on yleensä pienempi silta-sahalla.
Alla oleva taulukko vertaa tyypillisiä suoria leikkausominaisuuksia kolmessa yleisessä koneentyypissä, joita käytetään kivitaulujen käsittelyyn. Kustannustasot heijastavat keskimääräisiä työpajaolosuhteita, eivätkä ne perustu laboratorio-olosuhteisiin tai yleismaailmalliseen hinnoitteluun.
Koneen tyyppi |
Suorien leikkausten kustannustaso |
Tyypillinen tarkkuus suorissa leikkauksissa |
Pääkulutusosa |
Siltasaha |
Alhainen |
±0,5 mm |
Timantti-veitsi |
CNC SAW |
Keskikoko |
±0,3 mm |
Terät ja työkalut |
Vesileikkaus |
Korkea |
±0,2 mm |
Hionta-garnetti |
Todelliset käyttökustannukset vaihtelevat paikallisista sähkön hinnoista, työvoimakustannuksista, levyjen paksuudesta ja koneen konfiguraatiosta. Taulukko on tarkoitettu osoittamaan suhteellisia kustannussuhteita, ei kiinteitä hintoja. Tarkkuuslukujen arvot ovat tyypillisiä teollisuuden arvoja suorille leikkauksille työpajan olosuhteissa; ne eivät ole minkään yksittäisen valmistajan koneen teknisiä eritelmiä. Todelliset tulokset vaihtelevat koneen konfiguraation, terän ja kiven tyypin mukaan.
Todellinen pullonkaula on harvoin saha
Yksi asia, joka usein yllättää ihmisiä, jotka aloittavat kivialan liiketoiminnan, on kuinka paljon aikaa kuluu materiaalin käsittelyyn, asetteluuun ja terän valintaan. Silta-saha leikkaa vain silloin, kun käyttäjä on jo sijoittanut levyn paikoilleen, asettanut rajaimen ja valinnut oikean terän kyseiselle materiaalille.
Keskikokoisissa valmistusliikkeissä tuotantotiimit, jotka seuraavat pysähtyneisyyksiä koko viikon ajan keittiöpintatyön aikana, huomaavat usein, että saha itse toimii vähemmän kuin puolet työvuorosta. Loput ajasta kuluu levyjen kääntämiseen, ylivuotojen mittaamiseen, terien vaihtamiseen graniti- ja kvartsiittityöskentelyn välillä sekä pöydän puhdistamiseen leikkausten välillä. Sahan päivittäminen ei palauttaisi tätä kadonnutta aikaa. Tehokkaampi työnkulku sahan ympärillä tekee sen.
Tästä syystä kokemukset liikkeenomistajat puhuvat leikkauskennosta, ei pelkästään koneesta. Silta-saha toimii parhaiten, kun levyt saapuvat rullapöydälle, vesi valuu oikeaan kaivoon ja käyttäjän ei tarvitse kävellä koneen ympäri jokaista säätöä varten. Sahalla on merkitystä, mutta sen ympärillä olevalla järjestelmällä on yleensä vielä suurempi merkitys.
Terätekniikan kehitys muutti arvoyhtälöä
Kymmenen vuotta sitten tiukkien kvartsiittilevyjen leikkaaminen silta-sahalla tarkoitti usein hitaita syöttönopeuksia ja useita terävaihtoja. Nykyisin timanttiterien valmistajat ovat parantaneet segmenttien kiinnitystä, timanttikonsentraatiota ja urageometriaa. Tämän seurauksena 350 mm:n tai 400 mm:n terät kattavat suurimman osan työtasojen leikkaustyöstä, kun taas suuremmat sahat käyttävät paksujen lohkolevyjen leikkaamiseen jopa 650 mm:n teriä – ja kaikki nämä terät kestävät suurimman osan graniitteja ja kvartsiitteja ilman ylikuumenemista.
Tämä muutos on tärkeä, koska se laajentaa silta-sahan hyödyllistä käyttöaluetta kovempiin materiaaleihin. Työpajat, jotka aikoinaan lähettivät kaikki kvartsiittilevyt CNC-koneeseen, leikkaavat nyt suorat osiot silta-sahalla ja varaa CNC-koneen profiilien ja reikien tekoon. Tämä on käytännöllinen tapa jakaa työkuorma ja pitää koneiden käyttöaika tasapainossa.
Yksi tärkeä tekninen yksityiskohta on terän nopeus. Terän valmistaja määrittää yleensä pinnan nopeuden jalkoina minuutissa. Liian nopea käyttö aiheuttaa terän pinnan kiillottumisen ja leikkaus pysähtyy. Liian hitaalla käytöllä timantti kuluu ennenaikaisesti. Siltasaha, jonka pyörivän akselin nopeutta voidaan säätää, antaa käyttäjälle mahdollisuuden sovittaa terä kiveen, mikä vaikuttaa suoraan reunan laatuun ja terän kestoon.
Ostajien tulisi kysyä rakenteesta, ei vain ominaisuuksista
Digitaaliset näytöt ja lasersuuntimet ovat helppoa vertailla, mutta siltasahan pitkäaikainen arvo piilee sen rungossa, palkissa ja pöydässä. Painava valurautainen tai hitsattu teräsrunko vastustaa värähtelyä. Palkki, joka säilyttää tasaisuutensa vuosien ajan, pitää terän kohtisuorassa pöytää vasten. Hyvin tyhjentävä pöytä vähentää lietteen kertymistä ja tekee työalueesta turvallisemman.
On käytännöllisiä kysymyksiä, joita kannattaa esittää ennen ostosta. Onko pöytä tasainen valmistajan ilmoittamien toleranssien sisällä? Onko säteessä kovennettu tai pehmeä kisko, joka kuluisi nopeasti? Onko lineaariset ohjaimet suojattu kiven lietteeltä? Voiko käyttäjä ottaa hallintapaneelin käsiinsä ilman, että hänen täytyy kävellä veden läpi?
Nämä yksityiskohdat eivät näy esitteessä, mutta ne määrittävät, pysyykö koneen tarkkuus ennallaan kahden vuoden ajan päivittäisessä tuotannossa. Silta-saha ei ole kertakäyttöinen työkalu. Se on pitkäaikainen varustus käsityöpajassa, ja sen rakenteellinen suunnittelu määrittää, pysyykö se tarkkana vai muuttuuko se jatkuvaksi säätötarpeeksi.
Ostopäätös perustuu työmäärään ja tilaan
A graniittisilta-saha on edelleen kannattava hankinta, kun suurin osa työstä koostuu suorista leikkauksista, suorakulmaisista paloista ja keskitasoisesta tai korkeasta tuotantomäärästä. Jos liike erikoistuu monimutkaisiin muotoihin, suurien säteiden kaareviin leikkauksiin tai erinomaisen laadukkaaseen räätälöityyn työhön, CNC-kone tai vesisuihkuvoitelu voi olla parempi ensimmäinen sijoitus. Mutta jopa niissä liikkeissä silta-saha usein hoitaa karkean leikkauksen ja antaa kalliimmalle koneelle keskittyä yksityiskohtiin.
Lattiatila on toinen todellinen tekijä. Tavallinen silta-saha vaatii riittävästi tilaa laattapöydälle, käyttäjän kulkualueelle, veden kierrätykseen ja laattojen varastointiin lähellä. Liikkeet, jotka yrittävät pakata sen kapeaan kulmaan, päätyvät huonoon työnkulkuun ja turhautumiseen.
Valmistajille tämä on se kohta, jossa toimittaja, jolla on pitkä kokemus kivikoneiden alalta, voi tehdä eron. Jingyang on käyttänyt vuosia kivileikkureiden ja kivikaivosten laitteiden kehittämiseen, painottaen vankkaa insinööritaitoa ja käytännön tuotantolinjalla saavutettavaa suorituskykyä. Tämä tausta näkyy yksityiskohtina, kuten kehikon jäykkyys, tiukat lineaariset ohjaimet ja ohjauspaneelit, jotka on sijoitettu siten, että käyttäjät pysyvät veden linjan ulkopuolella – lisäksi käytännöllisiä tuotantoominaisuuksia, kuten terän 0/45° kallistus ja 0–85° kallistuva pöytä kulmassa leikattavia osia varten. Hyvin rakennettu silta-saha, joka on hankittu oikeaan työtehtävään, säilyy luotettavana ja kustannustehokkaana laitteena, ei vanhentuneena koneena, jota odotetaan korvattavan.
Sisällysluettelo
- Mitä silta-saha todellisuudessa tekee nykyaikaisessa kivitehtaassa
- Missä silta-saha ylittää edelleen uudemmat vaihtoehdot
- Todellinen pullonkaula on harvoin saha
- Terätekniikan kehitys muutti arvoyhtälöä
- Ostajien tulisi kysyä rakenteesta, ei vain ominaisuuksista
- Ostopäätös perustuu työmäärään ja tilaan