
 EN



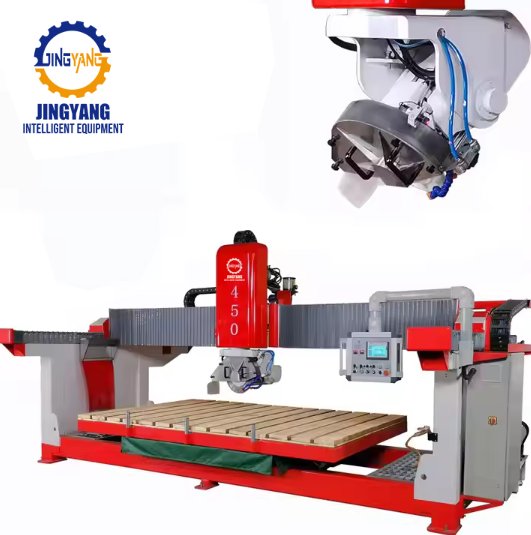
Ինչ է իրականում անում կամուրջային սղոցը ժամանակակից քարի արտադրամասում
Ա կամրջային սահման քարի համար մնում է ամենաուղղակի պատասխաններից մեկը հիմնարար մշակման խնդրին՝ հաստ սալիկը վերածել ուղիղ և կրկնվող կտրումների՝ առանց մատերիալի դիմադրության հաղթահարման: Սարքը ստացել է իր անվանումը սղոցման սեղանի վրա տարածվող վերին ճարտարապետական ճաղատախտակից: Շարժաբեր գլուխը շարժվում է այդ ճաղատախտակի երկայնքով և տանում է ադամանդե սղոցը դեպի ներքև՝ այն անցկացնելով գրանիտով, քվարցիտով կամ ստեղծված քարով: Ջուրը շարունակաբար հոսում է՝ սղոցը սառեցնելու և սիլիցիումի փոշին օդից հեռացնելու համար:
Այն խանութները, որոնք կտրում են խոհանոցի սեղանների մակերեսները, զուգարանների մակերեսները, սանդղավանդակների աստիճանները և առևտրային պատերազատումը, մինչ օրս օգտագործում են այս գործիքը ամենօրյա հիմունքներով։ Պատճառը պարզ է։ Շատ ուղղանկյուն կտրումներ չեն պահանջում հինգ առանցքային շարժում։ Դրանք պահանջում են կայուն սեղան, սուր սայր, որը մնում է ուղղահայաց, և բավարար կրկնելիություն՝ մեկ ու նույն չափսը հիսուն անգամ կտրելու համար՝ առանց շեղման։
Ժամանակակից տարբերակը զգալիորեն ավելի շատ է զարգացել, քան 1990-ականների ձեռքով կառավարվող մեքենաները։ Լազերային ուղեցույցները, թվային ցուցման սարքերը, ծրագրավորելի կանգնարանները և թեքվող գլխիկները վերածել են այն, ինչ մի ժամանակ ծանր արհեստանոցային գործիք էր, բավականին ճշգրիտ արտադրական մեքենայի։ Հիմնական աշխատանքը չի փոխվել, սակայն համապատասխանությունը զգալիորեն բարելավվել է։
Որտեղ կամուրջային սաղավարտը դեռևս գերազանցում է նոր այլընտրանքներին
CNC սաղավարտները և ջրի հոսքով կտրող մեքենաները շատ ուշադրություն են վայելում, և դրա համար լավ պատճառներ կան։ Դրանք կարող են ձևավորել բարդ պրոֆիլներ, կտրել մուտքեր ավազանների համար և մշակել կորագիծ աշխատանքներ, ինչը կամուրջային սաղավարտը չի կարող անել։ կամրջային սղոց սակայն ուղիղ գծով կտրումների և հիմնական ուղղանկյուն արտադրության դեպքում կամուրջային սաղավարտը դեռևս ունի մի շարք գործնական առավելություններ։
Մեկն այն է, որ երկար ուղիղ հատումների ժամանակ կտրման արագությունը սովորաբար բարձր է: Մեծ տրամագծով սաղավարտը կարող է ավելի արագ անցնել երեք սանտիմետրանոց գրանիտե սալիկը, քան ջրի շիթի սեղման գլխիկը: Սա կարևոր է, երբ արհեստանոցը շաբաթական մշակում է քսան կամ երեսուն սալիկ:
Էքսպլուատացիայի ծախսերը նույնպես նույն պատմությունն են расс расс расс պատմում: Ջրի շիթի համակարգերը օգտագործում են մաշվող գառնետ, բարձր ճնշման պոմպեր և ավելի շատ պահպանման ժամեր: Կամուրջային սաղավարտին անհրաժեշտ են ադամանդե սաղավարտներ, ջուր և հիմնարար էլեկտրական միացում: Սաղավարտի մաշվելը իրական է, սակայն ուղիղ կտրման ընդհանուր էքսպլուատացիայի բեռը սովորաբար ցածր է կամուրջային սաղավարտի դեպքում:
Ստորև բերված աղյուսակը համեմատում է գրանիտե սալիկների մշակման համար օգտագործվող երեք տարածված մեքենայի տեսակների տիպիկ ուղիղ կտրման բնութագրերը: Ծախսերի մակարդակները արտացոլում են միջին արհեստանոցային պայմանները, ոչ թե լաբորատորիայի պայմանները կամ համընդհանուր գները:
Մեքենայի տեսակ |
Ուղիղ կտրման ծախսերի մակարդակ |
Ուղիղ կտրման տիպիկ ճշգրտություն |
Հիմնական մաշվող մաս |
Կամրջային սղոց |
Որը |
±0,5 մմ |
Ադամանդե սաղավարտ |
CNC սաղավարտ |
ՄԻՋԻՆ |
±0,3 մմ |
Սաղավարտ և գործիքավորում |
Ջրային հոսք |
Բարձր |
±0.2 մմ |
Գառնետային մաշվող մաս |
Իրական շահագործման ծախսերը տատանվում են տեղական էլեկտրաէներգիայի tarif-ների, աշխատավարձի, սալիկի հաստության և մեքենայի կոնֆիգուրացիայի կախման մեջ: Այս աղյուսակը նախատեսված է ցույց տալու հարաբերական ծախսերի միջև եղած կապը, այլ ոչ թե ֆիքսված գները: Ճշգրտության թվերը ստանդարտ արդյունաբերական արժեքներ են արտադրամասում ուղիղ կտրումների համար. դրանք չեն հանդիսանում որևէ մեկ արտադրողի մեքենայի սպեցիֆիկացիաներ: Իրական արդյունքները տատանվում են մեքենայի կոնֆիգուրացիայի, սաղավարտի և քարի տեսակի կախման մեջ:
Իրական խոչընդոտը հազվադեպ է լինում կտրող մեքենան
Քարի բիզնեսի մեջ մտնող մարդկանց հաճախ զարմացնում է նյութերի տեղափոխման, դասավորման և սաղավարտի ընտրության վրա ծախսված ժամանակի մեծ քանակը: Կամարավոր կտրող մեքենան կտրում է միայն այն դեպքում, երբ օպերատորը արդեն դասավորել է սալիկը, սահմանել է սահմանագիծը և ընտրել է նյութի համար ճիշտ սաղավարտը:
Միջին չափսի արտադրամասերում արտադրական թիմերը, որոնք հետևում են ամբողջ շաբաթվա ընթացքում խոհանոցի մակերեսների արտադրության ընթացքում կատարվող կանգերին, հաճախ հայտնաբերում են, որ սղոցը աշխատում է շիֆտի կեսից պակաս ժամանակ: Մնացած ժամանակը ծախսվում է սալիկները շրջելու, արտահայտված մասերը չափելու, գրանիտից քվարցիտի աշխատանքների անցման ժամանակ սղոցի սառերը փոխելու և կտրումների միջև սեղանը մաքրելու վրա: Սղոցի մոդերնիզացիան չի վերականգնի այդ կորցրած ժամանակը: Ավելի լավ աշխատանքային հոսքը սղոցի շուրջ է այն, ինչ անհրաժեշտ է:
Դա բացատրում է, թե ինչու փորձառու արտադրամասերի սեփականատերերը խոսում են կտրման բջիջի մասին, ոչ թե միայն սարքի մասին: Կամարավոր սղոցը լավագույնս աշխատում է, երբ սալիկները հասնում են գլանավոր սեղանի վրա, ջուրը հավաքվում է ճիշտ հատուկ փոսում, իսկ օպերատորը չի ստիպված շրջել սարքի շուրջը յուրաքանչյուր ճշգրտման համար: Սղոցը կարևոր է, սակայն դրա շուրջ կառուցված համակարգը սովորաբար ավելի կարևոր է:
Սառերի տեխնոլոգիան փոխել է արժեքի հավասարումը
Դաստիարակության մեջ տասը տարի առաջ կամուրջավոր սղոցով խիտ քվարցիտի մշակումը հաճախ նշանակում էր դանդաղ մեքենայացման արագություն և սղոցի սայրերի հաճախակի փոխարինում։ Այսօր ադամանդե սայրերի արտադրողները բարելավել են սեգմենտների միացման տեխնոլոգիան, ադամանդի կոնցենտրացիան և սղոցի սայրերի սլոտերի երկրաչափությունը։ Այդ արդյունքում 350 մմ կամ 400 մմ սայրերը ծածկում են մեծամասնության հաշվարկված աշխատանքները, իսկ ավելի մեծ սղոցները օգտագործում են մինչև 650 մմ սայրեր՝ հաստ բլոկների մշակման համար, և բոլոր դեպքերում կարող են մշակել մեծամասնության գրանիտը և քվարցիտը՝ առանց տաքանալու։
Այս փոփոխությունը կարևոր է, քանի որ այն ընդլայնում է կամուրջավոր սղոցի օգտակար կիրառման շրջանակը ավելի կոշտ նյութերի համար։ Այն արհեստանոցները, որոնք ավանդաբար քվարցիտի բոլոր սալիկները ուղարկում էին CNC մեքենայի, այժմ ուղիղ հատվածները մշակում են կամուրջավոր սղոցով, իսկ CNC-ն օգտագործում են միայն պրոֆիլների և կտրվածքների համար։ Սա գործնական եղանակ է աշխատանքի բաժանման և մեքենաների աշխատաժամերի հավասարակշռման համար։
Մեկ համապատասխան տեխնիկական մանրամասնություն է սղոցի սրածայրի արագությունը: Սղոցի արտադրողը սովորաբար նշում է մակերեսային ոտնաչափը րոպեում: Չափից բարձր արագությամբ աշխատելը սղոցի սրածայրի մակերեսը փայլեցնում է և կանգնեցնում կտրումը, իսկ չափից ցածր արագությամբ աշխատելը ավելի արագ է մաշում դիամետրը: Կամուրջային սղոցը, որն ունի կարգավորելի առանցքի արագություն, օպերատորին հնարավորություն է տալիս սղոցի սրածայրը համապատասխանեցնել քարին, ինչը ուղղակիորեն ազդում է եզրի որակի և սղոցի սրածայրի ծառայության ժամկետի վրա:
Գնորդները պետք է հարցնեն կառուցվածքի մասին, ոչ միայն հատկանիշների մասին:
Թվային էկրանները և լազերային ուղեցույցները հեշտ է համեմատել, սակայն կամուրջային սղոցի երկարաժամկետ արժեքը պարունակվում է շրջանակում, ճարմանդում և սեղանում: Լավ լիցքավորված ժանգադիմացող երկաթի կամ կառուցված պողպատե շրջանակը դիմացող է թրթռումներին: Այն ճարմանդը, որը տարիներ շարունակ պահում է իր հարթությունը, ապահովում է սղոցի սրածայրի ուղղահայացությունը սեղանի նկատմամբ: Լավ ջրահեռացման համակարգ ունեցող սեղանը նվազեցնում է սուլայի կուտակումը և ապահովում է ավելի անվտանգ աշխատանքային գոտի:
Կան գործնական հարցեր, որոնք արժե տալ մինչև գնումը։ Արդյոք սեղանը հարթ է արտադրողի նշած թույլատրելի սխալի սահմաններում։ Արդյոք ճառագայթը ունի պատրաստված ռելս, թե՞ մեղմ ռելս, որը շուտ կմաշվի։ Արդյոք գծային ուղեցույցները պաշտպանված են քարի սուզանքից։ Կարո՞ղ է օպերատորը հասնել կառավարման վահանակին՝ առանց ջրի մեջ քայլելու։
Այս մանրամասները չեն հայտնվում բրոշյուրում, սակայն դրանք որոշում են, թե արդյոք մեքենան կպահպանի թույլատրելի սխալը երկու տարվա ամենօրյա արտադրությունից հետո։ Կամուրջային սաղավարտը չի համարվում մեկանգամյա օգտագործման գործիք։ Դա ֆաբրիկացման արհեստանոցում երկարաժամկետ տեղադրված սարք է, և կառուցվածքային նախագիծը որոշում է, թե արդյոք այն կմնա ճշգրիտ, թե՞ կդառնա անընդհատ ճշգրտման աղբյուր։
Գնման որոշումը կախված է աշխատանքային ծավալից և տարածքից
Ա գրանիտե կամրջային սղոց դեռևս արժե գնել, երբ աշխատանքի մեծ մասը կապված է ուղիղ կտրումների, ուղղանկյուն մասերի և միջինից մի do բարձր ծավալների հետ: Եթե արհեստանոցը մասնագիտացված է բարդ ձևերի, մեծ շառավղով կորերի կամ շատ բարձր որակի անհատականացված աշխատանքների վրա, ապա CNC-ը կամ ջրային ճառագայթը կարող են լինել ավելի լավ առաջին ներդրում: Սակայն նույնիսկ այդ արհեստանոցներում կամուրջային սղոցը հաճախ կատարում է սկզբնական կտրումները և թույլ է տալիս ավելի թանկ սարքավորումներին կենտրոնանալ մանրամասների վրա:
Հարկային տարածքը նույնպես իրական գործոն է: Ստանդարտ կամուրջային սղոցին անհրաժեշտ է բավարար տարածք սլեբի սեղանի, օպերատորի անցումային ուղու, ջրի վերամշակման և սլեբի պահեստավորման համար՝ մոտակայքում: Այն արհեստանոցները, որոնք փորձում են այն տեղավորել սեղմ անկյունում, վերջանում են վատ աշխատանքային հոսքով և վրդովմունքով:
Արտադրողների համար սա այն տեղն է, որտեղ քարի մեքենաների ոլորտում մեծ փորձ ունեցող մատակարարը կարող է կարևոր դեր խաղալ։ Jingyang-ը տարիներ շարունակ զբաղվել է քարի կտրման և քարանձավների սարքավորումների ստեղծմամբ՝ առաջնային շեշտը դնելով ճիշտ ինժեներական լուծումների և գործարանային պայմաններում արդյունավետ աշխատանքի վրա։ Այս փորձը արտացոլվում է մանրամասներում՝ օրինակ, շատ կայուն շրջանակ, լավ կնքված գծային ուղեցույցներ և կառավարման վահանակներ, որոնք տեղադրված են այնպես, որ շահագործողները չընկնեն ջրի մակարդակի մեջ։ Այդ լուծումներին ավելացված են նաև գործնական արտադրական հնարավորություններ՝ օրինակ, 0/45°-ի սայրի թեքում և 0–85°-ի թեքվող սեղան միտերային կտրումների համար։ Ճիշտ տեսակի աշխատանքի համար գնված՝ լավ կառուցված կամրջային սայրը մնում է հուսալի և տնտեսապես արդյունավետ սարքավորում, ոչ թե արդեն հնացած սարք, որը սպասում է փոխարինման:
Բովանդակության ցուցակ
- Ինչ է իրականում անում կամուրջային սղոցը ժամանակակից քարի արտադրամասում
- Որտեղ կամուրջային սաղավարտը դեռևս գերազանցում է նոր այլընտրանքներին
- Իրական խոչընդոտը հազվադեպ է լինում կտրող մեքենան
- Սառերի տեխնոլոգիան փոխել է արժեքի հավասարումը
- Գնորդները պետք է հարցնեն կառուցվածքի մասին, ոչ միայն հատկանիշների մասին:
- Գնման որոշումը կախված է աշխատանքային ծավալից և տարածքից