
 EN



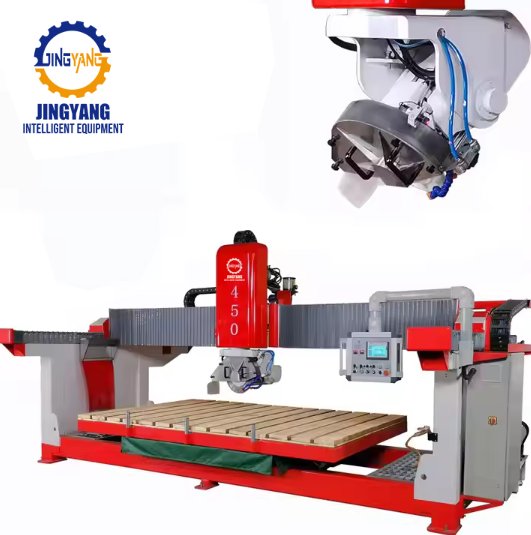
Რას აკეთებს ხიდური საყოფაცხოვრო სინამდვილეში თანამედროვე ქვის საწარმოშ
Ა ქვისთვის ხიდური სარეზინე იგი ჯერ კიდევა ერთ-ერთი ყველაზე პირდაპირი პასუხი ძირითად დამუშავების პრობლემას: მოუმზადებელი ფილის გადაქცევა სწორ და მეორედ გამეორებად ხაზებად მასალის წინააღმდეგ ბრძოლის გარეშე. მანქანას სახელი მიეცა მისი ზემოდან გადაჭიმული ხიდის სახელწოდების მიხედვით, რომელიც გადაჭიმულია დაჭრის მაგიდაზე. მოძრავი თავი მოძრაობს ამ ხიდზე და ტარავს დიამანტენი ჭრის ფილას გრანიტში, კვარციტში ან ხელოვნურ ქვაში. წყალი უწყვეტად იყენება ფილის გაცივების და სილიციუმის მტვრის ჰაერში არ მოხვედრის უზრუნველყოფად.
Საკვების მზარეულობის სამუშაო ზედაპირების, სახელოსნოს ზედაპირების, საფეხურების და კომერციული გარე გასაფარებლად გამოყენებული მასალების დაჭრის მაღაზიები ჯერ კიდევ ყოველდღიურად იყენებენ ამ ხელსაწყოს. მიზეზი მარტივია. უმეტესობა მართკუთხა ჭრილებს არ სჭირდება ხუთი ღერძიანი მოძრაობა. მათ სჭირდება სტაბილური მაგიდა, მოხაზული კიდე და საკმარისი ხელახლა გამოყენების შესაძლებლობა, რომ ერთი და იგივე ზომა ხუთასჯერ დაიჭრას გადახვევის გარეშე.
Ამ ხელსაწყოს თანამედროვე ვერსია 1990-იანების ხელით მართვადი მანქანების გაცილებით უფრო მეტად განვითარდა. ლაზერული მიმართულების მიმართვები, ციფრული ჩვენებები, პროგრამირებადი შეჩერებები და გამოხატული თავები იმ რას, რომელიც როდესღაც მძიმე სამუშაო სასტუმროს ხელსაწყო იყო, საკმაოდ სიზუსტის მქონე წარმოების მანქანად გადააქციეს. ძირითადი დავალება არ შეიცვალა, მაგრამ სიზუსტე მკაფიოდ გაუმჯობესდა.
Სად არის ხიდის მანქანა ჯერ კიდევ უფრო ეფექტური ახალი ალტერნატივებზე
CNC მანქანები და წყლის სტრუიქის მანქანები ბევრად მეტი ყურადღება იღებენ, და ამის კარგი მიზეზები არსებობს. ისინი შეძლებენ რთული კონტურების ფორმირებას, სინკების ღერძების დაჭრას და ხიდის მანქანის შეუძლებელი მრუდი სამუშაოს შესრულებას. ბრიჯ სო მაგრამ წრფივი ხაზების დაჭრასა და ძირითადი მართკუთხა წარმოებას შემთხვევაში, ხიდის მანქანას ჯერ კიდევ რამდენიმე პრაქტიკული უპირატესობა აქვს.
Ერთი მხრივ, გრძელი წრფივი გადაკვეთების დროს კვეთის სიჩქარე საერთოდ მაღალია. დიდი დიამეტრის ჭრის დისკი სამი სანტიმეტრიან გრანიტის ფილას უფრო სწრაფად გაიარებს, ვიდრე წყლის სტრუია. ეს მნიშვნელოვანია, როდესაც საწარმო კვირაში 20–30 ფილას ადამიანებს.
Ექსპლუატაციის ხარჯები მსგავს ამბას рассказывает. წყლის სტრუიის სისტემები მოიხმარენ აბრაზიულ გარნეტს, მაღალი წნევის პუმპებს და მეტ მომსახურების საათებს. ხიდის საყარაღი სჭირდება დიამანტენი დისკები, წყალი და ძირითადი ელექტროენერგია. დისკების აბრაზიული მოხმარება რეალურია, მაგრამ წრფივი კვეთის ექსპლუატაციის საერთო ტვირთი ხიდის საყარაღში ჩვეულებრივ დაბალია.
Ქვემოთ მოცემული ცხრილი ადარებს სამი გავრცელებული მანქანის ტიპის ტიპურ წრფივი კვეთის მახასიათებლებს გრანიტის ფილების დამუშავების დროს. ხარჯების დონეები ასახავს საშუალო საწარმოს პირობებს, არ არის ლაბორატორიული პირობები ან უნივერსალური ფასები.
Машინის ტიპი |
Წრფივი კვეთის ხარჯების დონე |
Წრფივი კვეთის ტიპური სიზუსტე |
Ძირითადი მომხმარებლის ნაკლებობა |
Ბრიჯ სო |
Დაბალი |
±0,5 მმ |
Დიამანტენი დისკი |
CNC საყარაღი |
Საშუალო |
±0,3 მმ |
Დისკი და ინსტრუმენტები |
Წყლის სტრუჯით მოჭრა |
Მაღალი |
±0.2 მმ |
Გარნეტის აბრაზიული მასა |
Ფაქტობრივი ექსპლუატაციის ხარჯები იცვლება ადგილობრივი ელექტროენერგიის ტარიფების, შრომის ღირებულების, ფილების სისქისა და მანქანის კონფიგურაციის მიხედვით. ცხრილი მხოლოდ შედარებითი ხარჯების მიმართების ჩვენებას უზრუნველყოფს, არ არის ფიქსირებული ფასები. სიზუსტის მნიშვნელობები არის ტიპური საინდუსტრიო მნიშვნელობები სწორი კვეთებისთვის საწარმოშ მიღებული პირობებში; ისინი არ არის ნებისმიერი მწარმოებლის მანქანის სპეციფიკაციები. ფაქტობრივი შედეგები იცვლება მანქანის კონფიგურაციის, კვეთვის საძაფლოს და ქვის ტიპის მიხედვით.
Ნამდვილი შეზღუდვა იშვიათად არის კვეთვის მანქანა
Ერთ-ერთი რამ, რაც ხშირად არ ელოდება ადამიანები, რომლებიც ახლახანს შევიდნენ ქვის ბიზნესში, არის ის, რომ მასალის მოძრავება, განლაგება და კვეთვის საძაფლოს არჩევა ძალიან მეტ დროს იჭერს. ხიდის კვეთვის მანქანა მხოლოდ მაშინ კვეთს, როდესაც ოპერატორი უკვე დაადგინა ფილის მდებარეობა, დააყენა საზღვარი და აირჩია მასალის მიხედვით სწორი კვეთვის საძაფლო.
Საშუალო ზომის წარმოების მცირე საწარმოებში კვირის განმავლობაში სამზარეულოს საყრდენი ზედაპირების წარმოების დროს დაკარგული დროის მონიტორინგით დაკავებული წარმოების ჯგუფები ხშირად აღმოაჩენენ, რომ საჭრელი მანქანა მთელი სამუშაო დროის ნაკლებ ვიდრე ნახევარში მუშაობს. დანარჩენი დრო ხარჯდება სლებების გადატრიალებაში, გადახურვის ზომების განსაზღვრაში, გრანიტისა და კვარციტის დამუშავების შემდეგ ჭრის დაფების შეცვლაში და ჭრის შემდეგ მაგიდის გასუფთავებაში. საჭრელი მანქანის განახლება არ აღადგენს ამ დაკარგულ დროს. საჭრელი მანქანის გარშემო უკეთესი სამუშაო პროცესი ამ პრობლემას ამოხსნის.
Ეს ახსნის, რატომ გამოცდილი საწარმოების მფლობელები საუბრობენ ჭრის უჯრედზე, არა მხოლოდ მანქანაზე. ხიდის საჭრელი მანქანა უკეთესად მუშაობს, როდესაც სლებები როლერულ მაგიდაზე მიდის, წყალი სწორად ჩამოიდის საჭიროების მიხედვით მოწყობილ ჭურჭელში და ოპერატორს არ უნდა მოიაროს მანქანის გარშემო ყოველი რეგულირების დროს. საჭრელი მანქანა მნიშვნელოვანია, მაგრამ მის გარშემო არსებული სისტემა ჩვეულებრივ უფრო მნიშვნელოვანია.
Ჭრის დაფების ტექნოლოგია შეცვალა ღირებულების გამოთვლის ფორმულას
Ათი წლის წინ, ხიდის სასროლეზე სიმკვრივის მაღალი კვარციტის დაჭრა ხშირად ნიშნავდა ნელ სიჩქარეს და ხშირად ხარჯვად მოწყობილობის შეცვლას. დღეს დიამანტენი სასროლების წარმოებლებმა გააუმჯობესეს სეგმენტების დაკავშირება, დიამანტების კონცენტრაცია და ფირფიტების სივრცითი გეომეტრია. ამ მიღწევის შედეგად, 350 მმ ან 400 მმ ფირფიტები ახორციელებენ უმეტეს მუშაობას სამზარეულოს სამუშაო ზედაპირებზე, ხოლო უფრო დიდი სასროლები იყენებენ 650 მმ-მდე ფირფიტებს საკმარისად სისქის ბლოკების დასაჭრელად — და ყველა მათგანი შეძლებს უმეტეს გრანიტსა და კვარციტს გადახურების გარეშე დაჭრას.
Ეს ცვლილება მნიშვნელოვანია, რადგან ის ხიდის სასროლეს გამოყენების სასარგებლო სფეროს ვრცელებს უფრო მკვრივ მასალებზე. ის სამსახურები, რომლებიც ყველა კვარციტის ფირფიტას ადრე CNC-ზე გაგზავნიდნენ, ახლა სწორი ნაკვეთების დაჭრას ხიდის სასროლეზე ასრულებენ და CNC-ს მხოლოდ პროფილებისა და გახვრეტების დასაჭრელად ინახავენ. ეს არის პრაქტიკული გზა სამუშაო ტვირთის განაწილების და მანქანების სამუშაო საათების ბალანსის შესანარჩუნებლად.
Ერთ-ერთი მნიშვნელოვანი ტექნიკური დეტალი — არის ბრტყელის სიჩქარე. ბრტყელის წარმოებლის მიერ ჩვეულებრივ მითითებულია ფეხები წუთში. ძალიან სწრაფი მუშაობა იწვევს სეგმენტის გლაზურებას და შეწყავებს კვეთას. ძალიან بطი მუშაობა კი დიამანტს ამოიხარჯავს ადრეულად. რეგულირებადი საძრავის სიჩქარის მქონე ხიდური სასროლი საშუალებას აძლევს ოპერატორს, რომ ბრტყელი შეარჩიოს ქვის ტიპის მიხედვით, რაც პირდაპირ აისახება კიდეების ხარისხსა და ბრტყელის სიცოცხლის ხანგრძლივობაზე.
Ყიდვის დროს უნდა დაესვას კითხვები სტრუქტურის შესახებ, არ მხოლოდ ფუნქციების შესახებ
Ციფრული ეკრანები და ლაზერული მიმართულების საშუალებები მარტივად შედარებადია, მაგრამ ხიდური სასროლის გრძელვადი ღირებულება მდებარეობს კარკასში, ბალკონში და მაგიდაში. მძიმე ფოლადის ან შეერთებული ფოლადის კარკასი ამცირებს ვიბრაციას. ბალკონი, რომელიც წლების განმავლობაში ინარჩუნებს სიბრტყეს, ინარჩუნებს ბრტყელს მაგიდის მიმართ სწორ კუთხეში. კარგად გამომავალი მაგიდა ამცირებს სლერის დაგროვებას და უფრო უსაფრთხო სამუშაო სივრცეს უზრუნველყოფს.
Არსებობს პრაქტიკული კითხვები, რომლებზეც მნიშვნელოვანია პასუხის გაცემა ყიდვამდე. არის თუ არ არის მაგიდა ბრენდის მიერ მოცემული დაშვების ფარგლებში ბრტყელი? აქვს თუ არ აქვს სხივს გამაგრებული რელსი ან ხელოვნურად მოკლებული რელსი, რომელიც სწრაფად იხარჯება? დაცულია თუ არ არის წრფივი გზები ქვის სითხისგან? შეძლებს თუ არ შეძლებს ოპერატორი მართვის პანელზე მიღწევას წყალში არ ჩახვედრების გარეშე?
Ეს დეტალები არ ჩნდება ბროშურაში, მაგრამ ისინი განსაზღვრავენ იმას, შეძლებს თუ არ შეძლებს მანქანა შენარჩუნებას საჭიროებულ დაშვებას ორი წლის განმავლობაში ყოველდღიური წარმოების შემდეგ. ხიდის სარეკვაო არ არის ერთჯერადი ინსტრუმენტი. ეს არის საწარმოში გრძელვადი მოწყობილობა, ხოლო სტრუქტურული დიზაინი განსაზღვრავს იმას, შეძლებს თუ არ შეძლებს იგი შენარჩუნებას სიზუსტეს ან გახდება მუდმივი რეგულირების წყარო.
Ყიდვის გადაწყვეტილება დამოკიდებულია სამუშაო ტვირთზე და სივრცეზე
Ა გრანიტის ხიდური სარეცხი ჯერ კიდევ ღირს ყიდვა, როცა მუშაობის უმრავლესობა მოიცავს წრფივ კვეთებს, მართკუთხა ნაკვეთებს და საშუალოდ მაღალ მოცულობას. თუ მაგიდა სპეციალიზებულია რთული ფორმების, დიდი რადიუსის მრუდების ან ძალიან მაღალი ხარისხის ინდივიდუალური მუშაობის შესრულებაში, კომპიუტერით მართვადი მანქანა ან წყლის ჯეტი შეიძლება იყოს უკეთესი პირველი ინვესტიცია. მაგრამ ამ მაგიდებშიც ხშირად ხიდის სარეზერვო მანქანა ასრულებს საწყის კვეთებს და უფრო ძვირადღირებული მანქანა მხოლოდ დეტალებზე აკენტებს.
Ისევე მნიშვნელოვანია სივრცის მოცულობა. სტანდარტული ხიდის სარეზერვო მანქანისთვის სჭირდება საკმარისი ადგილი სლების მაგიდის, ოპერატორის სასიარულო გზის, წყლის რეცირკულაციის და სლების საცავის მოსაწყობარებლად. ის მაგიდები, რომლებიც ცდილობენ მანქანას მოათავსონ სივრცის შეზღუდულ კუნძულში, ხშირად მიიყვანება ცუდი სამუშაო პროცესებსა და განიცდიან განკიდებულობას.
Მწარმოებლებისთვის ეს არის ის ადგილი, სადაც ქვის მანქანებში გამოცდილი მომწოდებელი საკუთარ განსაკუთრებულ წვდომას შეძლებს. ჯინიანგი წლების განმავლობაში ქვის დაჭრისა და მოპოვების მოწყობილობების შექმნაზე მუშაობდა, სადაც ძირითადად აკეთებდა სტაბილურ ინჟინერიას და პრაქტიკულ საწარმოში მუშაობის უზრუნველყოფას. ეს გამოიხატება დეტალებში, როგორიცაა სტაბილური საყრდენი სტრუქტურა, დახურული წრფივი მიმართულების სისტემები და მართვის პანელები, რომლებიც მომხმარებლის წყლის ხაზის გარეთ მოთავსებულია — ასევე პრაქტიკული წარმოების ფუნქციები, როგორიცაა 0/45° კლავიშის დახრა და 0–85° დახრილი მაგიდა მიტერული დაჭრისთვის. კარგად აშენებული ხიდის საჭრელი მანქანა, რომელიც შეძენილია შესაბამისი სამუშაოსთვის, დარჩება სანდო და ეკონომიურად მოსახერხებელი მოწყობილობა, არ არის მოძველებული მანქანა, რომელიც შეცვლის მოლოდინში იმყოფება.
Სარჩევი
- Რას აკეთებს ხიდური საყოფაცხოვრო სინამდვილეში თანამედროვე ქვის საწარმოშ
- Სად არის ხიდის მანქანა ჯერ კიდევ უფრო ეფექტური ახალი ალტერნატივებზე
- Ნამდვილი შეზღუდვა იშვიათად არის კვეთვის მანქანა
- Ჭრის დაფების ტექნოლოგია შეცვალა ღირებულების გამოთვლის ფორმულას
- Ყიდვის დროს უნდა დაესვას კითხვები სტრუქტურის შესახებ, არ მხოლოდ ფუნქციების შესახებ
- Ყიდვის გადაწყვეტილება დამოკიდებულია სამუშაო ტვირთზე და სივრცეზე