
 EN



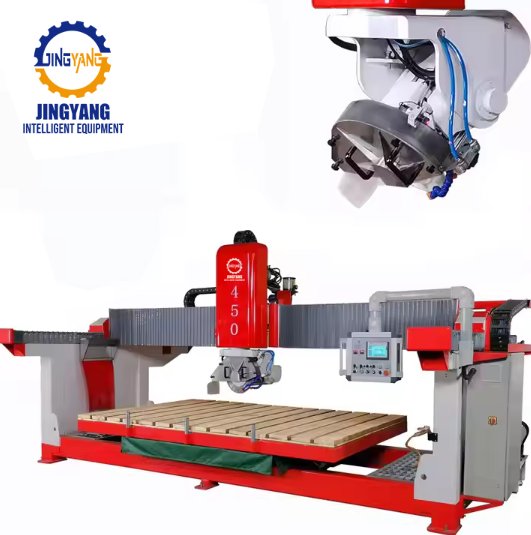
Қазіргі заманғы тас дүкенінде көпірлі араның нақты қызметі
А тастан кесетін көпір бұл қондырғы әлі де негізгі өңдеу мәселесіне ең тікелей жауаптардың бірі болып табылады: қалың тақтайшаны материалмен күреспей, түзу және қайталанатын кесімдерге айналдыру. Машина өз атауын кесу үстелінің үстінде орналасқан жоғарғы арқалықтан алады. Қозғалтқыштың басы осы арқалық бойымен жылжиды және алмас пышағын гранит, кварцит немесе инженерлік тас арқылы төмен қарай жеткізеді. Пышақты суыту және кремнийлі тозаңды ауадан шығару үшін су үздіксіз ағып тұрады.
Мекемелер, оның ішінде асүй жұмыс үстелдерін, ванна бөлмесінің жоғарғы беттерін, басқыштардың табанын және коммерциялық қаптауларды кесетін мекемелер, бұл құрылғыны күнделікті пайдаланады. Себебі қарапайым. Көптеген тікбұрышты кесінділерге бес осьті қозғалыс қажет емес. Оларға тұрақты үстел, дәл тік бұрышта орналасқан пышақ және бірдей өлшемді елу рет қайталап кесуге болатындай дәлдік қажет.
Қазіргі заманғы нұсқасы 1990-шы жылдардағы қолмен басқарылатын машиналардан әлдеқайда алға жылжыған. Лазерлік бағыттаушылар, цифрлық көрсеткіштер, бағдарламаланатын тоқтатқыштар мен бұрылатын басқару басы бұрынғы ауыр цехтық құрылғысын қатты дәлдікті өндірістік машинаға айналдырды. Негізгі қызмет өзгермеген, бірақ тұрақтылығы әлдеқайда жақсарды.
Көпірлі кескіш құрылғысы жаңа альтернативаларға қарағанда қай жерде жеңіп шығады
CNC кескіштері мен су ұшқышы (waterjet) машиналары көп назар аударады, және бұл түсінікті. Олар күрделі контурларды пішімдеуге, ойықтарды (мысалы, шаңсорғыш ойығын) кесуге және көпірлі кескіш құрылғысының істей алмайтын иілген бұйымдарды өңдеуге қабілетті. қабырға пиласы бірақ түзу сызықты кесу мен негізгі тікбұрышты өндірісте көпірлі кескіш құрылғысы әлі де бірнеше практикалық артықшылықтарға ие.
Біріншіден, ұзын түзү сызықтар бойынша кесу жылдамдығы әдетте жоғарырақ. Үлкен диаметрлі пышақ үш сантиметрлік граниттік плита арқылы сумен кесетін түтіктен тезірек өтеді. Бұл дүкен аптасына жиырма немесе отыз плита өңдейтін кезде маңызды.
Жұмыс істеу шығындары да осындай тарихты айтады. Сумен кесетін жүйелер абразивті гранат, жоғары қысымды сорғылар мен көбірек техникалық қызмет көрсету сағаттарын тұтынады. Көпірлі кескішке алмазды пышақтар, су және негізгі электр қуаты қажет. Пышақтың тозуы нақты құбылыс, бірақ түзү сызықтар бойынша кесудің жалпы жұмыс істеу жүктемесі әдетте көпірлі кескіште төменірек.
Төмендегі кестеде граниттік плиталарды өңдеу үшін қолданылатын үш жиі кездесетін машина түрі бойынша типтік түзү сызықтар бойынша кесу сипаттамалары салыстырылған. Шығын деңгейлері зертханалық жағдайлар немесе универсалды бағалар емес, орташа дүкендік жағдайларды көрсетеді.
Машина түрі |
Түзү сызықтар бойынша кесу шығынының деңгейі |
Түзү сызықтар бойынша типтік дәлдік |
Негізгі тұтынуға жарамды бұйым |
Қабырға пиласы |
Төмен |
±0,5 мм |
Алмазды пышақ |
CNC кескіш |
Орташа |
±0,3 мм |
Пышақ пен құрал-жабдық |
Су ағыны |
Жогары |
±0,2 мм |
Гранат абразиві |
Нақты жұмыс істеу құны жергілікті электр энергиясының бағасына, еңбекақыға, тақтайдың қалыңдығына және машина конфигурациясына байланысты өзгереді. Кесте нақты бағаларды емес, салыстырмалы құн қатынастарын көрсетуге арналған. Дәлдік көрсеткіштері — цех жағдайларында түзілген кесінділер үшін өнеркәсіптің типтік мәндері; олар жеке өндірушінің кез келген машинасы үшін техникалық сипаттамалар емес. Нақты нәтижелер машина конфигурациясына, пышаққа және тас түріне байланысты өзгереді.
Шынындағы тар қысқыш әдетте кескіш емес
Тас ісіне кіретін адамдардың көпшілігін таң қалдыратын нәрсе — материалдың тасымалдануына, орналастырылуына және пышақтың таңдалуына кететін уақыттың көп болуы. Көпірлі кескіш тек оператор тақтайды орналастырғаннан кейін, шектегішті орнатқаннан кейін және материалға сәйкес пышақты таңдағаннан кейін ғана кеседі.
Орташа көлемді өндірістік цехтарда асүй жұмыстарының толық бір аптасы бойы тоқтап қалу уақытын бақылайтын өндіріс бригадалары көбінесе пила өзінің сменасының жартысынан кем уақыт ішінде жұмыс істейтінін байқайды. Қалған уақыт тақтайшаларды аударуға, артық шығып тұрған бөліктерді өлшеуге, гранит пен кварцитті өңдеу жұмыстары арасында пила батырмасын ауыстыруға және кесулер арасында үстелді тазартуға кетеді. Пиланы жаңарту осы жоғалған уақытты қайтармайды. Пила маңындағы жақсарған жұмыс үдерісі ғана оны қайтара алады.
Сондықтан тәжірибелі цех иелері көбінесе тек қана машина туралы емес, сонымен қатар кесу ұяшығы туралы сөйлейді. Тақтайшалар рулонды үстелге келгенде, су дұрыс құйылатын құдыққа ағып түскенде және оператор әрбір ретте машина айналасында жүрмегенде көпірлі пила ең жақсы нәтиже көрсетеді. Пила маңызды, бірақ оны қоршаған жүйе әдетте одан да маңызды.
Пила батырмасының технологиясы құн теңдеуін өзгертті
Он жыл бұрын көпірлі ара құрылысында тығыз кварцитті кесу әдетте баяу берілу жылдамдығын және жиі пышақтарды ауыстыруды білдірді. Қазір алмас пышақтарды шығаратын зауыттар сегменттің бекітуін, алмас концентрациясын және ойық геометриясын жақсартты. Нәтижесінде 350 мм немесе 400 мм пышақтар көбінесе есіктердің жоғарғы бетін кесуге жарамды, ал үлкен аралар қалың блоктарды кесуге дейін 650 мм пышақтарды қолданады — және барлығы кварцит пен гранитті көпшілік жағдайда қызбай-ақ өңдей алады.
Бұл өзгеріс маңызды, себебі ол көпірлі араның пайдалы қолданыс ауқымын қатты материалдарға дейін кеңейтеді. Бұрын барлық кварцит плиталарын CNC-ге жіберетін цехтар қазір түзу бөліктерді көпірлі арада кеседі де, профильдер мен тесіктерді CNC-де ғана өңдейді. Бұл жұмыс көлемін бөлудің тәжірибелік тәсілі және машиналардың жұмыс уақытын тепе-теңдікте ұстауға мүмкіндік береді.
Бір өте маңызды техникалық ерекшелік — біліктің айналу жылдамдығы. Білік өндірушісі әдетте минутына футпен өлшенетін беттік жылдамдықты көрсетеді. Егер жылдамдық тым жоғары болса, сегмент беті қабатталып, кесу тоқтайды. Егер жылдамдық тым төмен болса, алмаз тез тозады. Айналу жиілігін реттеуге болатын көпірлі кескіште оператор тасқа сәйкес білікті таңдай алады, бұл шет сапасы мен біліктің қызмет ету мерзіміне тікелей әсер етеді.
Сатып алушылар сипаттамаларға ғана емес, құрылымға да сұрақ қоюы керек
Цифрлық экрандар мен лазерлік бағыттаушыларды салыстыру оңай, бірақ көпірлі кескіштің ұзақ мерзімді құндылығы рамасында, арқалығында және үстелінде жасырылған. Ауыр шойын немесе дәнекерленген болат рамасы тербелістерге қарсы тұрады. Жылдар бойы пайдаланғаннан кейін де жазық қалатын арқалық біліктің үстелге перпендикуляр орналасуын қамтамасыз етеді. Су ағызып тастайтын үстел су-тас қоспасының жиналуын азайтады және жұмыс аймағын қауіпсіз етеді.
Сатып алуға дейін қойылатын тәжірибелік сұрақтар бар. Стол өндірушінің көрсеткен шегінде жазық па? Сәуле қатты немесе тез тозатын жұмсақ рельсі бар ма? Сызықтық бағыттаушылар тас қоспасынан қорғалған ба? Оператор су арқылы жүрмей-ақ басқару панеліне жетеді ме?
Бұл ерекшеліктер брошюраларда көрінбейді, бірақ олар машина екі жылдық күндік өндірістен кейін шектерді сақтайтынын немесе сақтамайтынын анықтайды. Көпірлі қайрағыш — бір рет қолданылатын құрал емес. Бұл өңдеу цехындағы ұзақ мерзімді қондырғы, ал конструкциялық дизайн оның дәлдігін сақтауын немесе тұрақты реттеуге ұшырауын шешеді.
Сатып алу шешімі жұмыс көлемі мен орынға негізделеді
А гранит көпір тегін түзу кесінділер, тіктөртбұрышты бөліктер және орташа немесе жоғары көлемдегі жұмыстардың көпшілігін қамтитын жағдайда оны сатып алу әлі де тиімді. Егер дүкен күрделі пішіндерге, үлкен радиусты доғаларға немесе өте жоғары сапалы индивидуалды жұмыстарға маманданса, онда CNC немесе сумен кесу қондырғысы бірінші инвестиция ретінде тиімдірек болуы мүмкін. Бірақ осындай дүкендерде де көпшілік жағдайда көпірлі кескіш груба кесуді орындайды да, қымбат тұратын қондырғылар тек ең ірі детальдарға назар аударады.
Еден аумағы — басқа нақты фактор. Стандартты көпірлі кескіш үшін плиталық үстел, оператор үшін өту жолы, су қайта өңдеу жүйесі және жанында плиталарды сақтау үшін жеткілікті орын қажет. Кейбір дүкендер оны шектеулі бұрышқа сыйғызғысы келеді, бірақ нәтижесінде жұмыс процесі нашарлайды да, адамдар қиналады.
Өндірушілер үшін бұл — тас өңдеу жабдықтары саласында терең тәжірибеге ие тәрбиешінің айтарлықтай айырмашылық жасайтын орны. Jingyang компаниясы тас кесу мен тас қазу жабдықтарын жасауға жылдар бойы уақыт жұмсаған, негізгі назарын берік инженерлік шешімдерге және практикалық цехтағы жұмыс өнімділігіне аударған. Осы тәжірибе раманың қаттылығы, герметиктелген сызықтық бағыттаушылар, су деңгейінен операторларды қорғайтын орналасқан басқару панелі сияқты ерекшеліктерде көрінеді — сонымен қатар 0/45°-тық пышақ көлбеулігі мен митер кесулер үшін 0–85°-тық көлбеу стол сияқты практикалық өндірістік мүмкіндіктер де қамтылады. Дұрыс түрдегі жұмысқа арналып сатып алынған, жақсы жасалған көпірлі кескіш — уақыты өткен, алмастыруға күтіп тұрған машина емес, сенімді және құны тиімді жабдық болып қала береді.
Мазмұны
- Қазіргі заманғы тас дүкенінде көпірлі араның нақты қызметі
- Көпірлі кескіш құрылғысы жаңа альтернативаларға қарағанда қай жерде жеңіп шығады
- Шынындағы тар қысқыш әдетте кескіш емес
- Пила батырмасының технологиясы құн теңдеуін өзгертті
- Сатып алушылар сипаттамаларға ғана емес, құрылымға да сұрақ қоюы керек
- Сатып алу шешімі жұмыс көлемі мен орынға негізделеді