
 EN



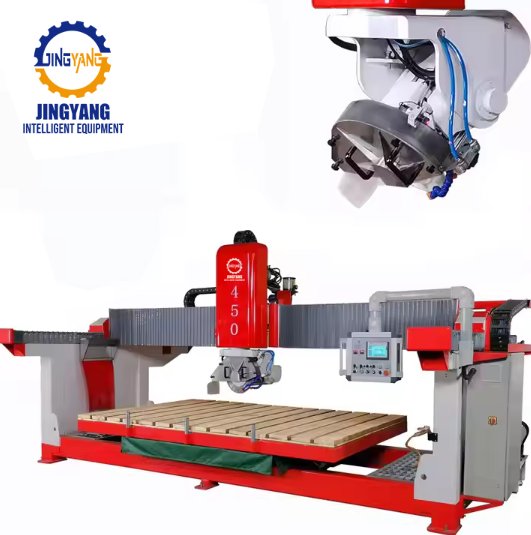
Mit is csinál valójában egy bridge saw egy modern kőfeldolgozó üzletben
A kőhidas fűrész továbbra is az egyik legegyenesbb megoldása egy alapvető feldolgozási problémának: durva lapokból egyenes, ismételhető vágásokat készíteni anélkül, hogy harcolni kellene az anyaggal. A gép nevét arról kapta, hogy a vágóasztalt átfogó felülről elhelyezett gerendáról. Egy motoros fej mozog ezen a gerendán, és egy gyémántvágólapot visz le a gránitba, kvarcitba vagy műkőbe. A hűtéshez és a szilícium-dioxid-por levegőből való távolításához folyamatosan víz folyik.
Azok a boltok, amelyek konyhapultokat, fürdőszobai pultokat, lépcsőfokokat és ipari burkolatokat vágnak, naponta ezt az eszközt használják. Az ok egyszerű: a legtöbb téglalap alakú vágáshoz nem szükséges öt tengelyes mozgás. Egy stabil asztalra, egy pontosan merőlegesen álló vágólapra és elég ismételhetőségre van szükség ahhoz, hogy ugyanazt a méretet ötven alkalommal is hibamentesen vágják le.
A modern változat jelentősen túlhaladta a 90-es évek kézi gépeit. A lézeres vezetők, a digitális leolvasók, a programozható megállítók és a döntő fejek átalakították ezt a korábban nehéz műhelyeszközt egy meglehetősen pontos gyártóberendezéssé. A fő feladat nem változott, de a konzisztencia lényegesen javult.
Hol veri még mindig a hídmaragya az újabb alternatívákat
A CNC-maragykések és a vízsugármaragykések nagy figyelmet kapnak – és erre jó oka van. Összetett profilokat tudnak kialakítani, mosdók nyílásait vágni és görbült alkatrészeket feldolgozni, amire egy hídmaragya nem képes. hidacél de egyenes vonalú vágások és alapvető téglalap alakú gyártás esetén a hídmaragya továbbra is több gyakorlati előnnyel bír.
Egyrészt a vágási sebesség hosszú, egyenes szakaszokon általában magasabb. Egy nagy átmérőjű vágókorong gyorsabban halad át egy három centiméteres gránitlapokon, mint egy vízsugárvágó fúvóka. Ez fontos, ha egy műhely hetente húsz vagy harminc lapot dolgoz fel.
Az üzemeltetési költségek is hasonló képet mutatnak. A vízsugárvágó rendszerek abrasív gránitot, nagynyomású szivattyúkat és több karbantartási órát igényelnek. Egy hidrasztikus fűrészhez gyémántvágókorongok, víz és alapvető elektromos energia szükséges. A korongkopás valós tényező, de az egyenes vágásokhoz szükséges összes üzemeltetési terhelés általában alacsonyabb egy hidrasztikus fűrésznél.
Az alábbi táblázat a gránitlapok feldolgozására használt három gyakori géptípus tipikus egyenes vágási jellemzőit hasonlítja össze. A költségszintek átlagos műhelyi körülményekre vonatkoznak, nem laboratóriumi környezetre vagy univerzális árakra.
Géptípus |
Egyenes vágás költségszintje |
Tipikus pontosság egyenes vágásoknál |
Fő fogyóelem |
Hidacél |
Az |
±0,5 mm |
Gyémántlap |
CNC fűrész |
Közepes |
±0,3 mm |
Korong és szerszámok |
Vízsugaras |
Magas |
±0,2 mm |
Abrazív gránit |
A tényleges üzemeltetési költség a helyi áramáraktól, a munkaerőktől, a lapok vastagságától és a gép konfigurációjától függ. A táblázat a relatív költségviszonyok bemutatására szolgál, nem fix árakat tükröz. A pontossági értékek tipikus ipari értékek egyenes vágásokhoz üzemi körülmények között; nem minősítik egyetlen gyártó gépének specifikációit. A tényleges eredmények a gép konfigurációjától, a vágókorongtól és a kő típusától függenek.
A valódi szűk keresztmetszet ritkán a vágógép
Azokat az embereket, akik most lépnek be a kőiparba, gyakran meglepi, mennyi időt vesz igénybe az anyagmozgatás, a tervezés és a vágókorong kiválasztása. Egy hídvasvágó csak akkor vág, amikor az operátor már elhelyezte a lapot, beállította a korlátozót és kiválasztotta a megfelelő vágókorongot az adott anyaghoz.
Közepes méretű gyártóüzemekben a termelési csapatok, amelyek egy teljes hétig nyomon követik a konyhapultok gyártása során fellépő leállásokat, gyakran azt tapasztalják, hogy a fűrész maga kevesebb mint a műszak felében üzemel. A többi időt a lapok megfordítása, a kilógások mérése, a pengék cseréje gránit- és kvarcitfeladatok között, valamint az asztal tisztítása vágások között veszi igénybe. A fűrész modernizálása nem pótolná ezt az elveszett időt. A fűrész körüli hatékonyabb munkafolyamat viszont igen.
Ez magyarázza, miért beszélnek a tapasztalt üzemi tulajdonosok a vágócelláról, nem csupán a gépről. Egy hidraulikus fűrész akkor működik a legjobban, ha a lapok egy gördülőasztalra érkeznek, a víz egy megfelelő lefolyóba szivárog, és az operátor nem kénytelen minden beállításnál körbetalálni a gépet. A fűrész fontos, de körülötte kialakított rendszer általában még fontosabb.
A pengetechnológia megváltoztatta az érték egyenletet
Egy évtizeddel ezelőtt a sűrű kvarcit szakítása hídmaragéppel gyakran lassú előtolási sebességet és gyakori vágókorong-cserét jelentett. Ma a gyémántkorong-gyártók javították a szegmensek kötését, a gyémántkoncentrációt és a horpadások geometriáját. Ennek eredményeként a 350 mm-es vagy 400 mm-es korongok lefedik a legtöbb munkalap-készítési feladatot, míg a nagyobb gépek akár 650 mm-es korongokat is használhatnak vastag blokkok szakításához – és mindegyik kezeli a legtöbb gránitot és kvarcitot túlmelegedés nélkül.
Ez az átalakulás fontos, mert kiterjeszti a hídmaragép hasznos alkalmazási területét a keményebb anyagokra. Azok a műhelyek, amelyek korábban minden kvarcitlemez darabolását CNC-gépre bízták, ma egyenes szakaszokat hídmaragéppel vágnak, és csak a profilokat és kivágásokat tartogatják a CNC-nek. Ez egy gyakorlati megoldás a munkaterhelés elosztására és a gépórák kiegyensúlyozására.
Az egyik lényeges műszaki részlet a vágókorong fordulatszáma. A vágókorong gyártója általában a peremsebességet (láb/perc) adja meg. Túl magas fordulatszám esetén a vágókorong felülete lecsiszolódik, és megszűnik a vágás. Túl alacsony fordulatszám esetén a gyémánt túlzottan kopik. Az állítható tengelyfordulatszámú hídmaragynál a kezelőnek lehetősége van a vágókorong sebességét a kő típusához igazítani, ami közvetlenül befolyásolja a vágott él minőségét és a vágókorong élettartamát.
A vásárlóknak a funkciókon túl a szerkezetről is érdeklődniük kell
A digitális kijelzők és lézeres vezetékek összehasonlíthatók, de egy hídmaragynak a hosszú távú értékét a váz, a gerenda és az asztal határozza meg. Egy nehéz öntöttvas vagy hegesztett acél váz rezgésálló. Egy olyan gerenda, amely évekig megőrzi síkját, biztosítja, hogy a vágókorong merőlegesen maradjon az asztalhoz. Egy jól lefolyós asztal csökkenti a szennyeződés (slurry) felhalmozódását, és biztonságosabb munkaterületet biztosít.
Vannak gyakorlati kérdések, amelyeket érdemes feltenni a vásárlás előtt. A munkaasztal sík-e a gyártó által megadott tűréshatáron belül? A tartószerkezet keményített sínre vagy gyorsan kopó lágy sínre épül? Védve vannak-e a lineáris vezetékek a kőzúzalék ellen? Elérheti-e az üzemeltető a vezérlőpanelt anélkül, hogy vízen kellene átjárnia?
Ezek a részletek nem jelennek meg egy szórólapon, de meghatározzák, hogy a gép képes-e két évnyi napi termelés után is megtartani a megadott tűréseket. A hídmarógép nem eldobható eszköz. Hosszú távú berendezés egy megmunkálóüzemben, és a szerkezeti kialakítás dönti el, hogy pontos marad-e, vagy folyamatos beállítások forrásává válik.
A vásárlási döntés a terhelésre és a rendelkezésre álló helyre vezethető vissza
A gránit hírfűrész még mindig érdemes megvenni, ha a munka nagy része egyenes vágásokból, téglalap alakú darabokból és közepes vagy nagy mennyiségű termelésből áll. Ha a műhely összetett formákra, nagy sugárral ívelt felületekre vagy nagyon kifinomult egyedi munkákra specializálódott, akkor egy CNC-es vagy vízsugáros gép lehet a jobb első beruházás. De még az ilyen műhelyekben is gyakran a hídmaragoló végzi az elővágást, és így a drágább gép a finomabb részletekre koncentrálhat.
A helyigény is egy valós tényező. Egy szokásos hídmaragolóhoz elegendő helyre van szükség a lapos táblás asztalhoz, az operátor járójához, a víz újrafelhasználásához és a lapos táblák közeli tárolásához. Azok a műhelyek, amelyek próbálják egy szűk sarokba beszorítani, rossz munkafolyamattal és frusztrációval végződnek.
Gyártók számára éppen itt tud különbséget tenni egy, a kőfeldolgozó gépek területén mély gyakorlattal rendelkező beszállító. A Jingyang évekig fejlesztett kővágó és bányászati berendezéseket, hangsúlyt fektetve a megbízható műszaki megoldásokra és a gyakorlatias műhelyi teljesítményre. Ez a tapasztalat tükröződik olyan részletekben is, mint a merev váz, a tömített lineáris vezetékek és a vezérlőpanelek olyan elhelyezése, amely biztosítja, hogy az üzemeltetők ne kerüljenek a vízvonalba – valamint gyakorlatias gyártási funkciókban, például a 0/45°-os vágókorong-dőlésszög és az 0–85°-os dőlési szög beállíthatósága a ferde vágásokhoz. Egy jól megépített hídmarógép, amelyet a megfelelő feladatra vásároltak, megbízható, költséghatékony berendezés marad, nem pedig egy elavult gép, amelyet csak várnak a kiváltására.
Tartalomjegyzék
- Mit is csinál valójában egy bridge saw egy modern kőfeldolgozó üzletben
- Hol veri még mindig a hídmaragya az újabb alternatívákat
- A valódi szűk keresztmetszet ritkán a vágógép
- A pengetechnológia megváltoztatta az érték egyenletet
- A vásárlóknak a funkciókon túl a szerkezetről is érdeklődniük kell
- A vásárlási döntés a terhelésre és a rendelkezésre álló helyre vezethető vissza