EN



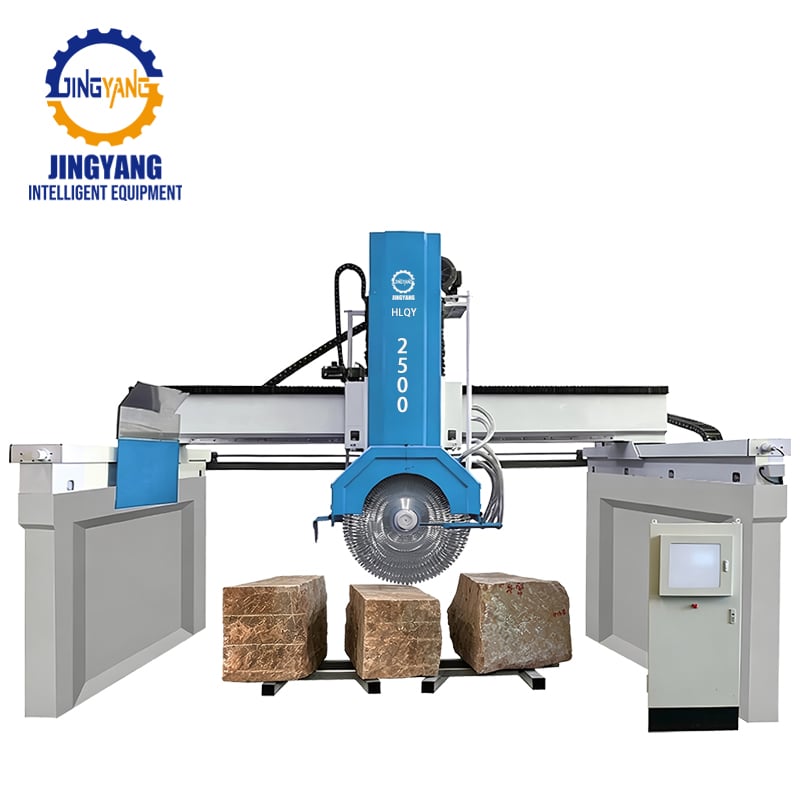
Купуването на рязач на блокове машината за обработка на масивен камък изисква проверка на истинските механични ограничения, конструктивната твърдост, разстоянието за рязане и дълбокото охлаждане с циркулираща суспензия преди подписване на договор. Този списък за покупка насочва производителите на каменни изделия при оценката на тежкотоварна машина за рязане на блокове , аудит на стоманената конструкция и водещите системи, изчисляване на истинската експлоатационна мощност и избягване на катастрофални загуби на плочи при обработка на наднормативни блокове от гранит и мрамор.
Потвърдете истинския полезен обем, а не само теоретичните стойности
Каталожните брошури често подчертават теоретичните размери, измерени при празно състояние и нулев товар, като се използват минимални размери на резачните дискове. При обработка на реални карьерни блокове с тегло от 15 до 30 тона полезните експлоатационни разстояния намаляват значително.
Тежък блок рядко пристига с квадратни и равни повърхности. Неравномерни изпъкналости, неравни основи и конични наклони намаляват критичната височина на свободното пространство. Купувачите трябва да измерят истинското разстояние под фланеца на главния шпиндел, а не просто височината на напречната греда. Реалният полезен ход е равен на общия радиус на резачното острие минус диаметърът на задвижващия фланец, минус безопасните механични разстояния над платформата на тележката.
Полезна вертикална дълбочина = Радиус на острието – Радиус на фланеца – Безопасно разстояние
Проверете ефективната дължина на релсовия път. При многоостриевна конфигурация е необходим допълнителен подход преди водещото острие да докосне повърхността на камъка, както и допълнително движение след задната ръбова част, за да излезе чисто задното острие. Ако ходът на тележката или релсите на порталната рамка не осигуряват тези допълнителни разстояния, машината за рязане на каменни блокове не може да завърши рязането без ръчно преориентиране на каменния блок. Винаги изчислявайте реалните разстояния, като използвате спецификациите на най-дебелия, най-високия и най-неравномерен естествен блок.
Маса на машината, структурна твърдост и гасене на вибрации
Обработката на плътни блокове поражда силно механично съпротивление. Ако една промишлена машина машина за резане на блокове няма достатъчна структурна маса, това съпротивление се преобразува в огъване на рамката, отклонение на водещите релси и резонансни вибрации. Резултатът са неравномерни плочи с вълнообразни форми, променливи допуски по дебелина по цялата дължина и ускорено износване на сегментите.
Режещи вибрации → Отклонение на резача → Разлика в дебелината (вълнообразни плочи) → Допълнителна обработка с полироща шлифовъчна машина
Чугунените компоненти притежават естествени свойства за гасене на вибрации, които надминават тези на леките кухи конструктивни профили. При големи заварени стоманени греди проверете дали производителят прилага термична обработка за отстраняване на напрежения след заваряването. Конструктивните рамки, изработени без термично отпускане, бавно се деформират в продължение на месеци при експлоатация под тежки натоварвания, което води до изместване на подравняването по основните линейни релси.
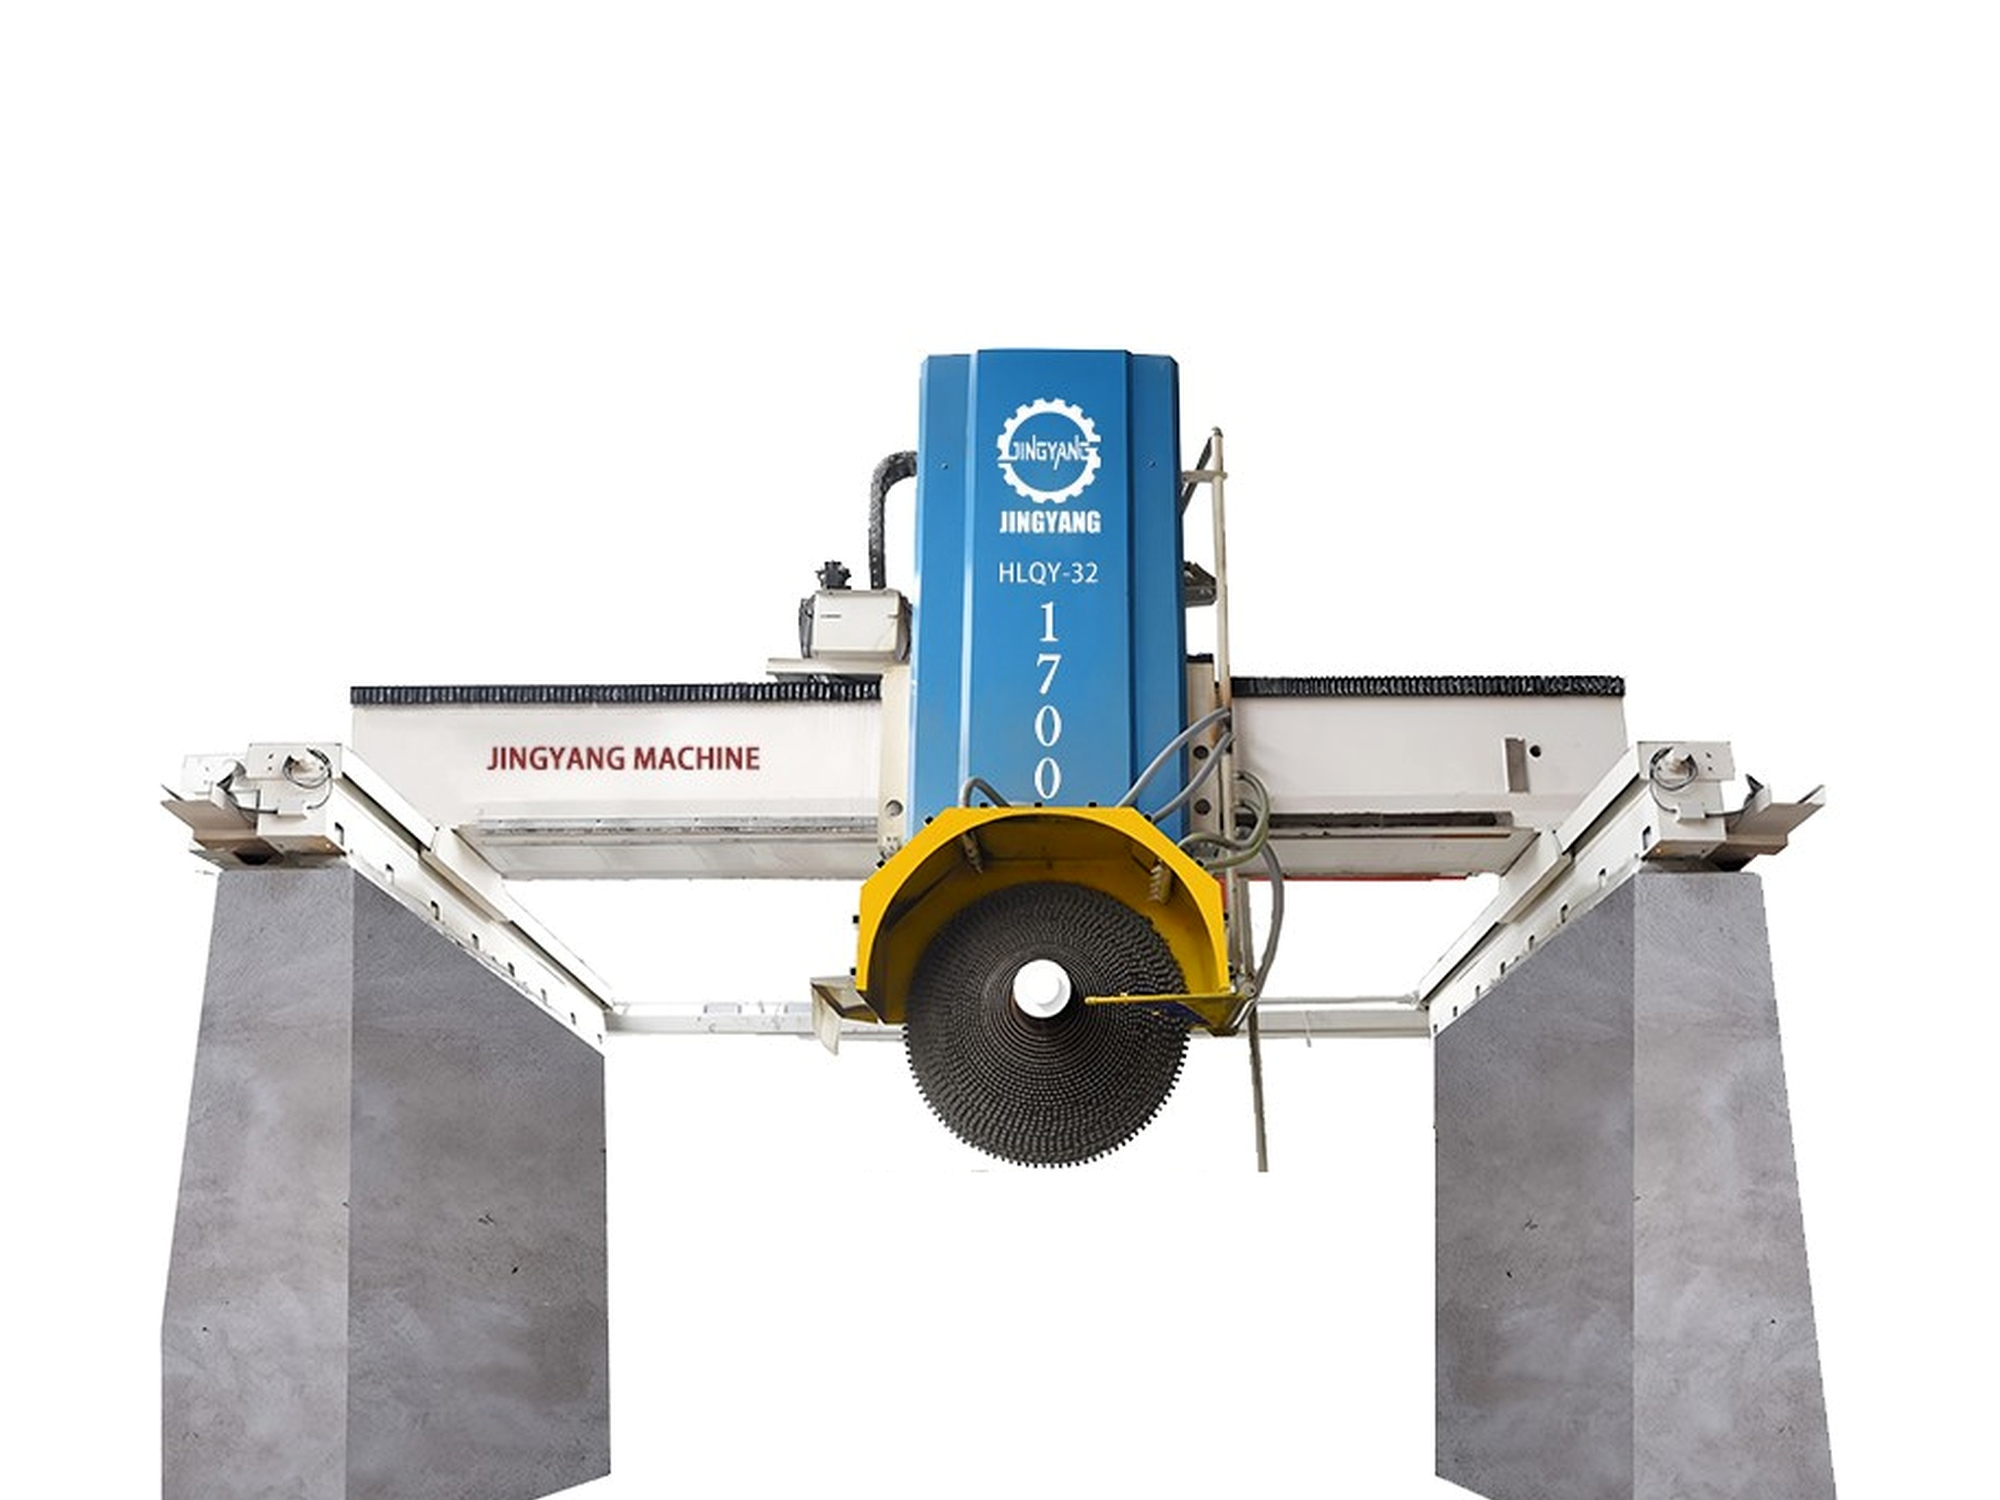
Проверете механизма за насочване, който управлява вертикалното подаване надолу. Тежките обработки обикновено използват хидравлични четириколонови системи за насочване, разположени в затворени маслени бани, или закалени голямогабаритни кутийни направляващи плоскости с централизирано смазване. Диаметрите на колоните трябва да са достатъчно големи, за да противодействат на усукващите сили, когато многолезвийните пакети проникват в плътни, финозърнести гранити. Проверете също и конструкцията на платформата за транспортиране; стоманените транспортни платформи трябва да издържат концентрирани точкови натоварвания от 25 тона, без деформация на рамката, която би променила хоризонталната равнина на рязане.
Главен шпинделен двигател, мощност на двигателя и контрол на стъпаловидното подаване
Пробиването на дебели каменни блокове изисква продължителен въртящ момент от двигателя, високо ефективни механични скоростни кутии и прецизни електронни контроли на подаването. Недостатъчно мощен двигател принуждава операторите да намалят скоростта на стъпаловидното подаване до минимум, превръщайки скъпата високопроизводителна машина за рязане на гранитни блокове в операционно задръстване.
Инженерен параметър |
Стандартна настройка за обработка |
Тежка настройка за големи блокове |
Мощност на главния мотор |
37 kW – 45 kW |
55 kW – 75 kW+ |
Вертикална водачна система |
Двойни линейни водачи / двойни колони |
хидравлична система с 4 колони и уплътнени ръкави за маслено къпане |
Максимален практически обхват на ножа |
1 200 мм – 2 200 мм |
2 500 мм – 3 000 мм+ (или комбиниран многоножов режим) |
Телескопична транспортна количка за блокове |
10 – 15 метрични тона |
20 – 35 метрични тона (с двигател и механично заключване) |
Модулация на подаващия двигател |
Едностепенен променливотоков двигател |
Преобразувател на честотата (VFD) с усещане на въртящ момент |
Доставка на охлаждане |
Външни разпръскващи колектори |
Многоточкова вътрешна инжекция под високо налягане с дълбока резка |
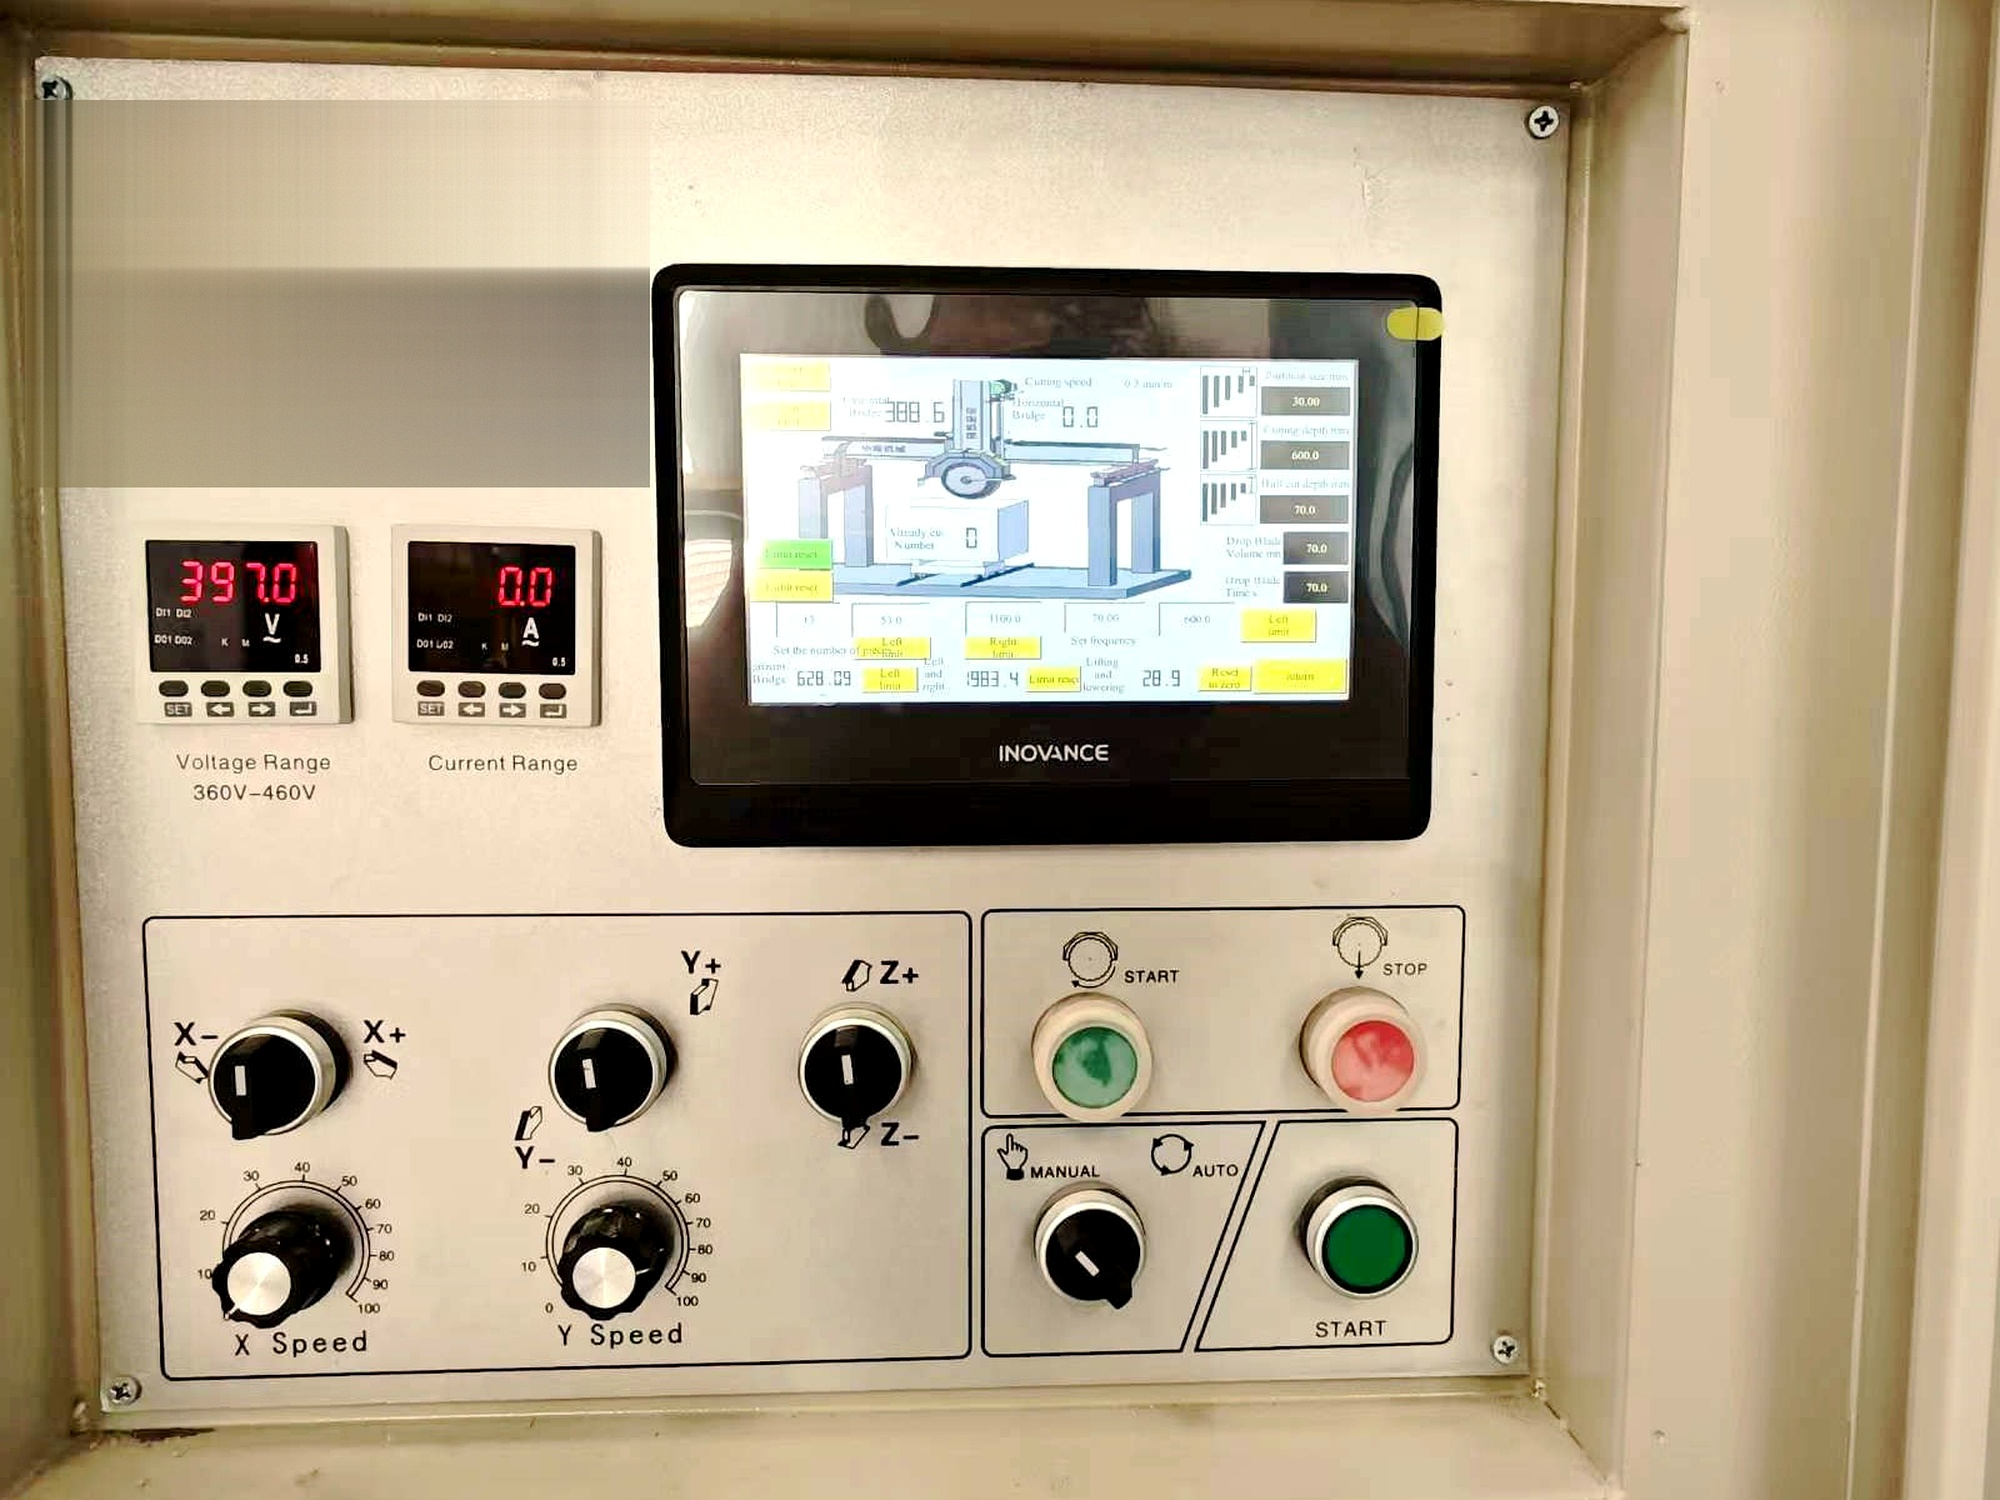
Гъвкавостта на подаването е толкова важна, колкото и суровата мощност на двигателя. Естествените кварцови камъни съдържат плътни минерални зони и насочени зърнени структури, които променят съпротивлението по линията на рязане. Съвременното режещо оборудване включва двигатели за подаване с инверторно управление, които регулират скоростта на движение според реалното амперажно натоварване на шпинделя. Ако основният двигател срещне плътни минерални включения, софтуерът за управление автоматично намалява скоростта на напредване на каретката, предотвратявайки изплъзване на диска, спиране на двигателя и образуване на стъклено покритие по сегментите.
Охлаждане и отвеждане на суспензия чрез дълбока резка под високо налягане
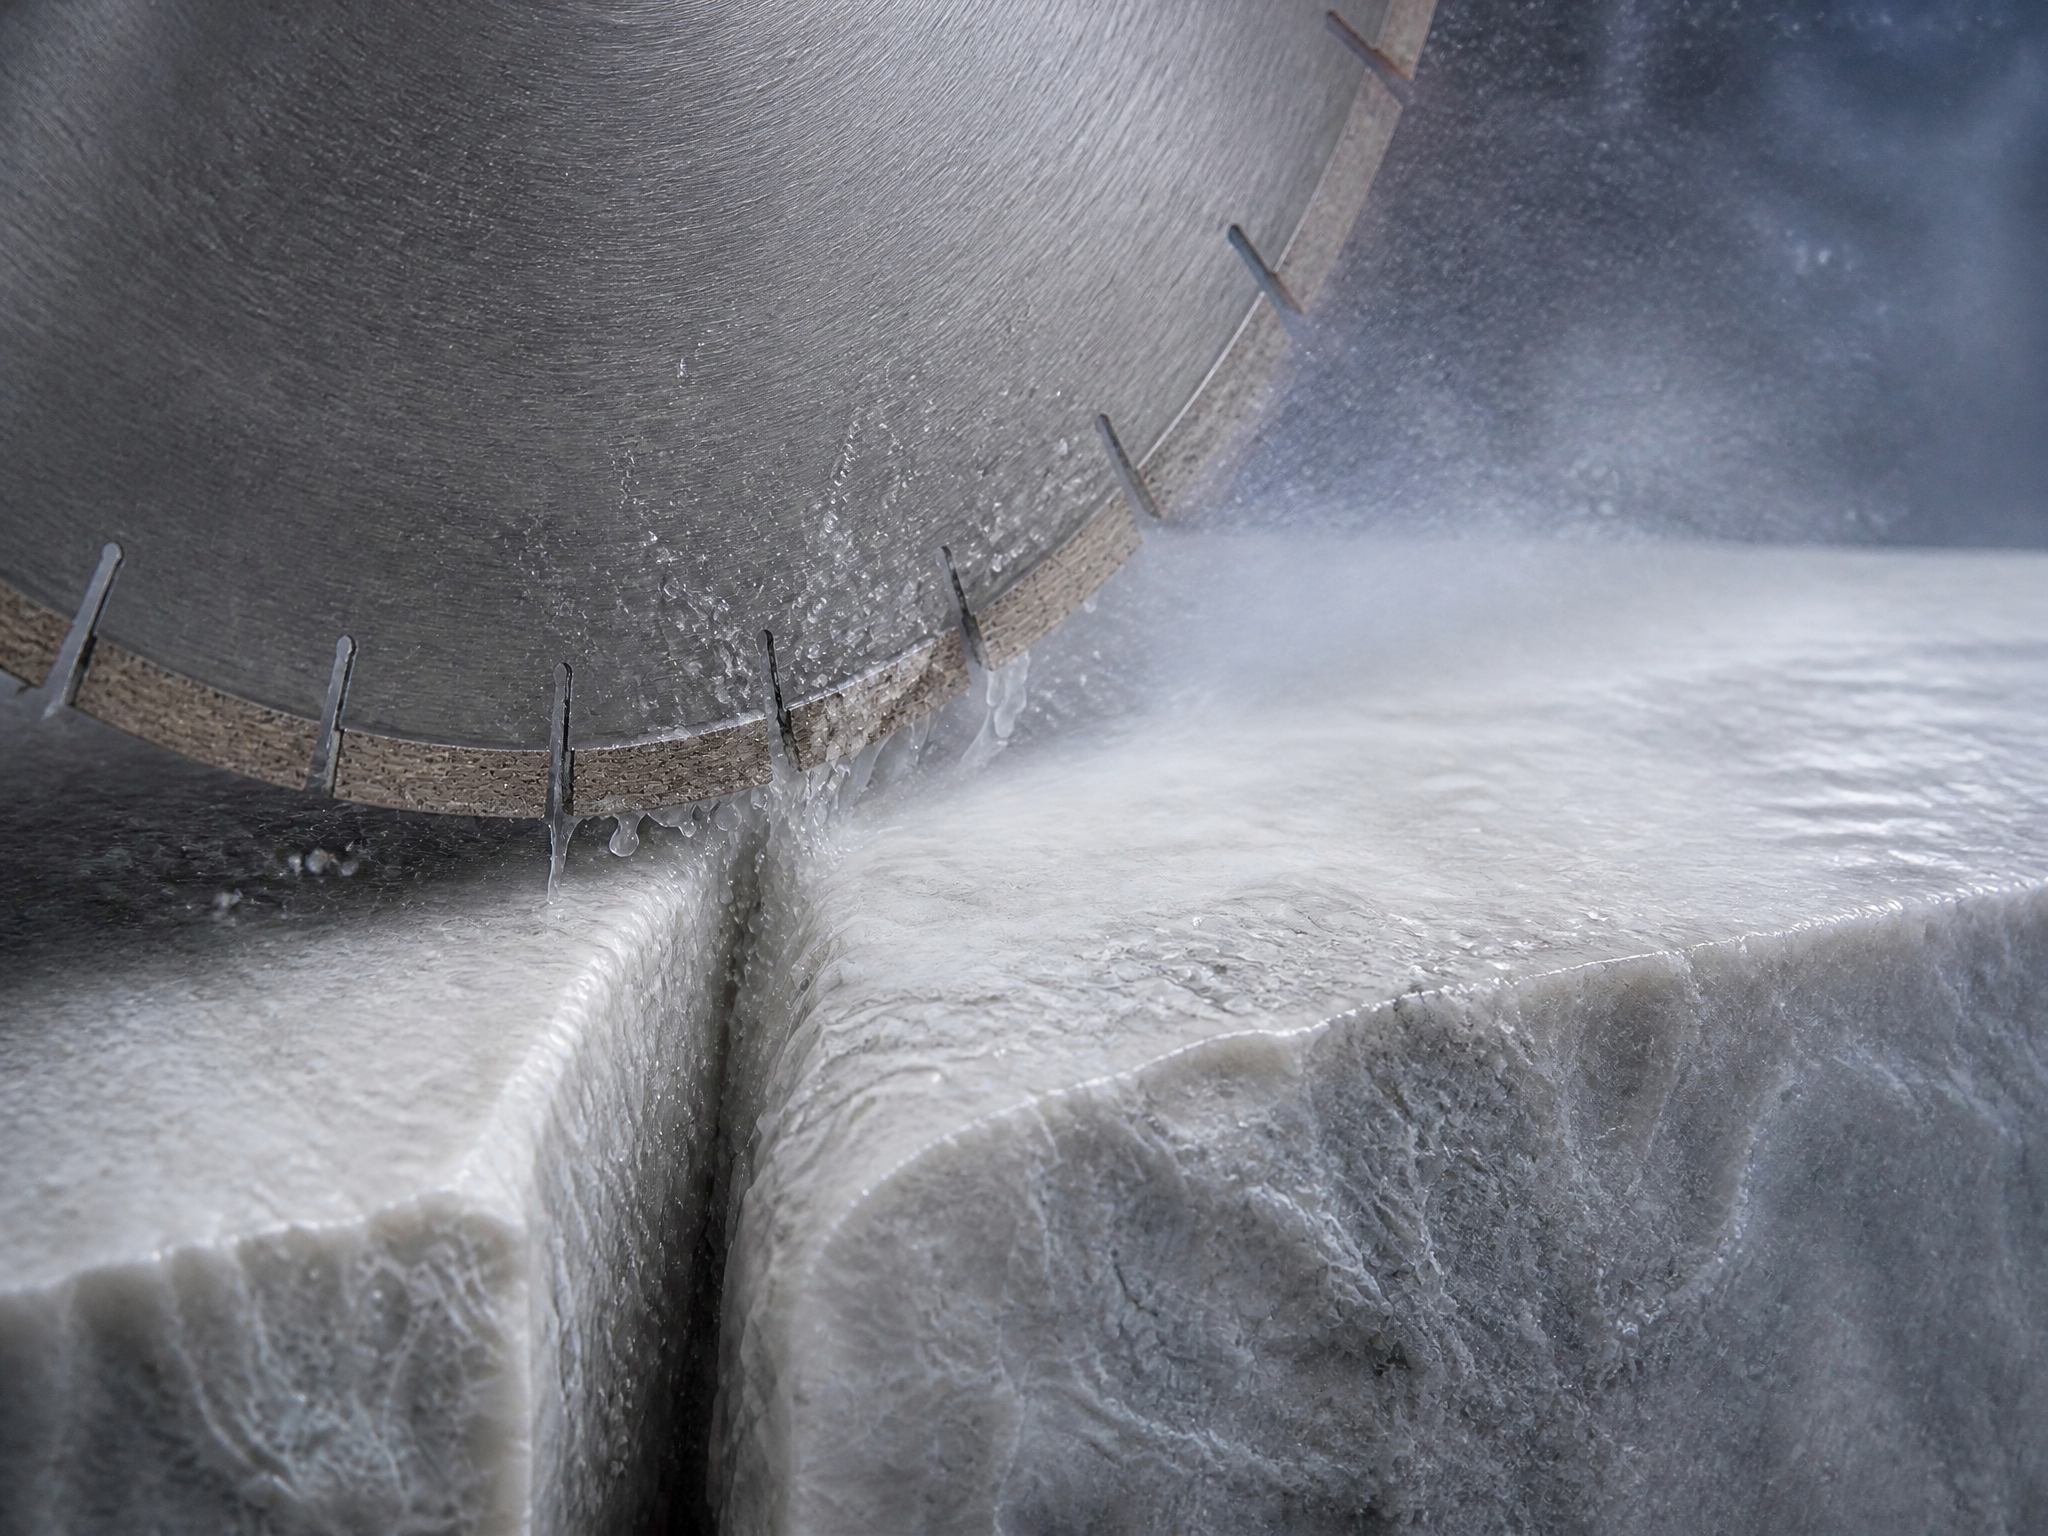
Режещите дълбоки блокове създават тесни, затворени резове с дълбочина от 1,5 до 2,5 метра от каменната повърхност. Обикновените външни водопроводни тръби с горно разположение не могат да подават охлаждаща течност в тази зона на високо налягане и триене. Струите вода удрят високоскоростната повърхност на диска, изпаряват се и изхвърлят фин облак навън, оставяйки активните режещи сегменти сухи.
- Целенасочена подаване на вода под високо налягане: Охладителната система трябва да има вградени подаващи сопла, разположени така, че да инжектират охлаждаща течност директно надолу по ядрото на диска и в пътя на реза.
- Измиване на фин абразивен прах: Водата охлажда диамантената матрица, докато измива суспензията от реза. Задържаният кален слой действа като абразивна паста, която преждевременно износва структурните ядра на диска.
- Манифолд с устойчивост към корозия: Тежката суспензия бързо запушва малките отвори, затова търсете отвори за почистване, неръждаеми тръби, които не подлежат на корозия, и интегрирани блокировки за контрол на водното налягане.
- Автоматично спирачно изключване за безопасност: Ако налягането на водоснабдяването падне под безопасния работен праг, системата за управление трябва незабавно да прибере резачните дискове, за да се предотврати прегряването и деформацията на заготовките за дискове.
Гъвкавост в конфигурацията на резачните дискове: единичен срещу многодисков
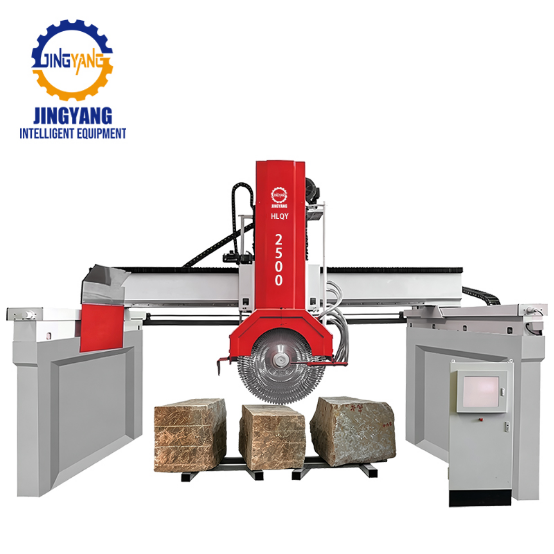
Вашето производствено разписание определя дали специализираната машина за рязане на мраморни блокове с единичен диск или машината за рязане на блокове в групов стил с множество дискове осигурява по-бързо възвръщане на инвестициите. Единичните големи кръгови дискове (2500 мм до 3000 мм и повече) режат архитектурни елементи с пълна дълбочина, дебели стъпала и масивни плочи за работни повърхности. Многодисковите конфигурации използват стъпенчести диамантени дискове (от малък до среден диаметър), за да режат едновременно множество стандартизирани строителни плочи.
Машината за рязане на каменни блокове с множество ножове изисква по-висока конструктивна мощност и по-широки греди на рамката, за да се освободи място за въртящите се дискови пакети без контакт с рамката. Обаче работата с пакети от множество ножове увеличава латералните тласкови натоварвания върху вертикалните опорни колони. Потвърдете, че шпинделът на машината е оборудван с премиум голям размер лагери, подходящи за осеви и радиални тласкови натоварвания. Ако бизнесът ви преминава между производството на персонализирани паметници и високотомна обработка на подови плочи, проверете колко време е необходимо за смяна на единичните дискове с голям диаметър с конфигурации с множество ножове.
Фундаментно инженерство, подреждане на строителната площадка и инфраструктура на завода
Машините за обработка на голям размер блокове не могат да се монтират върху стандартни индустриални бетонни площадки. Тежка машина за рязане на блокове, натоварена с 25-тонен каменен блок, генерира значителни динамични сили по време на бързи обратни движения на каретката. Тези движещи се маси предават ударното въздействие директно в почвения слой.
- Специализирано инженерно проектиране на основите: Проверете чертежите на производителя за основите преди поръчка. Тези конструктивни основи обикновено изискват дълбоко бетониране с армирани бетонни пилони, свързани със здрава скална основа или стабилизирани подложки, изолирани от стандартните подови плочи на сградата.
- Интегрирани канали за събиране на суспензии: Дълбоките основи трябва да включват дренажни канали със стръмен наклон под трамвайната станция, за да насочват директно тежката каменна суспензия към външни утаечни резервоари.
- Коридори за достъп на кранове с горно разположение: Уверете се, че мостовите кранове с горно разположение имат достатъчно свободно пространство над най-високата точка на основните колони, когато вертикалната каретка е напълно издигната.
- Изолирано електрическо заземяване: Мощните инверторни двигатели създават хармонични обратни връзки; свържете шкафовете на машината към самостоятелни заземителни прътове, за да защитите чувствителните логически платки на ПЛК от волтажни върхове.
Оценка на инженерния опит и инфраструктурата за обслужване
Тежкото каменарско оборудване включва физични механични процеси в изключително тежки, мокри и абразивни среди. Оборудването, проектирано от производители без дълбоки познания в областта на каменоломните работи, често разкрива недостатъчно големи лагери, крехки уплътнения и тънки листови метали. Производителите с директен опит в първичното добиване разбират физическите напрежения, които възникват, когато тежки инструменти се забиват в неподатливи скални повърхности.
Възползвайки се от десетилетия опит в производството и експлоатацията на каменарско оборудване, Jingyang Machinery проектира своите тежки системи за рязане на блокове с усилени лити части, здрави хидравлични колони и стабилни предавки. Оборудването на компанията отразява практически проверено в каменоломни инженерство, което гарантира, че машините надеждно поемат силни вибрации в продължение на години непрекъснато производствено функциониране.
При оценката на доставчиците инспектирайте реалния избор на компоненти във фабриката. Не се ограничавайте само до качеството на боядисването, а проверете марките върху линейни релси, хидравлични клапани и електрически контролни шкафове. Уверете се, че резервните части са със стандартни метрични промишлени размери, а не с proprietарни (специфични за производителя) компоненти, които при неочаквана повреда изискват седмици международна доставка.
Инспекция преди доставка и приемане при тежки натоварвания
Никога не приемайте доставката на промишлена машина за рязане на каменни блокове само въз основа на видеа с празен цикъл без товар. Гладкото движение на моста на машината във въздуха не показва нищо за структурната й твърдост под товар.
Преди окончателното одобрение изискайте практически проби с мокро рязане, използвайки плътни, твърди материали, подобни на вашите обичайни производствени суровини. Накарайте машината да нареже каменен блок с пълна височина до максималната работна дълбочина. След завършване на рязането инспектирайте лицевата повърхност на получената плоча с високоточни прави линии. Проверете за:
- Забележими стъпкови белези по вертикалните преходи с рязко спускане.
- Разлики в дебелината между горния ръб и долната основа на плочата.
- Отклонение от успоредност от край до край по трансверзалната ос.
- Върхове в температурата на двигателя и вибрации на конструктивната каретка, измерени с ръчни сензори.
Точните пробни резове потвърждават конструктивната якост, подравняването на шпиндела и проследяването на каретката, преди оборудването да напусне фабричната площадка.
Накрая
Изборът на подходяща машина за рязане на блокове пази вашата печалба от пукнати плочи, повреди на инструментите и скъпо струващото просто стояне. Инвестирайте в тежкодействаща машина за рязане на блокове, проектирана да обработва реални каменни маси, да отговаря на изискванията за дълбоко охлаждане на реза и да работи непрекъснато в различни смени.
Свържете се днес с Jingyang Machinery, за да обсъдите размерите на вашите блокове, видовете камък и дневните ви изисквания за производство на плочи. Нашите технически специалисти ще ви предоставят пълните механични спецификации, схеми за основното разположение и препоръки за оборудване, съобразени с производствените ви нужди и адаптирани към вашата каменопреработвателна фабрика.