EN



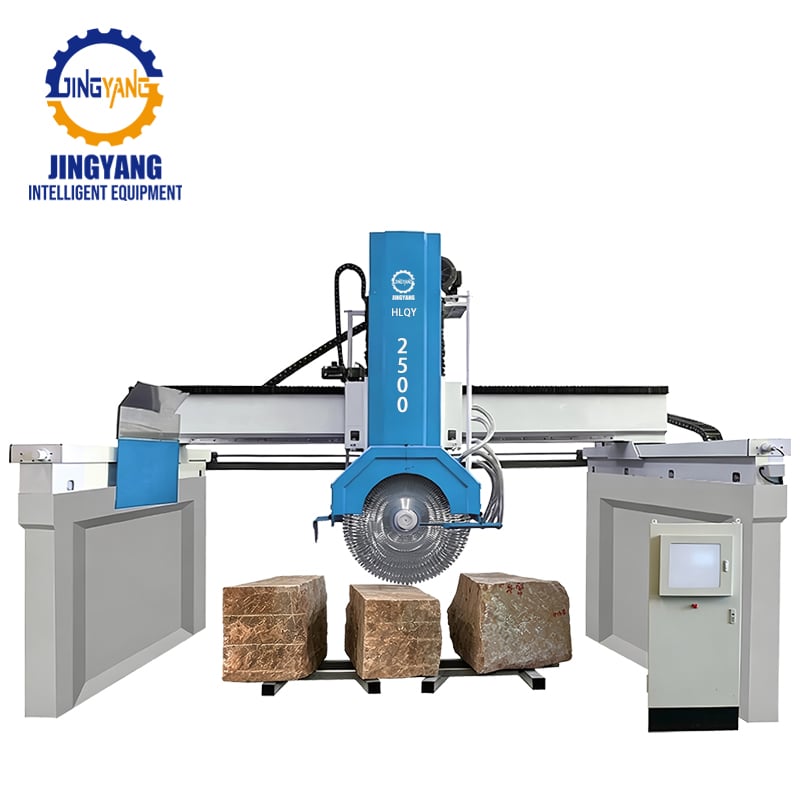
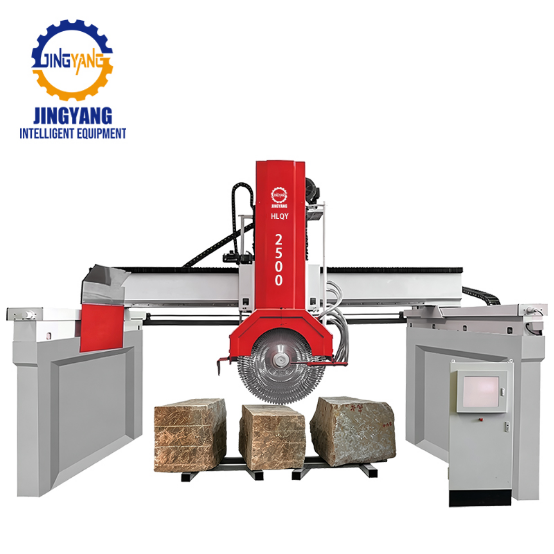
Når du kjøper en blokkhogsag maskin for massive steinblokker krever verifikasjon av reelle mekaniske grenser, strukturell stivhet, skjæregap og dyp-slamkjøling før kontrakt inngås. Denne kjøpsjekklisten veileder steinbehandlere gjennom vurdering av en tungdrevet blokkhoggemaskin , revisjon av strukturstål og veiesystemer, beregning av faktisk driftskapasitet og unngåelse av katastrofale platskader ved behandling av overdimensjonerte granitt- og marmorblokker.
Verifiser det virkelig bruksbare området utover teoretiske tall
Katalogbrosjyrer fremhever ofte teoretiske dimensjoner målt under tomme, null-belastede forhold med minimale bladstørrelser. Ved behandling av virkelige bergverksblokker som veier 15 til 30 tonn reduseres de bruksbare driftsgapene betydelig.
En tung blokk kommer sjelden med kvadratiske, jevne flater. Uregelrette utstikk, ujevne bunner og ru koniske former reduserer kritisk vertikal frihøyde. Kjøpere må måle den faktiske frihøyden under hovedspindelflensen i stedet for bare tverrbjelkens høyde. Den faktisk bruksbare slaglengden tilsvarer totalt bladeradius minus drivflensens diameter, minus sikre mekaniske marginer over vognplattformen.
Bruksdybde i vertikal retning = Bladeradius - Flensradius - Sikkerhetsmargin
Undersøk den effektive skinnerestens lengde. En flerbladkonfigurasjon krever ekstra tilnærmingstrekk før det ledende bladet treffer steinoverflaten, samt ekstra forbigåingstrekk etter den bakre kanten slik at det bakkemeste bladet trekkes ut rent. Hvis vognens slaglengde eller portalkranens skinne ikke har disse ekstra lengdene, kan steinblokkskjæremaskinen ikke fullføre snittet uten manuell omposisjonering av steinblokken. Beregn alltid de faktiske frihøydene ved å bruke spesifikasjonene for din tykkeste, høyeste og mest uregelmessige naturlige blokk.
Maskinmasse, strukturell stivhet og vibrasjonsdemping
Bearbeiding av tette blokker genererer kraftig mekanisk motstand. Hvis en industriell steinskiver blokkskjæringsmaskin mangler strukturell masse, omgjøres denne motstanden til rammebøyning, veilederavvik og resonansvibrasjoner. Resultatet er ujevne plater med bølgeformete mønstre, varierende tykkelsesunøyaktigheter langs lengden og økt segmenttap.
Skjærevibrasjoner → sagskiveavvik → tykkelsesvariasjon (bølgeformede plater) → etterarbeid med poleringsgrinder
Støpejernskomponenter gir naturlige vibrasjonsdempende egenskaper som er bedre enn lette, hulprofilerte konstruksjonsdeler. For store sveiste stålgitter må man bekrefte om produsenten utfører spenningsløsende varmebehandling etter sveising. Strukturrammer som er bygd uten termisk gløding vil gradvis deformeres over flere måneder med drift under tunge belastninger, noe som fører til justeringsavvik langs de viktigste lineære veilederne.
Undersøk veilemekanismen som styrer den vertikale nedføringen. Krevende bearbeiding bruker vanligvis hydrauliske firestolpesystemer med veiledning, innkapslet i forsegla oljebad, eller herdet, overdimensjonerte bokskinner med sentral smøring. Søylene må tåle vridningskrefter når flerbladsseter skjærer seg gjennom tette, finkornede granitter. Insper også konstruksjonen av vognbunnen; ståltransportbunner må kunne bære konsentrerte punktlast på 25 tonn uten rammedeformasjon som endrer det horisontale skjæreeplanet.
Hovedspindeldrift, motoreffekt og trinnvis nedreguleringskontroll
Å skjære gjennom dype steinblokker krever vedvarende motordreiemoment, mekaniske gir med høy virkningsgrad og nøyaktig elektronisk fødkontroll. En underdimensjonert drivmodul tvinger operatører til å redusere trinnvis nedføring til et kryp, noe som gjør en kostbar granittblokkskjæremaskin med høy kapasitet til en driftsmessig flaskehals.
Tekniske parametere |
Standard bearbeidingsoppsett |
Krevende oppsett for store blokker |
Hovedmotoreffekt |
37 kW – 45 kW |
55 kW – 75 kW+ |
Vertikal veiledningssystem |
Dobbelt lineære veiledere / dobbelte stolper |
hydraulisk system med fire stolper og forsegla oljebadshylser |
Maksimal praktisk bladlengde |
1 200 mm – 2 200 mm |
2 500 mm – 3 000 mm+ (eller kombinert flerbladsdrift) |
Transportvogn for blokker |
10 – 15 metriske tonn |
20 – 35 metriske tonn (motorisert med mekanisk låsing) |
Modulering av matingsdrift |
Enkelthastighets AC-drift |
Frekvensomformer (VFD) med dreiemomentdeteksjon |
Kjølingstilførsel |
Eksterne spraymanifolder |
Flerpunkts intern dyp-skjæring høytrykksinjeksjon |
Tilførselshastighetsfleksibilitet er like viktig som ren drivkraft. Naturlige kvartsrike steiner inneholder tette mineralposer og retningsspesifikke kornstrukturer som endrer motstanden langs skjærelinjen. Moderne skjæreeutstyr inneholder frekvensomformerstyrt tilførselsmotorer som justerer bevegelseshastigheten i henhold til spindellastens strømforbruk i sanntid. Hvis hovedmotoren møter tette mineralinklusjoner, reduserer kontrollprogramvaren automatisk karusellens fremdriftshastighet, noe som forhindrer bladslipp, motorstans og segmentglans.
Dyp-skjæring høytrykkskjøling og slamutvinning
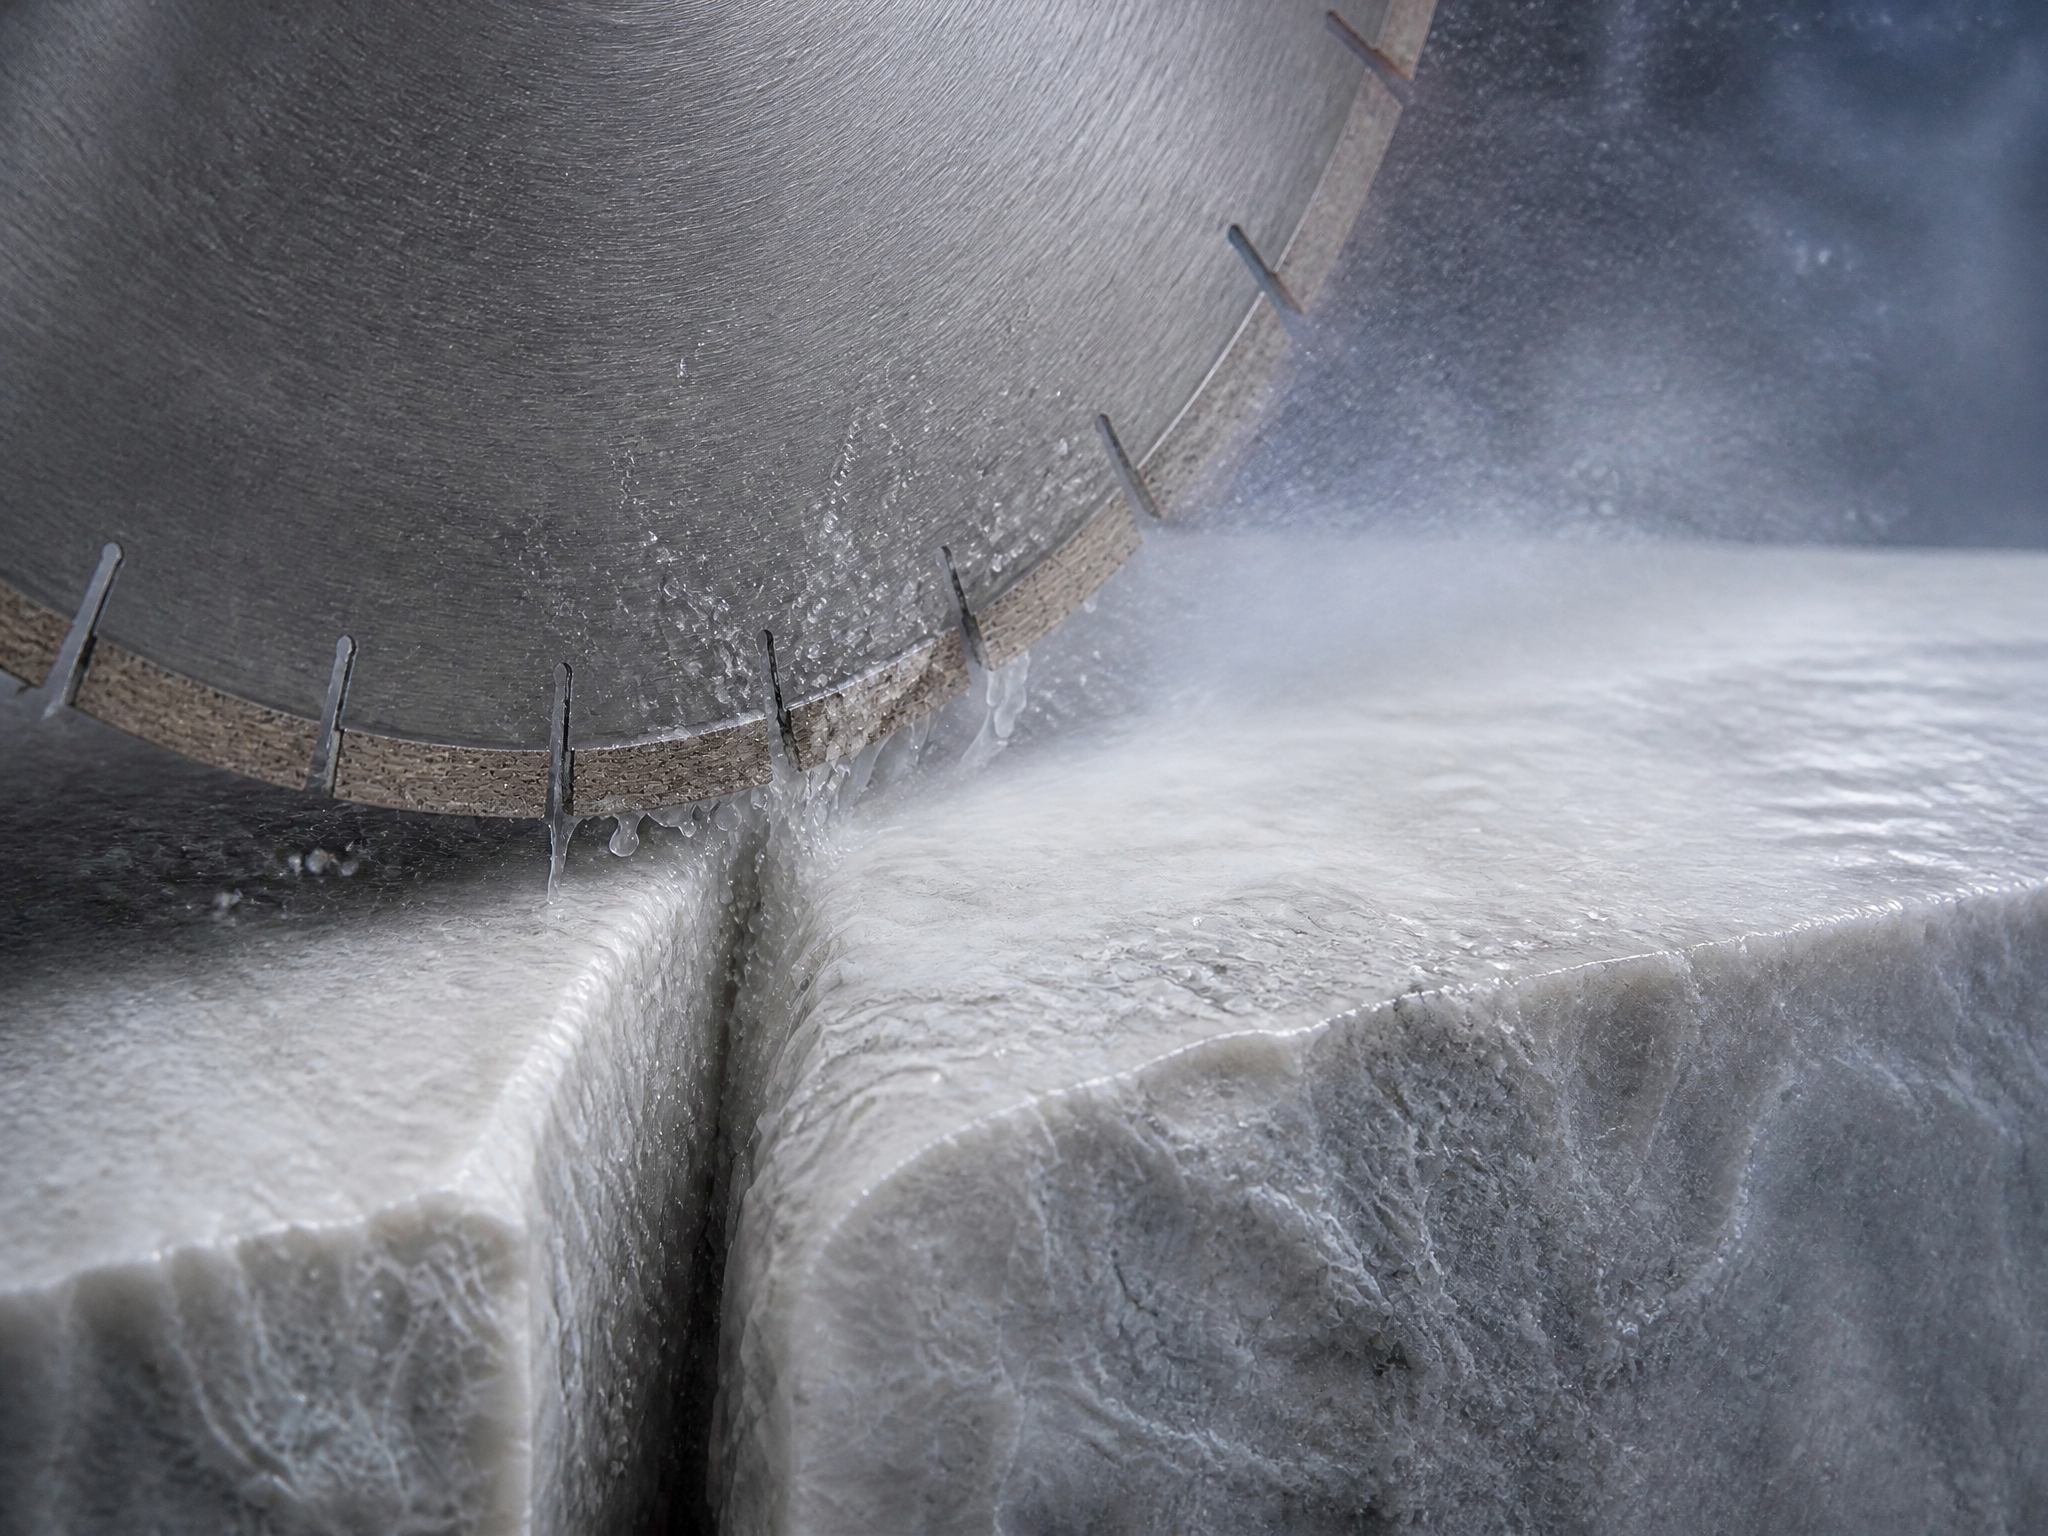
Å skjære dype blokker skaper smale, innelukkede spalter som måler 1,5 til 2,5 meter ned fra steinoverflaten. Vanlige vannrør over hodet utenfor kan ikke sprute kjølevæske ned i denne høytrykksfriksjonszonen. Vannstrålene treffer bladets høyhastighetsflate, fordamper og spruter en fin tåke utover, slik at de aktive skjæresegmentene blir tørre.
- Målrettet høytrykksvannlevering: Kjølesystemet må ha interne dyser plassert for å injisere kjølevæske rett ned gjennom bladets kjerne og inn i skjæresporet.
- Skylling av fint abrasivt pulver: Vann kjøler diamantmatrisen samtidig som det skyller slamblandingen ut av spalten. Fanga slam fungerer som en abrasiv pasta som sliter unødige på strukturelle bladkjerner.
- Korrosjonsbestandig manifold-konstruksjon: Tung slamblanding tetter raskt små åpninger, så søk etter rensingsporter, ikke-korrosive rustfrie rør og integrerte vanntrykk-avbrukssikringer.
- Automatisk sikkerhetsavstengning: Hvis vanntrykket faller under en trygghetsgrense for drift, må kontrollsystemet trekke tilbake bladene umiddelbart for å unngå overopphetede og deformerte blankblader.
Fleksibilitet i bladkonfigurasjon: Enkeltblad versus flerblad
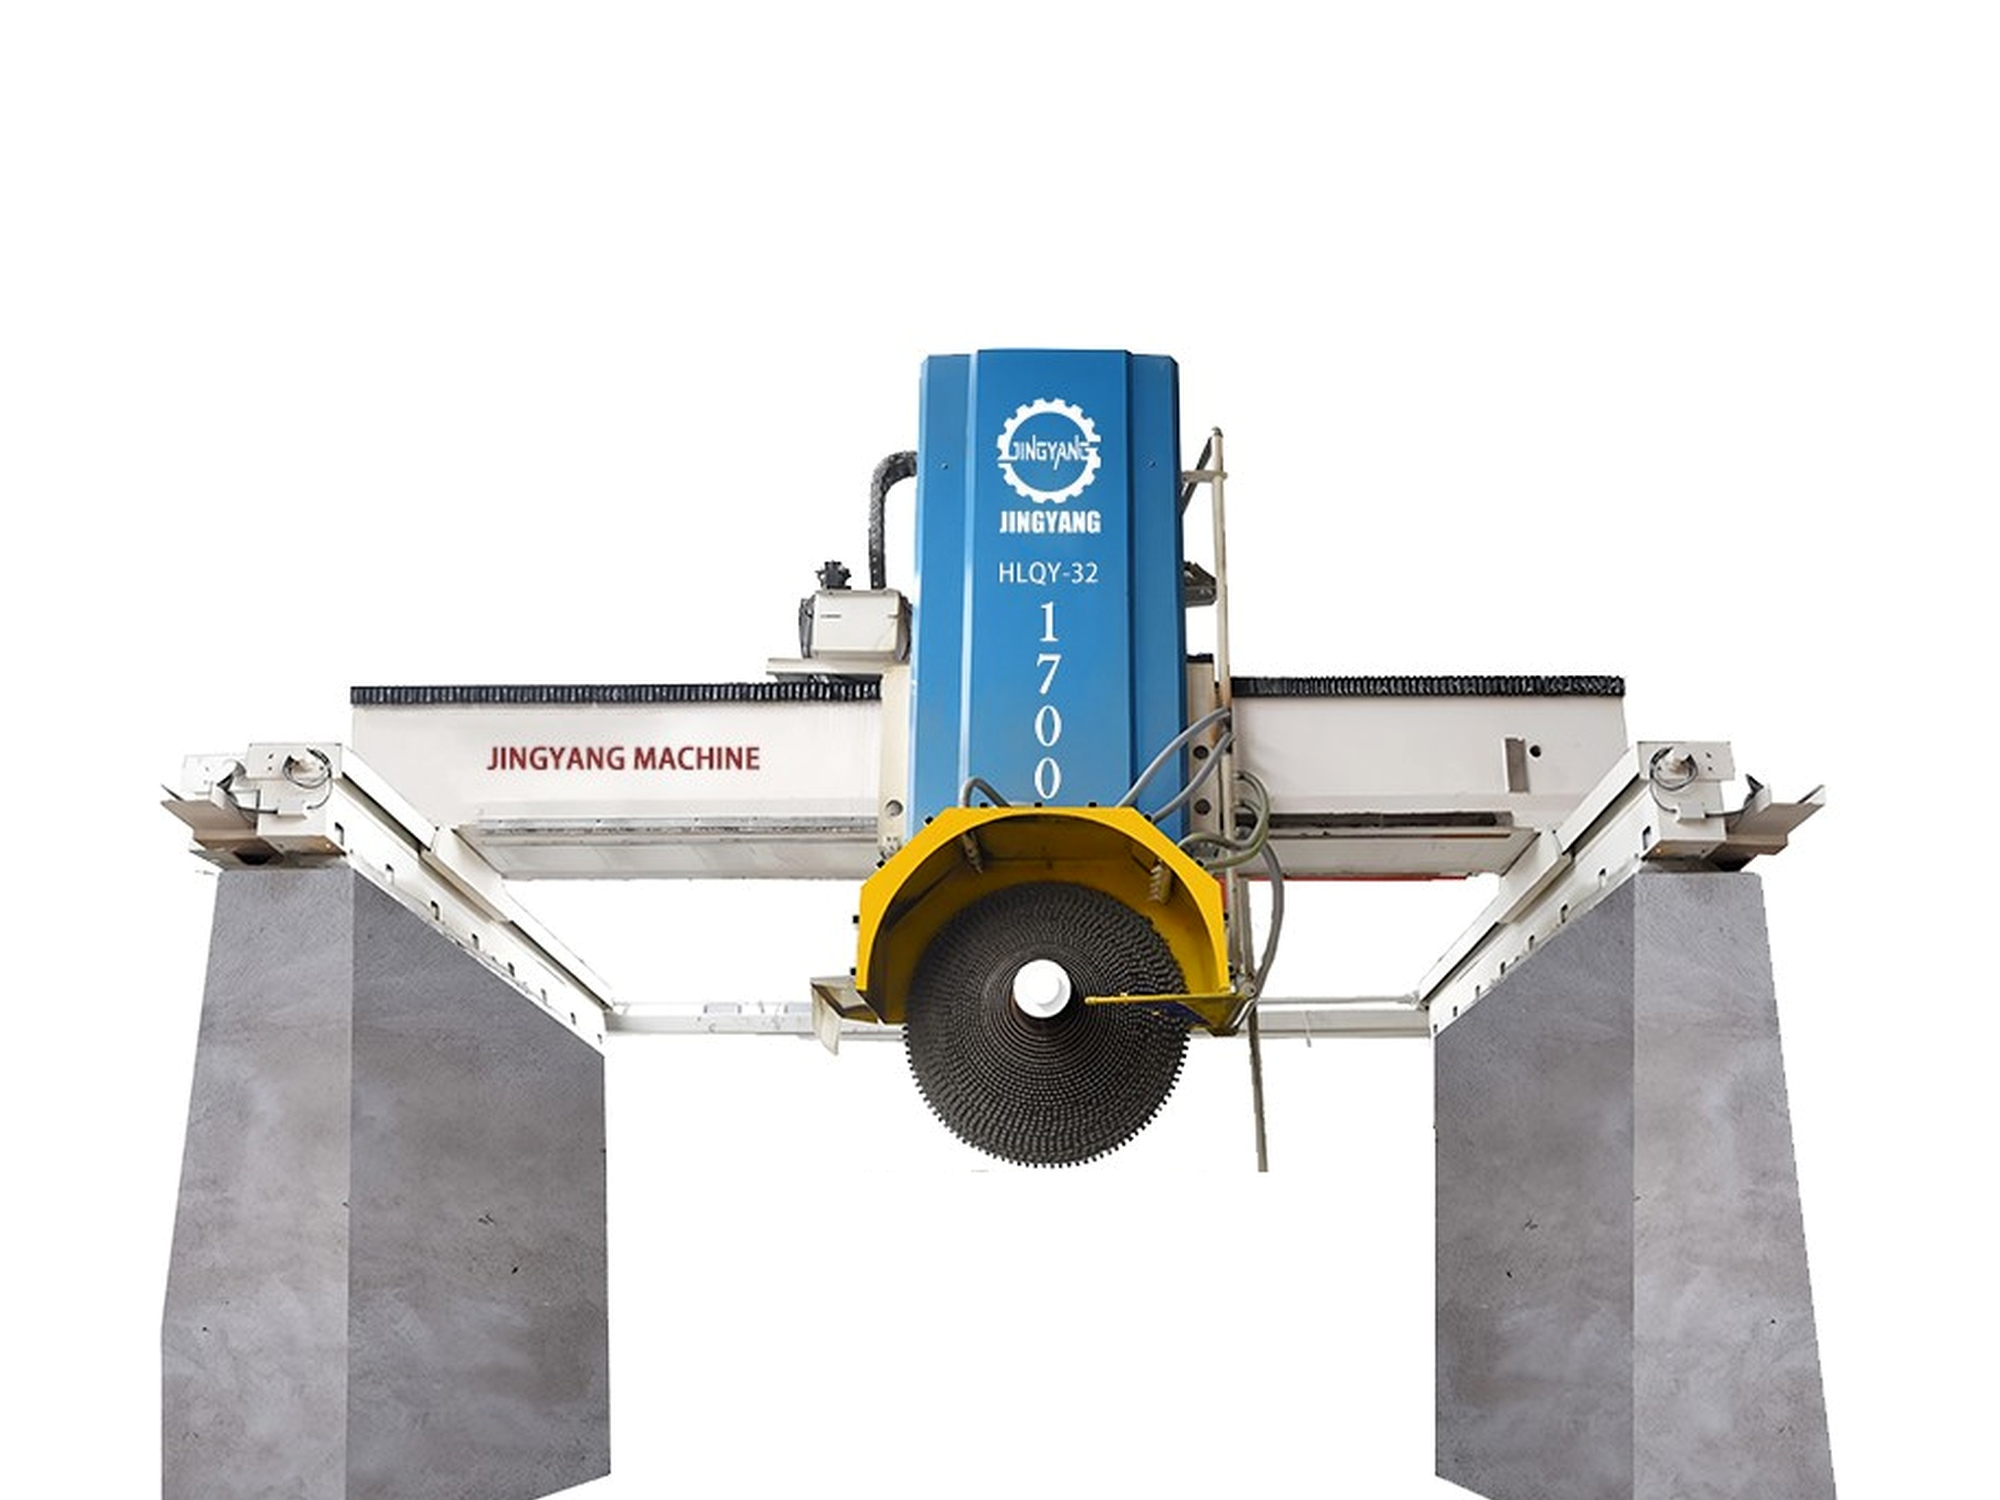
Din produksjonsplan avgjør om en dedikert enkeltblad-maskin for skjæring av marmorblokker eller en flerblad-gangmaskin for blokkskjæring gir raskere avkastning på investeringen. Enkelt store sirkulære blad (2 500 mm til 3 000 mm+) skjærer full-dybde arkitektoniske deler, tykke trappkomponenter og massive arbeidsplateplater. Flerbladoppsett bærer trinnformete diamantskiver (fra liten til mellomstor diameter) for å skjære flere standardiserte byggeplater samtidig.
En flerbladet steinblokkskjæremaskin krever høyere strukturell effekt og bredere portaler for å unngå kontakt mellom rammeverket og roterende skivapakker. Likevel øker drift av flerbladpakkene laterale trykklastene mot vertikale støttsøyler. Bekreft at maskinens aksling har premium overdimensjonerte lager som er tilpasset både aksial- og radialtrykklastene. Hvis virksomheten din skifter mellom spesialmonumenter og høyvolum gulvplater, sjekk hvor lang tid det tar å bytte ut enkeltstore skiver mot flerbladkonfigurasjoner på akslingen.
Fundamentteknikk, plassering på området og anleggsinfrastruktur
Overdimensjonerte maskiner for steinblokkbehandling kan ikke plasseres på standard industriell betongplate. En belastet tungduty steinblokkskjæremaskin som bærer en 25-tonn steinblokk genererer betydelige dynamiske krefter under rask omvending av karusellen. Disse bevegelige massene overfører sjokk direkte til undergrunnen.
- Spesialisert grunnlagskonstruksjon: Gjennomgå produsentens grunnlagsplaner før bestilling. Disse strukturelle fundamenteringene krever vanligvis dype betongpæler med armering, som er festet til fast berggrunn eller stabiliserte underlagplater, adskilt fra vanlige bygningsgulv.
- Integrerte slamoppsamlingsrørganger: Dype grunnlag må inkludere bratte avløpsrørganger under trollistasjonen for å lede tung steinslam direkte mot eksterne avsetningsbassenger.
- Tilgangskorridorer for takkraner: Sørg for at takbrokraner har tilstrekkelig fri høyde over toppen av hovedstolpene når den vertikale transportenheter er hevet til maksimal høyde.
- Avskilt elektrisk jording: Krafteffektive invertermotorer genererer harmoniske tilbakekoblinger; tilkoble maskinskapene til egne jordingsstaver for å beskytte følsomme PLC-logikkmoduler mot spenningspulsasjoner.
Vurdering av ingeniørkompetanse og serviceinfrastruktur
Maskiner for tungt steinarbeid involverer fysisk mekanikk i hardt prøvende, våte og slibende miljøer. Utstyr som er utformet av produsenter uten dyp kunnskap om steinbrudd ofte viser seg å ha for små leier, skjøre tetninger og tynt platemetal. Produsenter med direkte røtter i primærutvinning forstår de fysiske kreftene som virker når tunge verktøy biter seg fast i utholdende bergflater.
Med støtte i flere tiår med erfaring innen produksjon og utvinning av utstyr har Jingyang Machinery utviklet sine systemer for tungt blokkskjærende maskiner med forsterkede støpinger, robuste hydrauliske kolonner og stabile drivlinjer. Selskapets utstyr speiler praktisk, testet ingeniørkunnskap fra steinbrudd, noe som sikrer at maskinene pålitelig absorberer kraftige vibrasjoner over år med kontinuerlig produksjon.
Når du vurderer leverandører, må du inspisere hvilke komponenter som faktisk brukes i fabrikken. Se forbi malingens kvalitet og undersøk merkenavn på lineære skinner, hydrauliske ventiler og elektriske kontrollskap. Bekreft at reservedeler bruker standardiserte metriske industrielle mål i stedet for proprietære festedeler som krever uker med internasjonal transport ved uventede svikter.
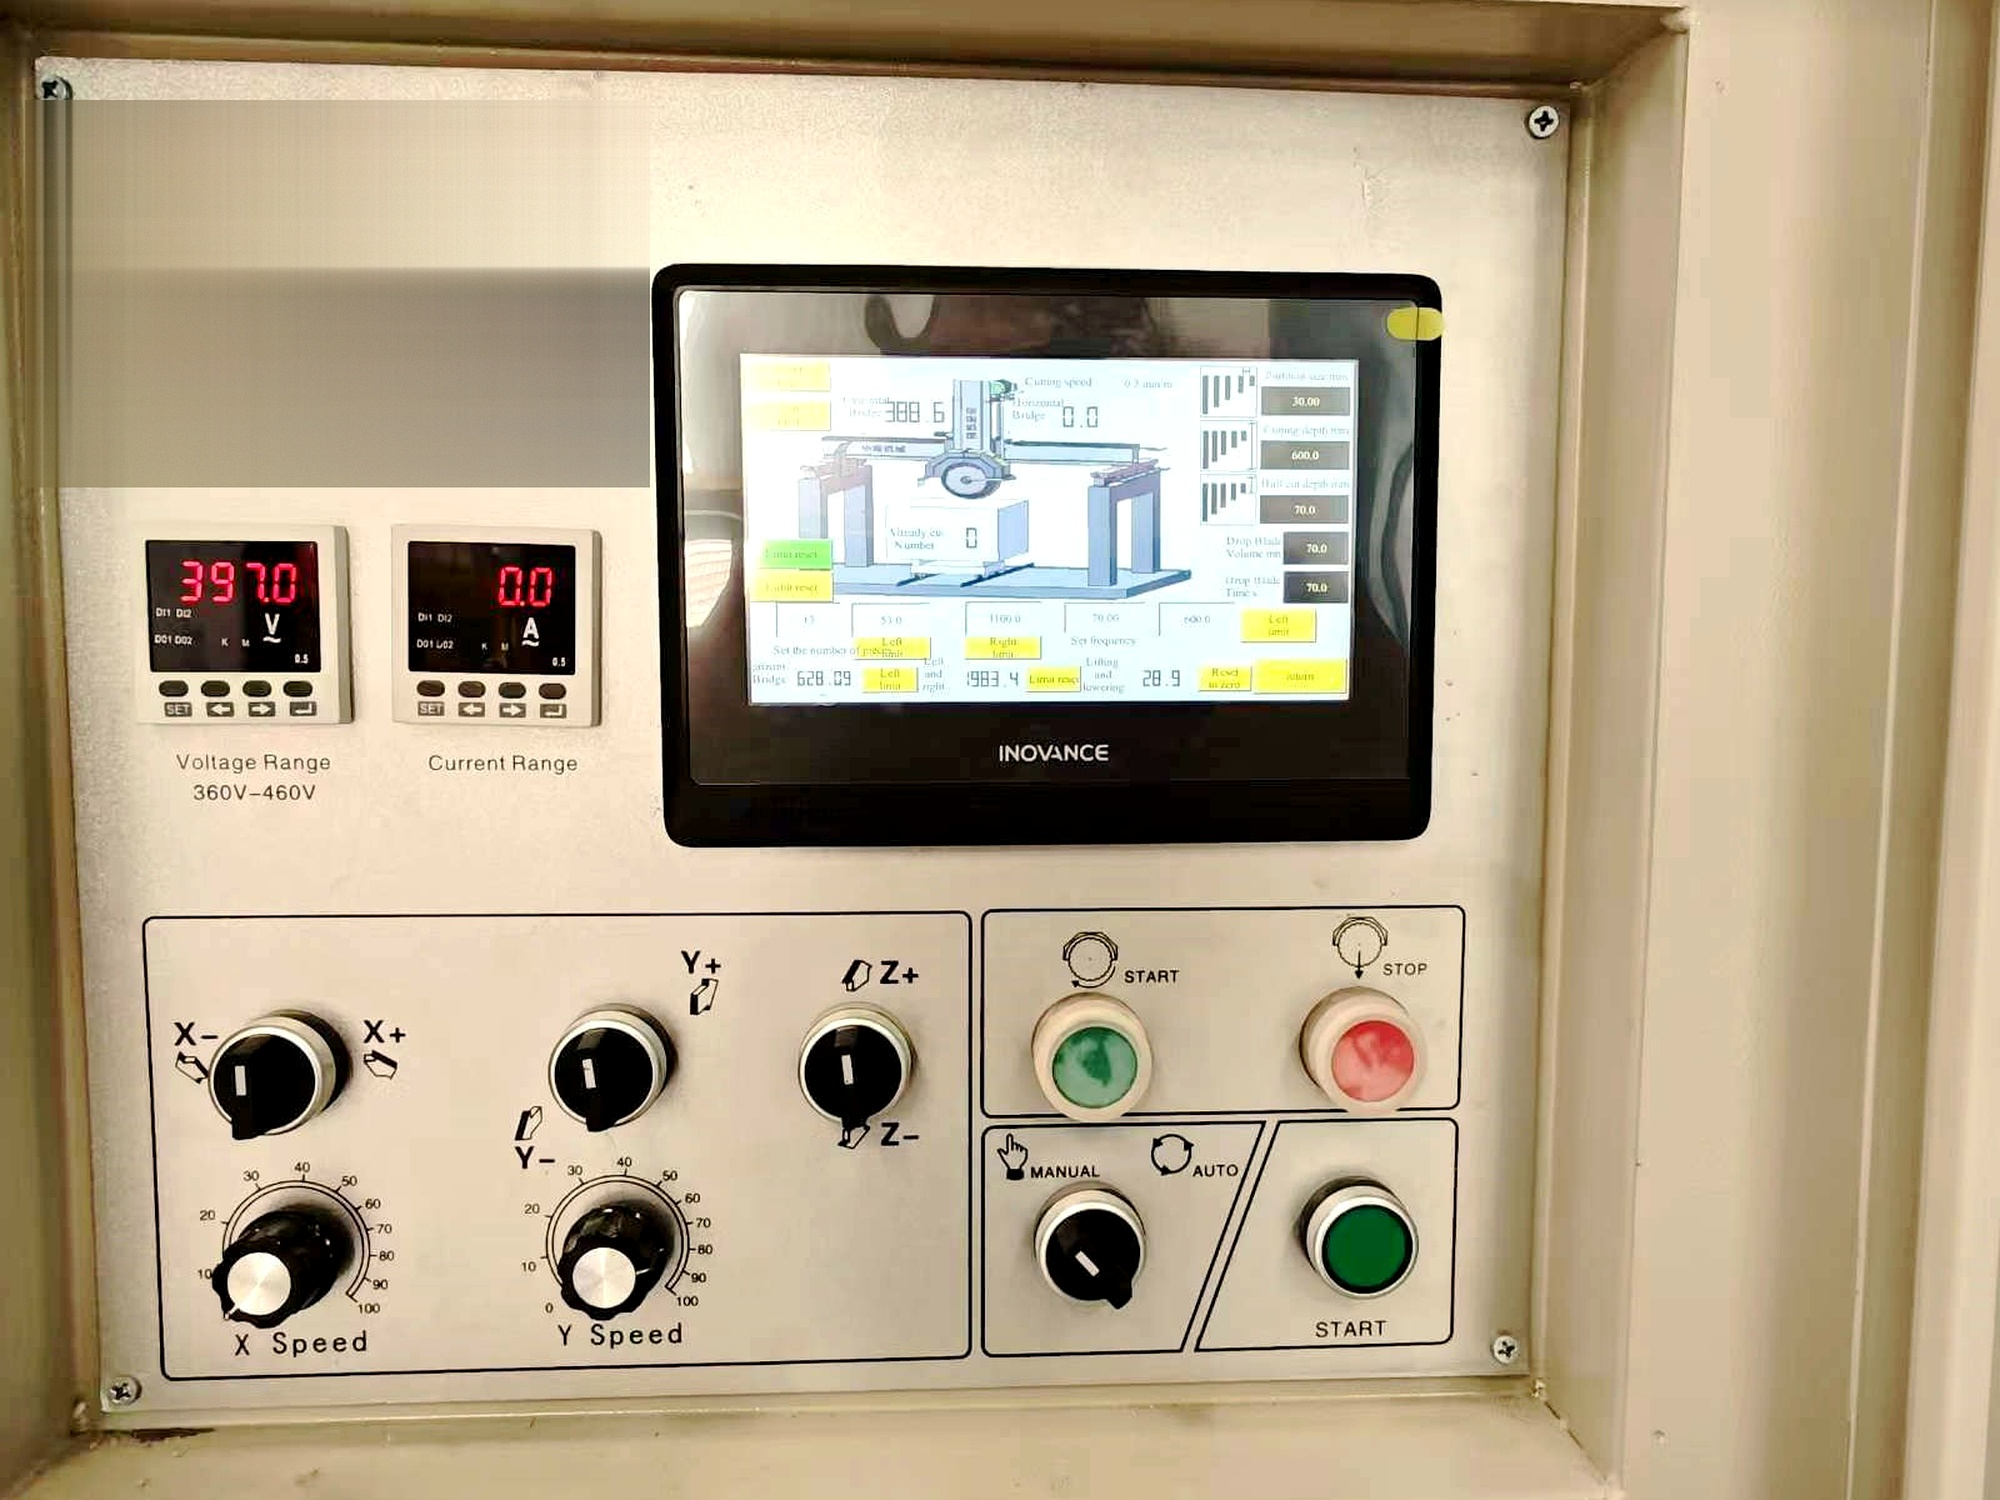
Inspeksjon før levering og godkjenningsprøving under tung belastning
Akksepter aldri levering av en industriell steinblokk-skjæremaskin utelukkende basert på videoer av tomgang uten last. En maskin som beveger broen sin jevnt gjennom luften avslører ingenting om strukturell stivhet under belastning.
Før endelig signering må praktiske våt-skjæringstester utføres med tette, harde materialer som likner de du bruker i daglig produksjon. La maskinen skjære en fullhøyde steinblokk ned til maksimal driftsdypde. Når skjæringen er ferdig, må overflaten på den ferdige platen inspiseres nøyaktig med rette linjaler. Sjekk følgende:
- Synlige trinnmerker over vertikale dykkoverganger.
- Tykkelsesavvik mellom øvre kant og bunnskive på platen.
- Avvik i parallellitet fra ende til ende langs tverraksen.
- Motor temperaturtopper og strukturelle vognvibrasjoner målt med håndholdte sensorer.
Nøyaktige testskjæringer bekrefter strukturell stivhet, spindeljustering og vognsporing før utstyret forlater fabrikkgulvet.
I Slutten
Å velge riktig blokkskjæremaskin beskytter din økonomi mot sprekkede plater, verktøyfeil og kostbare nedetider. Invester i en kraftig blokkskjæremaskin som er konstruert for å håndtere steinmasser fra virkeligheten, krav til dyp kjøling av skjærespalten og kontinuerlig skiftdrift.
Kontakt Jingyang Machinery i dag for å diskutere dine blokkdimensjoner, steinsorter og daglige plateresultatkrav. Vårt tekniske team leverer komplette mekaniske spesifikasjoner, grunnlagsoppsettsskisser og utstyrsanbefalinger som er tilpasset din steinbehandlingsanlegg.