EN



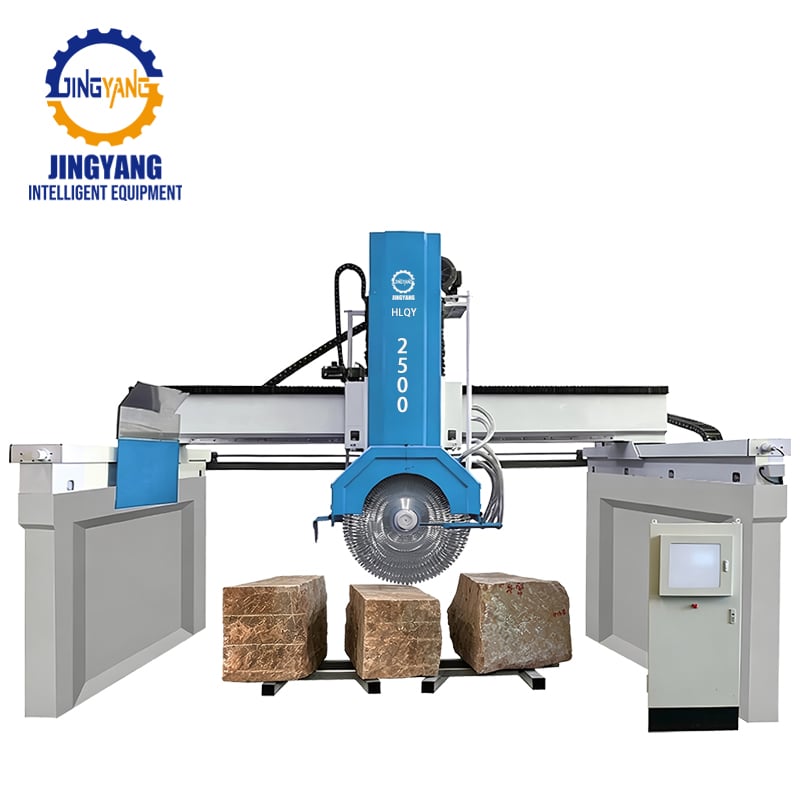
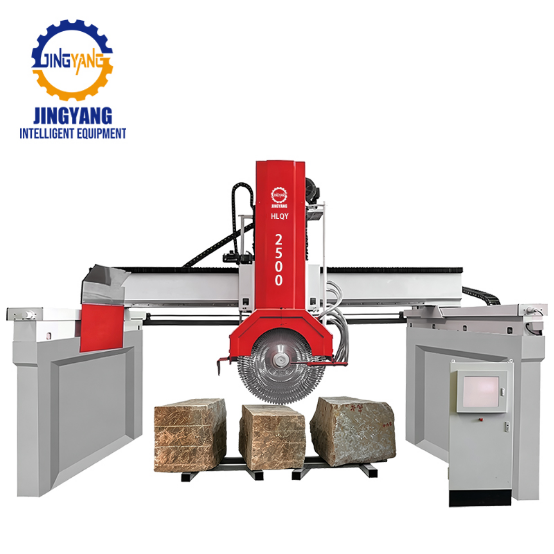
Köpa en blockskärare en maskin för massiva stenblock kräver verifiering av verkliga mekaniska gränser, strukturell styvhet, skärklarhet och djupslamkylning innan ett avtal undertecknas. Denna inköpskontrollguide hjälper stenbearbetare att utvärdera en tunglastad blockskärarmaskin , granska strukturstål och guidsystem, beräkna den verkliga driftkapaciteten och undvika katastrofala plattförluster vid bearbetning av extra stora granit- och marmorblock.
Verifiera den verkliga användbara arbetsvolymen utöver teoretiska siffror
Katalogbroschyrer framhäver ofta teoretiska mått som uppmätts under tomma, belastningsfria förhållanden med minimala bladstorlekar. När man bearbetar verkliga bergblock från gruvor som väger 15 till 30 ton minskar den användbara driftklarheten kraftigt.
En tung block anländer sällan med kvadratiska, släta ytor. Oregelbundna utskjutande delar, ojämna baser och branta, ojämna koniska former minskar den kritiska vertikala frihöjden. Köpare måste mäta den verkliga frihöjden under huvudspindelns fläns istället för endast tvärstängens höjd. Den verkliga användbara slaglängden är lika med totalt bladradie minus flänsdiameter, minus säkra mekaniska marginaler ovanför vagnens plattform.
Användbar vertikal djup = Bladradie - Flänsradie - Säkerhetsmarginal
Undersök den effektiva rälsens färdlängd. En flerbladsuppsättning kräver extra infartslängd innan den främre bladen når stenytan, samt extra överfartslängd förbi den bakre kanten så att den bakre bladen lämnar stenyta renligen. Om vagnens slaglängd eller portalkransens räls saknar dessa överfartslängder kan stenblocksskärningsmaskinen inte slutföra snittet utan manuell ompositionering av stenen. Beräkna alltid de verkliga frihöjderna med hjälp av dina specifikationer för tjockast, högst och mest oregelbundna naturliga block.
Maskinmassa, strukturell styvhet och vibrationsdämpning
Bearbetning av tätta block genererar kraftig mekanisk motstånd. Om en industriell sten blockskärningsmaskin saknar strukturell massa omvandlas den motstånden till ramflexning, ledskinnedeflektion och resonansvibration. Resultatet blir ojämna plattor med vågformade mönster, varierande tjocklektoleranser längs hela plattan samt accelererad segmentförlust.
Skärningsvibrationer → bladavvikelse → tjockleksvariation (vågformade plattor) → poleringsgrinderns omarbete
Gjutjärnskomponenter ger naturliga vibrationsdämpande egenskaper som är överlägsna lättviktiga ihåliga konstruktionsprofiler. För stora svetsade stålgallerier bör man kontrollera om tillverkaren utför spänningsavlägsnande värmebehandling efter svetsning. Strukturramar som byggs utan termisk glödgning deformeras långsamt under månader av drift under tunga belastningar, vilket orsakar justeringsdrift längs de huvudsakliga linjära skenorna.
Undersök styrmekanismen för vertikal nedmatning. Tungt bearbetningssystem använder vanligtvis hydrauliska fyrrörsguidesystem inneslutna i förseglade oljebäddar eller hårdgjorda, överdimensionerade lådguider med central smörjning. Kolumnernas diameter måste kunna motstå vridkrafter när flerklingars skärblad tränger in i täta, finkorniga graniter. Undersök även vagnens bottenkonstruktion; ståltransportbäddar måste kunna bära koncentrerade punktlasters på 25 ton utan ramdeformation som påverkar det horisontella skärplanet.
Huvudspindeldrift, motorstyrka och stegnedreglering
Att skära igenom djupa stenblock kräver beständig motormoment, högeffektiva mekaniska växellådor och exakta elektroniska matningskontroller. En underdimensionerad drivaggregat tvingar operatörer att sänka stegnedmatningshastigheten till ett krypande tempo, vilket omvandlar en dyr, högkapacitetsgranitblockskärare till en driftsmässig flaskhals.
Teknisk parameter |
Standardbearbetningsuppsättning |
Tungt bearbetningssystem för stora block |
Huvudmotoreffekt |
37 kW – 45 kW |
55 kW – 75 kW+ |
Vertikalsystem för vägledning |
Dubbla linjära vägledningar / dubbla pelare |
hydraulisk fyrapelarstruktur med försegla oljebadsskydd |
Maximal praktisk knivlängd |
1 200 mm – 2 200 mm |
2 500 mm – 3 000 mm+ (eller kombinerad flerknivslösning) |
Blocktransportvagn |
10 – 15 metriska ton |
20 – 35 metriska ton (motoriserad med mekanisk låsning) |
Reglering av matningsdrift |
Enkelhastighetslikströmsdrift |
Frekvensomriktardrift (VFD) med vridmomentkänsla |
Kylmedieleverans |
Yttre spraymanifolder |
Mångpunktsintern djuprännhögtrycksinjektion |
Matningshastighetsflexibilitet är lika viktig som ren driftseffekt. Naturliga kvartsrika stenar innehåller täta mineralfickor och riktade kornstrukturer som förändrar motståndet längs skärlinjen. Modern skärutrustning integrerar frekvensstyrda matningsmotorer som justerar travershastigheten enligt verklig spänningsbelastning i realtid. Om huvudmotorn möter täta mineralinklusioner minskar styrmjukvaran automatiskt vagnens framfartshastighet, vilket förhindrar bladglidning, motorstopp och segmentglans.
Djuprännhögtryckskylning och slamextraktion
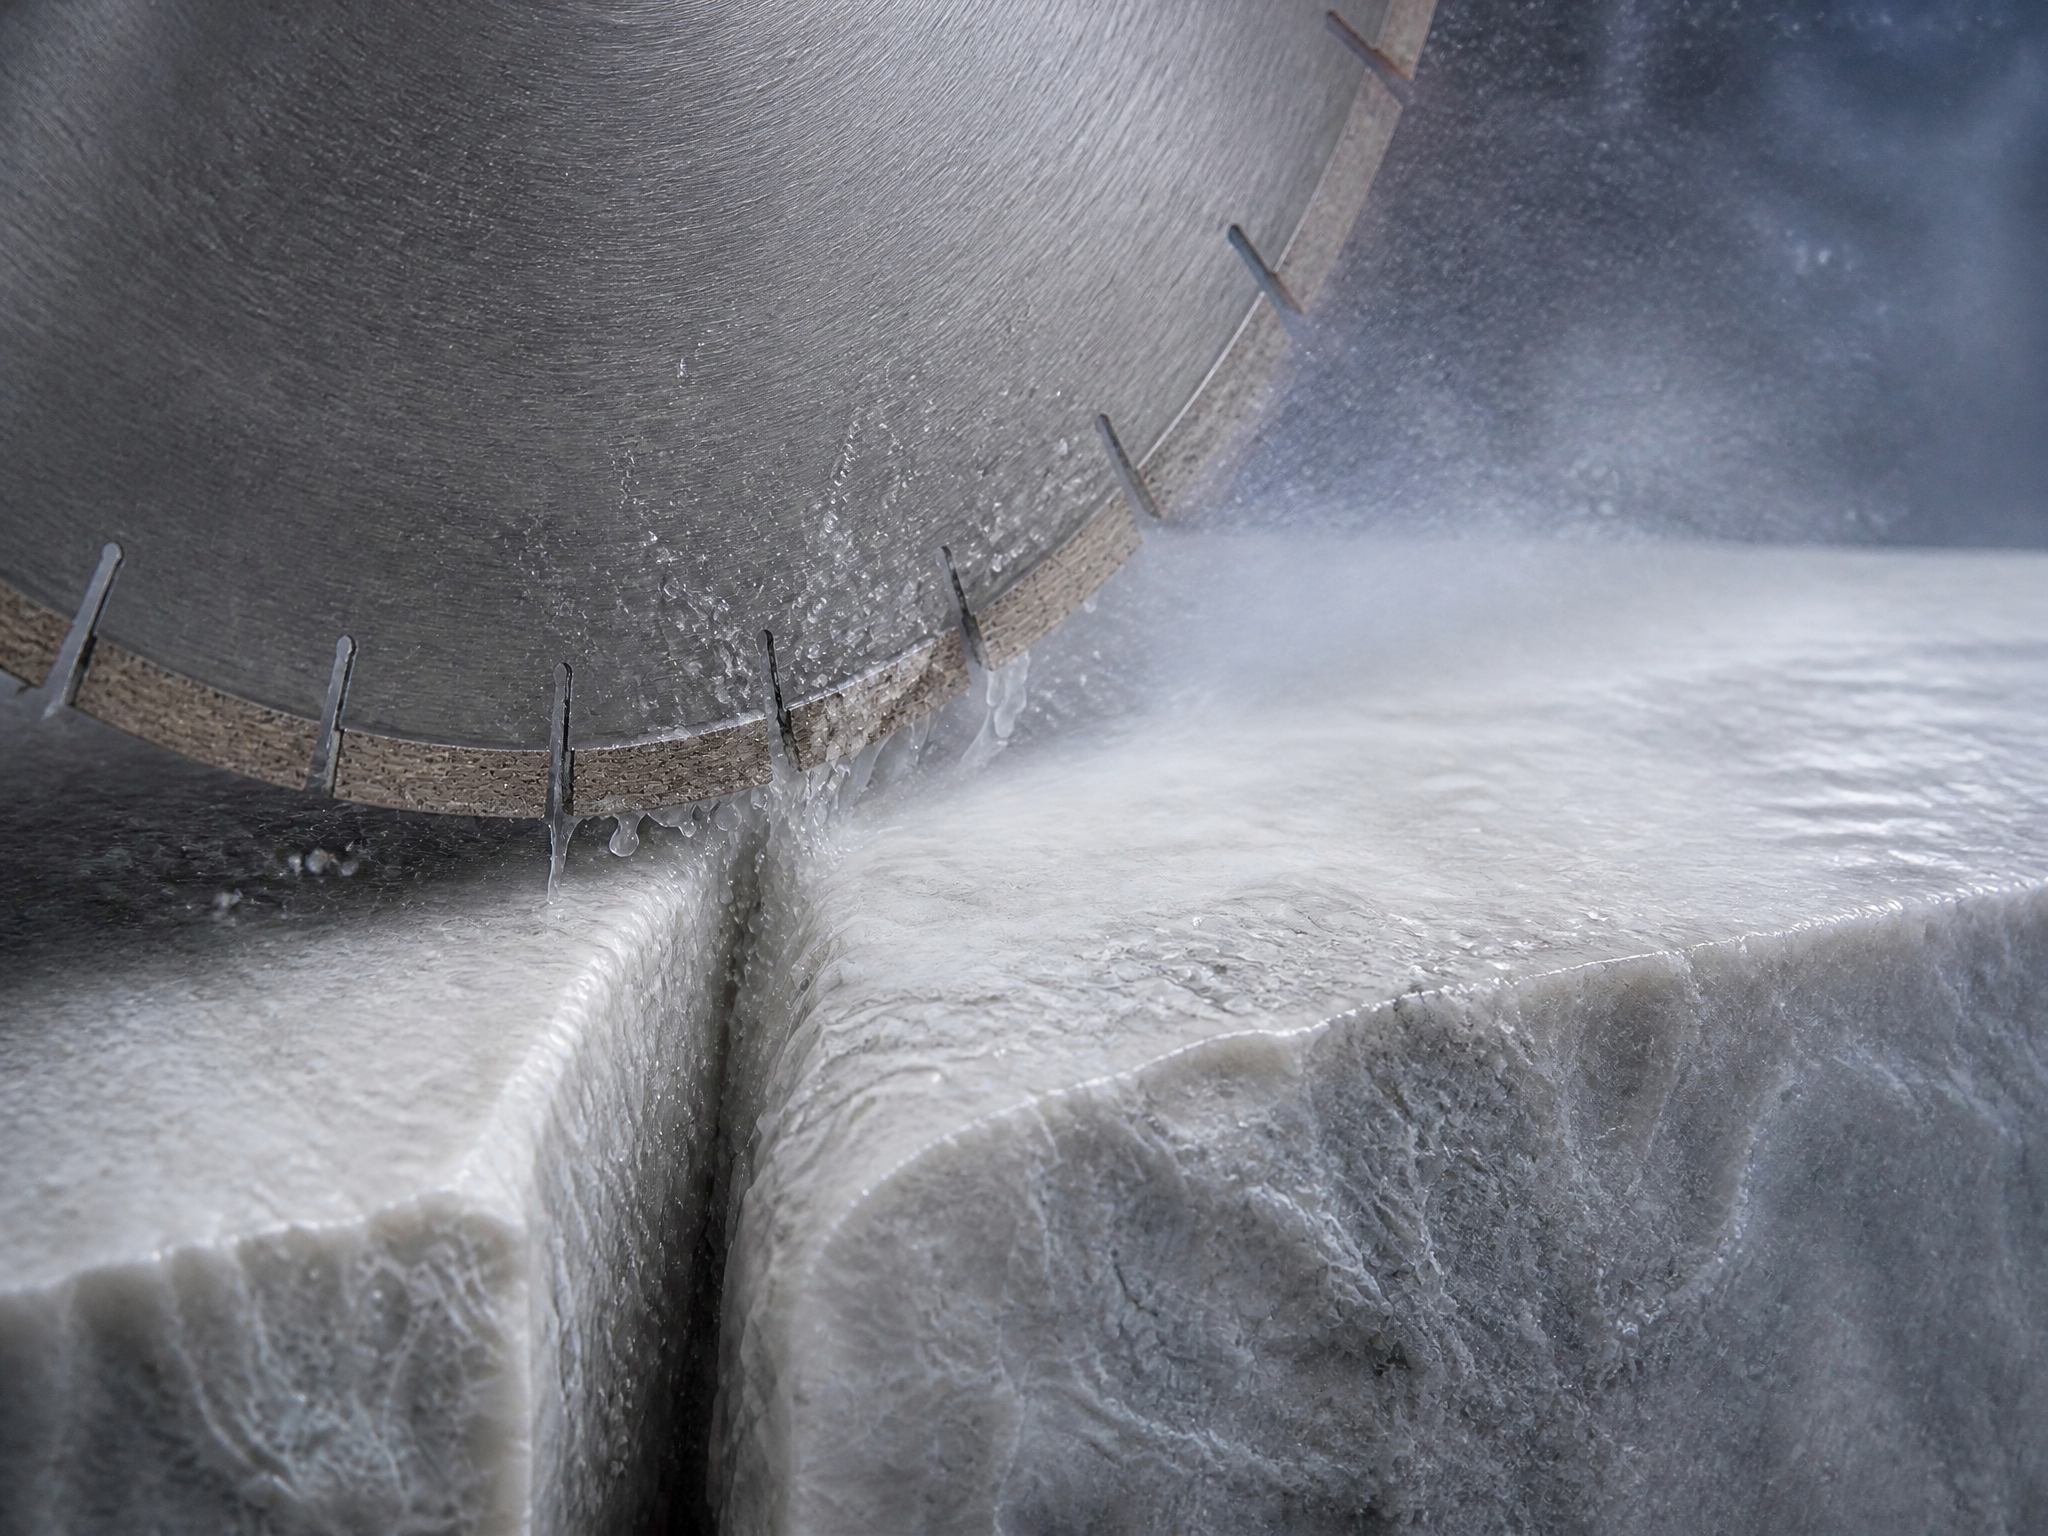
Skärning av djupa block skapar smala, instängda skärspår som mäter 1,5–2,5 meter ner från stenytan. Konventionella vattenrör ovanför ytan kan inte spruta kylmedel ner i denna högtrycksfriktionszon. Vattenstrålarna träffar bladets höghastighetsyta, förångas och sprutar en fin dimma utåt, vilket lämnar de aktiva skärssegmenten torra.
- Målad högtrycksvattenleverans: Kylsystemet måste ha interna munstycken placerade så att kylmedel injiceras direkt ner längs bladkärnan och in i skärspåret.
- Spolning av fint abrasivt pulver: Vatten kyler diamantmatrisen samtidigt som det spolar bort slurryn ur skärspåret. Fångad slam verkar som en abrasiv pasta som sliter ned strukturella bladkärnor för tidigt.
- Korrosionsbeständig manifoldkonstruktion: Tung slurry täpper snabbt till små öppningar, så sök efter rensningsportar, icke-korrosiva rostfria rör och integrerade vattenpresskontakter.
- Automatisk säkerhetsavstängning: Om vattentillförseltrycket sjunker under en säker driftsnivå måste styrsystemet omedelbart återdra bladen för att förhindra överhettade, deformerede bladblanketter.
Flexibilitet i bladkonfiguration: Enkelt blad kontra flera blad
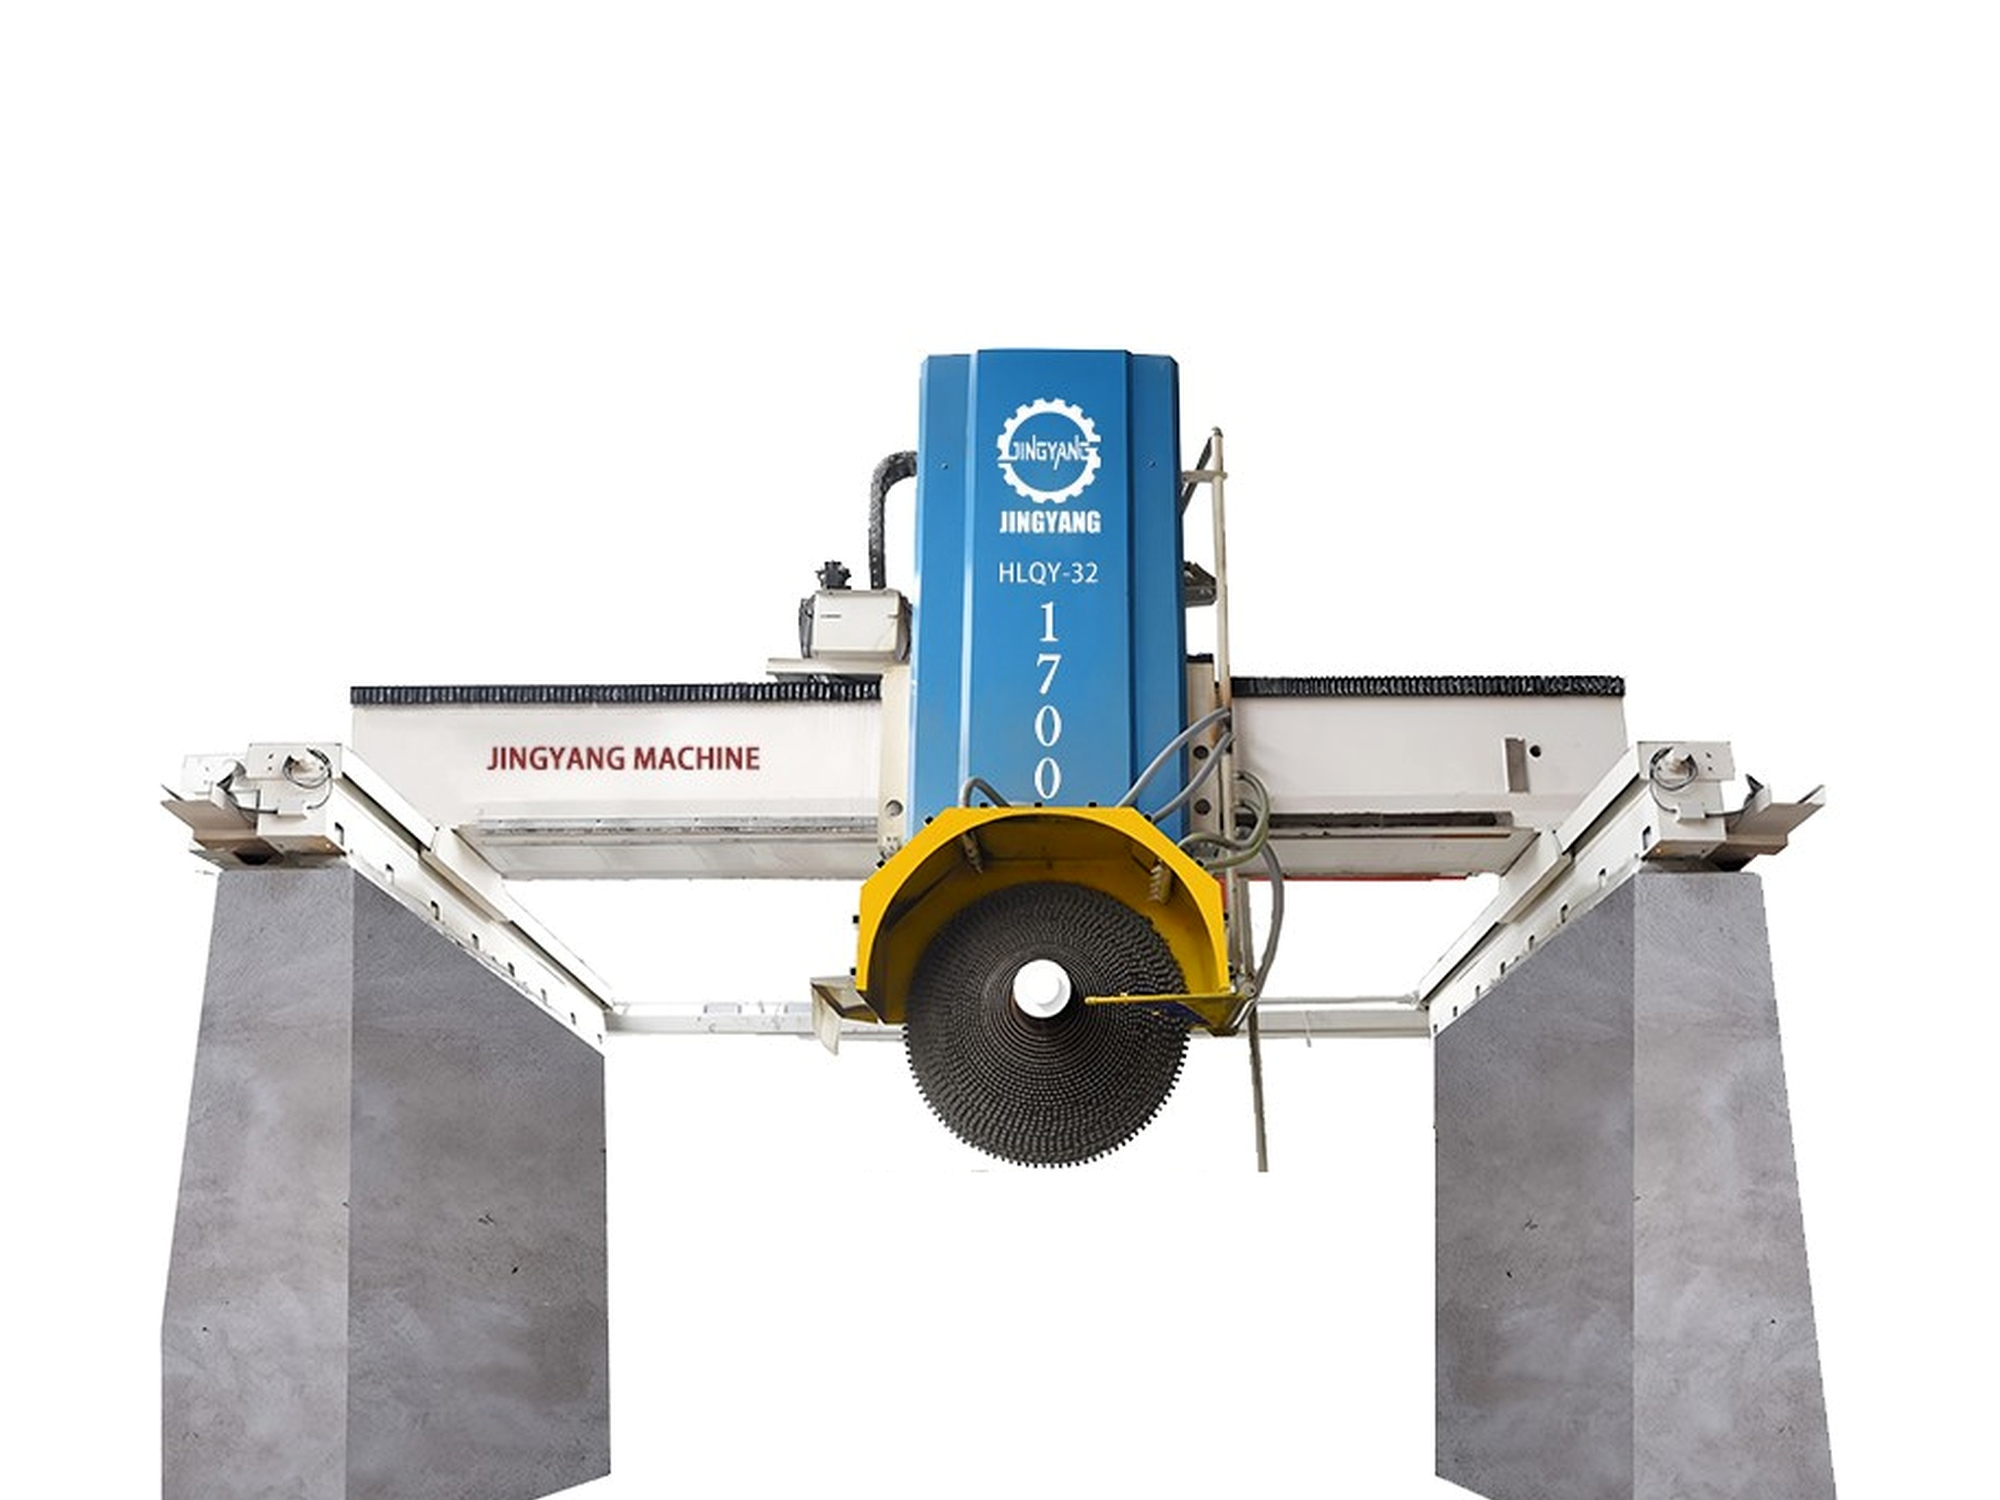
Din produktionsplan avgör om en dedikerad enkelbladsmaskin för marmorblockskärning eller en flerblads blockskärningsmaskin i gängstil ger en snabbare avkastning på investeringen. Enkla stora cirkulära blad (2 500 mm till 3 000 mm+) skär fullständiga arkitektoniska delar, tjocka trappkomponenter och massiva diskplattor. Flerbladsuppsättningar använder stegeformade diamantskivor (från liten diameter upp till mellanstorlek) för att samtidigt skära flera standardiserade byggplattor.
En flerklingad stenblocksskärningsmaskin kräver högre strukturell effekt och bredare portalkors för att undvika kontakt mellan roterande skivpaket och ramen. Drift av flerklingade paket ökar dock sidokraftbelastningarna mot vertikala stödpelare. Bekräfta att maskinens axel är utrustad med premiumöverdimensionerade lager som är anpassade för axiala och radiella tryckbelastningar. Om er verksamhet växlar mellan specialbeställda minnesmärken och högvolyms golvplattor, kontrollera hur lång tid det tar att byta ut enstaka stora skivor mot flerklingade konfigurationer.
Grundkonstruktion, platslayout och anläggningsinfrastruktur
Överdimensionerad utrustning för blockbearbetning kan inte placeras på standardindustriella betongplattor. En belastad tung blockskärningsmaskin som transporterar ett 25-ton stenblock genererar betydande dynamiska krafter vid snabba körriktningsväxlingar. Dessa rörliga massor överför chock direkt till underjorden.
- Specialiserad grundkonstruktionsingenjör: Granska tillverkarens grundenritningar innan beställning. Dessa strukturella fundament kräver i allmänhet djupt gjutna armerade betongpålar som är förankrade i fast berggrund eller stabiliserade underlagsskivor, isolerade från standardbyggnadsgolv.
- Integrerade slaminsamlingsrännor: Djupa fundament måste inkludera branta avränningsrännor under trolleystationen för att leda tung stenslam direkt mot externa avsättningsbassänger.
- Korridorer för kranåtkomst: Se till att takkranar har tillräckligt med fritt utrymme över huvudpelarnas maximala höjd när den vertikala transportenhets lyftmekanismen är fullt upphöjd.
- Isolerad elektrisk jordning: Kraftrika växelriktarmotorer genererar harmonisk återkoppling; anslut maskinens skåp till oberoende jordningsstavar för att skydda känsliga PLC-logikmoduler mot spänningsstöt.
Utvärdering av ingenjörskompetens och serviceinfrastruktur
Tungt stenmaskineri innebär fysikaliska mekanismer i krävande, våta och abrasiva miljöer. Utrustning som är utformad av tillverkare utan djup kunskap om stenbrytning visar ofta på för små lager, sköra tätningsringar och tunn plåt. Tillverkare med direkt anknytning till primär utvinning förstår de fysiska spänningarna som uppstår när tunga verktyg skär i orubbliga bergväggar.
Med utgångspunkt i flera årtiondens erfarenhet av tillverkning och utrustning för stenbrytning utformar Jingyang Machinery sina tunga blockskärningsmaskinsystem med förstärkta gjutningar, robusta hydrauliska kolonner och stabila drivsystem. Företagets utrustning speglar praktiskt provad ingenjörskonst från stenbrott, vilket säkerställer att maskinerna pålitligt absorberar kraftiga vibrationer under år av kontinuerlig produktion.
Vid utvärdering av leverantörer ska verkliga fabrikskomponenter granskas. Gå förbi målningens kvalitet och undersök varumärkesnamn på linjära skenor, hydrauliska ventiler och elektriska styrskåp. Bekräfta att reservdelar använder standardiserade metriska industriella mått i stället för proprietära komponenter som kräver veckor med internationell transport vid oväntade driftstopp.
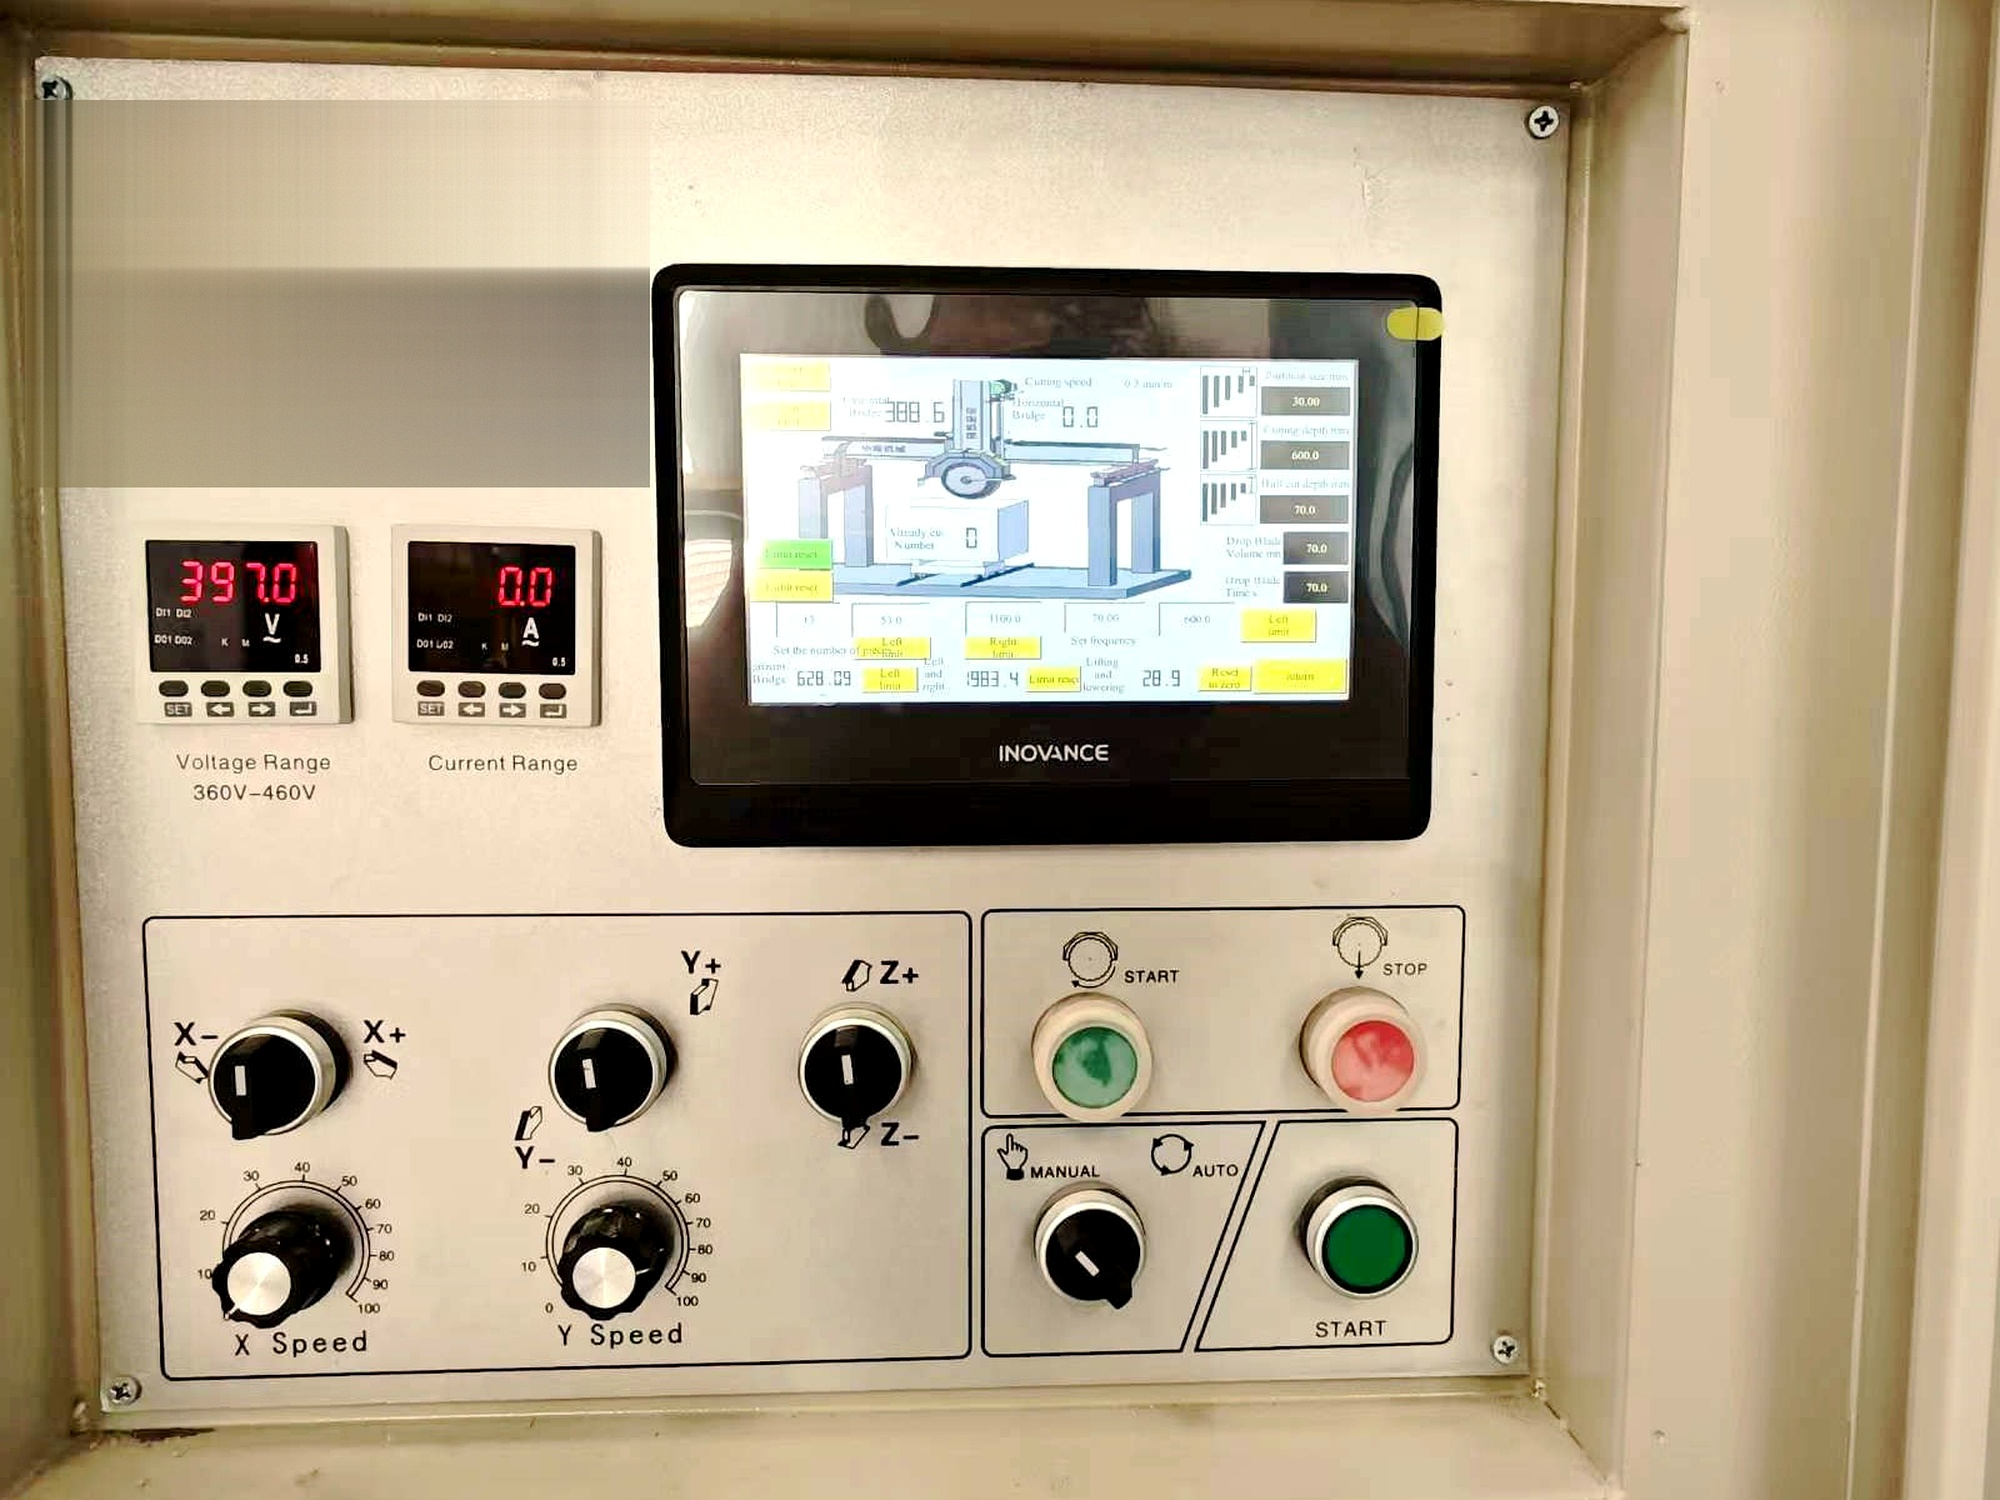
Inspektion före leverans och godkännandetest under tung belastning
Acceptera aldrig leverans av en industriell stenblockskärningsmaskin endast baserat på uppladdade videor med tomgång. En maskin som rör sig smidigt med sin bro genom luften avslöjar ingenting om strukturell styvhet under belastning.
Innan slutlig godkännande krävs praktiska våta skärningsprov med tätta, hårda material liknande dina dagliga produktionsmaterial. Låt maskinen skära ett fullhöjt stenblock ner till maximal driftsdjup. När skärningen är slutförd ska den färdiga plattans yta inspekteras med precisionsraklina. Kontrollera följande:
- Synliga stegmärken över vertikala nedstigningsovergångar.
- Tjockleksavvikelser mellan övre kanten och underre basen av plattan.
- Avvikelse i parallellitet från ände till ände längs traversaxeln.
- Motor temperaturtoppar och strukturella bärvibrationsrörelser med handhållna sensorer.
Exakta provskärningar bevisar strukturell styvhet, spindeljustering och bärrörelse innan utrustningen lämnar fabriksgolvet.
Till slut
Att välja rätt blockskärarmaskin skyddar din ekonomi mot sprickor i plattor, verktygsbrott och dyra driftstopp. Investera i en kraftfull blockskärarmaskin som är konstruerad för att hantera verkliga stenmassor, krävande djupskärningskylkrav och kontinuerlig skiftverksamhet.
Kontakta Jingyang Machinery idag för att diskutera dina blockdimensioner, stensorter och dagliga plattkapacitetskrav. Vårt tekniska team levererar fullständiga mekaniska specifikationer, grundläggningslayoutschema och produktionsanpassade utrustningsrekommendationer anpassade till din stenbearbetningsanläggning.