EN



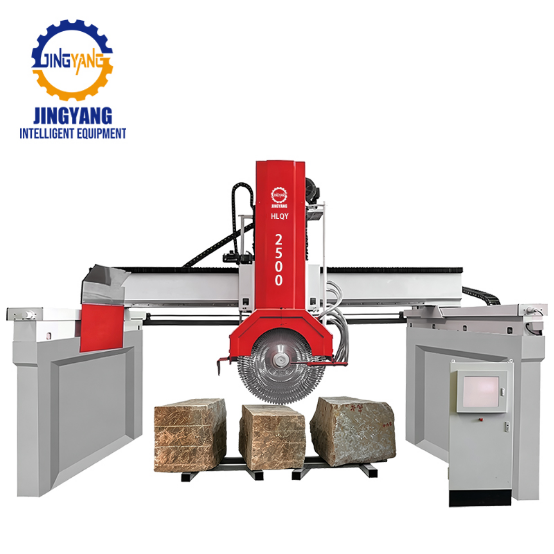
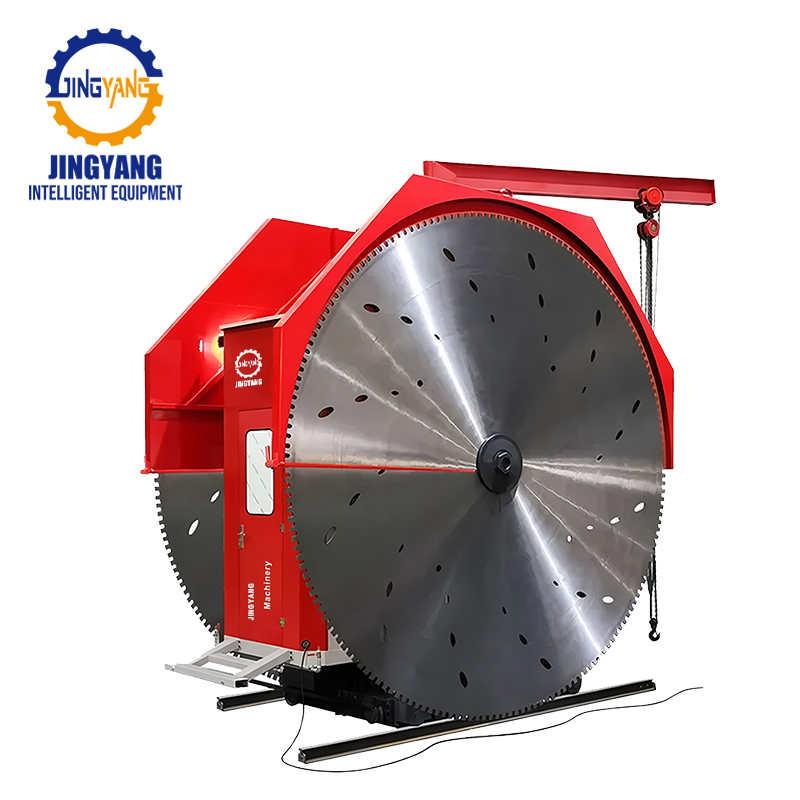
Nákup řezací blok stroj pro masivní kámen vyžaduje ověření skutečných mechanických limitů, tuhosti konstrukce, volného prostoru pro řezání a hlubokého chlazení štěrbinovou kapalinou ještě před podpisem smlouvy. Tato kontrolní listina pomáhá zpracovatelům kamene posoudit těžký stroj stroj na řezání bloků , auditovat ocelovou konstrukci a vodící systémy, vypočítat skutečnou provozní kapacitu a zabránit katastrofální ztrátě desek při zpracování příliš velkých bloků žuly a mramoru.
Ověřte skutečný využitelný prostor nad rámec teoretických údajů
Katalogové brožury často zdůrazňují teoretické rozměry naměřené za prázdných, nulově zatížených podmínek s použitím minimálních rozměrů kotouče. Při zpracování reálných lomových bloků vážících 15 až 30 tun se využitelné provozní vzdálenosti výrazně snižují.
Těžký blok zřídka přichází se čtvercovými, rovnými plochami. Nepravidelné vystoupliny, nerovné základny a hrubé zkosení snižují kritickou výšku volného prostoru. Zákazníci musí změřit skutečnou výšku volného prostoru pod hlavním přírubovým kotoučem, nikoli pouze výšku holé příčné nosníkové konstrukce. Skutečná využitelná zdvihová výška se rovná celkovému poloměru kotouče mínus průměr pohonné příruby mínus bezpečné mechanické mezery nad úrovní vozíku.
Využitelná svislá hloubka = poloměr kotouče − poloměr příruby − bezpečnostní mezera
Zkontrolujte efektivní délku dráhy kolejnic. U více-kotoučového uspořádání je nutná dodatečná předchozí dráha, než se vedecí kotouč dotkne povrchu kamene, a také přejezd za zadní hranu, aby zadní kotouč opustil kámen čistě. Pokud vozík nebo kolejnice portálového rámu tyto přejezdové délky nemají, nelze řezací stroj pro kamenné bloky dokončit řez bez ručního přemístění kamene. Vždy vypočítejte skutečné volné rozměry na základě specifikací vašeho nejtlustšího, nejvyššího a nejnerovnějšího přírodního bloku.
Hmotnost stroje, tuhost konstrukce a tlumení vibrací
Obrábění hustých bloků vyvolává výrazný mechanický odpor. Pokud průmyslový kámen pilníková strojnice nemá dostatečnou konstrukční hmotnost, tento odpor se mění na pružné prohýbání rámu, deformaci vodících kolejnic a rezonanční vibrace. Výsledkem jsou nerovnoměrné desky s vlnitým povrchem, proměnné tolerance tloušťky po celé délce a zrychlená ztráta segmentů.
Řezné vibrace → odchylka kotouče → rozdíly v tloušťce (vlnité desky) → dodatečné broušení
Součásti z litiny poskytují přirozené vlastnosti tlumení vibrací, které převyšují vlastnosti lehkých dutých konstrukčních profilů. U velkých svařovaných ocelových nosníků ověřte, zda výrobce po svařování provádí tepelné zpracování ke snížení vnitřních pnutí. Konstrukční rámy, které nebyly tepelně žíhány, se postupně deformují během měsíců provozu za vysokého zatížení, což způsobuje posun polohy vzhledem k hlavním lineárním kolejnicím.
Prozkoumejte vodící mechanismus řídící svislý posuv dolů. Těžké obrábění obvykle využívá hydraulických čtyřsloupových vodících systémů uzavřených v uzavřených olejových koupelích nebo kalených převelkých vodítek typu box s centrálním mazáním. Průměr sloupů musí odolávat krouticím silám, když vícečepelové balíky pronikají do hustých jemnozrnných žul.
Hlavní pohonný hřídel, výkon motoru a řízení zpomalení
Prorážení hlubokých kamenných bloků vyžaduje trvalý točivý moment motoru, vysokou účinnost mechanických převodovek a přesné elektronické řízení posuvu. Nedostatečně výkonná pohonná jednotka nutí obsluhu zpomalit rychlost posuvu zpomalení na minimum, čímž se drahý stroj pro řezání velkých žulových bloků stane provozním užším místem.
Inženýrský parametr |
Standardní nastavení pro zpracování |
Nastavení pro těžké zpracování velkých bloků |
Výkon hlavního motoru |
37 kW – 45 kW |
55 kW – 75 kW+ |
Svislý vodící systém |
Dvojice lineárních vodítek / dvojice sloupů |
hydraulický systém se čtyřmi sloupy s uzavřenými pouzdry plněnými olejem |
Maximální praktický rozsah čepelí |
1 200 mm – 2 200 mm |
2 500 mm – 3 000 mm a více (nebo kombinované vícečepelní řešení) |
Přepravní vozík pro bloky |
10 – 15 metrických tun |
20 – 35 metrických tun (poháněný, s mechanickým zámkem) |
Modulace pohonného zařízení pro podávání |
Jednorychlostní střídavý pohon |
Měničový frekvenční pohon (VFD) se snímačem točivého momentu |
Dodávka chladiva |
Externí tryskové rozvody |
Vícebodová vnitřní vysokotlaková injekce do hlubokého řezu |
Flexibilita posuvu je stejně důležitá jako čistý výkon pohonu. Přírodní kameny bohaté na křemen obsahují husté minerální vložky a směrové struktury zrna, které mění odpor podél řezné čáry. Moderní řezací zařízení jsou vybavena invertorovými pohony posuvu, které upravují rychlost posuvu podle okamžitého proudu zatížení vřetene. Pokud hlavní motor narazí na husté minerální vložky, řídicí software automaticky sníží rychlost posuvu vozíku, čímž se zabrání prokluzování kotouče, zablokování motoru a glazování segmentů.
Vysokotlakové chlazení do hlubokého řezu a odvod štěrkové suspenze
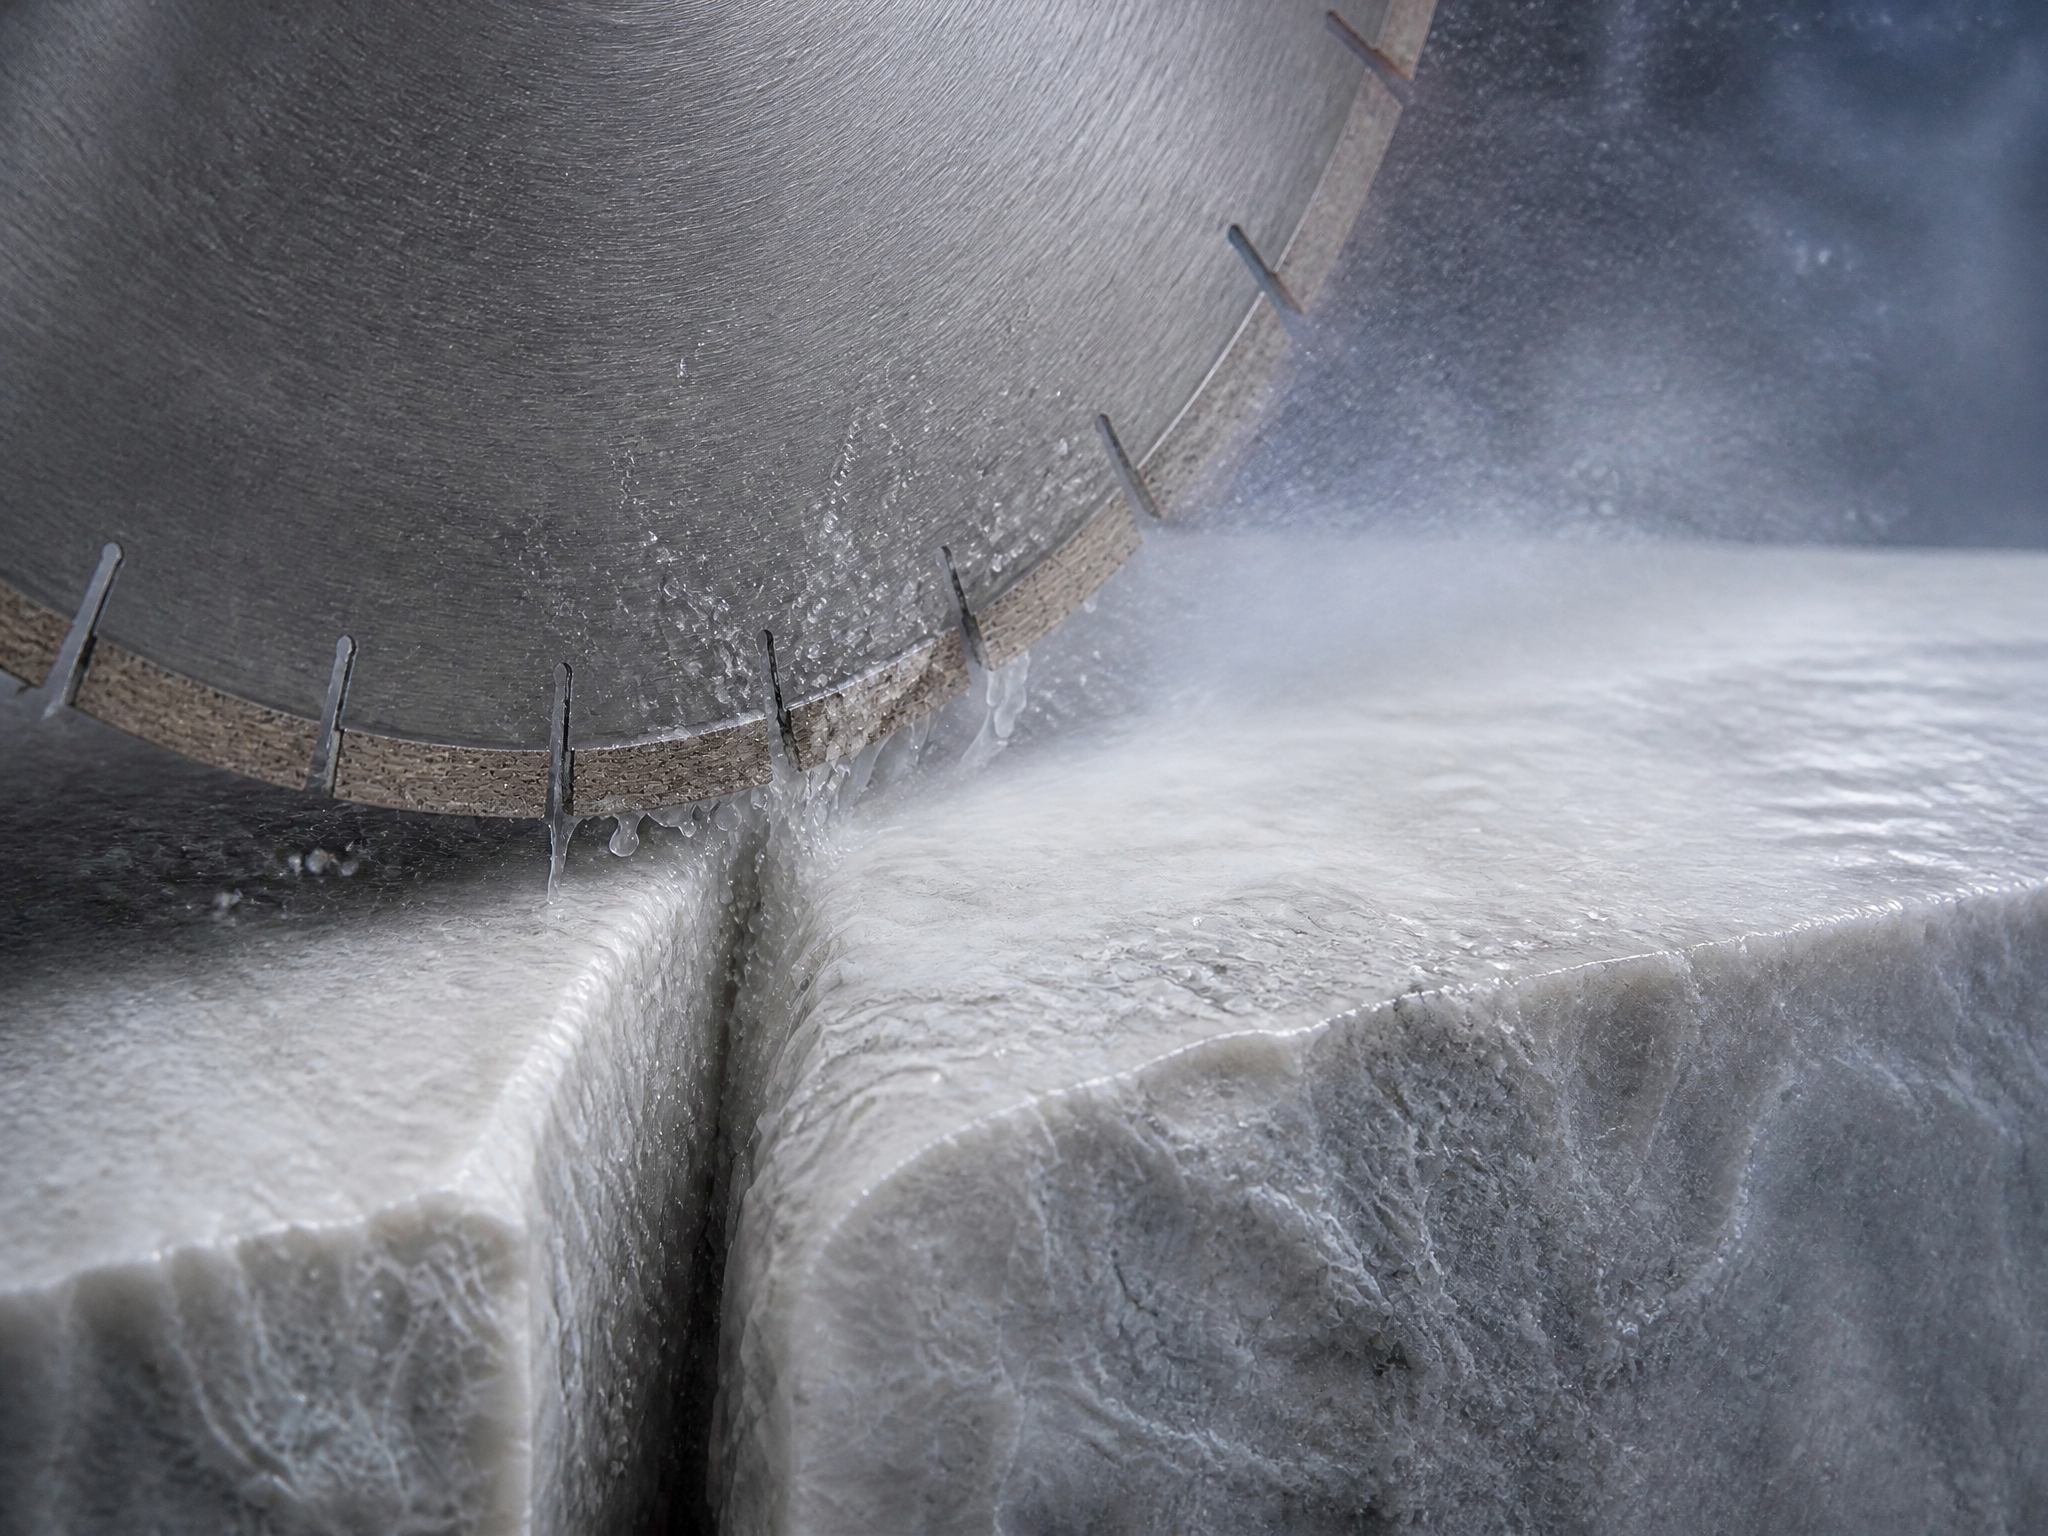
Řezání hlubokých bloků vytváří úzké, uzavřené řezy o hloubce 1,5 až 2,5 metru od povrchu kamene. Konvenční vnější vodovody umístěné nad pracovištěm nedokážou do této oblasti vysokotlakého tření dopravit chladicí kapalinu. Vodní proudy dopadají na povrch rychloběžného kotouče, okamžitě se odpařují a vyvolávají jemnou mlhu, která se šíří směrem ven, zatímco aktivní řezné segmenty zůstávají suché.
- Cílené dodávání vysokotlaké vody: Chladicí systém musí být vybaven vnitřními tryskami umístěnými tak, aby přímo do řezné dráhy vstřikovaly chladicí kapalinu do jádra kotouče.
- Odplavování jemného abrazivního prachu: Voda ochlazuje diamantovou matrici a současně odplavuje špinavou suspenzi z řezné dráhy. Zachycený kal působí jako abrazivní pasta, která předčasně opotřebuje nosná jádra kotoučů.
- Manifolds s odolností proti korozi: Hustá suspenze velmi rychle ucpe malé otvory, proto hledejte čistící otvory, nerezové potrubí odolné proti korozi a integrované závazné uzávěry řízené tlakem vody.
- Automatické bezpečnostní vypnutí: Pokud klesne tlak vodního přívodu pod bezpečnou provozní mez, musí řídicí systém okamžitě zasunout čepele, aby se zabránilo přehřátí a deformaci polotovarů čepelí.
Průhlednost nastavení čepelí: jedna čepel versus více čepelí
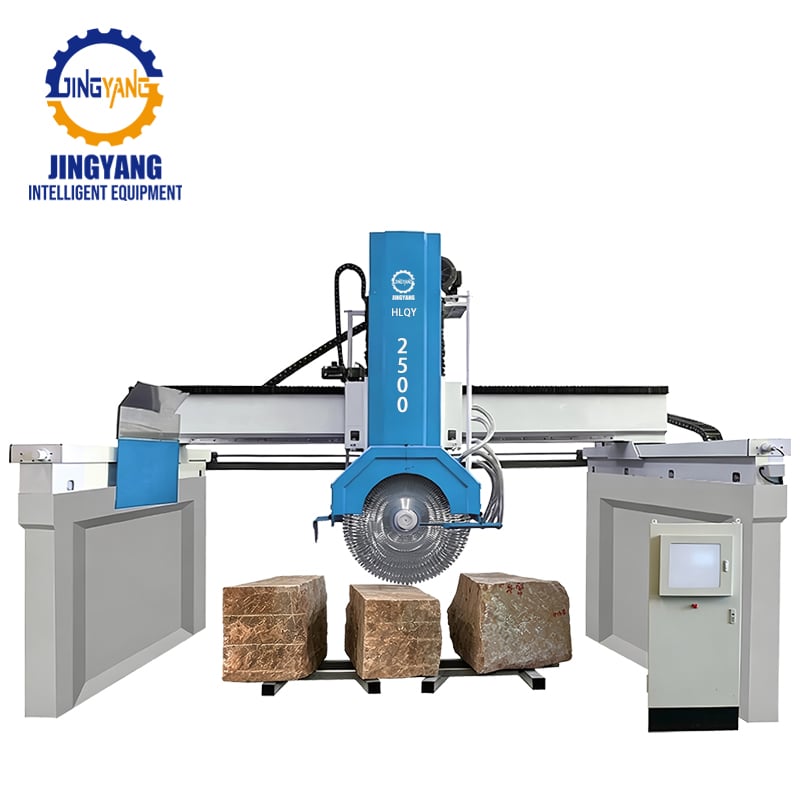
Váš výrobní plán rozhoduje o tom, zda specializovaný stroj na řezání mramorových bloků s jednou čepelí nebo vícečepelný gangový stroj na řezání bloků přináší rychlejší návrat investice. Jednotlivé velkoprůměrové kruhové čepele (2 500 mm až 3 000 mm a více) řežou architektonické prvky plné hloubky, silné schodišťové součásti a masivní desky pro pulty. Vícečepelná uspořádání používají stupňované diamantové kotouče (malého až středního průměru), které současně řežou několik standardizovaných stavebních desek.
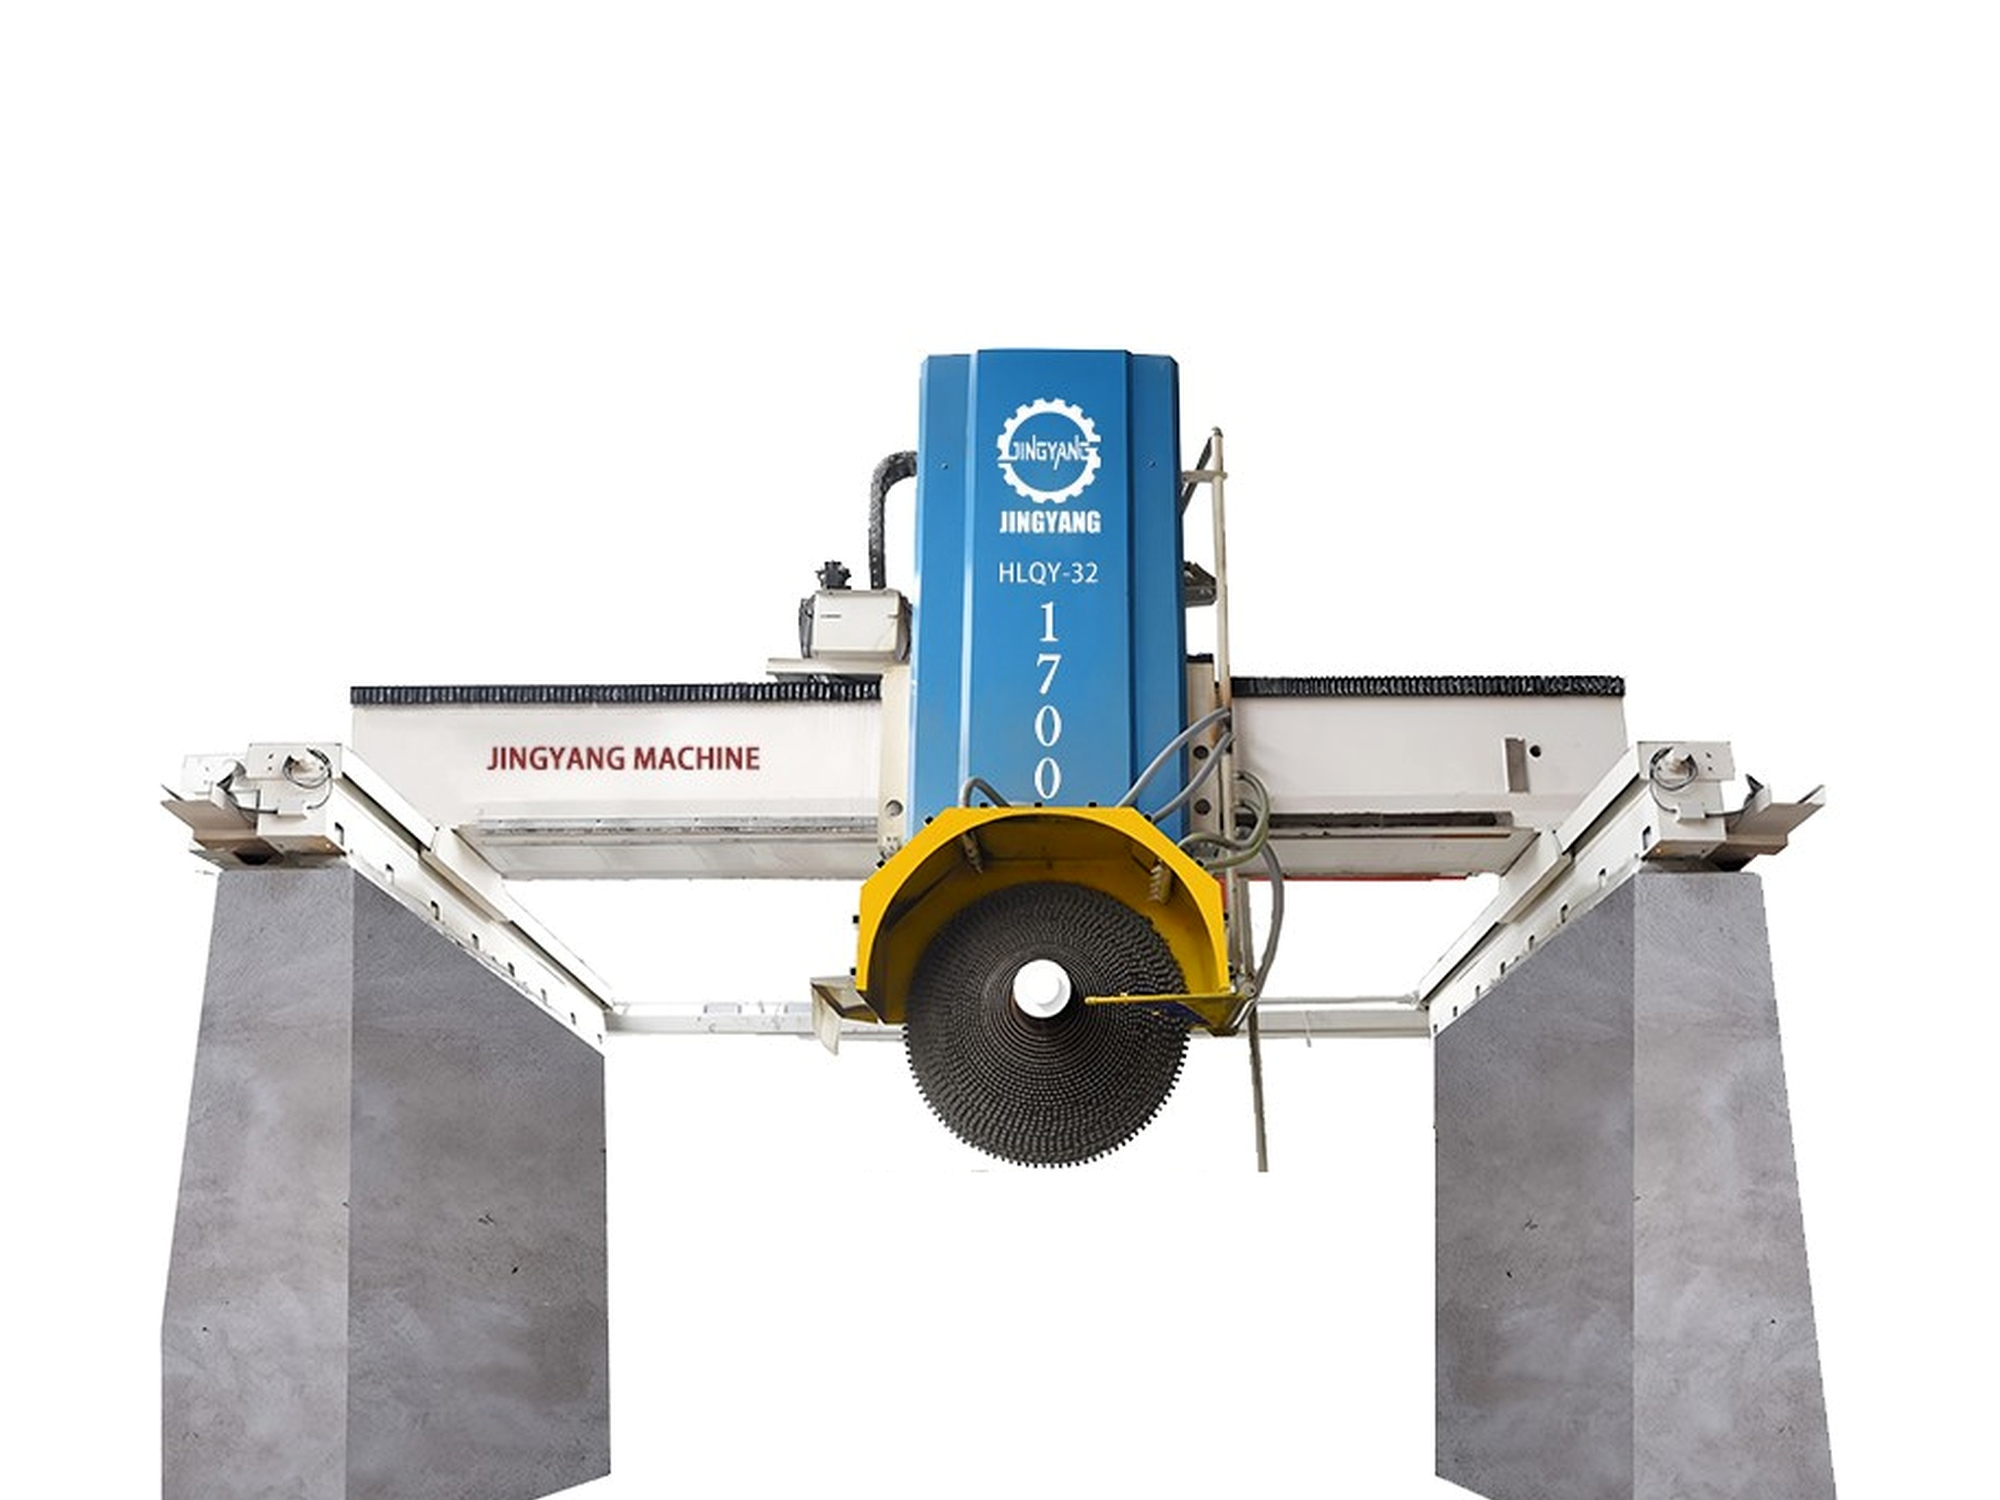
Vícečepelový stroj na řezání kamenných bloků vyžaduje vyšší konstrukční výkon a širší rozpětí nosných ramen, aby se rotující balíčky kotoučů mohly volně otáčet bez dotyku rámu. Spouštění vícečepelových balíčků však zvyšuje boční tlakové zatížení svislých podpěrných sloupů. Ověřte, zda ložiska v hřídeli stroje jsou vysoce kvalitní a zvětšené, a zda jsou přizpůsobena axiálním i radiálním tlakovým zatížením. Pokud se vaše podnikání střídá mezi výrobou individuálních pomníků a vysokorychlostní výrobou podlahových desek, zkontrolujte, jak dlouho trvá výměna jednoho velkoprůměrového kotouče za vícečepelovou konfiguraci.
Zakládání staveb, uspořádání staveniště a infrastruktura provozu
Stroje pro zpracování nadměrně velkých bloků nelze umístit na běžné průmyslové betonové plošiny. Těžký blokový řezač zatížený 25 tunami kamenného bloku vyvíjí významné dynamické síly při rychlých obratech posuvného vozíku. Tyto pohybující se hmoty přenášejí ráz přímo do podloží.
- Specializované zakládání konstrukce: Před objednáním zkontrolujte zakládací výkresy výrobce. Tyto nosné základy obvykle vyžadují hluboké betonové piloty vyztužené ocelí, které jsou ukotveny do pevného skalního podloží nebo stabilizovaných základových desek oddělených od běžných stavebních podlah.
- Integrované žlabové sběrné kanály pro štěrkovou suspenzi: Hluboké základy musí obsahovat strmé odvodňovací žlaby pod trolejovou stanicí, aby směrovaly těžkou štěrkovou suspenzi přímo k vnějším usazovacím nádržím.
- Průchody pro jeřáby s horním zdvihem: Ujistěte se, že mostové jeřáby s horním zdvihem mají dostatečnou volnou výšku nad nejvyšším bodem hlavních sloupů, když je svislá vozíková jednotka zvednuta do maximální polohy.
- Oddělené uzemnění elektrického zařízení: Výkonné invertorové motory vyvolávají harmonické zpětné vazby; zapojte skříně stroje na samostatné uzemňovací tyče, abyste chránili citlivé řídicí desky PLC před napěťovými špičkami.
Hodnocení technické kvalifikace a servisní infrastruktury
Těžká kamenická technika pracuje s fyzikálními silami v náročných, mokrých a abrazivních prostředích. Zařízení navrhovaná výrobci bez hlubokých znalostí těžby ve lomech často obsahuje ložiska nedostatečné velikosti, křehká těsnění a tenké plechy.
Využívajíc desítky let zkušeností s výrobou a provozem lomové techniky navrhuje Jingyang Machinery své těžké systémy pro řezání bloků s vyztuženými litinovými částmi, robustními hydraulickými sloupy a stabilními pohonnými soustavami. Technika této společnosti odráží praktické inženýrské řešení ověřené v lomech, což zajišťuje, že stroje spolehlivě tlumí silné vibrace po celá léta nepřetržité výroby.
Při hodnocení dodavatelů prověřte skutečné výběry komponent v reálné továrně. Zaměřte se nejen na kvalitu nátěru, ale také na značky u lineárních kolejnic, hydraulických ventilů a elektrických řídicích šňůr. Ujistěte se, že náhradní díly používají standardní metrické průmyslové rozměry místo proprietárních uzavřených komponent, jejichž mezinárodní doprava při neočekávané poruše trvá týdny.
Předpřepravní kontrola a přijímací zkouška za plného zatížení
Nikdy nepřijměte dodávku průmyslového stroje na řezání kamenných bloků pouze na základě nezatížených videozáznamů suchého cyklování. Hladké cyklování mostu stroje ve vzduchu neodhaluje nic o jeho strukturální tuhosti za zatížení.
Před konečným podepsáním vyžadujte praktické zkoušky mokrého řezání s hustými, tvrdými materiály podobnými těm, které používáte denně ve výrobě. Nechte stroj rozříznout celou výšku kamenného bloku do maximální provozní hloubky. Po dokončení řezu prozkoumejte povrch hotové desky pomocí přesných rovných pravítek. Zkontrolujte:
- Viditelné stupňovité stopy po celé délce svislých přechodů.
- Rozdíly v tloušťce mezi horním okrajem a spodní základnou desky.
- Odchylka rovnoběžnosti od konce ke konci podél příčné osy.
- Náhlé nárůsty teploty motoru a vibrace nosné konstrukce měřené ručními senzory.
Přesné zkušební řezy potvrzují tuhost konstrukce, zarovnání vřetene a sledování pohybu vozíku ještě před opuštěním stroje výrobní haly.
Na konci
Výběr správního stroje na řezání bloků chrání vaše zisky před prasklými deskami, poruchami nástrojů a drahými prostoji. Investujte do výkonného stroje na řezání bloků, který je navržen pro zpracování skutečných hmotností kamene, náročné chlazení hlubokých řezů a nepřetržitý provoz ve vícesměnném režimu.
Kontaktujte dnes Jingyang Machinery, abyste prodiskutovali rozměry vašich bloků, druhy zpracovávaného kamene a požadovanou denní kapacitu výroby desek. Náš technický tým poskytne kompletní mechanické specifikace, schémata uspořádání základů a doporučení vybavení přizpůsobená výrobním požadavkům vaší kamenické dílny.