EN



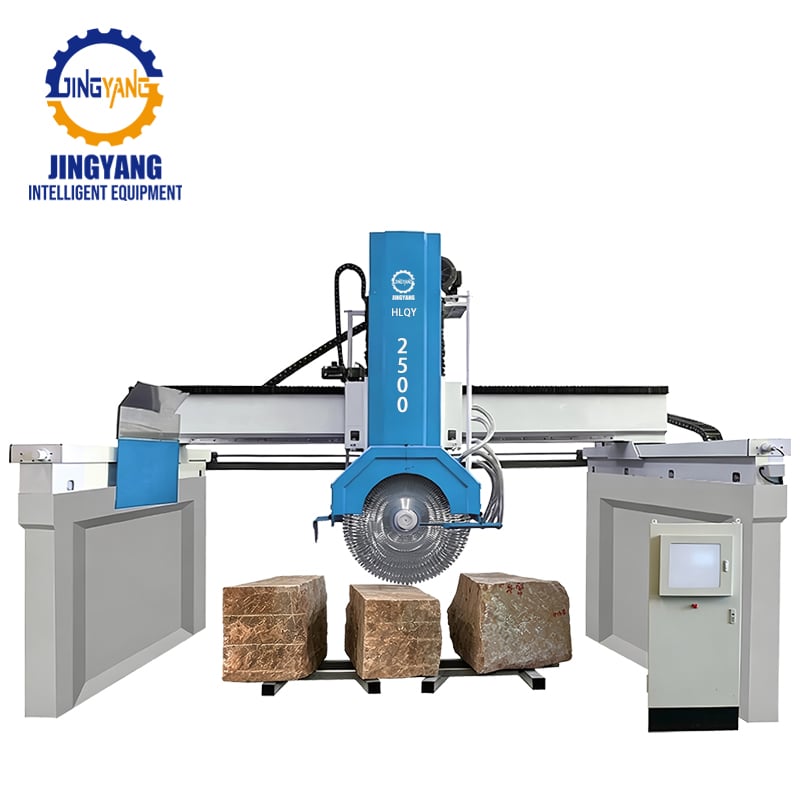
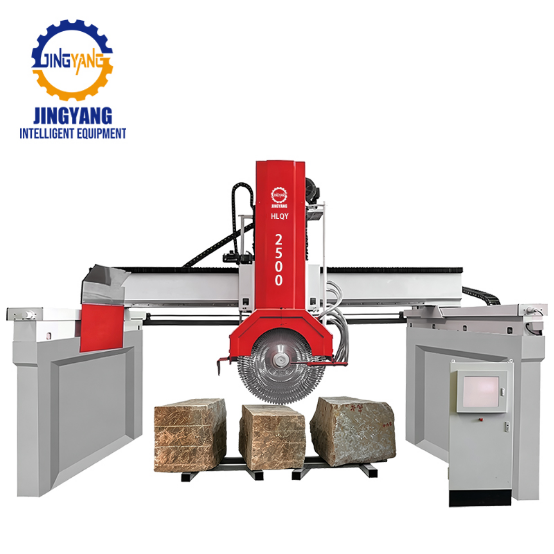
Покупка резчик блоков станок для обработки массивного камня требует подтверждения реальных механических пределов, жёсткости конструкции, зазора для резки и эффективности системы охлаждения глубоким шламом до подписания контракта. Этот чек-лист для покупателей помогает переработчикам камня оценить тяжёлый станок машина для резки блоков , провести аудит стальной конструкции и направляющих систем, рассчитать фактическую эксплуатационную мощность и избежать катастрофических потерь плит при обработке гранитных и мраморных блоков увеличенных размеров.
Проверьте фактический полезный рабочий объём, а не только теоретические значения
Каталожные брошюры зачастую акцентируют внимание на теоретических габаритах, измеренных в условиях отсутствия нагрузки и при использовании минимально возможных диаметров дисков. При обработке реальных карьерных блоков массой от 15 до 30 тонн фактические рабочие зазоры значительно уменьшаются.
Тяжёлый блок редко поставляется с квадратными и аккуратными гранями. Нерегулярные выступы, неровные основания и конические уклоны уменьшают критически важное вертикальное пространство. Покупатели должны измерять фактический зазор под фланцем главного шпинделя, а не просто высоту несущей балки. Фактический рабочий ход равен радиусу режущего диска минус диаметр приводного фланца минус безопасные механические зазоры над платформой тележки.
Рабочая вертикальная глубина = Радиус диска − Радиус фланца − Запас безопасности
Проверьте эффективную длину хода направляющей рейки. При использовании много-дисковой установки требуется дополнительный ход подвода до того, как ведущий диск коснётся поверхности камня, а также переход за задний край, чтобы ведомый диск вышел из материала чисто. Если ход тележки или длина направляющей рейки портального станка недостаточны для этих переходов, станок для резки каменных блоков не сможет завершить рез без ручной переустановки камня. Всегда рассчитывайте реальные зазоры на основе технических характеристик самого толстого, самого высокого и наиболее неправильного по форме натурального блока.
Масса станка, конструкционная жёсткость и демпфирование вибраций
Обработка плотных блоков создаёт значительное механическое сопротивление. Если промышленный камнерезный станок станок для резки блоков не обладает достаточной конструкционной массой, это сопротивление вызывает деформацию рамы, прогиб направляющих реек и резонансные вибрации. В результате получаются неровные плиты с волнистым рисунком, переменные допуски по толщине по длине заготовки и ускоренный износ сегментов.
Вибрации при резке → отклонение режущего диска → разброс толщины (волнистые плиты) → повторная шлифовка на полировальном станке
Детали из чугуна обладают естественными вибродемпфирующими свойствами, превосходящими аналогичные характеристики лёгких полых конструкционных профилей. Для крупных сварных стальных порталов уточните у производителя, выполняется ли термообработка для снятия остаточных напряжений после сварки. Каркасы, собранные без термоотжига, постепенно деформируются в течение месяцев эксплуатации под высокими нагрузками, что приводит к смещению геометрии основных линейных направляющих.
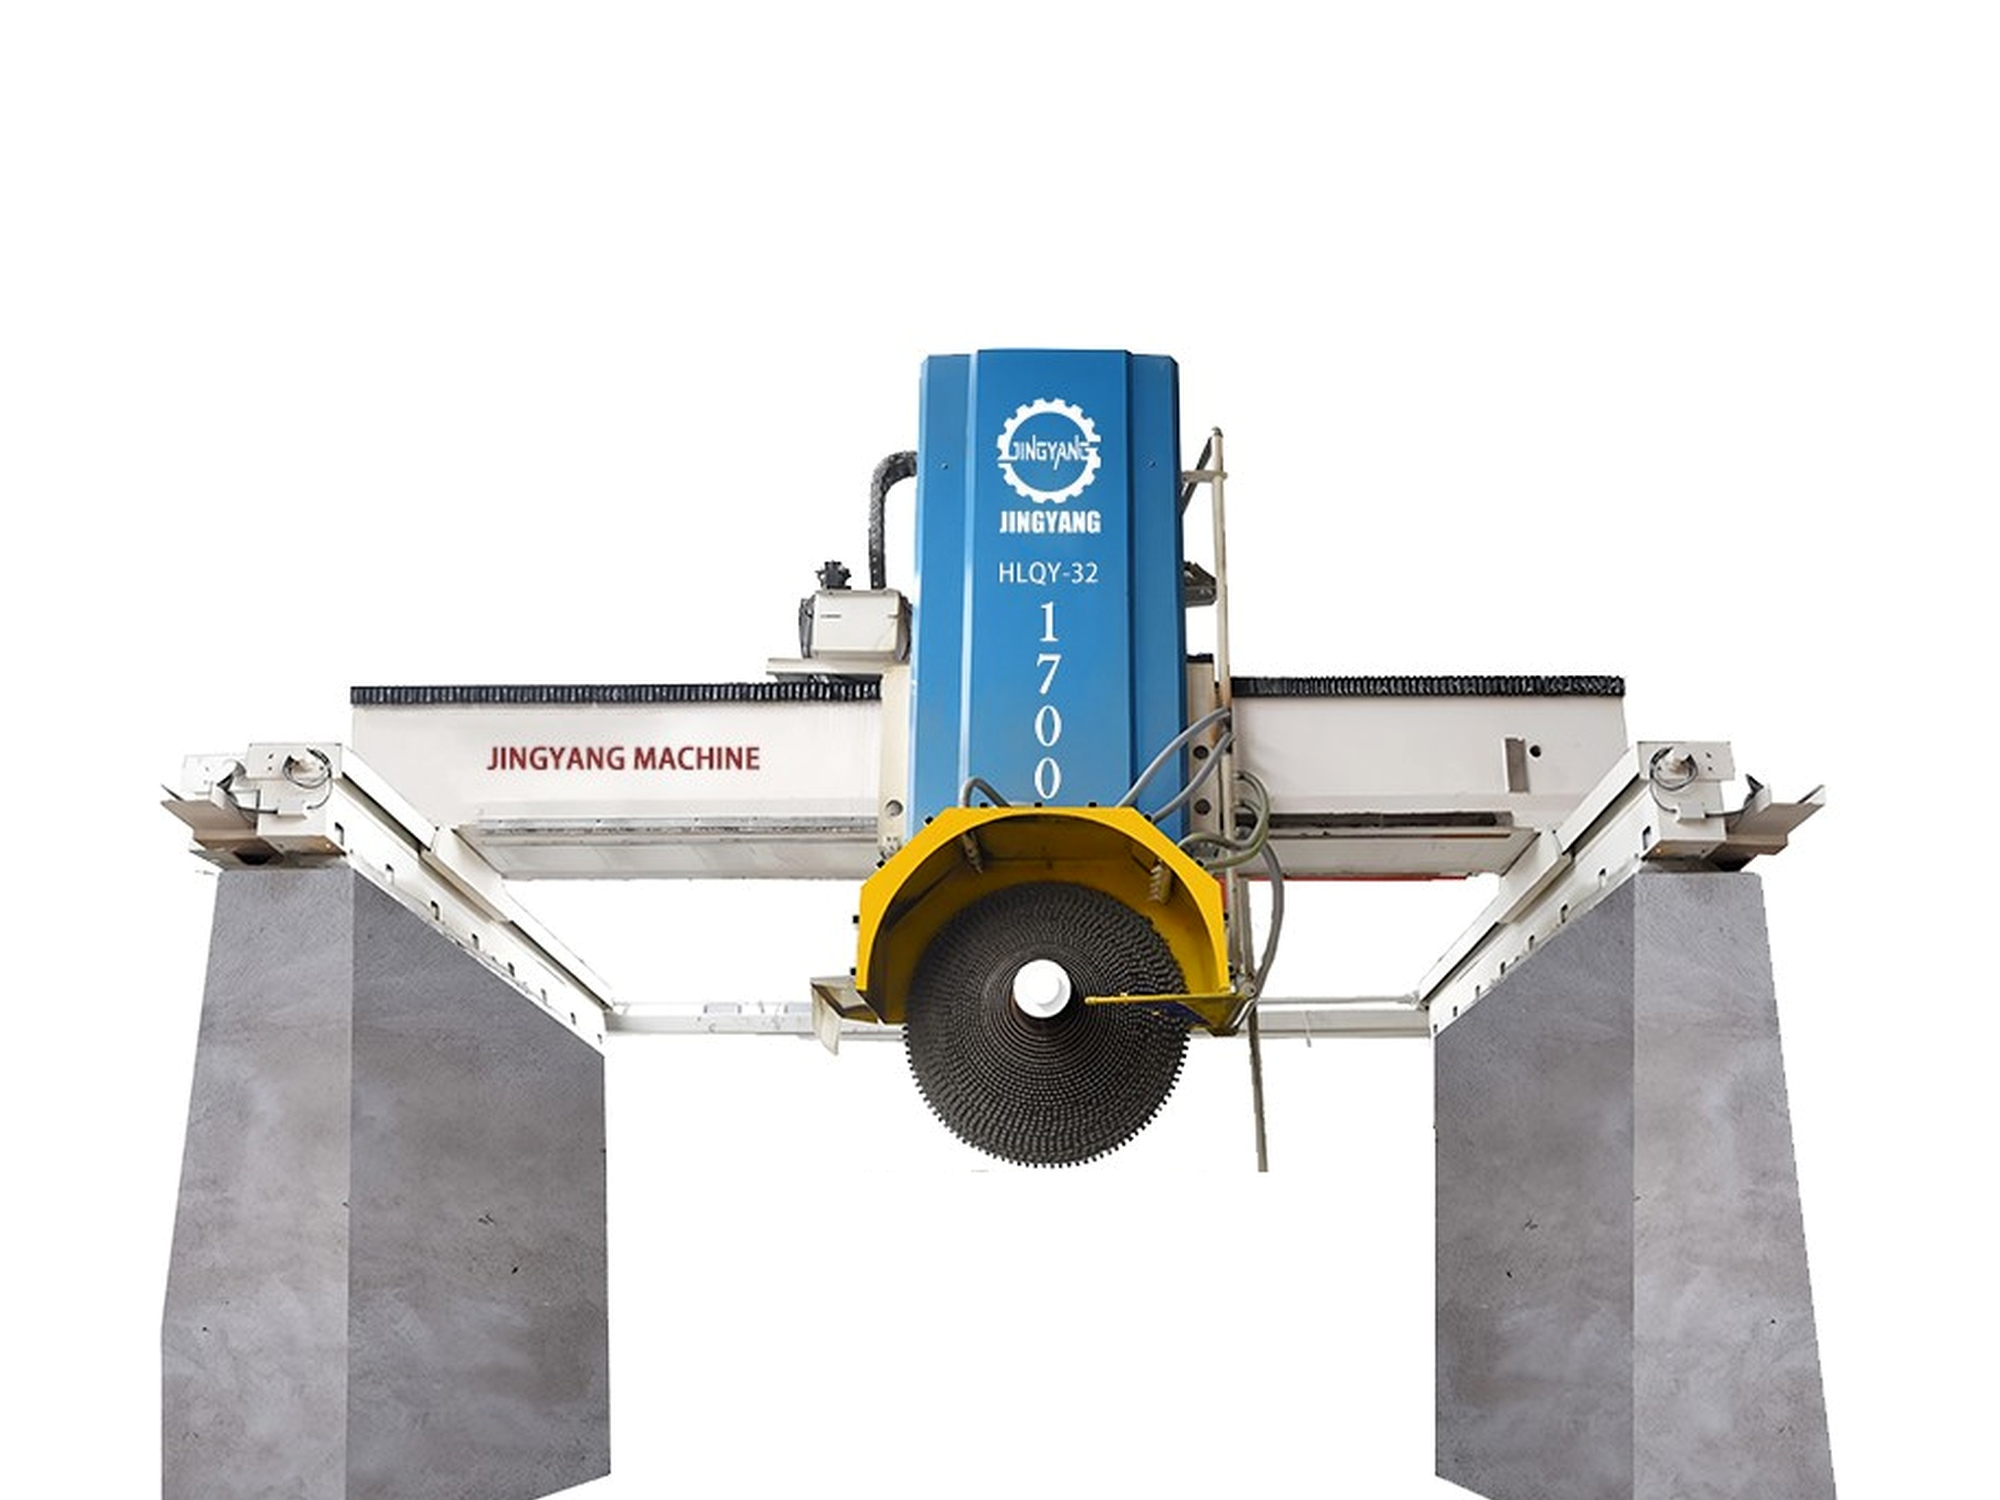
Проверьте механизм направляющей системы, управляющий вертикальной подачей вниз. При тяжёлых режимах обработки обычно используются гидравлические четырёхстоечные направляющие системы, размещённые в герметичных масляных ваннах, либо закаленные усиленные коробчатые направляющие с централизованной системой смазки. Диаметр колонн должен обеспечивать устойчивость к крутильным нагрузкам при одновременном врезании многолезвийных пакетов в плотные мелкозернистые граниты. Также проверьте конструкцию каретки: стальные транспортные платформы должны выдерживать сосредоточенную нагрузку до 25 тонн без прогиба рамы, который нарушает горизонтальную плоскость резания.
Привод главного шпинделя, мощность двигателя и управление понижающей подачей
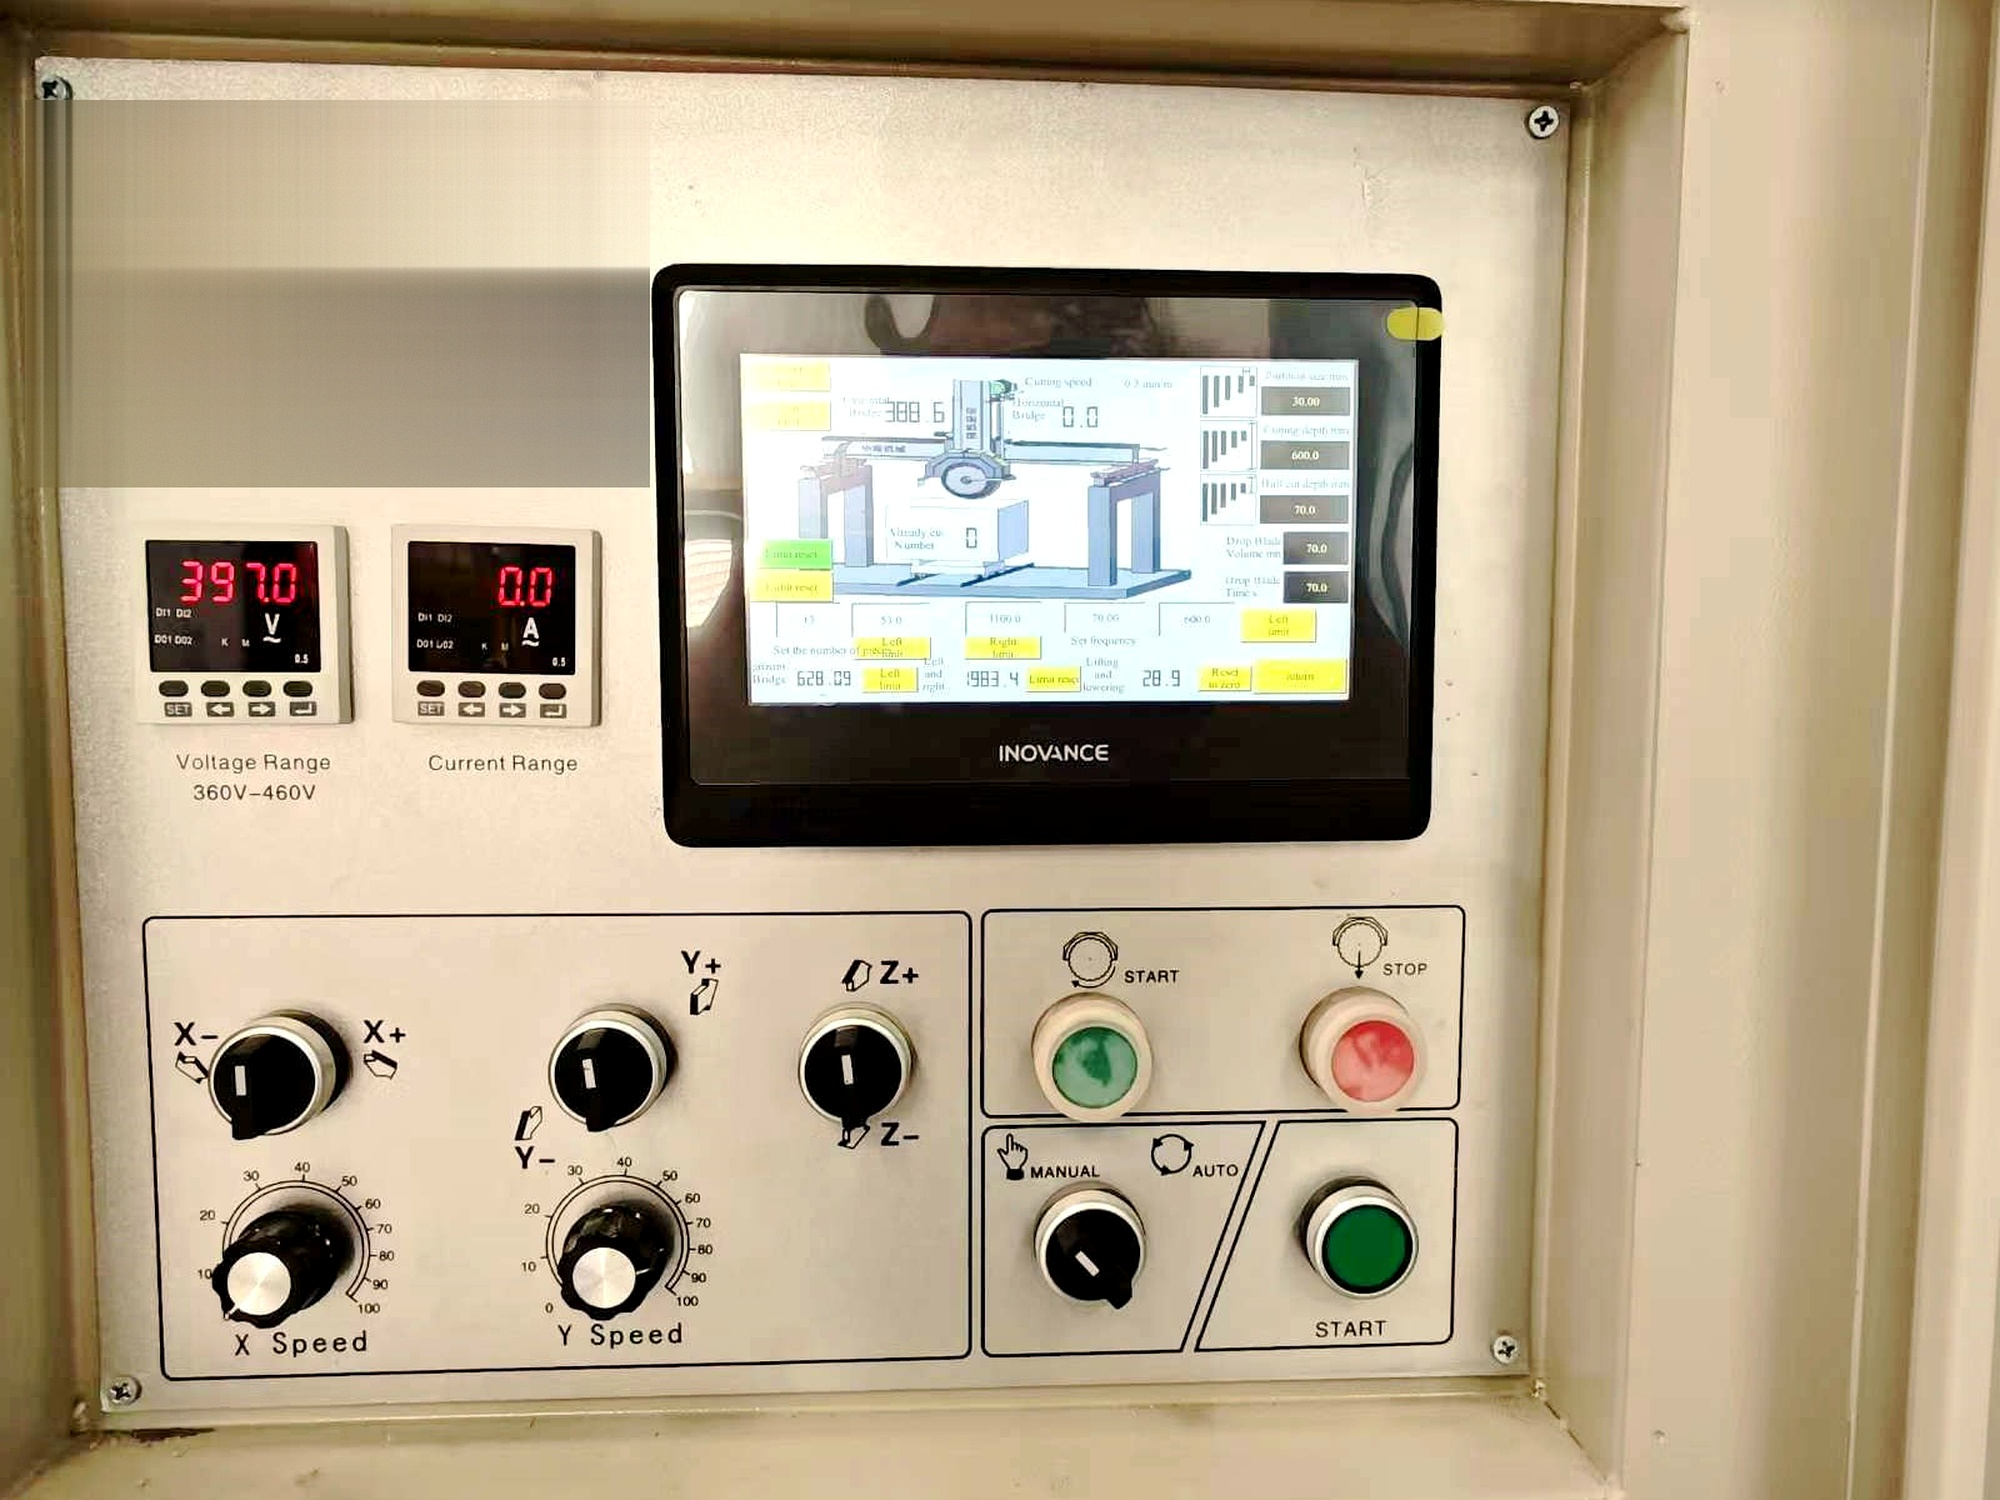
Прорезание массивных каменных блоков требует постоянного крутящего момента двигателя, высокоэффективных механических редукторов и точного электронного управления подачей. Недостаточная мощность привода вынуждает операторов снижать скорость понижающей подачи до минимального значения, превращая дорогостоящий станок для резки гранитных блоков высокой производительности в узкое место производственного процесса.
Инженерные параметры |
Стандартная конфигурация обработки |
Конфигурация для тяжёлых условий и крупных блоков |
Мощность основного двигателя |
37 кВт – 45 кВт |
55 кВт – 75 кВт+ |
Вертикальная направляющая система |
Две линейные направляющие / две опорные колонны |
гидравлическая система с четырьмя колоннами и герметичными втулками масляной ванны |
Максимальный практический диапазон длины ножа |
1200 мм – 2200 мм |
2500 мм – 3000 мм и более (или комбинированный многоножевой вариант) |
Тележка для транспортировки блоков |
10 – 15 метрических тонн |
20 – 35 метрических тонн (с электроприводом и механической блокировкой) |
Регулирование привода подачи |
Одноступенчатый привод переменного тока |
Привод с регулируемой частотой (VFD) с датчиком крутящего момента |
Подача охлаждающей жидкости |
Внешние распылительные коллекторы |
Многоточечная внутренняя высоконапорная инъекция с глубоким пропилом |
Гибкость подачи столь же важна, сколько и чистая выходная мощность привода. Природные кварцсодержащие камни включают плотные минеральные включения и направленные структуры зерна, изменяющие сопротивление вдоль линии реза. Современное режущее оборудование оснащено инверторными двигателями подачи, которые автоматически корректируют скорость перемещения в зависимости от реального значения тока нагрузки шпинделя. Если основной двигатель встречает плотные минеральные включения, программное обеспечение управления снижает скорость продвижения каретки, предотвращая проскальзывание диска, остановку двигателя и образование глазури на сегментах.
Высоконапорное охлаждение с глубоким пропилом и удаление шлама
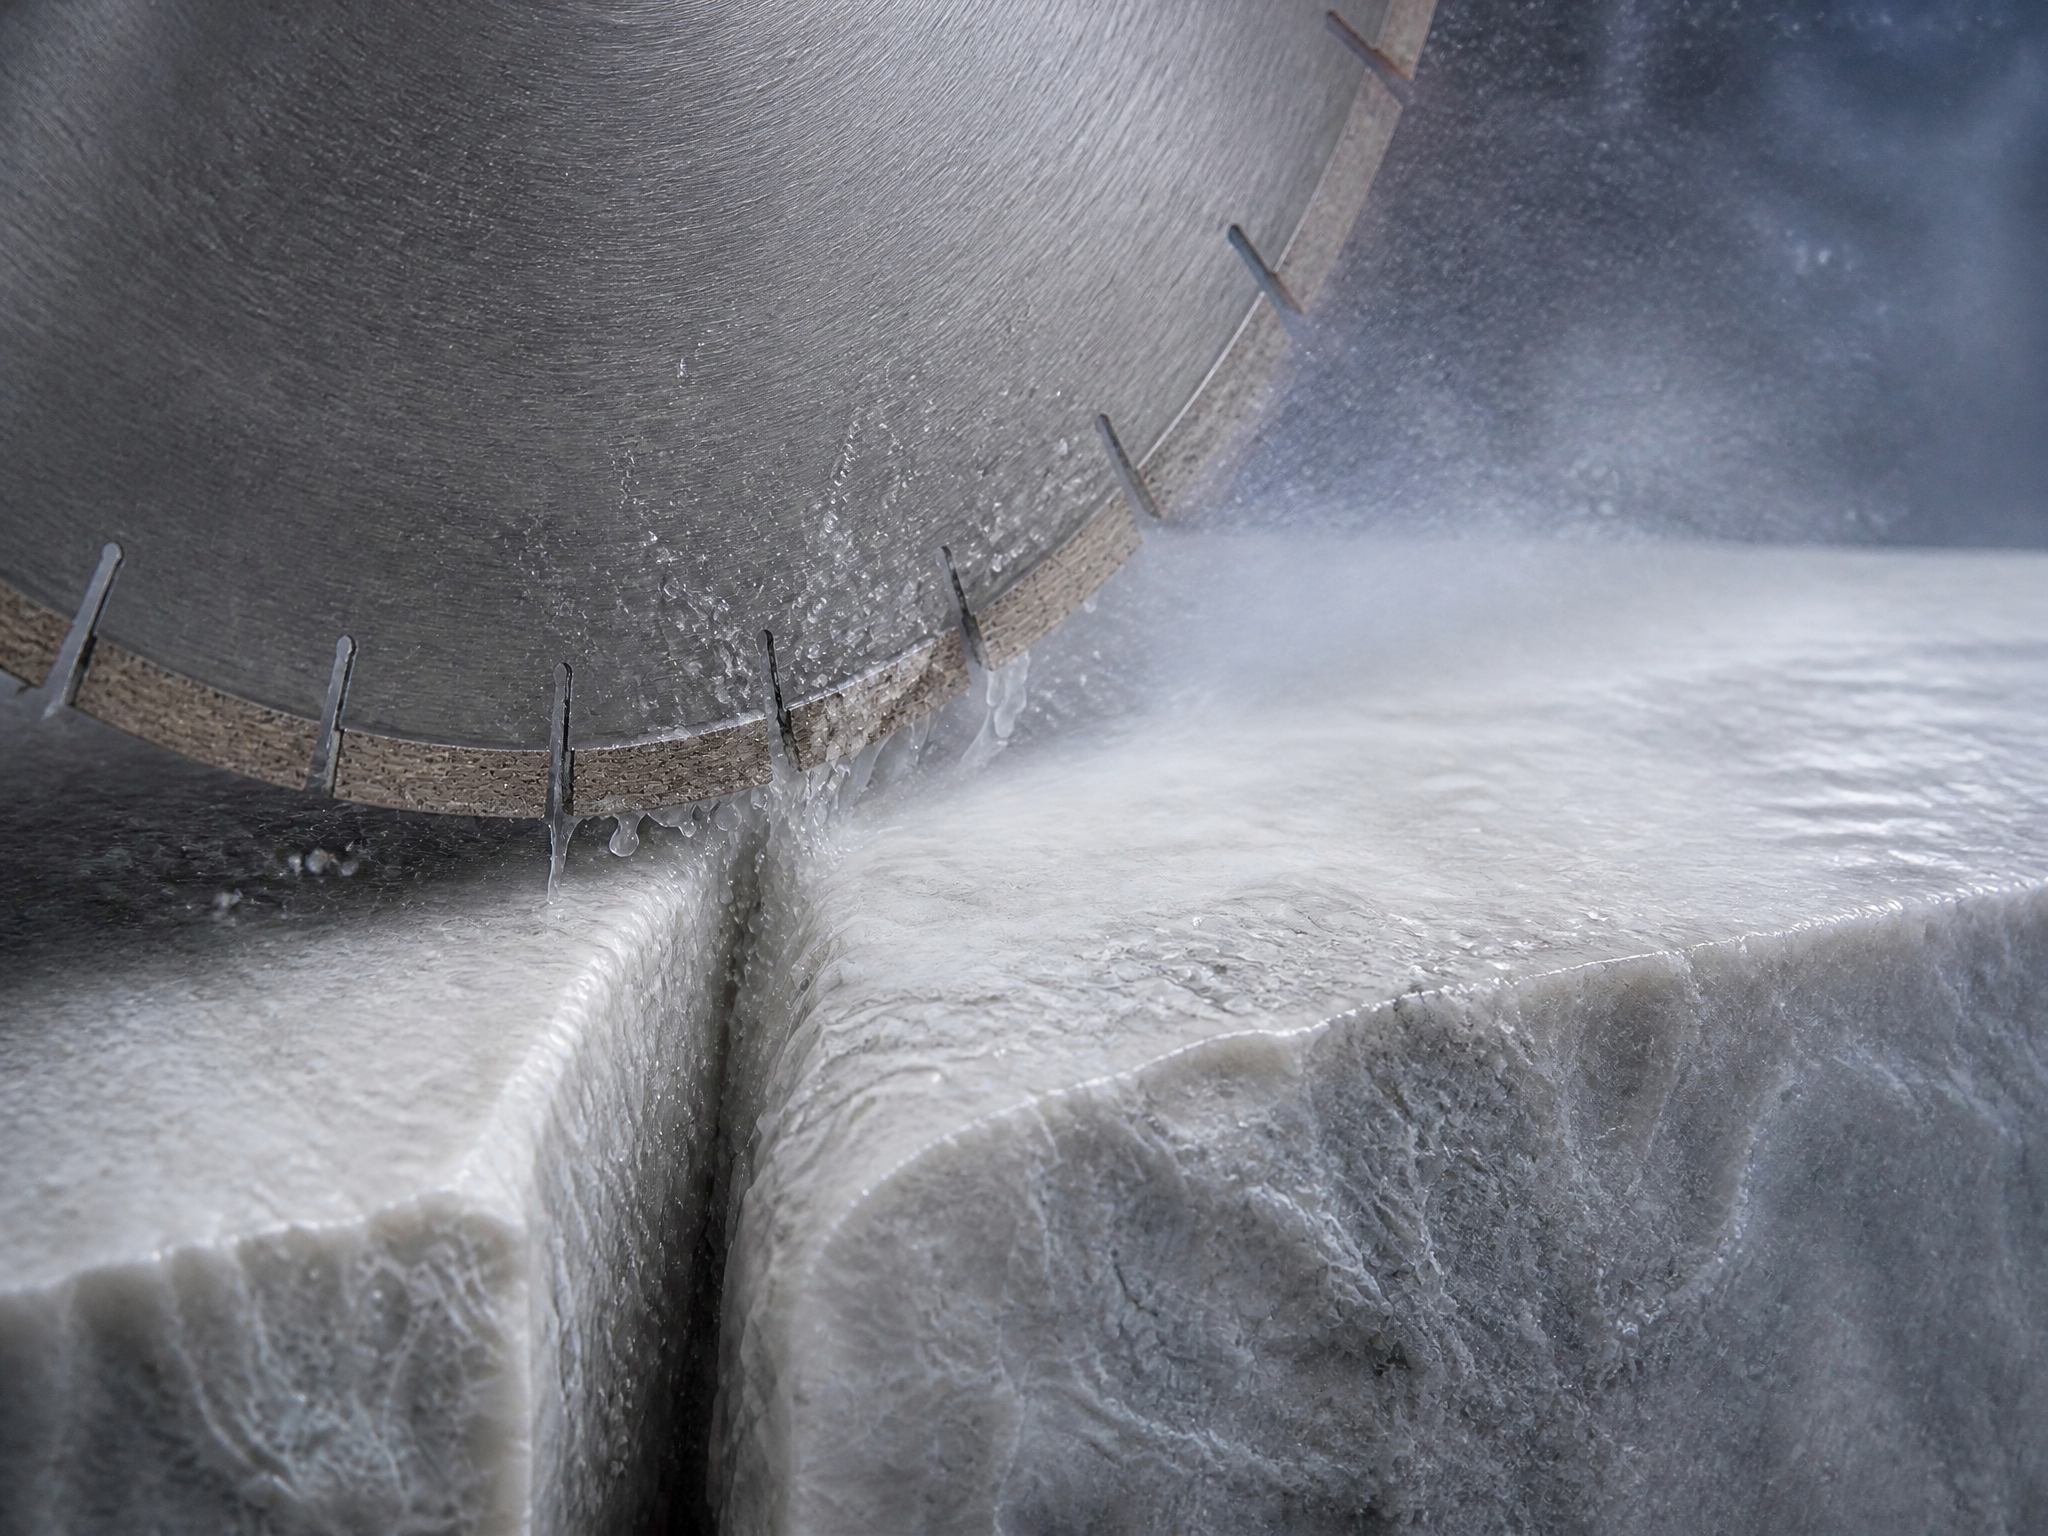
Резка глубоких блоков создаёт узкие замкнутые пропилы глубиной от 1,5 до 2,5 метров от лицевой поверхности камня. Традиционные внешние водопроводные трубы с верхним расположением не способны подавать охлаждающую жидкость в эту зону трения высокого давления. Струи воды попадают на быстро вращающуюся поверхность диска, мгновенно испаряются и выбрасывают мелкий туман наружу, оставляя активные режущие сегменты сухими.
- Целенаправленная подача воды под высоким давлением: система охлаждения должна оснащаться внутренними распылительными насадками, расположенными так, чтобы подавать охлаждающую жидкость непосредственно вдоль центрального канала диска и в зону реза.
- Промывка мелкодисперсного абразивного порошка: вода охлаждает алмазную матрицу и одновременно вымывает шлам из пропила. Застоявшийся шлам действует как абразивная паста, вызывая преждевременный износ конструктивных элементов диска.
- Коллектор с устойчивостью к коррозии: густой шлам быстро забивает мелкие отверстия, поэтому следует выбирать конструкции с технологическими отверстиями для очистки, трубопроводами из нержавеющей стали, не подверженной коррозии, а также встроенными блокировками, реагирующими на давление воды.
- Автоматическое аварийное отключение: если давление водоснабжения падает ниже безопасного эксплуатационного порога, система управления должна немедленно убрать лезвия, чтобы предотвратить перегрев и деформацию заготовок лезвий.
Гибкость конфигурации лезвий: один или несколько лезвий
Ваш график производства определяет, какая машина обеспечит более быструю окупаемость инвестиций — специализированная машина для резки мраморных блоков с одним лезвием или многолезвийная блочная резательная машина в ганг-исполнении. Одиночные круглые лезвия большого диаметра (2500 мм–3000 мм и более) выполняют рез на полную глубину архитектурных элементов, толстых деталей лестниц и массивных столешниц. Многолезвийные установки оснащаются ступенчатыми алмазными дисками (от малого до среднего диаметра) для одновременной нарезки нескольких стандартных строительных плит.
Для многоярусного станка для резки каменных блоков требуются более высокая конструкционная мощность и увеличенные пролёты рамы, чтобы избежать контакта вращающихся дисковых пакетов с каркасом. Однако эксплуатация многоярусных пакетов повышает боковые осевые нагрузки на вертикальные опорные колонны. Убедитесь, что шпиндель станка оснащён высококачественными увеличенными подшипниками, рассчитанными на осевые и радиальные нагрузки. Если ваш бизнес переключается между изготовлением индивидуальных надгробий и массовым производством напольных плит, уточните, сколько времени требуется для замены одиночных дисков большого диаметра на многоярусные конфигурации.
Инженерные решения по фундаменту, планировка участка и инфраструктура завода
Оборудование для обработки крупногабаритных блоков не может размещаться на стандартных промышленных бетонных площадках. Тяжёлый станок для резки блоков, нагруженный каменным блоком массой 25 тонн, создаёт значительные динамические силы при быстрых реверсах каретки. Эти движущиеся массы передают ударную нагрузку непосредственно в грунт основания.
- Специализированное проектирование фундамента: перед заказом ознакомьтесь с чертежами фундамента, предоставленными производителем. Обычно такие несущие основания требуют глубокой заливки армированных бетонных свай, закреплённых в прочной скальной породе или стабилизированных подушках, изолированных от стандартных перекрытий зданий.
- Встроенные желоба для сбора шлама: в глубоких фундаментах должны быть предусмотрены сильно наклонённые дренажные желоба под станцией тележки, чтобы направлять тяжёлый каменный шлам непосредственно во внешние отстойные резервуары.
- Коридоры доступа для мостовых кранов: убедитесь, что мостовые краны свободно проходят над максимальной высотой основных колонн при полностью поднятой вертикальной каретке.
- Изолированное электрическое заземление: мощные инверторные двигатели вызывают гармонические помехи; подключите шкафы оборудования к отдельным заземляющим стержням, чтобы защитить чувствительные логические платы ПЛК от скачков напряжения.
Оценка инженерного опыта и сервисной инфраструктуры
Тяжёлое камнеобрабатывающее оборудование работает в условиях физических механических нагрузок при высокой влажности и абразивном воздействии. Оборудование, разработанное производителями, не обладающими глубокими знаниями в области карьерной добычи, зачастую оснащено подшипниками недостаточного размера, хрупкими уплотнениями и тонкими листовыми металлическими деталями. Производители, имеющие прямое происхождение из сферы первичной добычи полезных ископаемых, хорошо понимают физические нагрузки, возникающие при работе тяжёлого инструмента на неподатливых скальных поверхностях.
Опираясь на десятилетний опыт производства оборудования для карьеров и добычи, компания Jingyang Machinery проектирует свои тяжёлые системы блок-резаков с усиленными литыми деталями, мощными гидравлическими колоннами и стабильными приводными системами. Оборудование компании отражает практическую, проверенную в карьерах инженерную разработку, гарантирующую надёжное поглощение сильных вибраций в течение многих лет непрерывной эксплуатации в условиях круглосуточного производства.
При оценке поставщиков проверяйте реальные компоненты, установленные на заводе. Обратите внимание не только на качество покраски, но и на маркировку производителей на линейных направляющих, гидравлических клапанах и электрических шкафах управления. Убедитесь, что запасные части соответствуют стандартным метрическим промышленным размерам, а не представляют собой специализированные компоненты собственной разработки, доставка которых из-за рубежа в случае непредвиденной поломки займёт недели.
Приёмочная проверка перед поставкой и испытания под высокой нагрузкой
Никогда не принимайте промышленный станок для резки каменных блоков исключительно на основании видеозаписей холостого хода без нагрузки. Плавное перемещение моста станка в воздухе ничего не говорит о его конструкционной жёсткости при рабочей нагрузке.
Перед окончательным подписанием акта приёма потребуйте проведения практических испытаний мокрой резки с использованием плотных твёрдых материалов, аналогичных тем, что применяются в вашем ежедневном производстве. Пусть станок выполнит резку каменного блока на всю высоту до максимальной рабочей глубины. После завершения резки осмотрите поверхность получившейся плиты с помощью прецизионных линеек. Проверьте следующее:
- Видимые следы ступеней по всей высоте вертикальных погружных переходов.
- Различия в толщине между верхним краем и нижним основанием плиты.
- Отклонение от параллельности «конец-в-конец» вдоль поперечной оси.
- Резкие скачки температуры двигателя и вибрация несущей каретки, зафиксированные ручными датчиками.
Точные пробные резы подтверждают жёсткость конструкции, точность выравнивания шпинделя и стабильность движения каретки до того, как оборудование покинет заводской цех.
В конце концов
Выбор подходящего станка для резки блоков защищает вашу прибыль от трещин на плитах, поломок инструмента и дорогостоящих простоев. Инвестируйте в мощный станок для резки блоков, спроектированный для обработки массивных каменных заготовок в реальных условиях, глубоких пропилов с охлаждением и непрерывной работы в несколько смен.
Свяжитесь с компанией Jingyang Machinery уже сегодня, чтобы обсудить габариты ваших блоков, виды обрабатываемого камня и суточную потребность в производстве плит. Наша техническая команда предоставит полные механические характеристики, схемы фундаментного размещения и рекомендации по оборудованию, точно соответствующие производственным задачам вашего камнеобрабатывающего предприятия.