EN



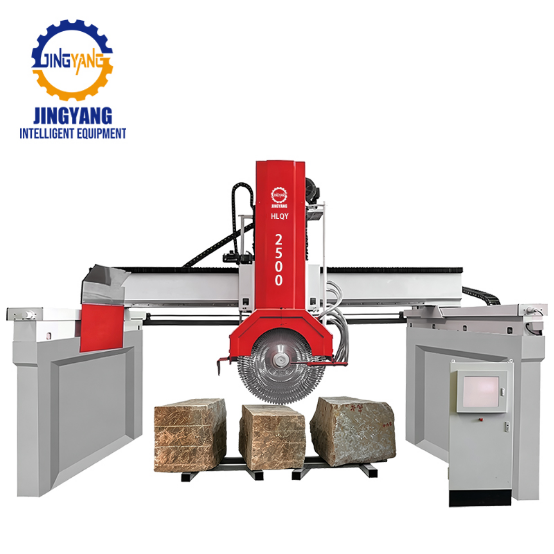
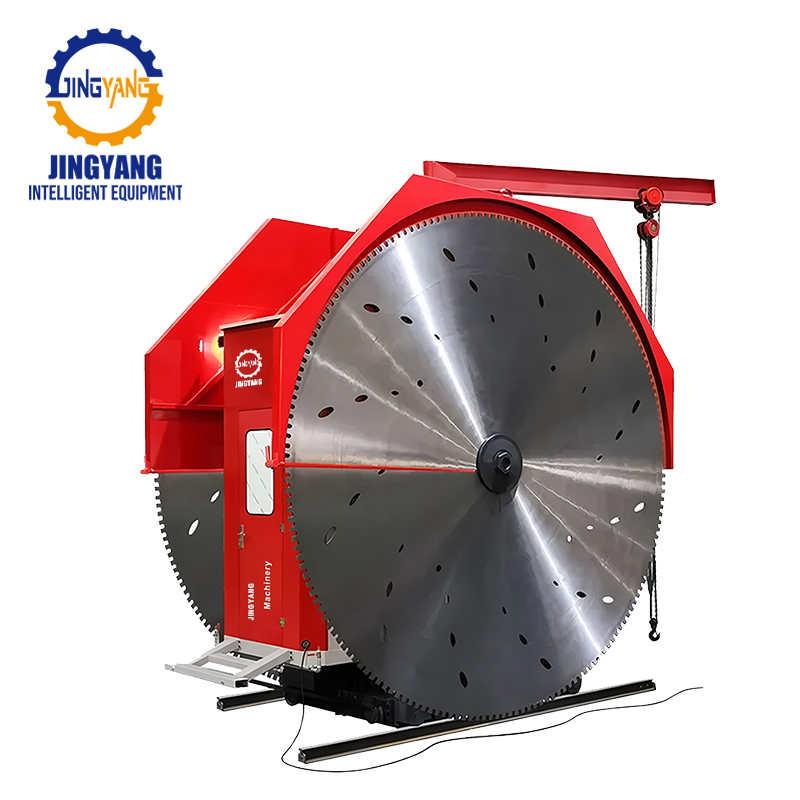
Køb af en blokbryder maskine til massive sten kræver verificering af de reelle mekaniske grænser, strukturel stivhed, skæreklaring og dyb-slurry-køling, inden man underskriver en kontrakt. Denne købscheckliste vejleder stenbehandlere i vurderingen af en heavy-duty blokbrydningsmaskine , revision af strukturel stålkonstruktion og guide-systemer, beregning af den reelle driftskapacitet samt undgåelse af katastrofale plade-tab ved behandling af overdimensionerede granit- og marmorblokke.
Verificer den reelle brugbare arbejdszone ud over teoretiske tal
Katalogprospekter fremhæver ofte teoretiske dimensioner målt under tomme, lastfrie forhold med brug af minimale savbladstørrelser. Ved behandling af virkelige kværværksblokke på 15 til 30 tons falder de brugbare driftsklaringer betydeligt.
En tung blok ankommer sjældent med kvadratiske, pæne flader. Uregelmæssige fremspring, ujævne bundflader og ru koniske former reducerer den kritiske højde. Købere skal måle den reelle frihøjde under hovedspindlens flange i stedet for blot tværbjælkens højde. Den faktisk brugbare slaglængde svarer til den samlede knivradius minus drivflangens diameter fratrukket sikre mekaniske margener over vogneplatformen.
Brugbar lodret dybde = Knivradius - Flangeradius - Sikkerhedsmargin
Undersøg den effektive skinnelængde. En multi-knivopsætning kræver ekstra tilgangsbevægelse, inden den forreste kniv rører stenens overflade, samt ekstra bevægelse forbi den bageste kant, så den bageste kniv forlader stenen rent. Hvis vogne-slæglængden eller gitter-skinnelængden mangler disse ekstra længder, kan stenblokboremaskinen ikke fuldføre snittet uden manuel omplacering af stenblokken. Beregn altid de reelle frihøjder ud fra specifikationerne for din tykkeste, højeste og mest uregelmæssige naturlige blok.
Maskinmasse, strukturel stivhed og vibrationsdæmpning
Bearbejdning af tætte klodser genererer alvorlig mekanisk modstand. Hvis en industrielt anvendt sten blokskåremaskine mangler strukturel masse, omdannes denne modstand til rammebøjning, førerails afbøjning og resonansvibration. Resultatet er ujævne plader med bølgede mønstre, varierende tykkelsesuntilæg langs længden samt accelereret segmenttab.
Skære vibrationer → savklinges afbøjning → tykkelsesvariation (bølgede plader) → poleringsmaskinens efterbearbejdning
Støbejernskomponenter har naturlige vibrationsdæmpende egenskaber, der er bedre end lette, hule konstruktionsprofiler. For store svejste stålgitter skal det verificeres, om producenten udfører spændingsløsende varmebehandling efter svejsning. Strukturrammer, der er bygget uden termisk glødning, forvrænger sig langsomt over måneder med drift under tunge belastninger, hvilket forårsager justeringsafvigelse langs de primære lineære førerails.
Undersøg guidemekanismen, der styrer den lodrette nedføring. Ved tungt arbejde anvendes typisk hydrauliske firestolpes-guidesystemer, der er indkapslet i tætte oliebad, eller hårdforjævnede, forstørrede kasseskinner med central smøring. Søjlediametrene skal kunne modstå vridningskræfter, når flerbladsblade skærer ind i tætte, fintkornede granitter. Inspecter også voglebænken; stålbænker til transport skal kunne bære koncentrerede punktbelastninger på 25 ton uden rammeafbøjning, der ændrer den horisontale skæreplan.
Hovedspindeldrive, motorstyrke og trin-ned-kontrol
At skære igennem dybe stenblokke kræver vedvarende motormoment, højeffektive mekaniske gearkasser og præcise elektroniske fødekontroller. En underdimensioneret driveenhed tvinger operatører til at reducere trin-ned-fødehastigheden markant, hvilket gør en dyr, højkapacitetsgranitblokkeskæremaskine til en driftsmæssig flaskehals.
Konstruktionsparameter |
Standard procesopsætning |
Tungt arbejde – stor blok-opsætning |
Hovedmotor effekt |
37 kW – 45 kW |
55 kW – 75 kW+ |
Vertikal vejledningssystem |
Dobbelt lineære vejledninger / dobbelte søjler |
hydraulisk system med 4 søjler og forseglede oliebadsskåle |
Maksimal praktisk knivlængde |
1.200 mm – 2.200 mm |
2.500 mm – 3.000 mm+ (eller kombineret flerkniv) |
Transportvogn til blokke |
10 – 15 metriske tons |
20 – 35 metriske tons (motoriseret med mekanisk lås) |
Tilførselsdrevsmodulation |
Enkelttrins AC-drev |
Frekvensomformer (VFD) med drejningsmomentdetektering |
Kølingstilførsel |
Eksterne spraymanifolder |
Flerpunkts intern dyb-kerf højtryksindsprøjtning |
Fremføringshastighedsfleksibilitet er lige så vigtig som rå drevkraft. Naturlige kvartsrige sten indeholder tætte mineralposer og retningsspecifikke kornstrukturer, der ændrer modstanden langs skærelinjen. Moderne skæreudstyr er udstyret med frekvensomformerstyrede fremføringsmotorer, der justerer travershastigheden i henhold til realtids-spindellastens ampertal. Hvis hovedmotoren støder på tætte mineralinklusioner, reducerer styresoftwaren automatisk vogntoget fremføringshastighed for at forhindre savbladets glidning, motorstalling og segmentglacering.
Dyb-kerf højtrykskøling og slurryudsugning
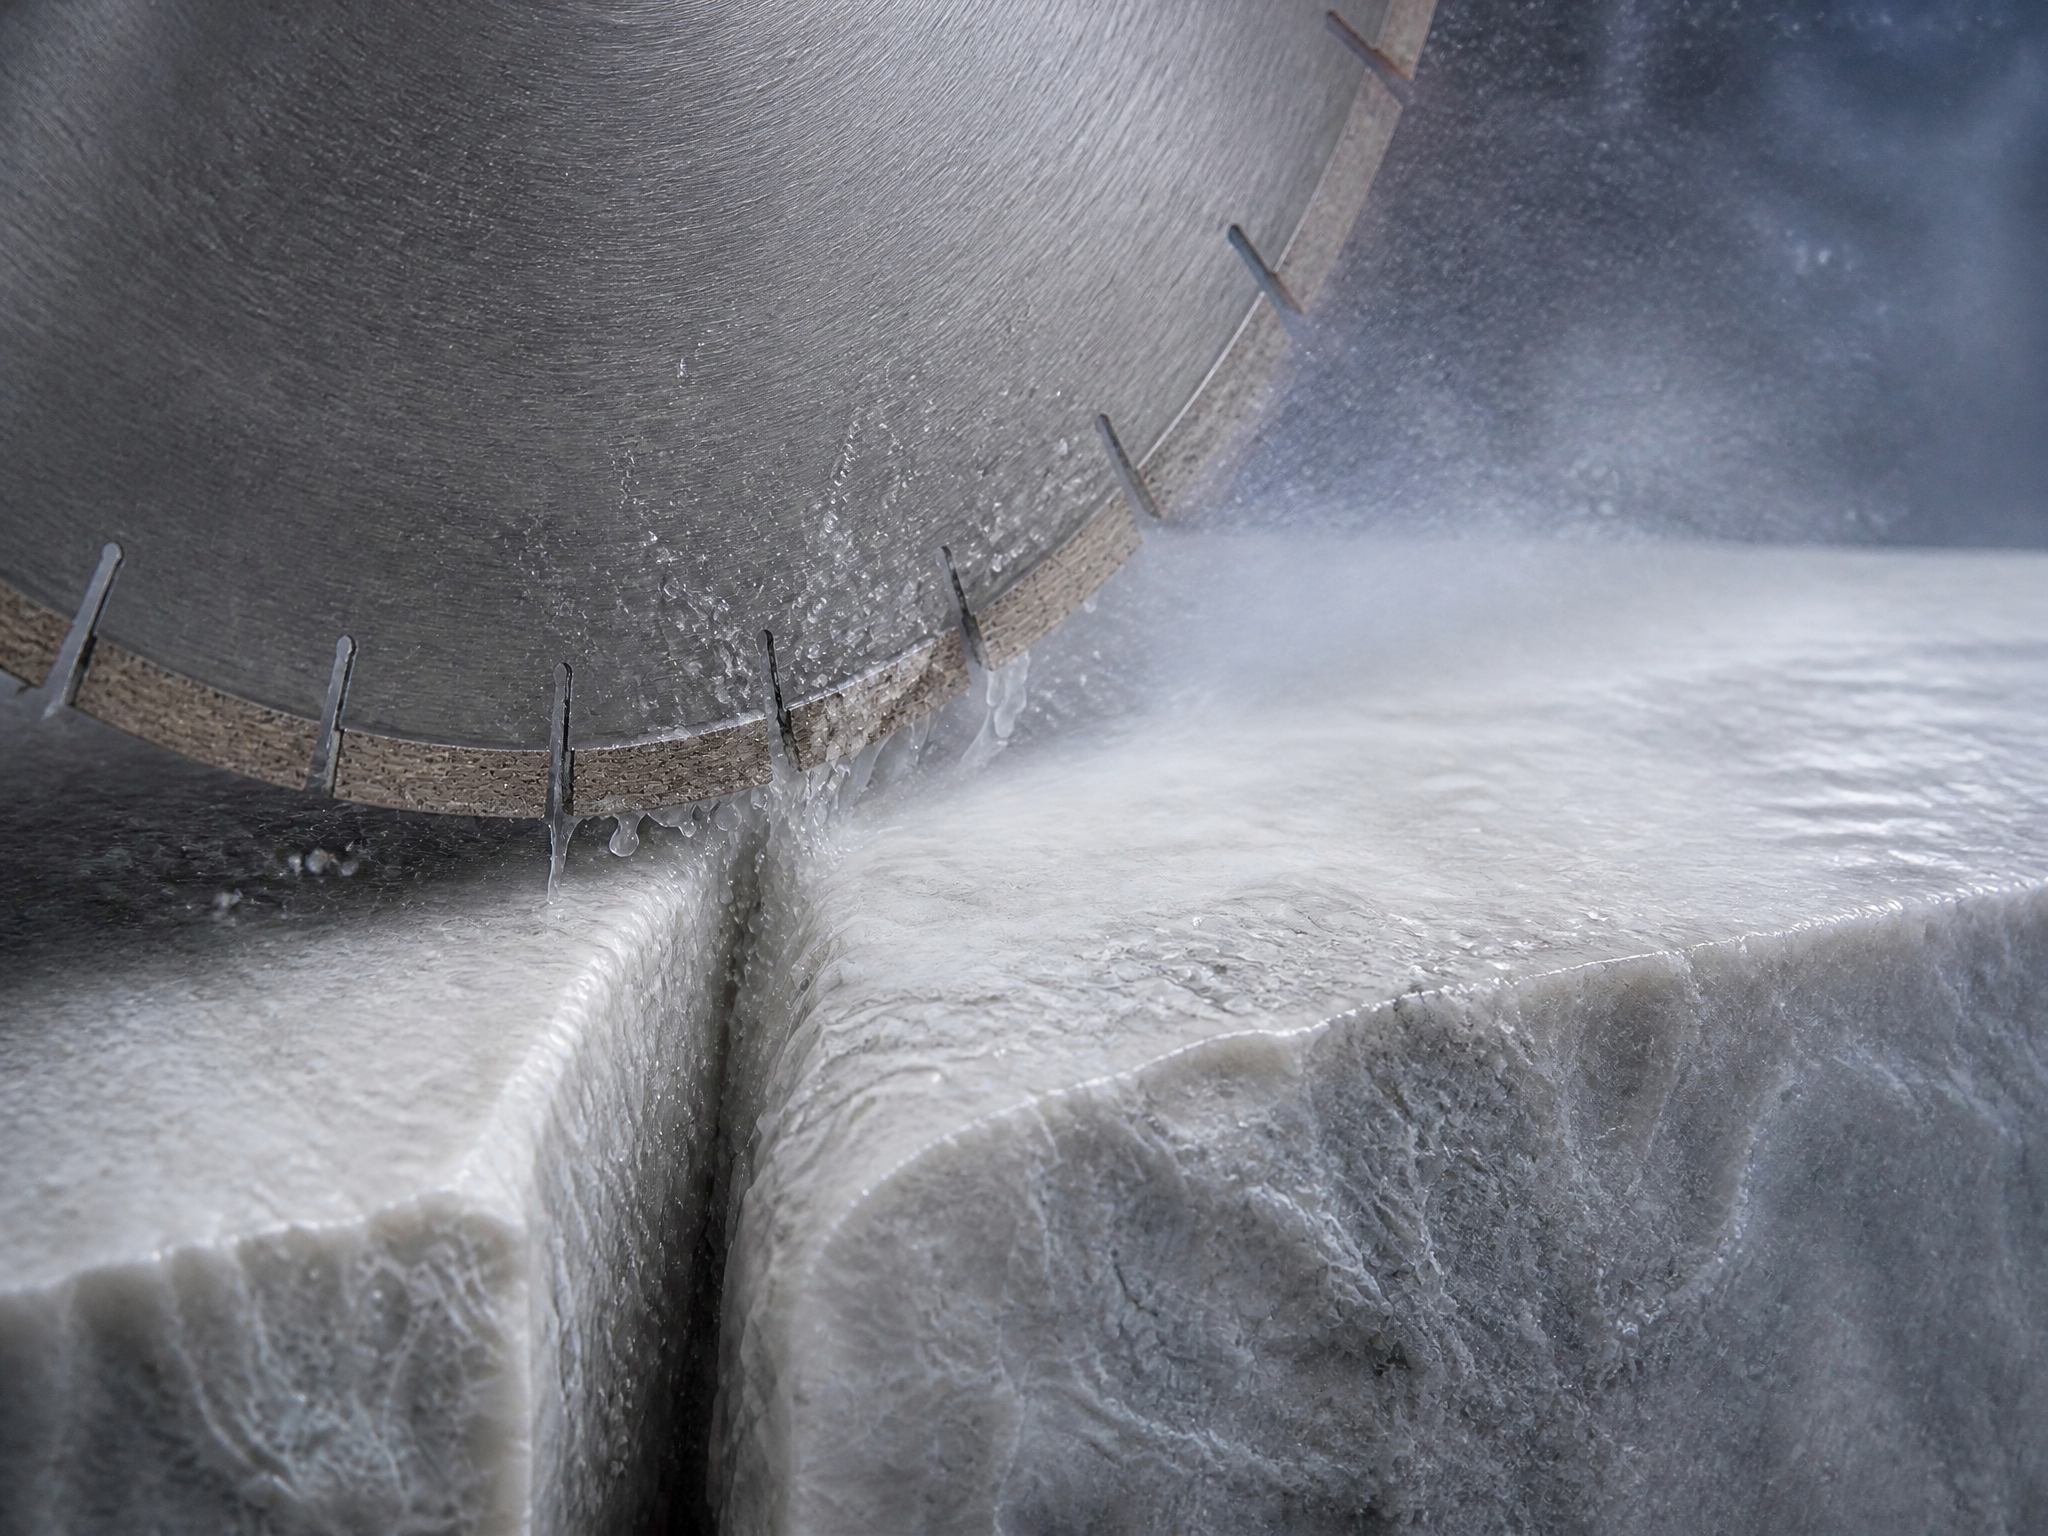
Uddybning af dybe blokke skaber smalle, indesluttede snit, der måler 1,5 til 2,5 meter ned fra stenens overflade. Konventionelle vandledninger over stenen kan ikke lede kølevæske ned i denne højtryksfriktonszone. Vandstråler rammer bladets højhastighedsflade, fordamper og spreder en fin tåge udad, hvilket efterlader de aktive skæresegmenter tørre.
- Målrettet højtryksvandlevering: Kølesystemet skal være udstyret med interne dyser, der er placeret således, at kølevæsken ledes direkte ned gennem bladkernen og ind i snitbanen.
- Spülning af fint slibepulver: Vand køler diamantmatricen samtidig med, at det spüler slibemassen ud af snittet. Fastholdt slam fungerer som en slibepasta, der slidter strukturelle bladkerner for tidligt ned.
- Korrosionsbestandig manifoldkonstruktion: Tung slibemasse tilstopper hurtigt små åbninger, så søg efter rensningsporte, ikke-korrosive rustfrie rør og integrerede vandtryksafbrydere.
- Automatisk sikkerhedsafbrydelse: Hvis vandforsyningspresset falder under en sikker driftstærskel, skal styresystemet straks trække bladene tilbage for at forhindre overopvarmede, buede bladblanketter.
Fleksibilitet i bladkonfiguration: Enkeltblad versus flerblad
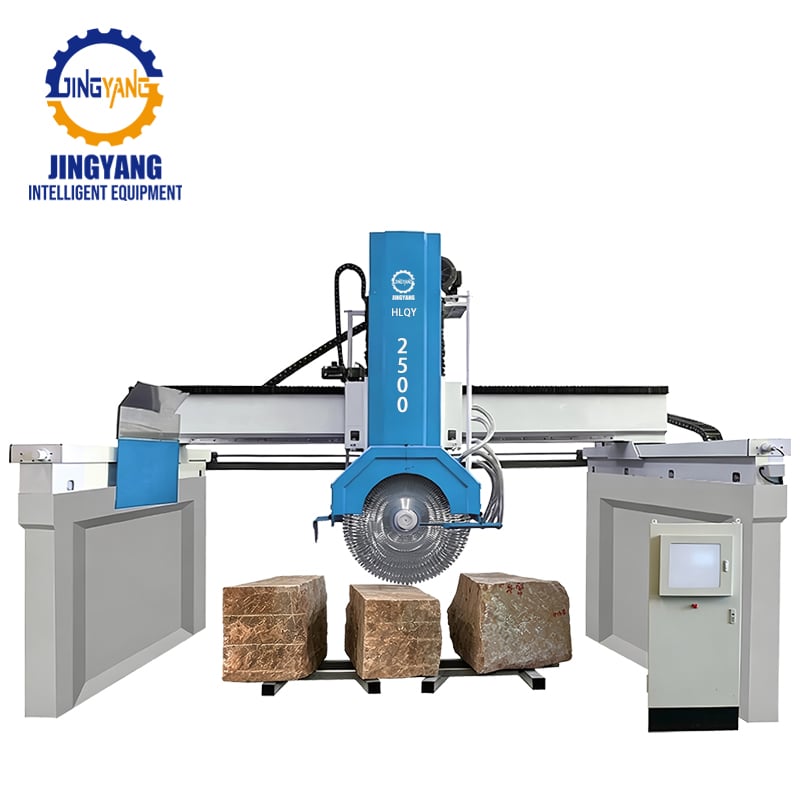
Din produktionsplan afgør, om en dedikeret enkeltblads marmorblokvandskæringsmaskine eller en flerblads gange-stil blokvandskæringsmaskine giver en hurtigere afkast på investeringen. Enkeltstore cirkulære blade (2.500 mm til 3.000 mm+) skærer fulddybde arkitektoniske dele, tykke trappekomponenter og massive bordplader. Flerbladsopsætninger bruger trappetrinformede diamantskiver (fra lille til mellemstor diameter), der kan skære flere standardiserede bygningsplader samtidigt.
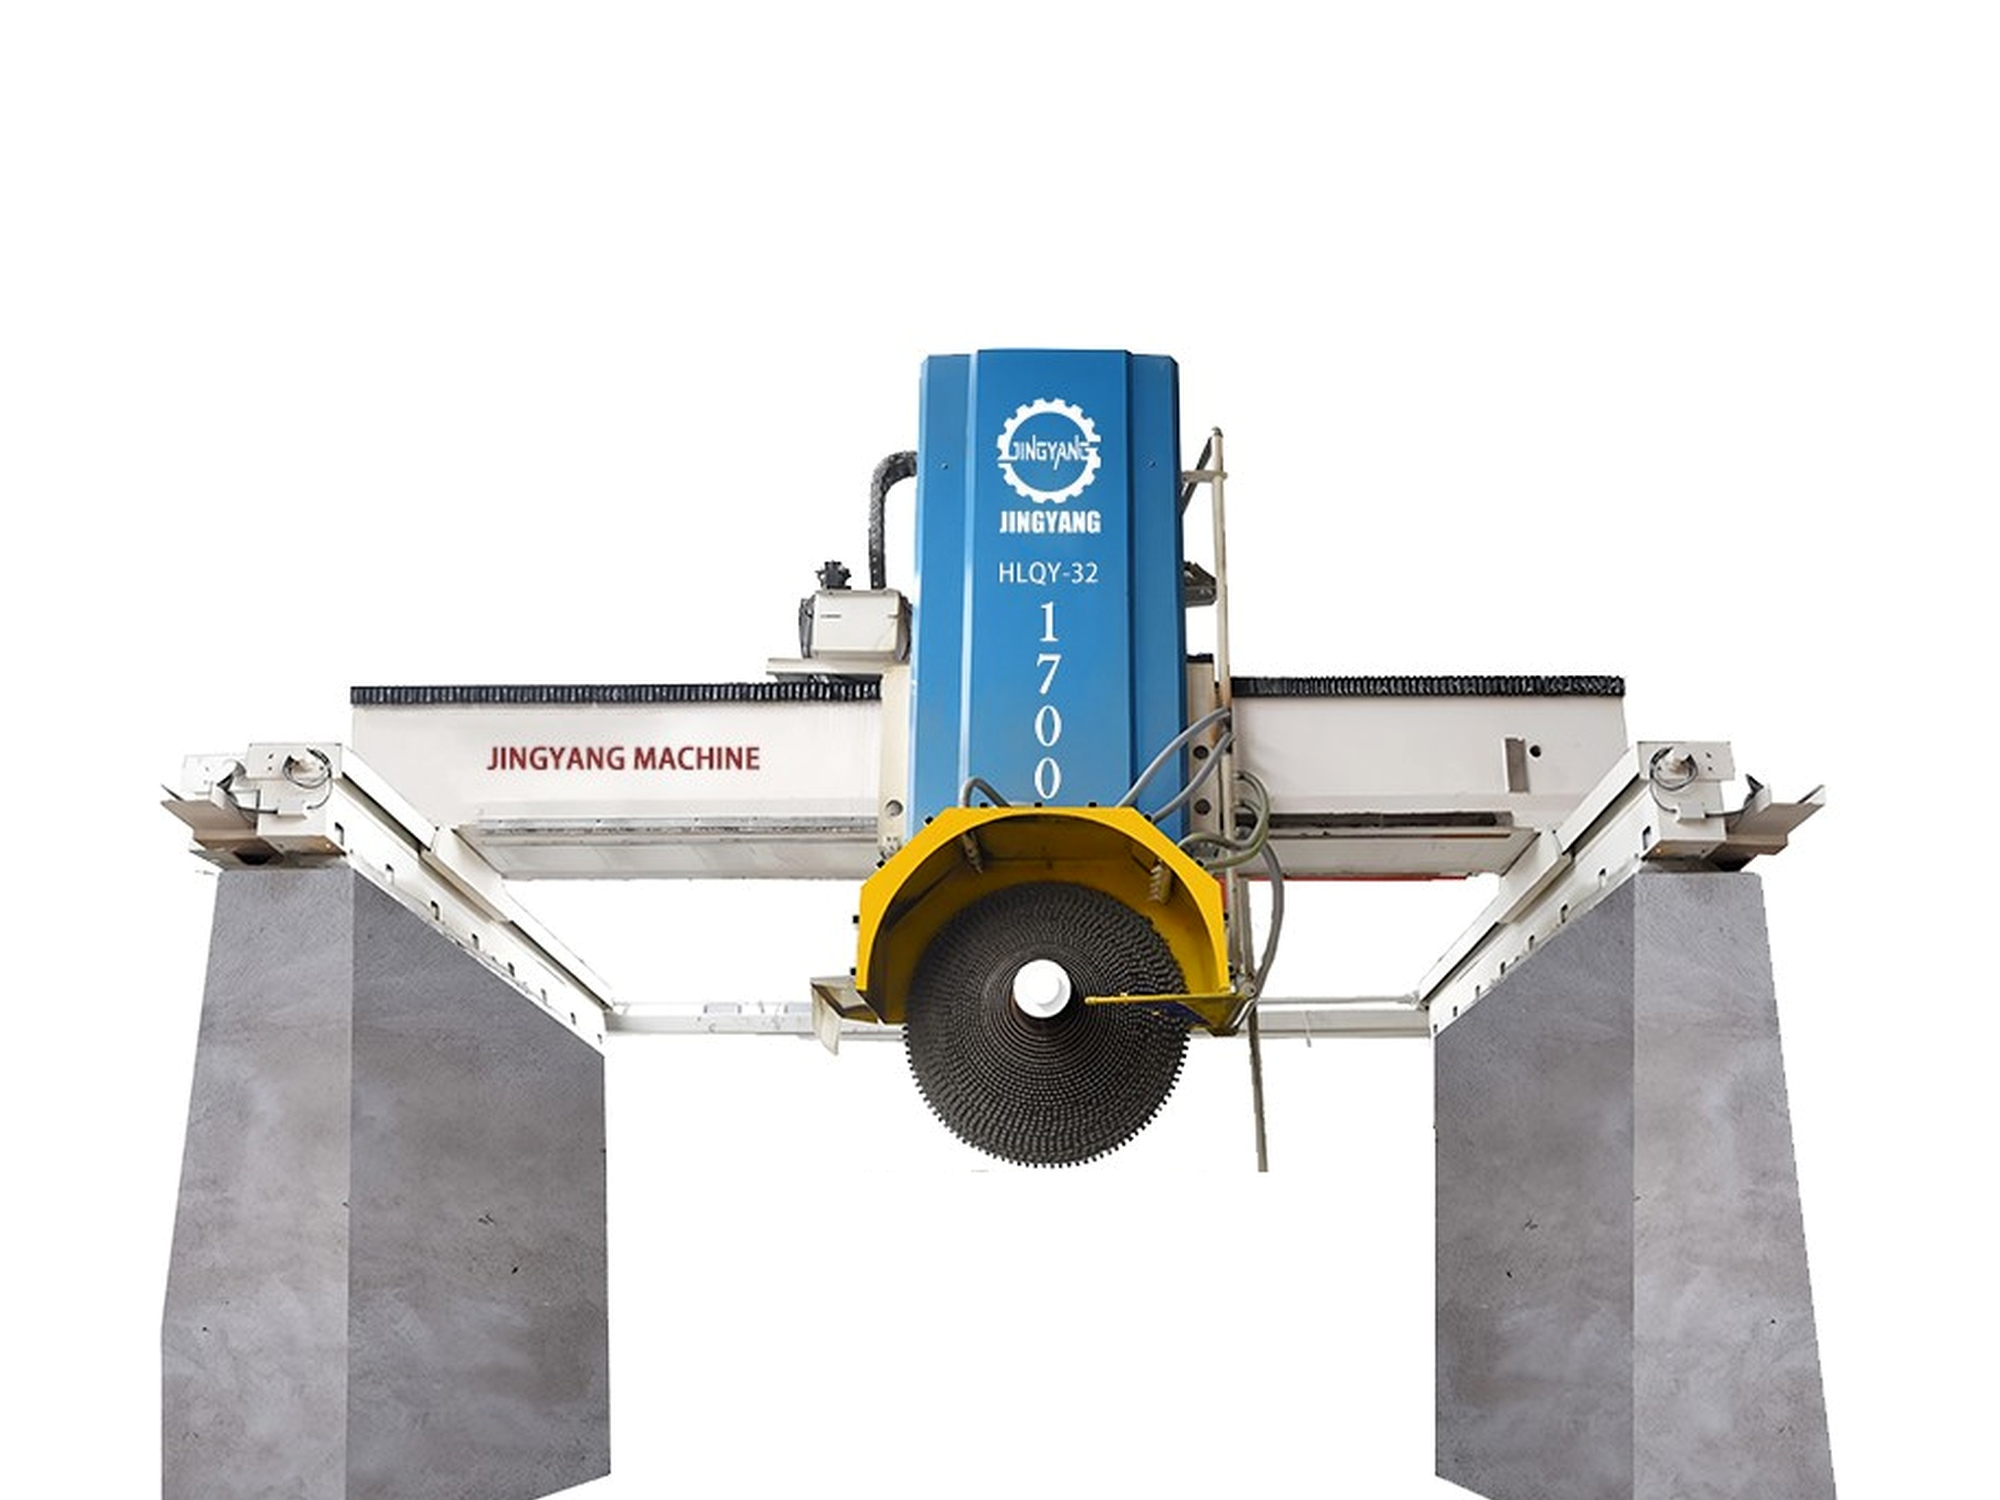
En maskine til skæring af stenblokke med flere blad kræver større konstruktionsydelse og bredere portalkryds for at undgå kontakt mellem roterende skivemoduler og rammen. Dog øger drift af moduler med flere blad de tværgående trykbelastninger på de lodrette understøtningskolonner. Bekræft, at maskinens spindel er udstyret med premium overdimensionerede lejer, der er afstemt til både aksiale og radiale trykbelastninger. Hvis din virksomhed skifter mellem tilpassede mindesmærker og højvolumen gulvplader, skal du verificere, hvor lang tid det tager at udskifte enkeltstore-diameter-skiver med konfigurationer med flere blad.
Fundamentteknik, lokal layout og anlægsinfrastruktur
Maskiner til behandling af overdimensionerede blokke kan ikke placeres på standard industrielle betonplader. En belastet heavy-duty blokkeskæremaskine, der bærer en 25-ton stenblok, genererer betydelige dynamiske kræfter under hurtige karuselomvendelser. Disse bevægelige masser overfører chok direkte til underjorden.
- Dedikeret fundamentkonstruktion: Gennemgå producentens fundamentstegninger, inden du bestiller. Disse strukturelle fundamenter kræver generelt dybe betonpæle med armering, der er forankret i fast bjerggrund eller stabiliserede underlagplader, adskilt fra almindelige bygningsgulvplader.
- Integrerede slamopsamlingsriller: Dybe fundamenter skal indeholde stejle dræneringsriller under trolley-stationen for at lede tung stenslam direkte mod eksterne bundfaldstanke.
- Adgangskorridorer til løftekrane: Sørg for, at overliggende brokrane har tilstrækkelig fri højde over hovedsøjlerne, når den lodrette transportenhed er fuldt løftet.
- Adskilt elektrisk jordforbindelse: Kraftegne invertermotorer skaber harmonisk feedback; tilslut maskinskabe til uafhængige jordforbindelsesstave for at beskytte følsomme PLC-logikplader mod spændingsspidser.
Vurdering af ingeniørkvalifikationer og serviceinfrastruktur
Tungt udstyr til stenbearbejdning kræver fysisk mekanik under hårdt, vådt og abrasivt miljø. Udstyr, der er designet af fabrikanter uden dyb indsigt i stenbrudsvirksomhed, viser ofte for små lejer, skrøbelige tætninger og tynd pladejern. Producenter med direkte rødder i primær udvinding forstår de fysiske spændinger, der opstår, når tunge værktøjer skærer i uforgængelige klippeflader.
Med udgangspunkt i årtier med erfaring inden for fremstilling og udvinding af udstyr har Jingyang Machinery udviklet sine systemer til tungt blokværktøj med forstærkede støbninger, robuste hydrauliske søjler og stabile drivsystemer. Virksomhedens udstyr afspejler praktisk, stenbrudsafprøvet ingeniørarbejde og sikrer, at maskinerne pålideligt kan absorbere kraftige vibrationer i årevis af kontinuerlig produktion.
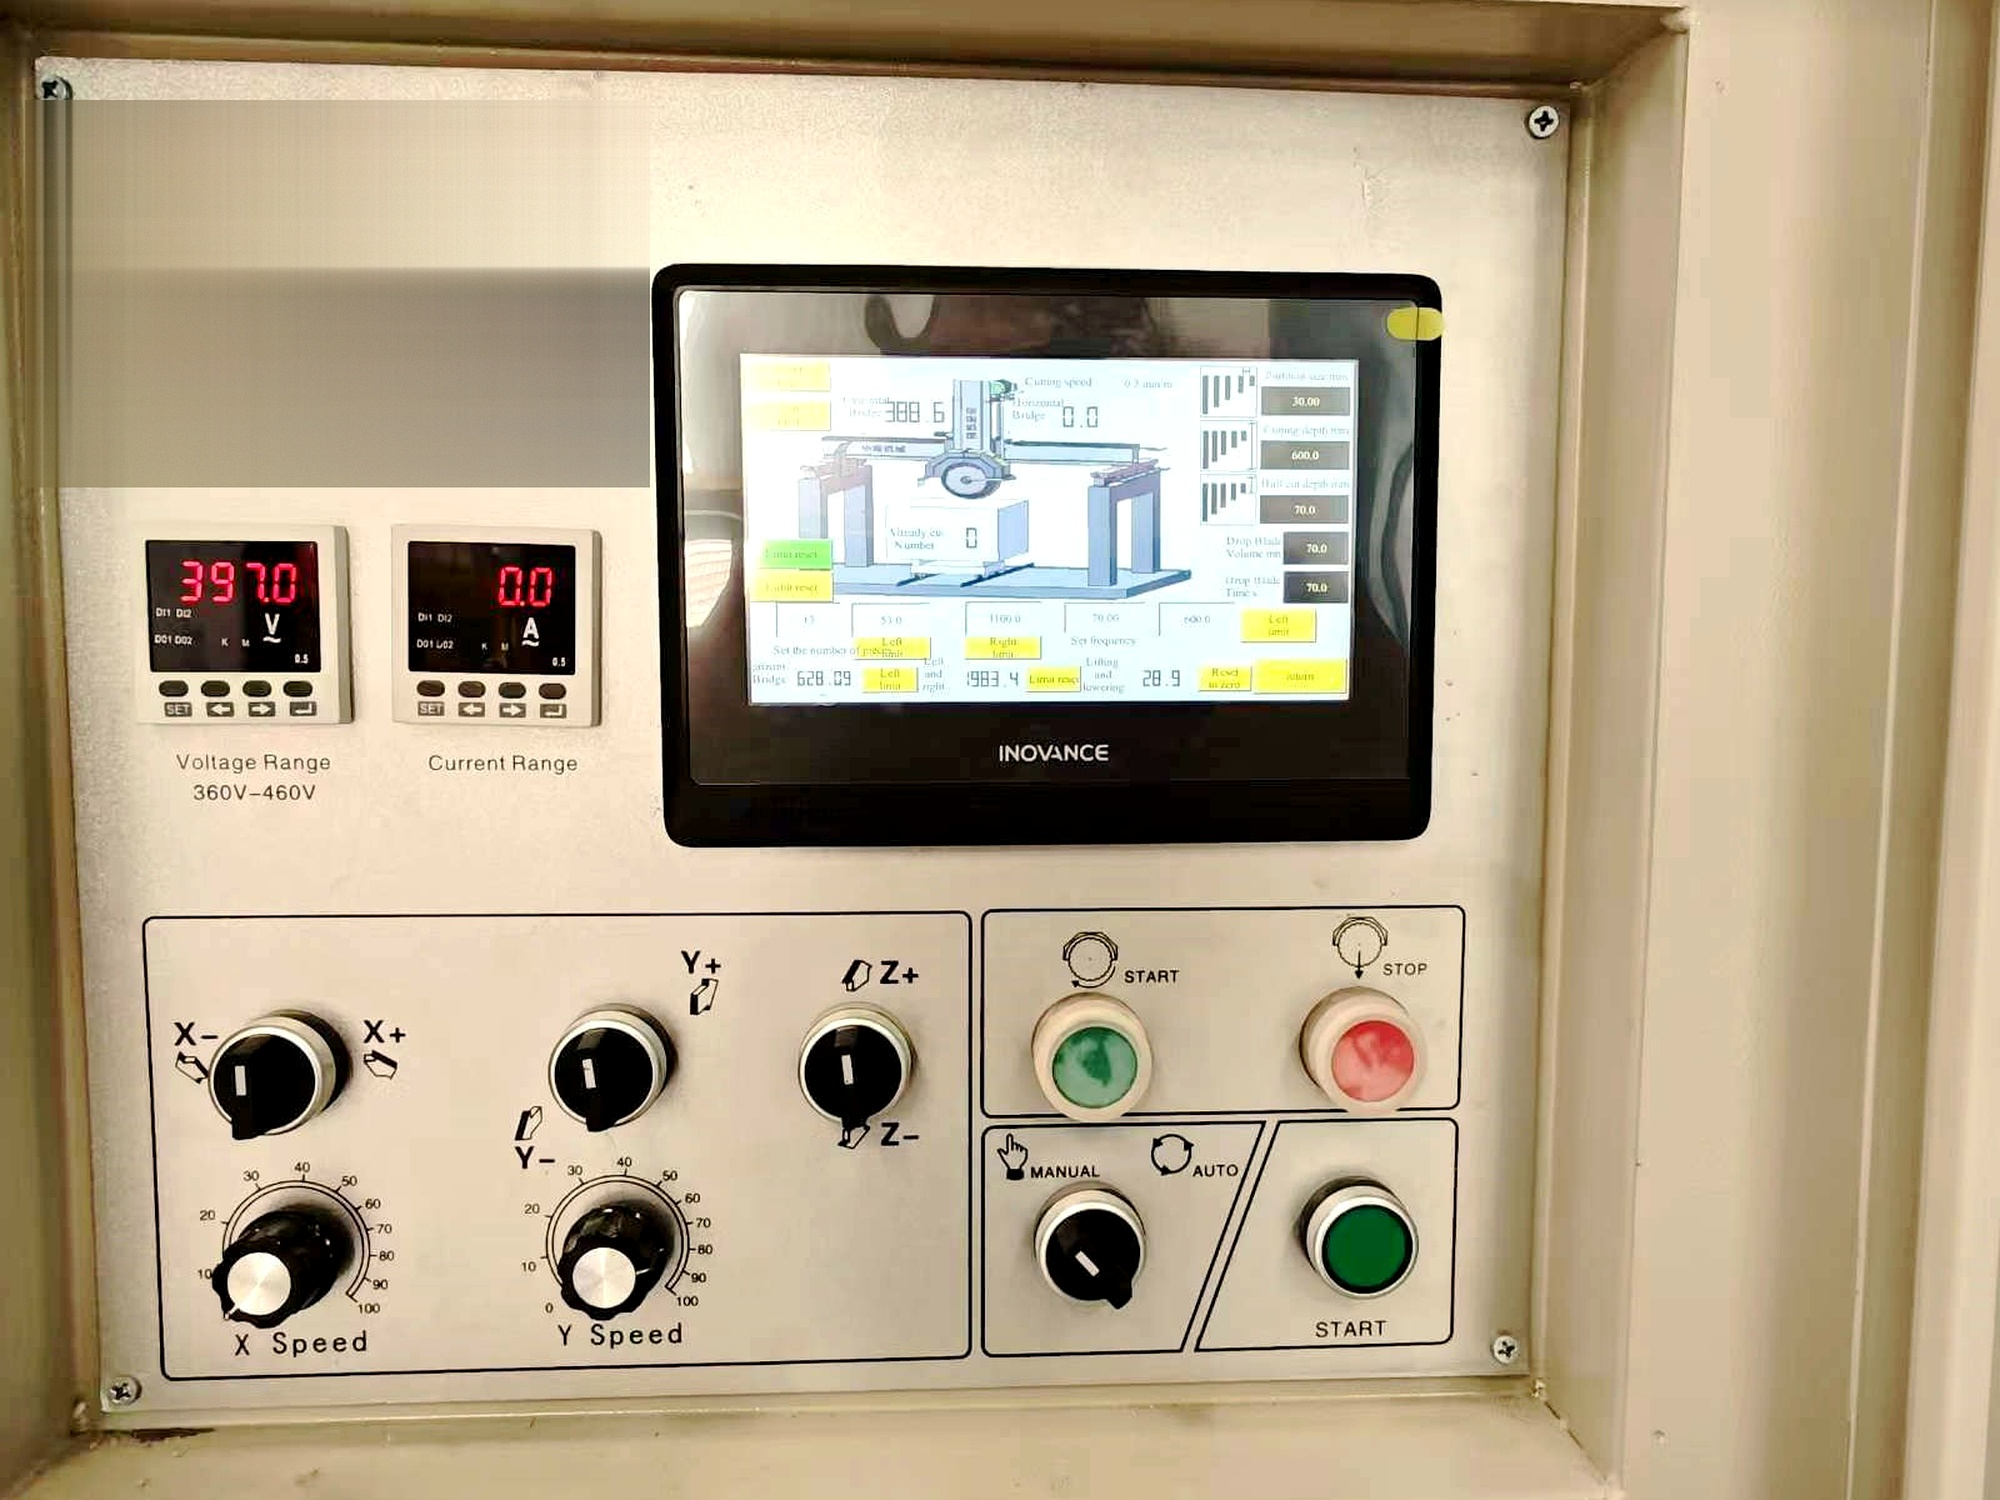
Ved vurdering af leverandører skal man inspicere reelle fabriksmonterede komponenter. Se forbi malkvaliteten og undersøg mærkenavne på lineære skinner, hydrauliske ventiler og elektriske styringskabinetter. Bekræft, at reservedele bruger standardiserede metriske industrielle mål i stedet for proprietære fastmonterede komponenter, som kræver uger med international transport ved en uventet fejl.
Inspektion før levering og godkendelsestest under tung belastning
Acceptér aldrig levering af en industrielt anvendt stenblokbearbejdningmaskine udelukkende på baggrund af videoer med tomgang uden væske. En maskine, der bevæger sin bro glat gennem luften uden belastning, afslører intet om strukturel stivhed under belastning.
Før endelig godkendelse kræves praktiske vådskæringstests med tætte, hårde materialer, der svarer til jeres daglige produktionsmateriale. Lad maskinen skære et fuldhøjde stenblok ned til maksimal driftsdybde. Når skæringen er færdig, skal den færdige pladeunderside inspiceres med præcise retlinjerede måleredskaber. Tjek følgende:
- Synlige trinmærker på tværs af lodrette dykningsovergange.
- Tykkelsesafvigelser mellem øverste kant og nederste bund af pladen.
- Parallelafvigelse fra ende til ende langs tværgående akse.
- Motor temperaturtoppe og strukturel vognvibration ved brug af håndholdte sensorer.
Præcise testskæringer beviser strukturel stivhed, spindeljustering og vogntilpasning, inden udstyret forlader fabriksgulvet.
Til sidst
At vælge den rigtige blokvægte-maskine beskytter din økonomi mod revnede plader, værktøjsfejl og dyre standtider. Invester i en kraftig blokvægte-maskine, der er konstrueret til at håndtere reelle stenmasser, krævende dyb-skrå-kølingsforhold og kontinuerlig skiftproduktion.
Kontakt Jingyang Machinery i dag for at drøfte dine blokdimensioner, stensorter og daglige pladekapacitetskrav. Vores tekniske team leverer komplette mekaniske specifikationer, fundamentlayout-skemaer og produktionsmatchede udstyrsanbefalinger, der er tilpasset din stenbearbejdende facilitet.