
 EN



Den centrale mekanik bag granitudvinding
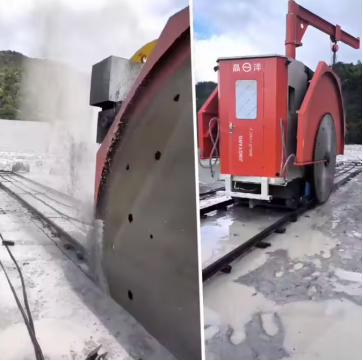
Granitgravskæring starter ikke med grov kraft. Den starter med kontrolleret brud. En moderne kløvemaskine til stenbrud , især en skæremaskine til kvældsværk monteret på skinner, der er konfigureret til blokadskillelse, bruger diamantsegmentblad, der roterer med høje perifere hastigheder, til at skære gennem krystallinsk bjergart, der har været udsat for tryk i millioner af år. Bladet skærer ikke rigtig på samme måde som et køkkenmesser skærer smør. Det sliber. Titusinder af små industrielle diamantpartikler, der er indlejret i segmentmatricen, slidder kvarts-, feldspat- og mikagranuler ned til en fin slamsuspension, mens stålkerne holder bladet stabilt.
Hvad adskiller en kløvemaskine til stenbrud fra almindelige værkstedsaves, er, hvordan maskinen håndterer tværkraft. Granit er ikke ensartet. Åre, revner og mineralposer skaber ujævn modstand langs skærelinjen. En veludviklet kvældsværksave kompenserer herfor gennem skinstivhed, motorvridmomentkurver og vandtilførsel, der fjerner affald, før det kan blive klemt imod bladet. Uden denne kombination vil bladet gå forkert, overophedes eller sætte sig fast, og én enkelt standset skæring kan koste timer med genpositionering.
Hvorfor skinnerigiditet betyder mere end motorstyrke
De fleste købere fokuserer på savbladets diameter eller motorens hestekræfter. Operatører ved, at rigiditet kommer først. Når en skinnermonteret kværnsav kører over en kværnsten, absorberer gitterkonstruktionen vibrationer og modstår torsionsvridning. Hvis skinnen buer selv kun få millimeter under belastning, krummer savbladets bane, snitsporet bliver bredere, og efterfølgende stenblokkes dimensioner afviger fra tolerancegrænserne.
Derfor bruger industrielle kværnsave kassesectionsbjælker og maskinerede skinnerester i stedet for lette ekstruderede profiler. Rammens vægt er ikke et tilfælde. Den dæmper harmonisk resonans, der opbygges, når diamantsegmenter rammer skiftevis hårde og bløde mineralbånd. En svag ramme kan måske se ud til at holde ud på papiret, men i kværnen producerer den flade med bølgeformet snit, hvilket kræver ekstra slibning bagefter. Resultatet er spildt materiale og langsommere efterfølgende bearbejdning.
Vand, slam og det termiske problem, som ingen ser
En overset variabel er varme. Ved skæringsoverfladen kan temperaturen stige så meget, at bindematrixen, der holder diamantpartiklerne på plads, forringes. Vand udfører tre funktioner på én gang: Det køler segmentet, smører skærepinden og spüler slibemulsionen ud af snitspalten. Hvis skæringen ikke modtager tilstrækkeligt vand – selv kun i kort tid – glacerer savklingen. Diamanterne forbliver indlejret, men metalbindemidlet bliver smurt over dem, og skærehastigheden falder kraftigt.
En almindelig feltløsning er at kontrollere dysens placering efter hver klingeskift. På mange stenbrud bemærker holdene en uventet stigning i segmentforbruget. Den sædvanlige årsag er ikke klingekvaliteten, men vandleveringen. En delvis tilstoppet returlinje reducerer trykket så meget, at finstoffer samles i snitspalten, hvilket øger gnidningen og får matrixen til at slites uregelmæssigt. Når fuld gennemstrømning genoprettes, normaliseres slidmønstrene inden for kort tid.
Dobbeltklinger, permanentmagnetmotorer og hydraulisk fordel
Den mekaniske opstilling af en moderne kværnsav er mere end blot en motor, der drejer en savklinge. Adskillige designvalg adskiller produktionsudstyr fra lettere værkstedsudstyr. En bemærkelsesværdig konfiguration er den dobbelte diamantsavklinge på en kværnsav, hvilket gør det muligt at fjerne en bredere snitbredde i én enkelt gennemgang, samtidig med at belastningen på hver klinge holdes inden for et overkommeligt område. Denne fremgangsmåde reducerer spændingen på ethvert enkelt segment sæt og hjælper med at opretholde ligeere snit gennem mineralovergange.
Effektlevering er lige så vigtig. Motorer med permanent magnet leverer jævn drejningsmoment ved belastningsspidser og forbedrer skæreeffektiviteten med over 40 %, med variabel hastighedsstyring til forskellig stenhårdhed. I kombination med et hydraulisk system til fødekontrol og spænding opretholder maskinen en konstant tryk på klippefladen i stedet for at stige kraftigt, når modstanden ændres. Geartransmissionssystemet er et andet punkt, der bør kontrolleres. Den patenterede fire-akse direkte-drevkonstruktion eliminerer tab fra V-bælter og sikrer en stabil effektlevering, hvilket direkte påvirker, hvor jævnt karusellen vendes mellem passagerne. En jævn vending betyder mindre opholdstid ved enderne af hver skæring og færre synlige trinmærker på blokfladen.
Intelligent kontrol og hvorfor den ændrer operatørens adfærd
Automatisering har ændret, hvordan en kvælstensskæremaskine betjenes. Jingyang-kvælstensskæremaskiner anvender robuste PLC-styringssystemer fra Siemens. Et 7-toms touchskærm-HMI tilbydes som et valgfrit opgraderingsmodul, så operatører kan overvåge skæretilstanden og justere arbejdsparametrene direkte på stedet. Dette kompakte HMI er specielt udviklet til at klare kvælstensstøv og vibration. Det valgfrie intelligente skæresystem styrer skæredybden og fremføringshastigheden og leverer overbelastningsbeskyttelse via en enkelt brugergrænseflade. Det lyder måske ikke sensationelt, men det ændrer operatørens rolle fra konstant manuel justering til overvågning og håndtering af undtagelser.
Den praktiske fordel vises, når skæreforholdene ændres midt i en blok. Et hårdt mineralbånd øger pludseligt modstanden. Systemet registrerer belastningsspringet og nedsætter automatisk fremføringshastigheden, inden bladet går i stå eller segmentmatricen overophedes. Ved manuel betjening kan reaktionen ikke ske hurtigt nok i de fleste tilfælde. Resultatet er ikke nødvendigvis en højere maksimal skærehastighed, men derimod mere konstant skæring gennem en hel skift – med færre afbrydelser og færre beskadigede segmenter. For kvældsmænd er denne konstans afgørende for forudsigelig blokproduktion og mindre uplanlagt standstilstand.
Fast bro, roterende bord eller fuldt mobilt køretøj
Ikke alle kvældsanlæg er opstillet på samme måde. Tre almindelige konfigurationer dominerer markedet.
Konfiguration |
Typisk anvendelsesområde |
Hovedfordel |
Hovedbegrænsning |
Fast bro, bevægeligt bord |
Kvadrering af blokke og forberedelse af plader |
Udmærket ligeled |
Kræver stort areal |
Kvældsav med roterende bord |
Skæring i flere vinkler på uregelmæssige blokke |
HØJ FLEXIBILITET |
Langsommer positionering mellem skærene |
Skinnemonteret mobil vogn |
Direkte kløvning af kvælstensflade |
Ingen transport af blokke er nødvendig |
Højere krav til opsætning og justering |
Hver opstilling handler stabilitet ind for fleksibilitet. Et roterende bord giver mening, når blokke ankommer med uregelmæssig geometri og kræver snit i sammensatte vinkler. En skinnemonteret vogn er fordelagtig, når transport af massive blokke til en central sav er upraktisk. Men den mobile løsning kræver mere færdighed i jævning af skinnerne og justering af savklingen; ellers kan den første skæring indføre en vinkelafvigelse, der videreføres gennem alle efterfølgende gange.
Hvad klingens levetid faktisk afhænger af
Bladets levetid er ikke ét enkelt tal. Den varierer med kvartsindholdet, vandkvaliteten, tilførselshastighedens konstans og hvor godt operatøren rydder snitsporet mellem gennemløbene. Granit med højt silikaindhold sliter segmenterne hurtigere, mens grov feldspat ofte knuser diamantkanten i stedet for at udslidte bindematrixen. En stenbrud, der skærer flere mineralgrader inden for samme uge, vil opleve betydelige svingninger i segmentlevetiden. Denne variation er ikke et produktmangel. Det er geologien, der påvirker resultatet.
Den praktiske konklusion er, at operatører bør registrere bladtidsforbruget pr. specifik granitsorte i stedet for at stole på producentens gennemsnitstal. Med tiden afslører disse optegnelser, hvilke mineralgrader kan begrundes med højere tilførselshastigheder, og hvilke kræver forsigtige indstillinger. Ingen teknisk specifikation kan erstatte den slags stedsspecifikke viden.
Tilpasning af maskinens design til produktionsvirkeligheden
Jingyangs kernehold bringer mere end 30 års erfaring inden for udstyr til udvinding og bearbejdning af sten, med modeller fra serierne 2QYKZ-3600, 4200, 4600 og 4800. Fokus har altid været på de mindre spektakulære dele: skinnes ligeled, konsekvent vandforsyning, styringslogik, der holder stand under varierende belastning, samt transmissionskomponenter, der ikke udvikler spil efter intens brug. Virksomhedens produktionskapacitet understøtter denne tilgang med ISO 9001-certificerede kvalitetssystemer, der sikrer så stramme dimensionsmåletolerancer, at blokstørrelserne bliver forudsigelige. Stenbrudsdrivere, der vurderer udstyr, bør se forbi maksimal effekttal og i stedet stille spørgsmål om rammekonstruktionen, skinnens hårdhed, styringssystemets adfærd ved pludselige belastningsændringer samt hvordan tandhjulsdrevet håndterer årsvis brug med skiftende rotationsretning. Disse detaljer afgør, om en maskine kan holde sin skærelinje i ti år med daglig brug – ikke kun under en fabriksdemo.
Indholdsfortegnelse
- Den centrale mekanik bag granitudvinding
- Hvorfor skinnerigiditet betyder mere end motorstyrke
- Vand, slam og det termiske problem, som ingen ser
- Dobbeltklinger, permanentmagnetmotorer og hydraulisk fordel
- Intelligent kontrol og hvorfor den ændrer operatørens adfærd
- Fast bro, roterende bord eller fuldt mobilt køretøj
- Hvad klingens levetid faktisk afhænger af
- Tilpasning af maskinens design til produktionsvirkeligheden