
 EN



המכניקה העיקרית שעומדת בבסיס החשיפה של גרניט
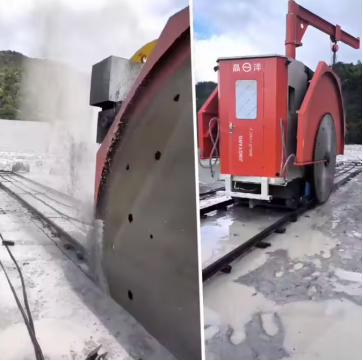
חיתוך גרניט בקרחים לא מתחיל בכוח גולמי. הוא מתחיל בשבר מבוקר. מודרני מכונת חיתוך פסלים במיוחד מכונה לחתך אגנים המורכבת על מסילות, אשר מתוכננת להפרדת בלוקים, משתמשת בתוספות יהלום עגולות שסובבות במהירויות קצה גבוהות כדי לחתוך סלע קריסטלי שעבר מיליארדי שנים של לחץ. התוספת לא חותכת באמת בדרך שבה סכין מטבח חותכת חמאה. היא מגרדת. עשרות אלפי חלקיקים זעירים של יהלום תעשייתי, המוטבעים במטריצה של התוספת, מגרדים את גרגרי הקוורץ, הפלדספר והמיקה, ומשנים אותם לסוללה דקה, בעוד הליבה הפלדה שומרת על יציבות התוספת.
מה שמייחד את מכונת חיתוך פסלים ההבדל מהמסורות הסטנדרטיות של החנות הוא באיך המכונה מטפלת בכוח צדדי. גרניט אינו אחיד. עורקים, סדקים ופockets מינרליים יוצרים התנגדות לא אחידה לאורך קו החיתוך. מסור אגנים מעוצב היטב מתקזז באמצעות קשיחות המסילות, עקומות מומנט המנוע ומערכת מים שמנקה את הפסולת לפני שהיא יכולה להתנתק לתוספת. ללא שילוב זה, התוספת סוטה, מחממת או נאחזת, וחתך אחד שנעצר יכול לעלות באלפי שעות של 재הגדרה.
למה קשיחות השילדה חשובה יותר מכוח המנוע
רוב הקונים מתמקדים בקוטר הלהב או במכסת המנוע. מפעילים יודעים שקשיחות היא הפרמטר החשוב ביותר. כשמסור אבן-צוק מותקן על שילדה חוצה בלוק אבן-צוק, מבנה הגנטרי סופג רעדים וمقاים פיתול. אם השילדה מתעקמת אפילו במעט מילימטרים תחת העומס, מסלול הלהב מתעקם, הפער מתרחב, ומידות הבלוק הבאות משתבשות.
לכן מסורי אבן-צוק תעשייתיים משתמשים בקורות תיבה ובהרכבות שילדה ממונעפות במקום פרופילים קלים. משקל המסגרת אינו מקרי. הוא מדכא רזוננס הרמוני הנוצר כשהקטעים יהלומים פוגעים בפסי מינרלים קשים ורכים לסירוגין. מסגרת רופפת עשויה להיראות תקינה על הנייר, אך באבן-צוק היא מייצרת פנים עם גלים הדורשים גזירה נוספת. התוצאה: בזבוז חומר ועיבוד איטי יותר בשלב הבא.
מים, לחם, והבעיה התרמית שאיש לא רואה
משתנה אחד שמתעלמים ממנו הוא החום. בנקודת החיתוך, הטמפרטורות עלולות לעלות לרמה גבוהה מספיק כדי לפגוע במטריצה המחזיקה את חלקיקי היהלום במקום. המים ממלאים שלושה תפקידים בו זמנית: הם מקררים את הסגמנט, שומנים את מסלול החיתוך ומרחיקים את הגרגרים האבְרָזִיִים מהקרף. אם לא מספקים מים לחיתוך אפילו לתקופה קצרה, הלהב מתכסה בשכבה. היהלומים נשארים מוטמעים, אך המטריצה המתכתית נמסה עליהם, ומהירות החיתוך יורדת באופן חדה.
פתרון נפוץ בשטח הוא לבדוק את מיקום הזרקן לאחר כל החלפת להב. באתרים רבים במחצבות, הצוותים מבחינים בעלייה בלתי צפויה בצריכת הסגמנטים. הסיבה הנפוצה אינה איכות הלהב, אלא אספקת המים. צינור החזרה חצוי-סתום מפחית את הלחץ רק במידה מספקת כדי לאפשר לאבקה להתרכז בתוך הקרף, מה שמגביר את החיכוך וגורם לבלאי לא אחיד של המטריצה. שחזור זרימת המים המלאה מחזיר את דפוסי הבלאי למצבם הרגיל תוך זמן קצר.
להבים כפולים, מנועי מגנט קבוע, והיתרון ההידראולי
הסידור המכני של מסור מכרה מודרני הוא יותר מאשר מנוע שמסובב להב. מספר החלטות תכנוניות מפרידות בין ציוד ייצור לציוד חנות קל יותר. אחד הסידורים הבולטים הוא סידור שני להבים דיאמונטיים על מסור מכרה, אשר מאפשר מעבר בודד להסרת חריץ רחבה יותר תוך שמירה על עומס כל להב בתוך טווח נשלט. גישה זו מפחיתה את המתח על כל קבוצת מקטעים ועוזרת לשמור על חיתוכים ישרים יותר דרך מעברי מינרלים.
הספקת הכוח חשובה באותה מידה. מנועי קוטב קבוע מספקים מומנט חלק תחת עליות עומס ומעלים את יעילות החיתוך ב-40% ומעלה, עם שליטה במהירות משתנה בהתאם לקשיחות הסלע. כאשר הם משולבים למערכת הידראולית לבקרת הזנה ולחיצה, המכונה שומרת על לחץ אחיד נגד פנים הסלע במקום לזרום כאשר ההתנגדות משתנה. מערכת המעבר הגירית היא נקודה נוספת שזוכה לבדיקה. העיצוב המאומן של ארבעת הצירים עם הנעה ישירה מאבד את אובדן החגורות-V ומשמר ספקי כוח יציבים, מה שמשפיע ישירות על רמת החלקות שבה הקרוסט משנה כיוון בין מעברים. שינוי כיוון חלק פירושו זמן המתנה קצר יותר בקצות כל חתך ומעט סימני צעדים יותר על פנים הבלוק.
שליטה אינטליגנטית ולמה היא משנה את התנהגות הפעיל
אוטומציה שינתה את הדרך שבה מפעילים מכונת חיתוך לאבני אבן. מכונות החיתוך של ג'ינגיאנג משתמשות בבקר פל"צ חזק מבוסס סימנס. מסך מגע של 7 אינץ' הינו זמין כאופציה לשדרוג, כדי שאופרטורים יוכלו לעקוב אחר מצב החיתוך ולשנות פרמטרי עבודה באתר. מסך זה קטן במיוחד ומעוצב במיוחד לסביבת אבק ורעד באבני אבן. מערכת החיתוך האינטליגנטית האופציונלית מנהלת את עומק החיתוך ואת קצב ההאכלה, ומספקת הגנה מפני עומס יתר דרך ממשק אחד בלבד. זה אולי לא נשמע דרמטי, אך הוא משנה את תפקיד האופרטור מהגדרה ידנית מתמדת לניהול מערכות ותפעול חריגות.
היתרון המעשי מתגלה כאשר תנאי החיתוך משתנים באמצע הבלוק. סרט מינרלי קשה מגדיל לפתע את ההתנגדות. המערכת מזהה את העלייה במעמסה ומייצאת את קצב ההתקדמות לפני שהשנאי נעצר או שמתכת הסגמנט מחממת יותר מדי. הפעלה ידנית אינה יכולה להגיב מהר מספיק ברוב המקרים. התוצאה איננה בהכרח מהירות חיתוך מרבית גבוהה יותר, אלא חיתוך עקבי יותר לאורך משמרת מלאה, עם פחות הפסקות ועם פחות סגמנטים פגומים. למנהלי מכרות, עקביות זו מתורגמת לייצור בלוקים צפוי ופחות עצירות לא מתוכננות.
גשר קבוע, שולחן מסתובב או קרוסייה ניידת לחלוטין
לא כל תצורת מכרה זהה. שלוש תצורות נפוצות שולטות בשוק.
תצורה |
מקרה שימוש טיפוסי |
היתרון העיקרי |
מגבלה מרכזית |
גשר קבוע, שולחן נע |
ריבועיות בלוקים והכנה של לוחות |
יושרה מעולה |
דורש שטח רב |
מכונת חיתוך למכרות עם שולחן מסתובב |
חיתוכים בזוויות מרובות על בלוקים לא סדירים |
גמישות גבוהה |
הצבה איטית יותר בין חיתוכים |
עגלה ניידת המותקנת על מסילות |
חיתוך ישיר בפני הפקעה |
אין צורך להוביל בלוקים |
דרישות גבוהות יותר להתקנה וליישור |
כל סידור מחליף יציבות בגמישות. שולחן מסתובב הוא פתרון הגיוני כאשר הבלוקים מגיעים בגאומטריה לא סדירה ודורשים חיתוכים בזוויות מרוכבות. עגלה המותקנת על מסילות משתלמת כאשר העברת בלוקים עצומים למסור מרכזי היא בלתי אפשרית. עם זאת, האופציה הניידת דורשת מיומנות רבה יותר ביישור המסילות וביישור השפה, אחרת החתך הראשון עלול לקבוע שגיאת זווית שתמשיך להתפשט בכל חתך עוקב.
על מה באמת תלויה משך חיים של השפה
אורך חיים של הלהב אינו מספר יחיד. הוא משתנה בהתאם לתוכן הקוורץ, לאיכות המים, לקצב הזנה עקבי ולכישרון של המפעיל להסיר את החתך בין מעבר אחד לאחר. גרניט עשיר בסיליקה גורם לבלאי מהיר יותר של הסגמנטים, בעוד שפלדספר גס נוטה לשבור את קצות היהלומים במקום לפגוע במטריצה הקושרת. מכרה שחותך דרגות מינרליות שונות באותה שבוע יראה תנודתיות גדולה באורך החיים של הסגמנטים. התנודתיות הזו אינה תוצר של פגם במערכת; היא פשוט הגיאולוגיה שמגיבה על המציאות.
המסקנה המעשית היא שהמפעילים צריכים לרשום את שעות השימוש בלהב לפי סוגי הגרניט הספציפיים, ולא לסמוך על הממוצעים שמציע היצרן. עם הזמן, הרשומות האלה חושפות אילו דרגות מינרליות מצדיקות קצב זינה מהיר יותר ואילו דרגות דורשות הגדרות שמרניות יותר. אין גיליון נתונים שיכלול את הידע הספציפי לאתר הזה.
התאמת עיצוב המכונה למציאות הייצור
הצוות המרכזי של ג'ינגיאנג מביא יותר מ-30 שנות ניסיון בציוד לחציבה ובעיבוד סלעים, עם דגמים המכסים את הסדרות 2QYKZ-3600, 4200, 4600 ו-4800. המיקוד תמיד היה בחלקים הלא מרשימים: ישרות המסילות, עקביות באספקת המים, לוגיקת הבקרה שמתמודדת היטב עם עומסים משתנים, ורכיבי ההעברה שלא מפתחים רופס לאחר שימוש כבד. תחנת הייצור של החברה תומכת בגישה זו, עם מערכות איכות מאושרות לפי תקן ISO 9001 שמונעות סטיות ממדיות גדולות מדי, כדי להבטיח ממדים צפויים של בלוקים. בעלי מכרות שבודקים ציוד צריכים להתעלם ממספרי הסוסים הכחולים המרביים ולשאול על בניית השיש, קשיחות המסילות, התנהגות מערכת הבקרה בשינויים פתאומיים בעומס, ואיך שרשרת הגלילים מתמודדת עם שנים של מחזורי הפיכה. הפרטים האלה קובעים האם מכונה תשמור על קו החיתוך שלה לאורך עשור של שימוש יומיומי, ולא רק במהלך הדגמה במפעל.
תוכן העניינים
- המכניקה העיקרית שעומדת בבסיס החשיפה של גרניט
- למה קשיחות השילדה חשובה יותר מכוח המנוע
- מים, לחם, והבעיה התרמית שאיש לא רואה
- להבים כפולים, מנועי מגנט קבוע, והיתרון ההידראולי
- שליטה אינטליגנטית ולמה היא משנה את התנהגות הפעיל
- גשר קבוע, שולחן מסתובב או קרוסייה ניידת לחלוטין
- על מה באמת תלויה משך חיים של השפה
- התאמת עיצוב המכונה למציאות הייצור