EN



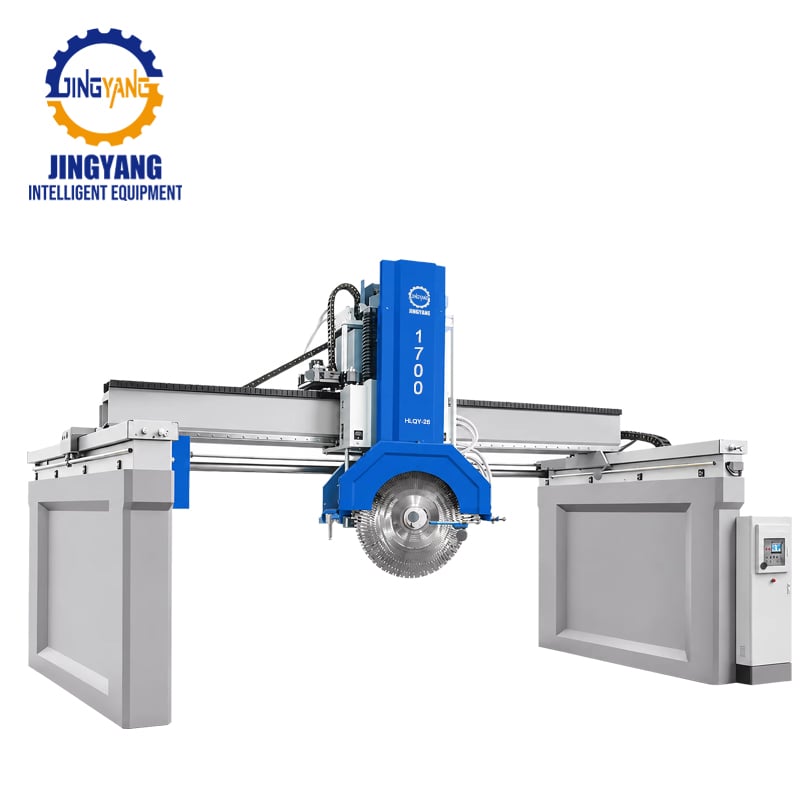
Избор на промишлен машина за рязане на камък изборът между промишлени машини за рязане на камък и стандартно режещо оборудване е оперативно решение с висок риск за фабрики с висок обем производство. Това сравнително инженерно ръководство анализира защо леките машини не издържат при работа в няколко смени, как тежката машина за рязане на камък елиминира термичното отклонение и вибрациите на шпиндела и коя архитектура на оборудването осигурява по-ниски производствени разходи на квадратен метър при обработка на плътен гранит, изкуствен кварц и големи плочи от естествен мрамор.
Разделението по непрекъснат режим на работа: Реалността при производство в няколко смени
Стандартното фабрично оборудване е проектирано за едносменно производство с продължителност от шест до осем часа дневно и вградени периоди за охлаждане. Когато разрастваща се фабрика опита да използва тези комерсиални единици в два или три смени, за да изпълни сроковете при висок обем доставки, структурната умора настъпва бързо.
Един индустриална машина за рязане на камък е проектиран от основата си за непрекъснати работни цикли 24/7. При условия на кръглосуточна експлоатация машините изпитват неумолими механични напрежения, топлина, генерирана от триене, и агресивно въздействие на суспензията. Леки стационарни рамки, изработени от тънък листов стоманен материал или неотпуснати кухи конструкционни тръби, започват да се огъват под непрекъснати товарни цикли. След месеци непрекъснато функциониране вътрешните напрежения от заварките се разтоварват, което води до постоянна деформация (прогибане или изкривяване) на основния мост на рамката.
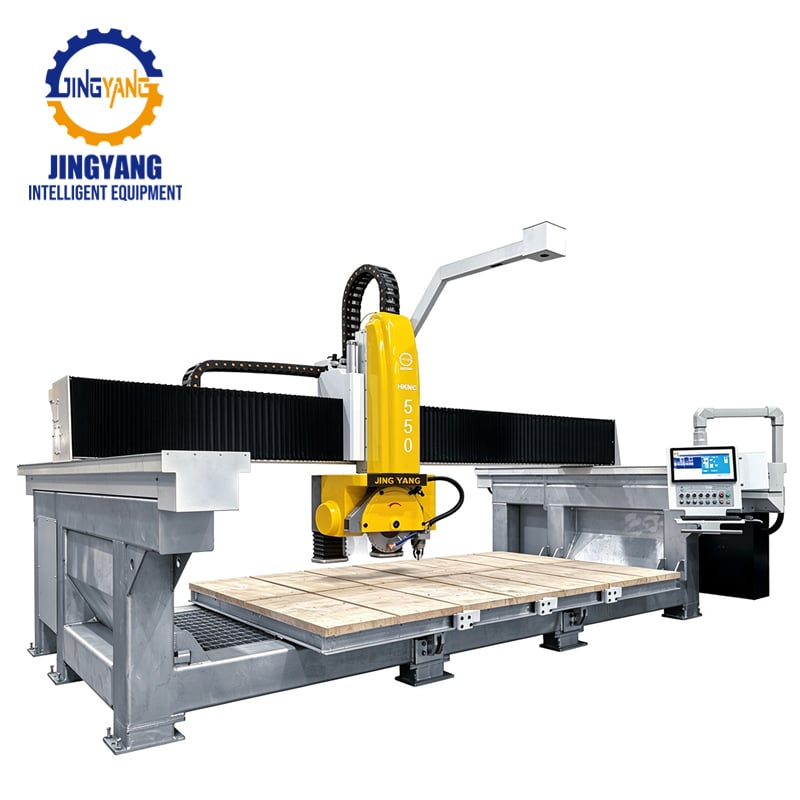
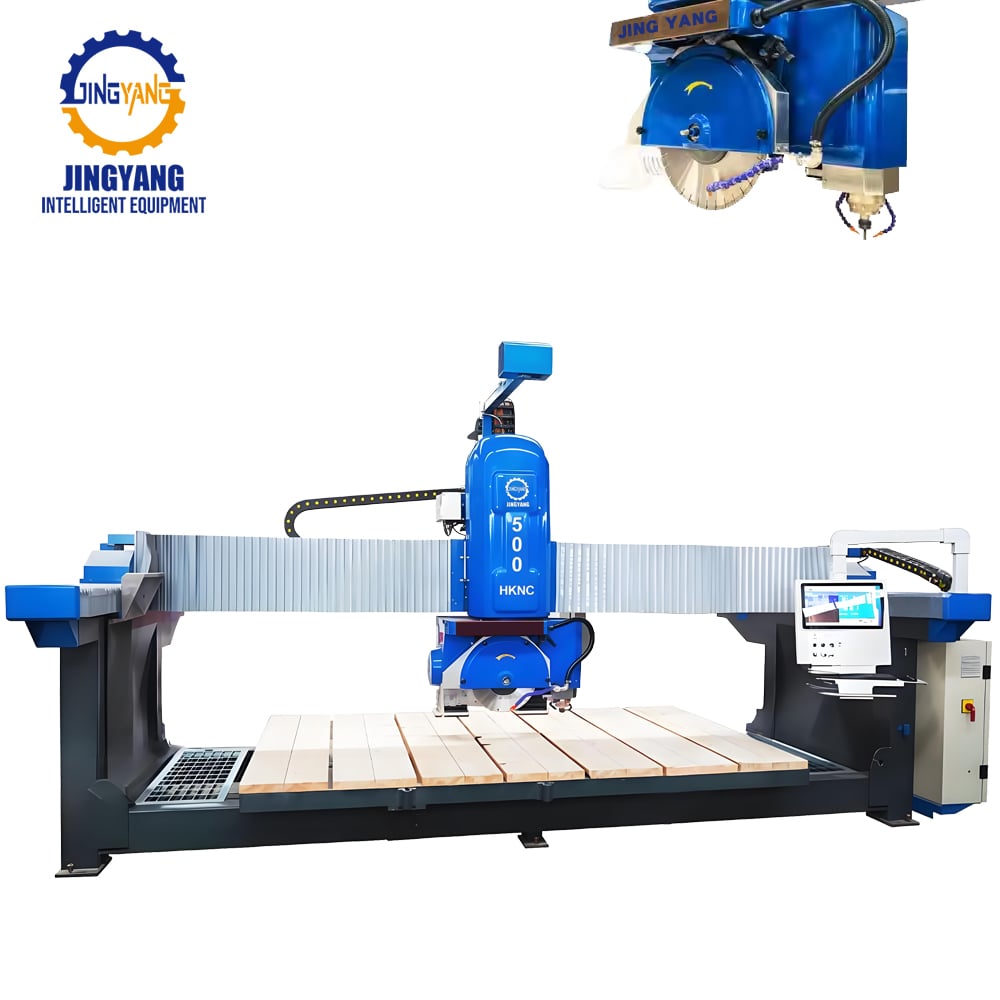
Веднъж щом геометрията на моста се изкриви дори с част от милиметър, точността при рязане рухва. Плочите, нарязани сутрин, вече не съвпадат по правилността си с плочите, обработени късно вечерта. Напротив, индустриална машина за рязане на гранит включва мостове с правоъгълно сечение и дебели стени или плътни отливки от сив чугун, които са подложени на продължително термично отпускане на напреженията. Тази механична маса абсорбира непрекъснатите динамични сили и осигурява запазване на критичните подравнения при рязане в продължение на години непрекъснато производство.
Термична дрейф, структурна твърдост и повтаряемост на размерите
При обработката на архитектурни елементи в големи количества размерната последователност е директно свързана с печалбата. Проектите за голям мащаб комерсиално облицовъчно покритие и подови настилки с висока плътност не могат да допуснат конусност на реза, ъглови отклонения или вариации в дебелината. Точно тук структурната твърдост и термичният контрол отличават стандартните машини от тежкотоварното оборудване.
Инженерен параметър |
Стандартно оборудване за рязане на камък |
Тежкотоварна индустриална машина |
Конструкция на портал |
Сварена тънкостенна стоманена тръба |
Отпусната тежкостенна кутия-гръдна греда или чугун |
Основна двигателна мощност |
стандартен електродвигател от 11 kW до 15 kW |
инверторен двигател с висок въртящ момент от 22 kW до 45 kW и повече |
Линейни плъзгащи лагери |
Леки рециркулиращи топлени лагери |
Тежки предварително натоварени цилиндрични ролкови водачи |
Термична стабилизация |
Охлаждане с въздух от околната среда; не контролирани масла |
Принудително охлаждане на шпиндела с течност и охладени хидравлични системи |
Обратни връзки по осите |
Стъпкови двигатели с отворена верига или инкрементални енкодери |
Високорезолюционни уплътнени абсолютни линейни оптични скали |
Непрекъснат режим на работа |
Преривист режим на работа (6–8 часа/ден) |
Истински непрекъснат промишлен работен цикъл 24/7 |
По време на продължителни рязане върху твърд гранит или плътен кварцит, двигателите за задвижване и хидравличните предавки генерират значително количество топлина. В стандартните машини тази локализирана топлина се разпространява в каркаса на машината, причинявайки нееднородно разширение на метала. Резултатът е термично отклонение на оста: резачът леко се отклонява от оста по време на процеса, превръщайки чистите 90-градусови резове в панели с неправилни ъгли, които не изпълняват изискванията за контрол на качеството.
Промишлената CNC машина за рязане на камък намалява термичното разширение чрез принудително течностно охлаждане в затворена верига, приложено върху основните лагери на арбора и електрическите кабинети. Заедно с високорезолюционните абсолютни енкодери, които четат положението на осите директно от физическия машинен струг, а не от ъгловите стъпки на двигателя, промишлената машина поддържа повтаряемост на позиционирането под един милиметър — от първия рязан блок на зората до последния рязан блок през нощната смяна.
Динамика на шпиндела, рязащ въртящ момент и възвращаемост на инвестициите в диамантен инструмент
Фабриките с висок обем на производство живеят и умират по скоростта на линейното рязане и разходите за консумативи. Стандартното рязане с недостатъчна мощност задръства производствената площ, принуждавайки операторите да извършват множество плитки стъпкови проходи, за да прорежат гранитни или инженерни каменни плочи с дебелина 30 мм.
Стандартните машини обикновено са оборудвани с леки двигатели от 11 kW до 15 kW. Тези енергийни блокове нямат необходимия непрекъснат нискооборотен въртящ момент, за да бутнат големи диаметър диамантени кръгови дискове дълбоко в плътните каменни матрици. Принудителното използване на слабо двигателно шаси води до спиране на двигателя, намаляване на ъгловата скорост и бързо образуване на стъклоподобен слой по сегментите.
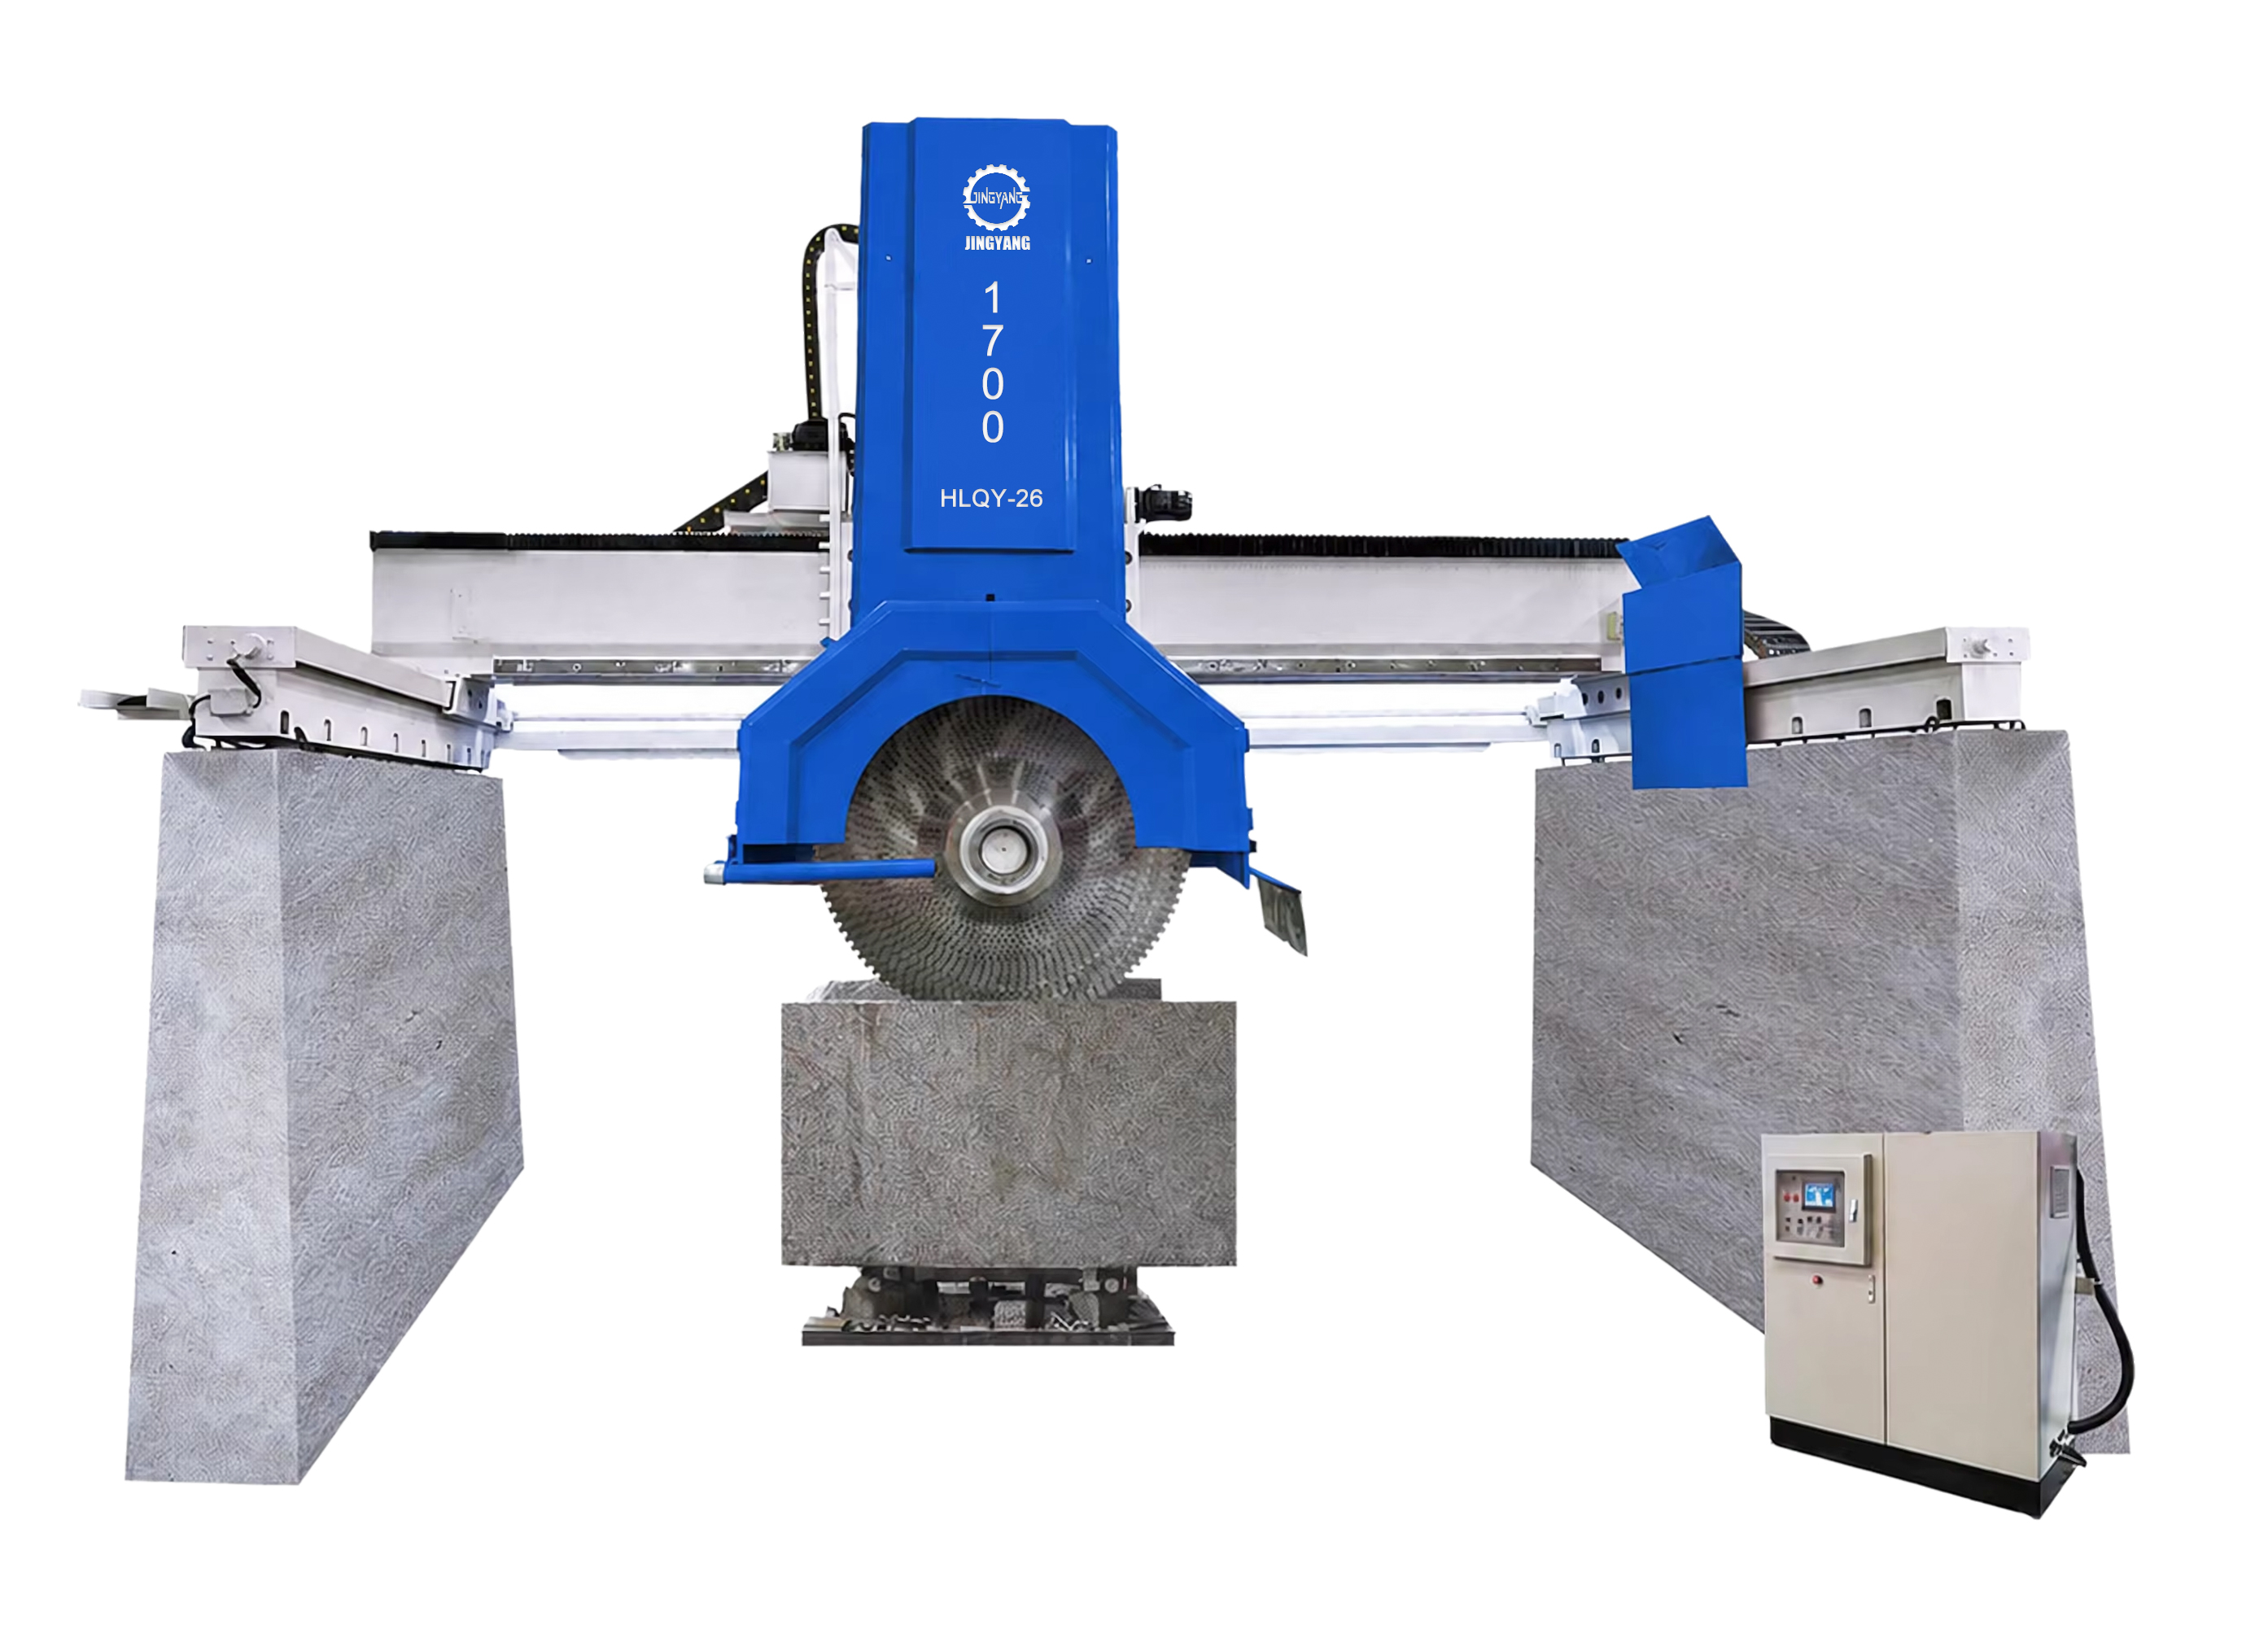
В противовес на това, промишлената машина за рязане на камък използва високовъртящи постоянни магнитни или тежки индукционни двигатели с мощност от 22 kW до 45 kW и повече. Тази сурова механична мощност позволява на диска да извършва агресивни, дълбоки еднопроходни резове при високи скорости на напречна подаване, удвоявайки или утроявайки дневния изход в квадратни метри.
Също толкова важно е и устойчивостта на шпинделния арбор. Когато въртящ се диамантен диск срещне плътни минерални групировки в естествен гранит, съпротивата при рязане предизвиква високочестотни микровибрации по целия арбор. При лека машина за рязане на каменни плочи тези вибрации предизвикват трептене на тънката стоманена рамка.
Вибрациите са основната причина за преждевременно износване на диамантните сегменти, микрочупене по повърхността на камъка и катастрофално деформиране на ядрото на диска. Промишлена мостова резачка с прецизни тежки шпинделни лагери стабилизира ръба на диска, което осигурява равномерно износване на диамантните сегменти. Само през един финансов години намаляването на броя на заменяните диамантени дискове често компенсира значителна част от първоначалната капиталистична премия за машината.
Автоматизация, обработка на материали и ограничения в трудовите ресурси
В производствените обекти с висока мощност самият процес на рязане представлява само половината от производственото уравнение. Обработката на материала, натоварването на плочите, управлението на отпадъците и разтоварването на готовите изделия поглъщат ценни минути от работното време. Когато няколко стандартни резачки работят едновременно, производствената площ се задръства с вилкови товарачи, вакуумни кранове и екипи от ръчен труд, които се опитват да подават материали на всяка станция.
Промишлена машина за обработка на камък интегрира автоматизирани технологии, които опростяват работния поток на материала:
- Интегрирани вакуумни манипулаторни системи: Роботизирани вакуумни присмукващи чашки, монтирани директно върху подвижната напречна греда, вдигат, завъртат и преориентират отрязаните каменни части по време на цикъла, освобождавайки място за непрекъснати ортогонални резове без намеса на оператор.
- Цифрови повърхностни камери с висока скорост: Системи за надничане отгоре сканират суровата плоча върху моторизираната наклонена маса за секунди, позволявайки на софтуера автоматично да подрежда детайлите и да подравнява текстурите на шевовете, без да спира резача.
- Автоматизирани сензори за управление на резачките: Електронните докосваеми зонди следят износа на диаметъра на диамантените сегменти и динамично контролират напрежението на ядрото, като автоматично коригират дълбочината на рязане и предупреждават екипите за поддръжка, преди повредена резачка да унищожи скъп блок.
- Цифрова интеграция с MES/ERP линии: Автоматизираните мрежи в цялата фабрика изтеглят дневните поръчки за рязане директно в промишления контролер на машината чрез Ethernet, като елиминират рисковото от грешки ръчно въвеждане на данни от оператора на конзолата.
Чрез консолидиране на високоскоростното рязане и автоматизираното манипулиране на блоковете в рамките на един промишлен обект, производствените мощности с висок обем намаляват разходите за труд и рязко намаляват процентите на случайни счупвания на блоковете по време на транспортиране.
Обща стойност на собствеността: Сравняване на реалната производствена икономика
Оценката на машините само въз основа на първоначалната им покупна цена е опасна клопка за производителите на камък с висок обем. Парк от по-евтини стандартни резачки често води до огромни скрити експлоатационни разходи поради дублиране на труда, над inflated разходи за режещи инструменти и хронични непланувани простои.
Разгледайте реалността при експлоатацията на три стандартни резачки спрямо една тежка промишлена резачка за камък, за да се постигне един и същ дневен обем от 600 квадратни метра:
- Непосредствени разходи за труд: Три стандартни машини изискват по един специализиран оператор и няколко работника за манипулация на материали за всяка смяна. Автоматизираната промишлена машина постига същия квадратурен обем с един-единствен оператор, който наблюдава автоматизираната резачна клетка.
- Заемана площ на фабричния под: Няколко машинни зони, защитни огради и зони за подреждане на плочи заемат прекалено много място, което увеличава разходите за отопление, осветление и наем на складовото помещение.
- Риск от непланово просто стояне: Стандартните компоненти за лека употреба – като незащитени винтови предавки, леки линейни каретки и икономични хидравлични соленоидни клапани – се износват бързо при работа с абразивна каменна суспензия. Управлението на три крехки машини утроява вероятността от аварийно спиране на производствената линия, което спира по-нататъшните полирани линии.
Производството на високопроизводителни системи за обработка на камък изисква задълбочено инженерство на промишлени машини. Jingyang Machinery произвежда високопроизводително каменно оборудване – от големи системи за първично добиване в карieri до напреднали промишлени мостови резачки и многосиови CNC работни станции. Тъй като Jingyang проектира тежкотоварни машини за предизвикателни минни и преработвателни среди, нейните промишлени системи включват необходимата конструктивна маса, защита на компонентите и механична издръжливост за непрекъснати високотомни фабрични операции.
Заключение
За производствени обекти с висок обем на производство на камък, използването на стандартни режещи машини води до растящи разходи за труд, прекомерно използване на резачни дискове и ненадеждни графици за изпълнение на проекти. Инвестицията в промишлена каменорежеща машина осигурява необходимата конструктивна маса, мощност на шпиндела, непрекъсната термична стабилност и интегрирана автоматизация, за да се намалят производствените разходи, без да се компрометира високата капацитетна изходна мощност.
Свържете се днес с Jingyang Machinery, за да прегледате планировката на вашата фабрика, целите ви за дневно производство в квадратни метри и спецификациите на материала. Екипът ни по промишлено оборудване ще предостави комплексна инженерна оценка и предложение за конфигурация, адаптирани към производствените цели на вашата фабрика.