EN



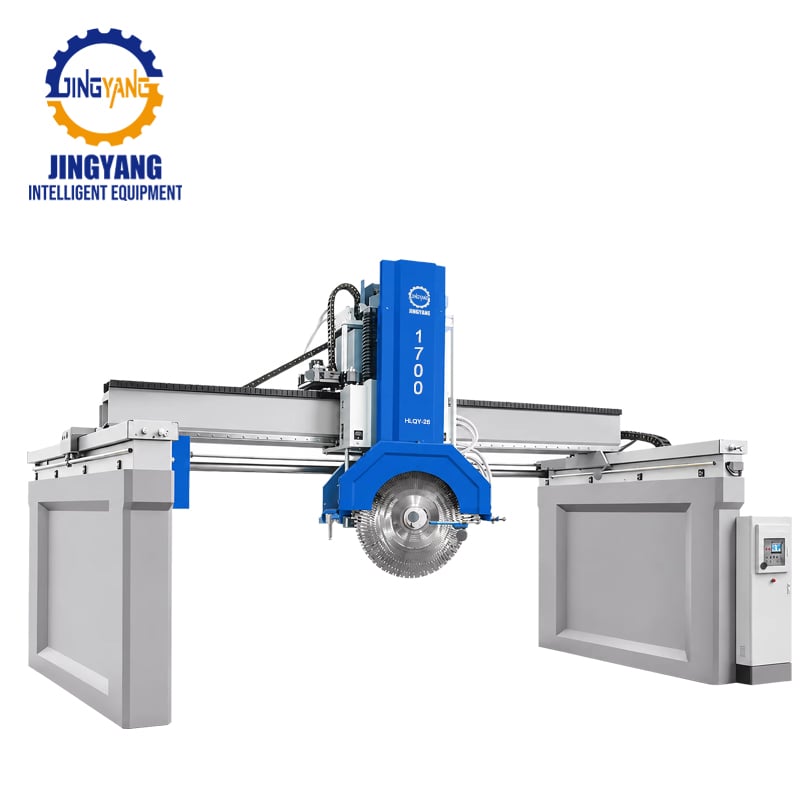
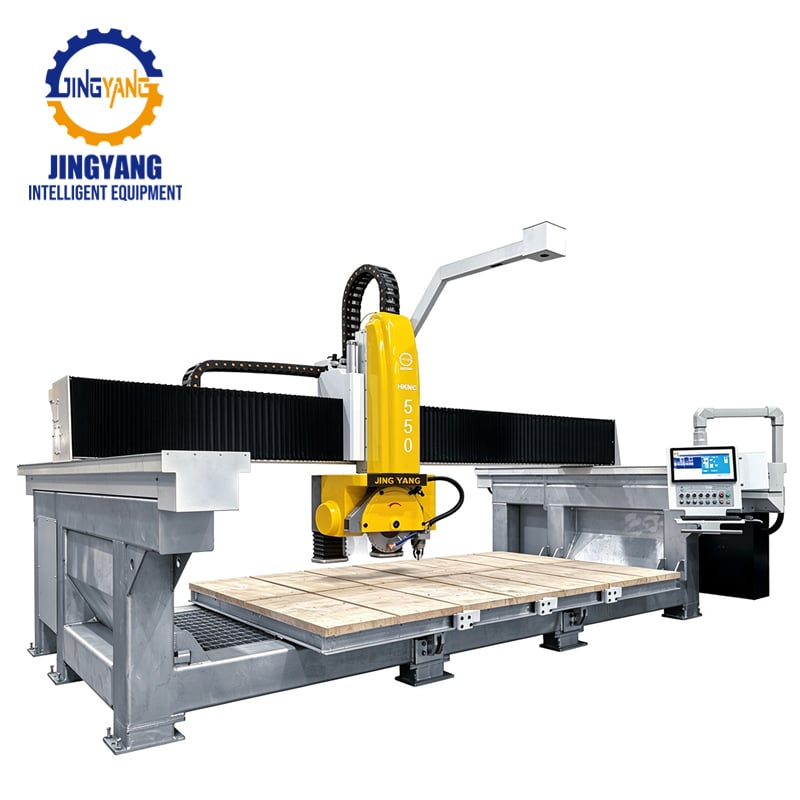
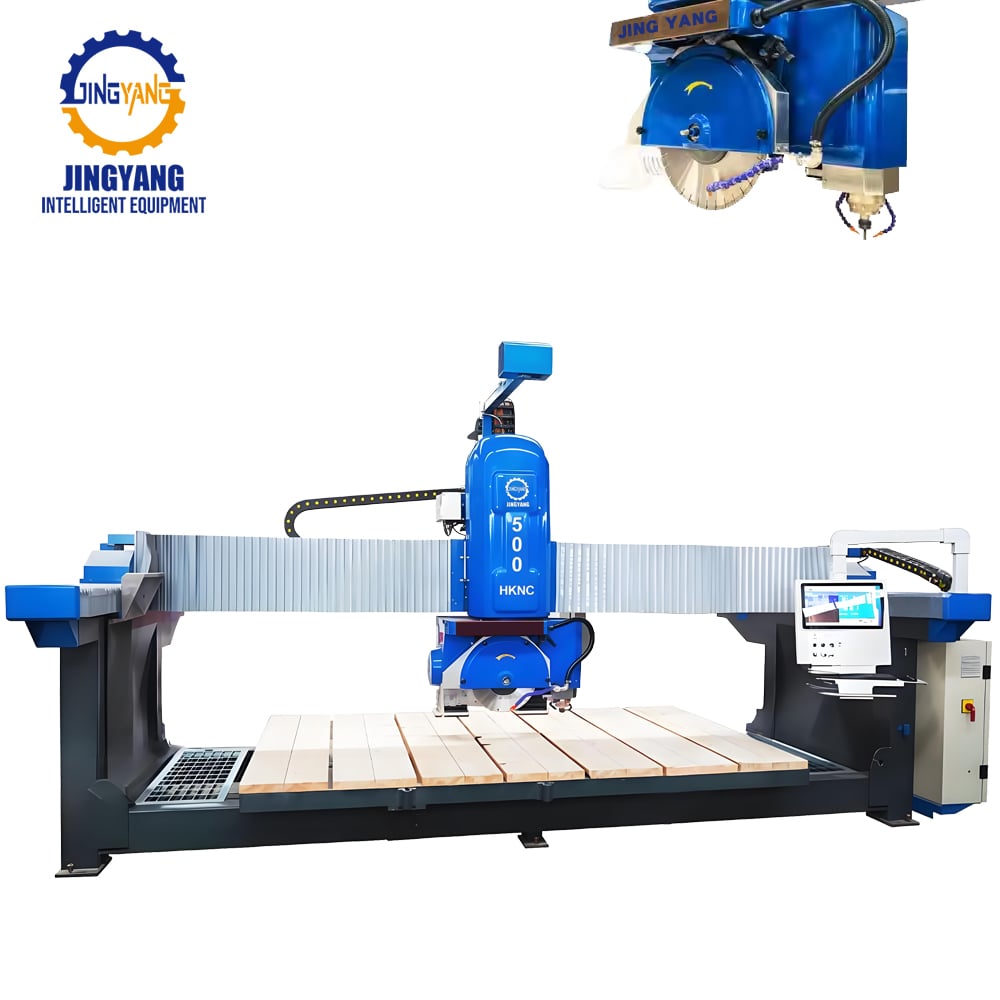
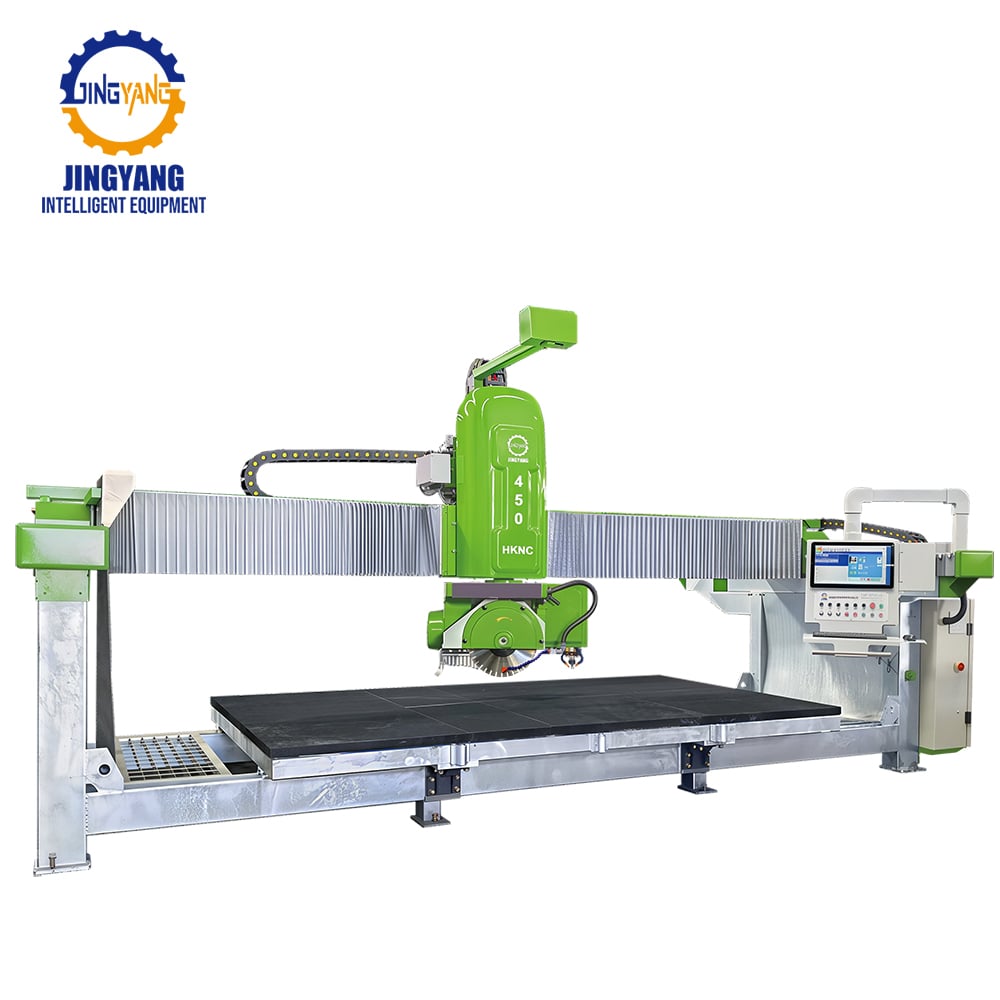
בחירת מכונה תעשייתית מכונת חיתוך אבן במקום ציוד חיתוך סטנדרטי היא החלטה מבצעית בעלת סיכונים גבוהים למפעלים בעלי נפח יצור גבוה. מדריך ההנדסה ההשוואתי הזה בוחן מדוע מכונות קלות כושלות תחת עומסי עבודה של מספר משמרות, כיצד מכונת חיתוך אבן חזקה מונעת סחיפה תרמית ורעידת ציר, ואילו ארכיטקטורת ציוד מספקת עלות ייצור נמוכה יותר למטר רבוע בעת עיבוד גרניט צפוף, קוורץ מעובד ופסלי מרבל טבעי ענקיים.
הפער בין המשימה הרציפה: המציאות של ייצור במספר משמרות
ציוד פסיפס תעשייתי סטנדרטי מתוכנן סביב לוחות זמנים של משמרת אחת בלבד, שמתנהלים שישה עד שמונה שעות מדי יום עם תקופות ניקוז חום מובנות. כאשר מפעל מתפתח מנסה להפעיל יחידות מסחריות אלו לאורך שתי או שלוש משמרות כדי לעמוד במועדי האספקה הגבוהים, עייפות מבנית מתחילה במהרה.
אַחַת מכונת חיתוך אבן תעשייתית עוצב מהבסיס למחזורים מתמידים של 24/7. בתנאי הפעלה ללא הפסקה, מכונות סובלות ממאמצים מכניים בלתי נלאים, חום הנוצר вследствие חיכוך וחשיפה אגרסיבית לסולחה. מסגרות לקליטה קלות שעשויות מפלדת גליון דק או מחלקות פנימיות ריקות שלא עברו השהייה תרמית מתחילות להתפתל תחת מחזורים מתמידים של עומס. במשך חודשים של פעילות ללא הפסקה, המתחים הפנימיים בלחצנים משתחררים, מה שגורם לקשת הראשית של המסגרת לשקוע או להתכופף באופן קבוע.
ברגע שגאומטריית הקורה מתעוותת אפילו בשבריר מילימטר, דיוק החיתוך מתרסק. לוחות שנחתכו בבוקר כבר לא תואמים את הריבועיות של הלוחות שעובדו מאוחר בערב. להבדיל, מסגרת תעשייתית מכונת חיתוך גרניט כוללת קשתות בצורת קופסה עם קירות עבים או יציקות מברזל אפור צפוף שעברו השהייה תרמית מקיפה להסרת מתחים. מסה מכנית זו סופגת כוחות דינמיים מתמידים, ומבטיחה שהיישורים הקריטיים לחיתוך ישארו מדויקים לאורך שנים של ייצור ללא הפסקה.
סחיפה תרמית, קשיחות מבנית, ודיוק ממדי
בעיבוד אדריכלי בקנה מידה גדול, עקביות ממדית קשורה ישירות לרוחב הרווח. פרויקטים גדולים של כיסוי חיצוני מסחרי וריצוף בצפיפות גבוהה אינם יכולים לסבול הבדלים בגודל החתך, סטייה זוויתית או שונות בעובי. כאן נפרדים מכונות סטנדרטיות מציוד עתידי דרך קשיחות מבנית וניהול תרמי.
פרמטר הנדסי |
ציוד סטנדרטי לגיזום אבן |
מכונה תעשייתית כבדה |
מבנה גנטרי |
צינור פלדה ריק דק-דופן מוגן |
קרש קופסה עבה מפלדה מונחת או פלדה יצוקה |
כוח הנעה ראשי |
מנוע חשמלי סטנדרטי בין 11–15 קילוואט |
מנוע אינורטר בעל מומנט גבוה בין 22–45 קילוואט ומעלה |
מסילות תנועה ליניאריות |
כדורים נמוכים למחזור |
מנחלי גלילים צילינדריים כבדי משקל עם טעינה מראש |
יציבות תרמית |
קירור באוויר הסביבתי; שמן לא מומonitor |
קירור ציר בזרם נוזל מאולץ ומערכות הידראוליות קרות |
לולאות משוב ציר |
שלבים פתוחי לולאה או מצבי תנועה אינקרמנטליים |
סרגלים אופטיים ליניאריים אבסולוטיים חתומים ברזולוציה גבוהה |
דירוג עבודה רציף |
עבודה מחזורית (6–8 שעות ליום) |
מחזור עבודה תעשייתי רציף אמיתי 24/7 |
במהלך מחזורי חיתוך ממושכים על גרניט קשה או קוורציט צפוף, מנועי הנעה ותיבת הילוכים הידראולית מייצרים חום משמעותי. במכונות סטנדרטיות, חום מקומי זה מקרין לתוך מסגרת המכונה, מרחיב את המתכת באופן לא אחיד. התוצאה היא סטיית ציר תרמית: הלהב זז מעט מהציר ככל שההסחה מתקדמת, הופך חיתוכים נקיים של 90 מעלות ללוחות שאינם מרובעים, הנכשלים בבדיקות בקרת איכות.
מכונת CNC תעשייתית לחיתוך אבן מפחיתה את ההתפשטות התרמית באמצעות קירור נוזלי מונע במעגל סגור על גבי גלגלות הציר הראשי ותיבות חשמל. בצירוף עם מצפני מיקום מוחלטים בעלי רזולוציה גבוהה הקוראים את מיקומי הצירים ישירות מהבסיס הפיזי של המכונה ולא מצעדי המנוע הסיבובי, היחידה התעשייתית שומרת על חזרתיות מיקום תת-מילימטרית מהחיתוך הראשון של הלוח עם עלות השחר ועד לחיתוך האחרון של משמרת הלילה.
דינמיקת ציר, מומנט חיתוך, ו-ROI של כלי חיתוך יהלומים
מפעלי ייצור בקיבולת גבוהה חיים ומתים על פי מהירות החיתוך הליניארית ועלות החומרים הנצמדים. ציוד חיתוך סטנדרטי חסר-כוח יוצר צוואר בקבוק ברמת הפקה, ומאלץ את המפעילים לבצע מספר רב של מעברים רדודים כדי לחתוך לוחות גרניט או אבן מהונדסת בעובי 30 מ"מ.
מכונות סטנדרטיות כוללות בדרך כלל מנועים קלים בעוצמה של 11–15 קילוואט. מנועים אלו חסרים את המומנט הנמוך ברציפות הנדרש לדחיפה של תוספות דיאמונט עגולות בקוטר גדול לתוך מטריצות האבן הצפופות. דחיפה כפויה של ציר חסר-כוח גורמת להאטת המנוע, לירידה במהירות הסיבוב ולציפוי מהיר של הקטעים.
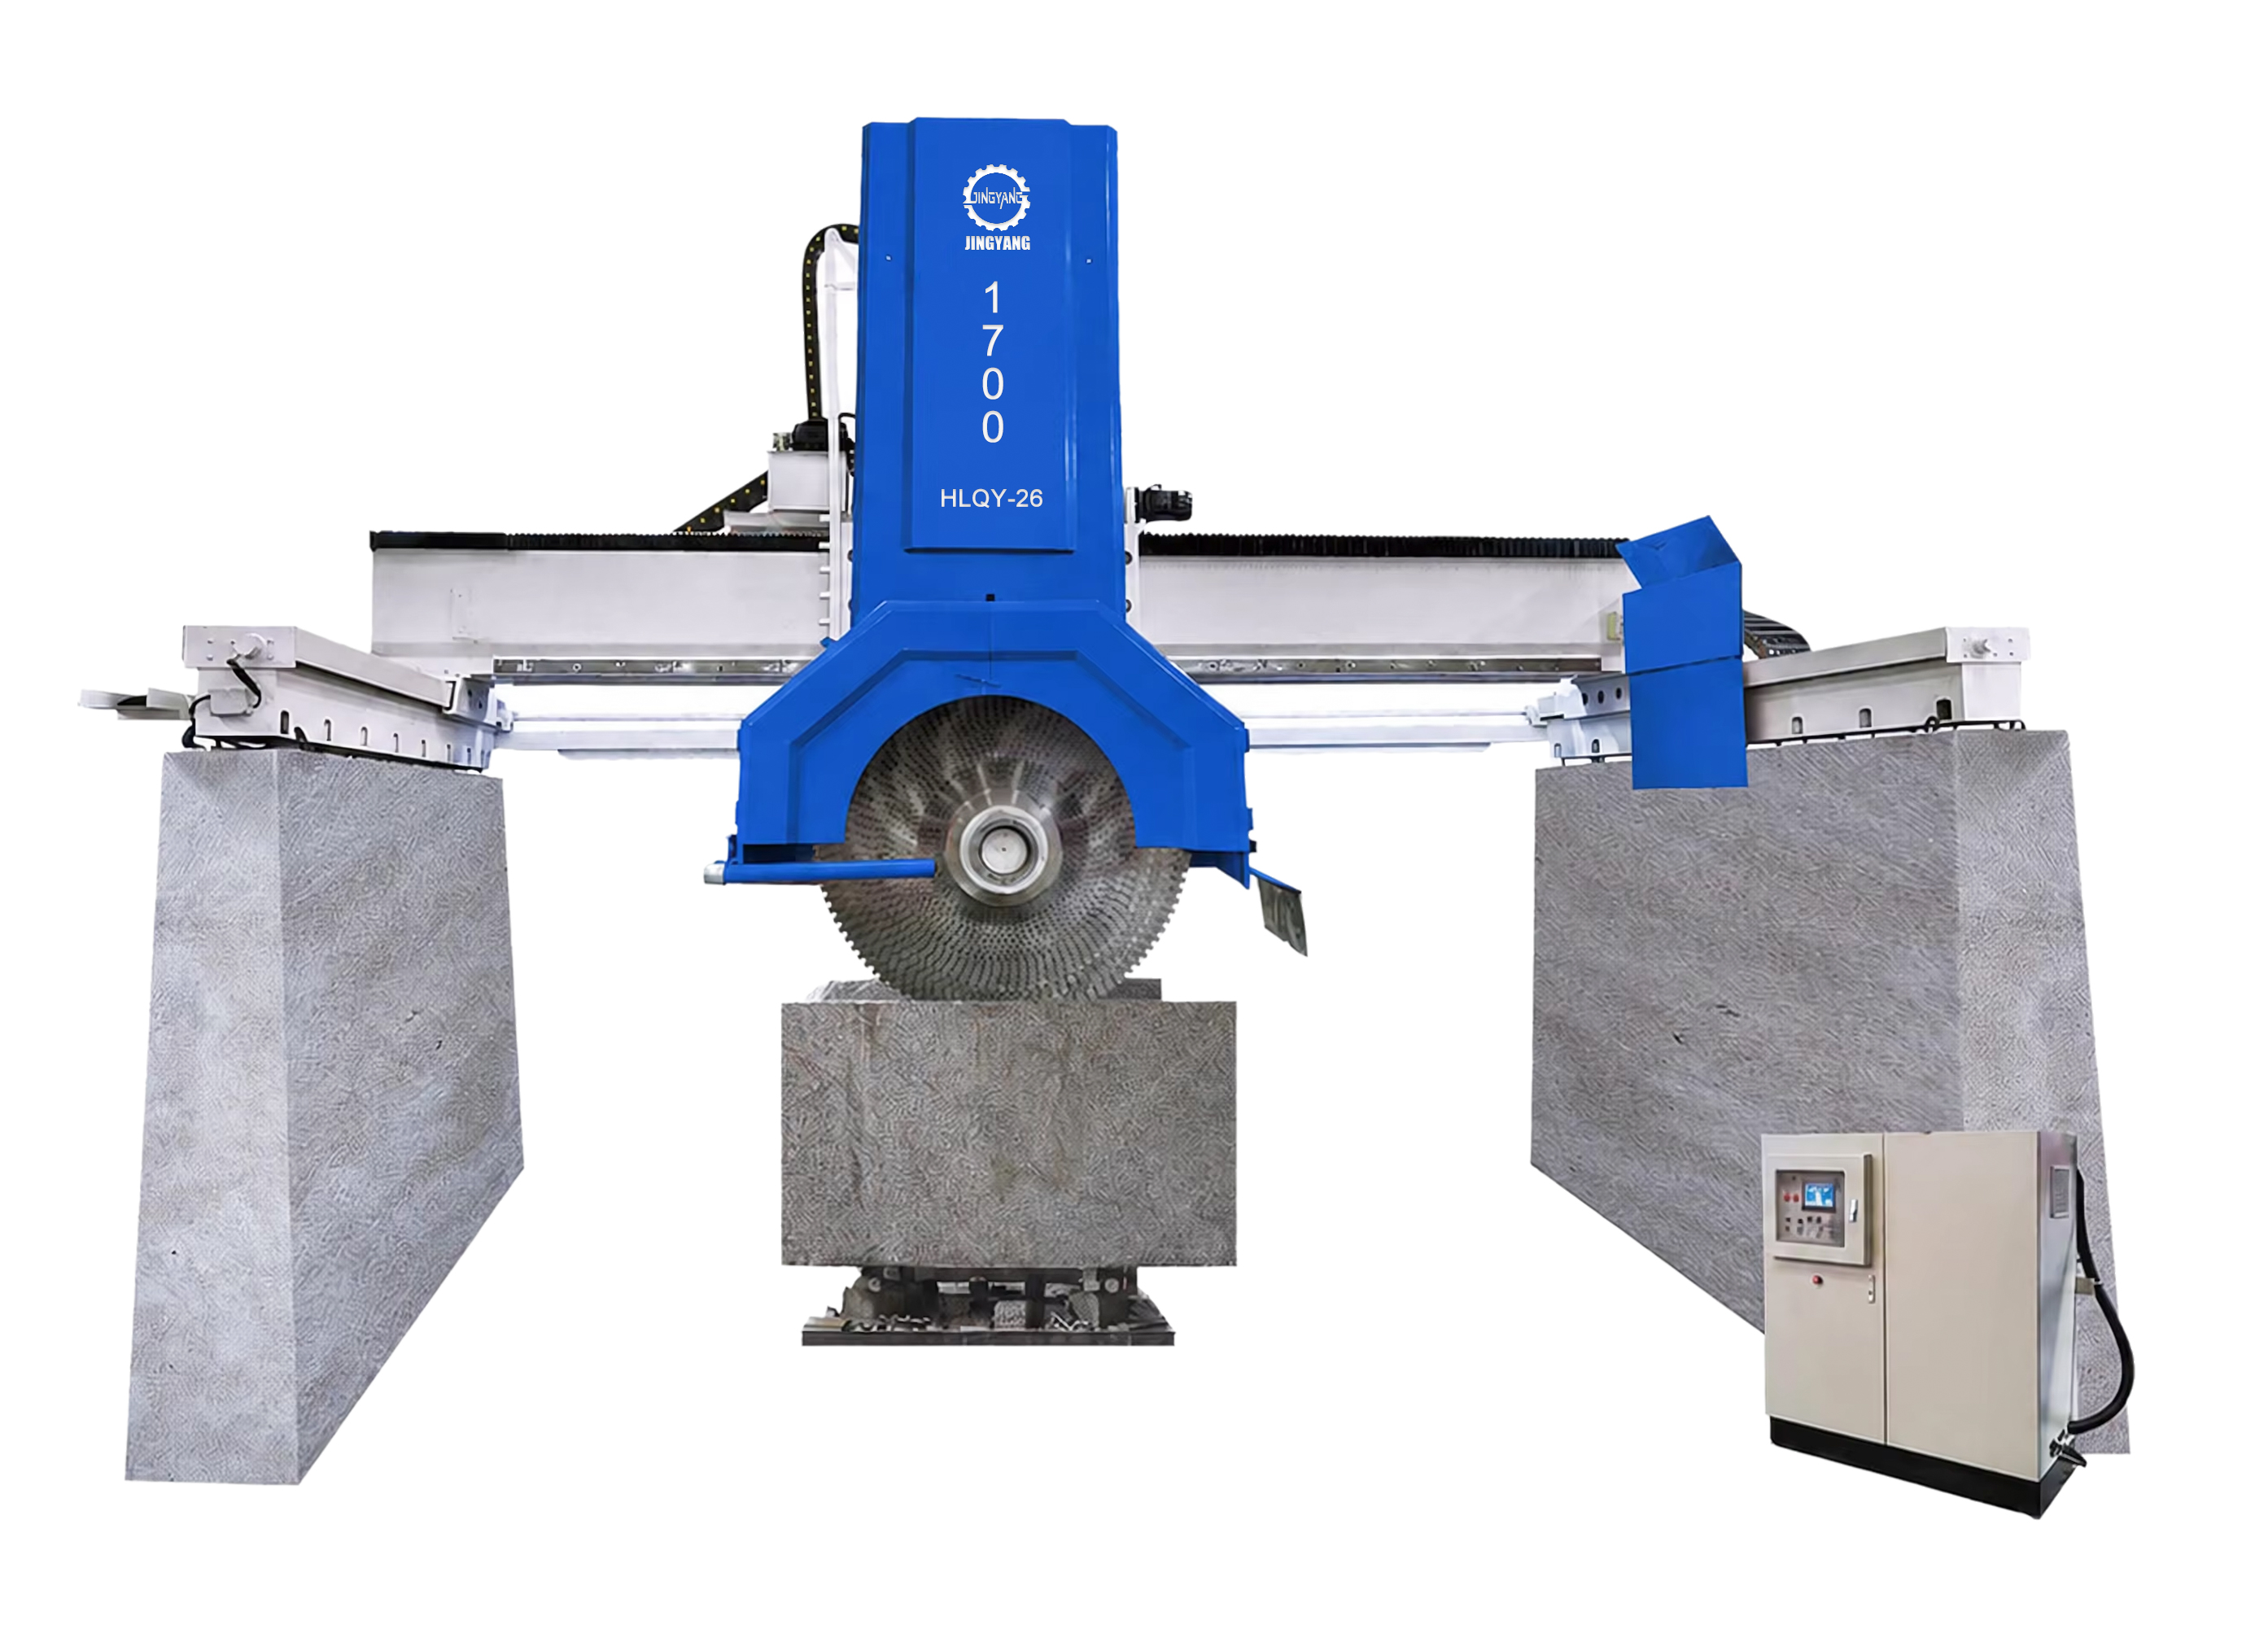
לעומת זאת, מכונת חיתוך אבן תעשייתית משתמשת במנועי קבע בעלי מומנט גבוה או במנועי השראה כבדים שמספקים 22–45 קילוואט ויותר. הגריזה המכנית הגולמית הזו מאפשרת לתוספת לבצע חיתוכים עצמאיים חזקים ועמוקים במעבר אחד בלבד, במהירויות תזוזה גבוהות, ומכפילה או משולשת את תפוקת המטרים הרבועים היומיים.
למגנט החישוק של הציר יש חשיבות שווה. כאשר גרזן יהלום מסתובב פוגע באשכולות מינרליים צפופים בגרניט טבעי, התנגדות החיתוך יוצרת רטט מיקרוסקופי בתדר גבוה לאורך הציר. במכונת חיתוך לוחות אבן קלה, רטט זה גורם לרעידת המבנה הפלדה הדק.
רטט הוא הסיבה העיקרית לשחיקה מוקדמת של מקטעי הילומים, לפיצוץ מיקרוסקופי לאורך פני האבן ולבסוף לעיוות קטסטרופלי של ליבת הגרזן. מכונת סכין גשר תעשייתית עם Lager עמידים ומדויקים בציר המניע מאפשרת יציבות בקצה הגרזן, מה שמבטיח שחיקת מקטעי הילומים באופן אחיד. במהלך שנה כספית אחת, הפחתה בשימוש בגרזנים חדשים להחלפה יכולה להחזיר חלק משמעותי מההבדל בהשקעה הראשונית במכונה.
אוטומציה, טיפול בחומרים וצירים צרים בכוח אדם
במתקנים בעלי תפוקה גבוהה, תהליך החיתוך בפועל מהווה רק חצי מהמשוואה הייצורית. טיפול בחומר, טעינת לוחות, ניהול פסולת ופריקת חלקי העבודה צורכים זמן יקר. כאשר מספר מסורות סטנדרטיות פועלות בו-זמנית, רצפת המפעל נהיית עמוסה במוניות, מניפלי ואקום וצוותי עבודה ידנית שמריצים סביב כדי לספק כל תחנה.
מכונה תעשייתית לעיבוד אבן מאחדת טכנולוגיות אוטומציה שמייעלות את זרימת החומר:
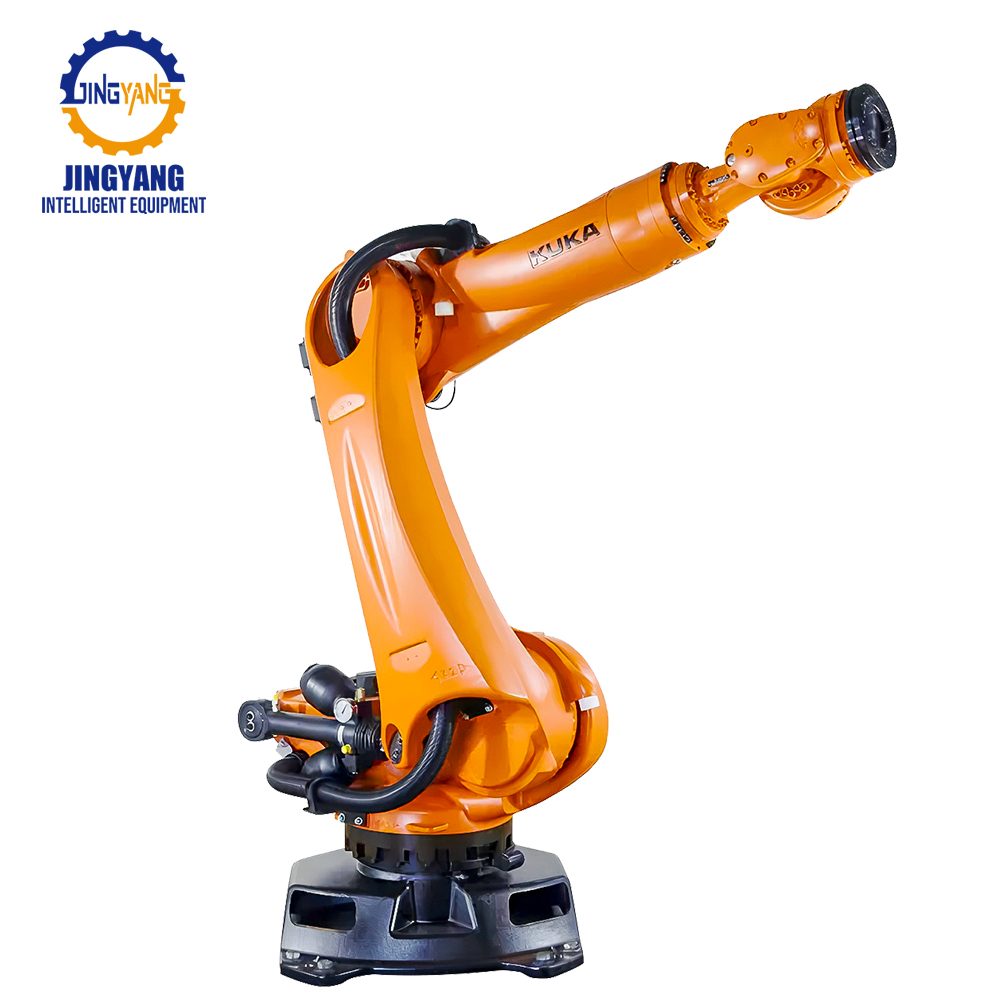
- מערכות מנגנוני אבק מובנות: כוסות אבק רובוטיות המורכבות ישירות על ראש החיתוך הנע מרימות, מסובבות וממקמות מחדש חלקים חתוכים של אבן במהלך המחזור, משחררות מקום לחיתוכים אורתוגונליים רציפים ללא התערבות ידנית של הפעלת.
- מצלמות פנים דיגיטליות מהירות: מערכות הדמיה מלמעלה סוקרות את הלוח הגלמי על שולחן ההטיה המונע תוך שניות, מה שמאפשר לתוכנה לסדר אוטומטית את החלקים ולתייג את דפוסי המפרשים בלי לעצור את השפה.
- חיישני ניהול אוטומטי של סכינים: חיישני מגע אלקטרוניים עוקבים אחר התחשפות קוטר הקטעים האלמאדיים והמתח בלב המבנה באופן דינמי, מכווננים את עומק החתך בכל שלב ומדווחים לצוות התיקון לפני שסכין פגומה תקלקל לוח יקר.
- אינטגרציה דיגיטלית של מערכות MES/ERP: רשתות אוטומציה במפעל כולם מורידות את הפקודות היומיות לחיתוך ישירות למפקח התעשייתי של המכונה דרך חיבור אthernat, ובכך מבטלות את הזנת הנתונים הידנית על ידי הפעלת המנוף – שהיא מקור טעויות.
על ידי שילוב חיתוך מהיר ותפעול אוטומטי של לוחות בתוך גבולות תעשייתיים אחודים, מפעלים בעלי נפח גבוה מקצצים בעלויות עבודה ומחסלים את שיעור השברונות הלא-מכוונים של הלוחות במהלך ההובלה.
העלות הכוללת בעלות: השוואת כלכלת הייצור האמיתית
הערכה של מכונות על סמך המחיר הראשוני בלבד היא מלכודת מסוכנת לייצור מתקדם של אבן. ציוד של מכונות חיתוך סטנדרטיות במחירים נמוכים יותר גורם לעיתים קרובות להוצאות תפעול נסתרות עצומות בשל כפל כוח אדם, הוצאות מוגדלות על כלים ותחלופות לא מתוכננות חוזרות ונשנות.
שקלו את המציאות של הפעלת שלוש יחידות חיתוך סטנדרטיות לעומת הפעלת מכונת חיתוך אינדוסטריאלית חזקה אחת כדי להשיג תפוקה זהה של 600 מטרים רבועים ליום:
- הוצאות כוח אדם ישירות: שלוש מכונות סטנדרטיות דורשות שלושה מפעילים מיוחדים ומספר מטביעי חומרים לכל משמרת. היחידה האינדוסטריאלית המאווטמת מגיעה לתפוקה זהה במטרים רבועים עם מפעיל אחד בלבד שמשגיח על תא החיתוך המאווטמט.
- שטח הרצפה במפעל: שטח הרצפה שכולל מספר מכונות, גדרות בטיחות ורבדים לשמירה על לוחות אבן תופסים שטח רב מדי, מה שמגביר את ההוצאות על חימום, תאורה ושכר דמי שכירות של המחסן.
- חשיפה לעצירת ייצור לא מתוכננת: רכיבים סטנדרטיים למשימות קלות — כגון ברגי כדור לא محمים, קרונות ליניאריים קלים ושסתומים הידראוליים חשמליים זולים — נבלעים במהירות בסביבה של טיט אבניל. ניהול שלושה מכונות שבריריות משלושת את הסבירות לעצירת קו חירום שמעכבת קווי פולישינג צורכים.
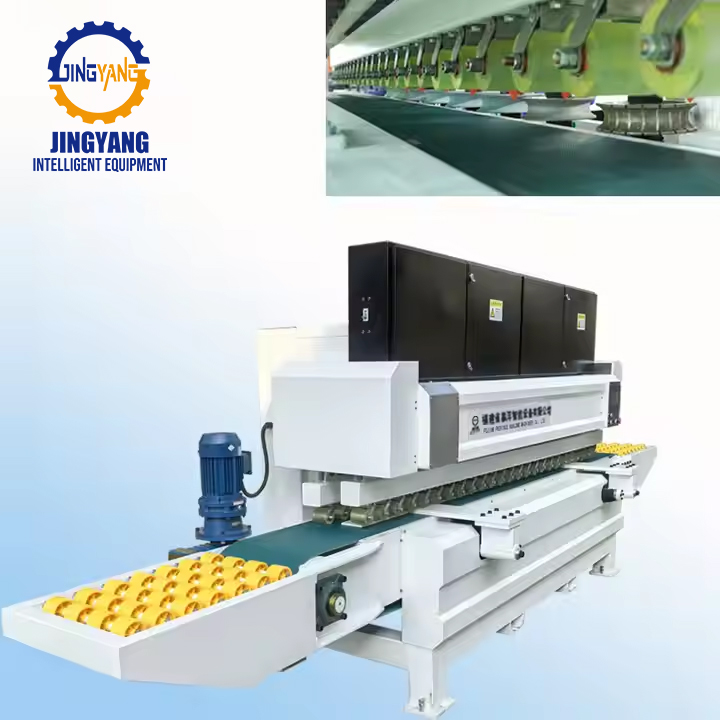
ייצור מערכות עיבוד אבן בעוצמה גבוהה דורש הנדסת מכונות תעשייתית מעמיקה. חברת Jingyang Machinery מייצרת ציוד עיבוד אבן בעל ביצועים גבוהים — החל מערכות חציבה ראשוניות ענקיות במחצבות ועד לס aws גשר מתקדמים תעשייתיים ולתחנות עבודה ממוחשבות (CNC) רב-צירים. מאחר ש-Jingyang מעצבת מכונות כבדות לסביבות כריה ועיבוד מאתגרות, המערכות התעشيתיות שלה כוללות מסה מבנית, הגנה על רכיבים ועמידות מכנית הדרושות לפעולת מפעל ללא הפסקה ובנפח גבוה.
סיכום
למתקנים לייצור סלע בכמויות גדולות, התבססות על ציוד חיתוך סטנדרטי גורמת לעלייה בהוצאות על יד עבד, לצריכה מופרזת של להבים ולאי-יציבות בלוחות הזמנים למסירת פרויקטים. השקעה במכונת חיתוך סלע תעשייתית מספקת את המסה המבנית, כוח הציר, היציבות התרמית הרציפה והאוטומציה המשולבת הדרושות כדי לרדת בהוצאות הייצור תוך שמירה על קיבולת יצור גבוהה.
צרו קשר עם חברת ג'ינגיאנג מאשינרי היום כדי לבדוק את תכנון המפעל שלכם, את יעדי הפלט השנויים במטרים רבועים ליום ואת مواפייני החומר. צוות הציוד התעשייתי שלנו יספק הערכה הנדסית מקיפה וצעדים להגדרת התצורה שמתאימים למטרות היצור של המפעל שלכם.