EN



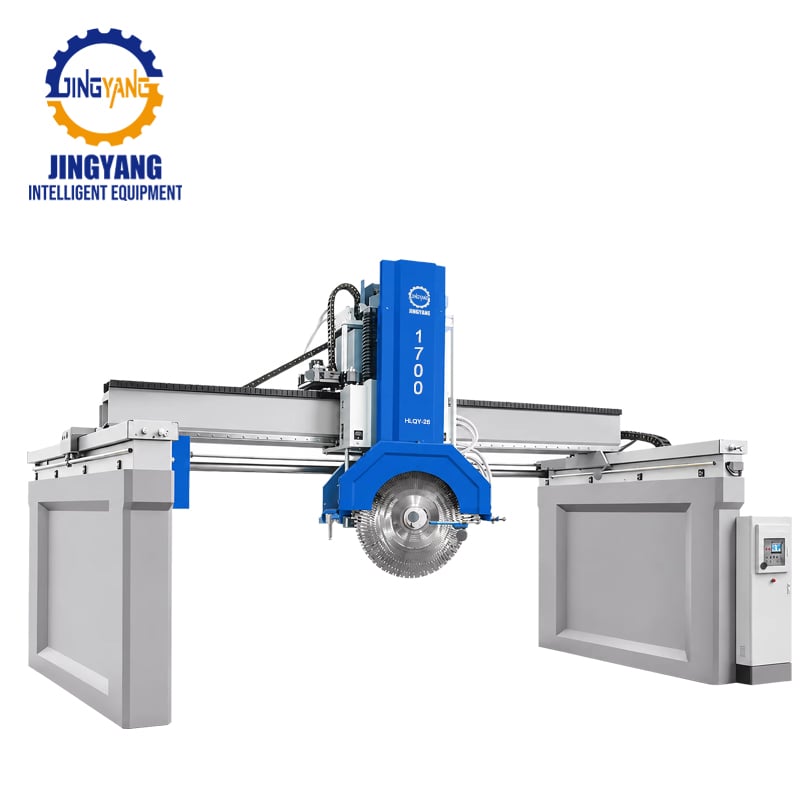
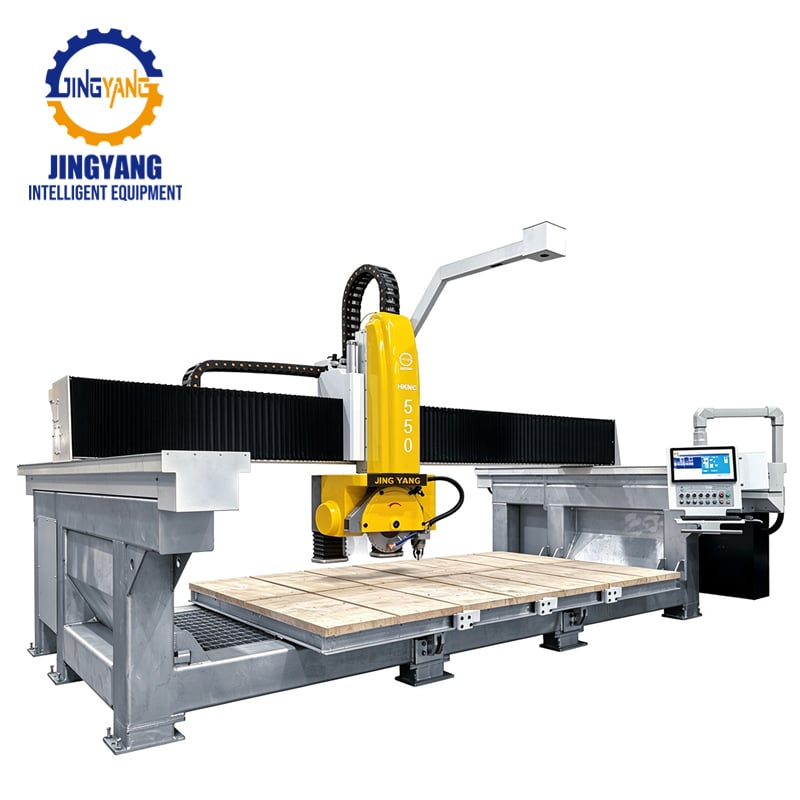
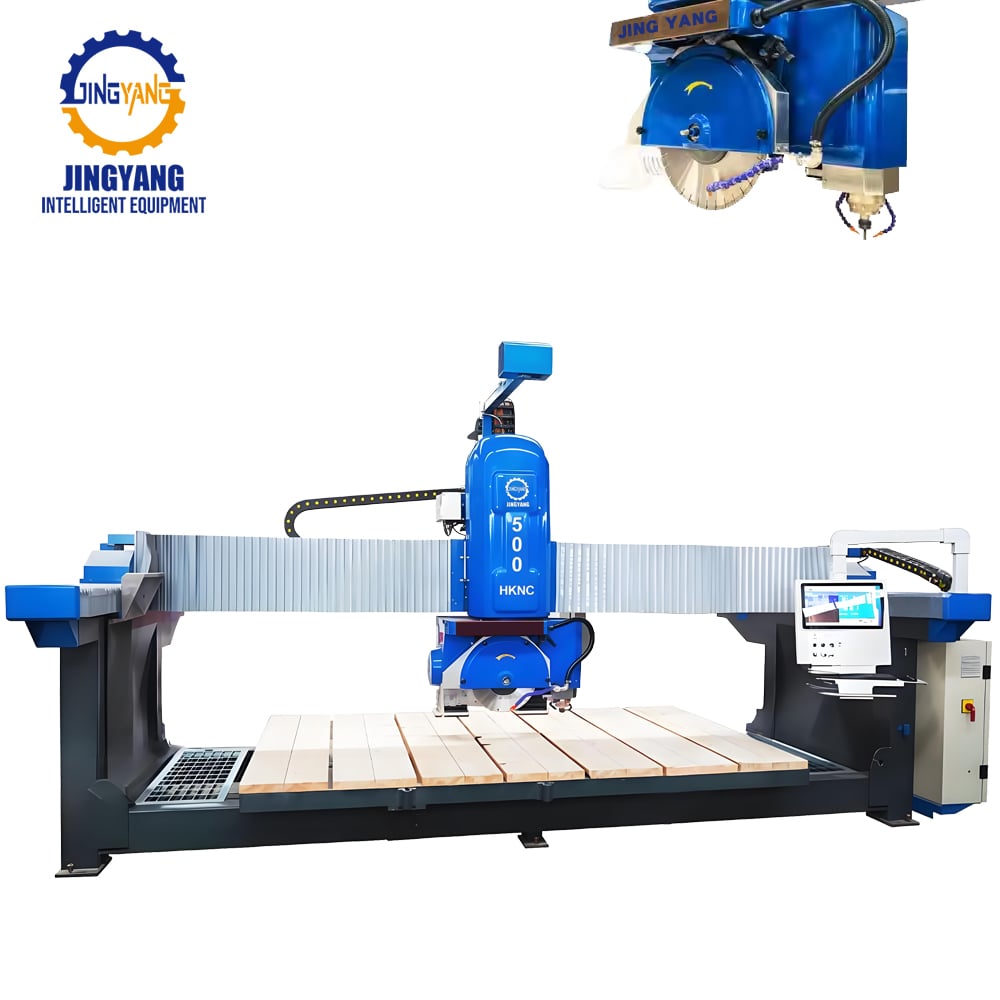
At vælge en industri stenfræsemaskine at vælge en industrielle stenskæremaskine frem for standard skæreudstyr er en beslutning med betydelige konsekvenser for fabrikker med høj kapacitet. Denne tekniske sammenligningsvejledning undersøger, hvorfor lette maskiner svigter under flerskiftsdrift, hvordan en tunglastet stenskæremaskine eliminerer termisk afvigelse og spindelvibration, samt hvilken udstyrsarkitektur giver lavere produktionsomkostninger pr. kvadratmeter ved bearbejdning af tæt granit, konstrueret kvarts og store plader af naturlig marmor.
Forskellen mellem kontinuerlig drift og anden brug: Virkeligheden ved flerskiftsproduktion
Standard fremstillingsmaskiner er udviklet til énskiftsproduktion med seks til otte timers daglig drift og indbyggede afkølingsperioder. Når en voksende produktionsanlæg forsøger at køre disse kommercielle enheder i to eller tre skift for at opfylde leveringstidsfrister for højkapacitetsordrer, opstår strukturel træthed hurtigt.
En industriel stenskæremaskine er designet fra bunden af til kontinuerlig 24/7-drift. Under døgnrund drift udsættes maskinerne for uafbrudte mekaniske spændinger, varme fra friktion og aggressiv slurry-eksponering. Lette gitterkonstruktioner fremstillet af tynd plade stål eller ikke-annealede hule strukturprofiler begynder at buge under kontinuerlig belastning. Over måneder med ikke-stop-drift frigives interne svejse-spændinger, hvilket får den primære gitterbro til at synke eller buge permanent.
Når bjælkens geometri forvrænges, selv med en brøkdel af en millimeter, kollapser skærepræcisionen. Plader, der saves om morgenen, matcher ikke længere kvadratisk nøjagtigheden af plader, der behandles sent om aftenen. Omvendt er en industrielle granitkøbemaskine udstyret med tykvæggede kassesections-broer eller tætte gråjernsstøbninger, der gennemgår omfattende termisk spændingsløsende glødning. Denne mekaniske masse absorberer kontinuerlige dynamiske kræfter og sikrer, at kritiske skærejusteringer forbliver præcise i årevis af uafbrudt produktion.
Termisk drift, strukturel stivhed og dimensionel gentagelighed
Ved storstilet arkitektonisk bearbejdning er dimensionel konsekvens direkte forbundet med fortjenstmargenerne. Storscale kommercielle kledningsprojekter og højtætte gulvprojekter kan ikke tolerere skærskevhed, vinkelafvigelse eller tykkelsesvariation. Her er det strukturel stivhed og termisk styring, der adskiller standardmaskiner fra tunge maskiner.
Konstruktionsparameter |
Standard udstyr til stenskæring |
Tungdutsk industrielt maskineri |
Portalkonstruktion |
Svejset tyndvægget stålrør |
Glanstempet tykplade kassebjælke eller støbejern |
Hoveddrevs effekt |
standard elektrisk motor på 11 kW til 15 kW |
højmoment invertermotor på 22 kW til 45 kW+ |
Lineære bevægelseslagre |
Letlast recirkulerende kuglelejer |
Tunglast forspændte cylindriske rullelejer |
Termisk stabilisering |
Køling med omgivende luft; olieovervågning ikke foretaget |
Påtvungen væskekøling af spindel og kølede hydrauliksystemer |
Aksisfeedbackløkker |
Stegmotorer i åben sløjfe eller inkrementelle encoder |
Højopløsende, forseglede, absolute lineære optiske skalaer |
Kontinuerlig driftskapacitet |
Intermittent drift (6–8 timer/dag) |
Ægte 24/7 kontinuerlig industrielt driftscyklus |
Under vedvarende fræsningscyklusser i hård granit eller tæt kvartsit genererer drivmotorer og hydrauliske gearkasser betydelig varme. I almindelige maskiner stråler denne lokaliserede varme ud i maskinens chassis, hvilket får metallet til at udvide sig usammenhængende. Resultatet er termisk akseafvigelse: savklingen følger let forkert akse under processen, så rene 90-graders snit bliver skråskårne plader, der ikke opfylder kvalitetskontrolkravene.
En industrielt CNC-stenbeskæringssystem mindsker termisk udvidelse ved hjælp af tvungen lukket kredsløbsvandkøling på hovedakslen og elektriske kabinetter. I kombination med højopløsningsabsolutte encoder, der aflæser aksepositionerne direkte fra maskinens fysiske bund i stedet for roterende motortrin, opretholder den industrielle enhed en positionspræcision på under én millimeter – fra den første plade, der skæres ved daggry, til den sidste skæring under nattevagten.
Spindeldynamik, skæretorque og ROI for diamantværktøj
Fabrikker med høj kapacitet lever og dør med lineær skærehastighed og forbruget af forbrugsgoder. Underdimensionerede standardbeskæringssystemer skaber flaskehalse på produktionsgulvet og tvinger operatører til at udføre flere overfladiske nedadgående passager for at skære igennem granit- eller konstruerede stenplader på 30 mm.
Standardmaskiner har typisk lette motorer på 11 kW til 15 kW. Disse drivmotorer mangler den kontinuerlige lavtalsdrejningsmoment, der kræves for at skubbe diamantcirkelskiver med stor diameter dybt ind i tætte stenmatrixer. At tvinge en underdimensioneret spindel medfører motorstalling, fald i omdrejningstal og hurtig segmentglans.
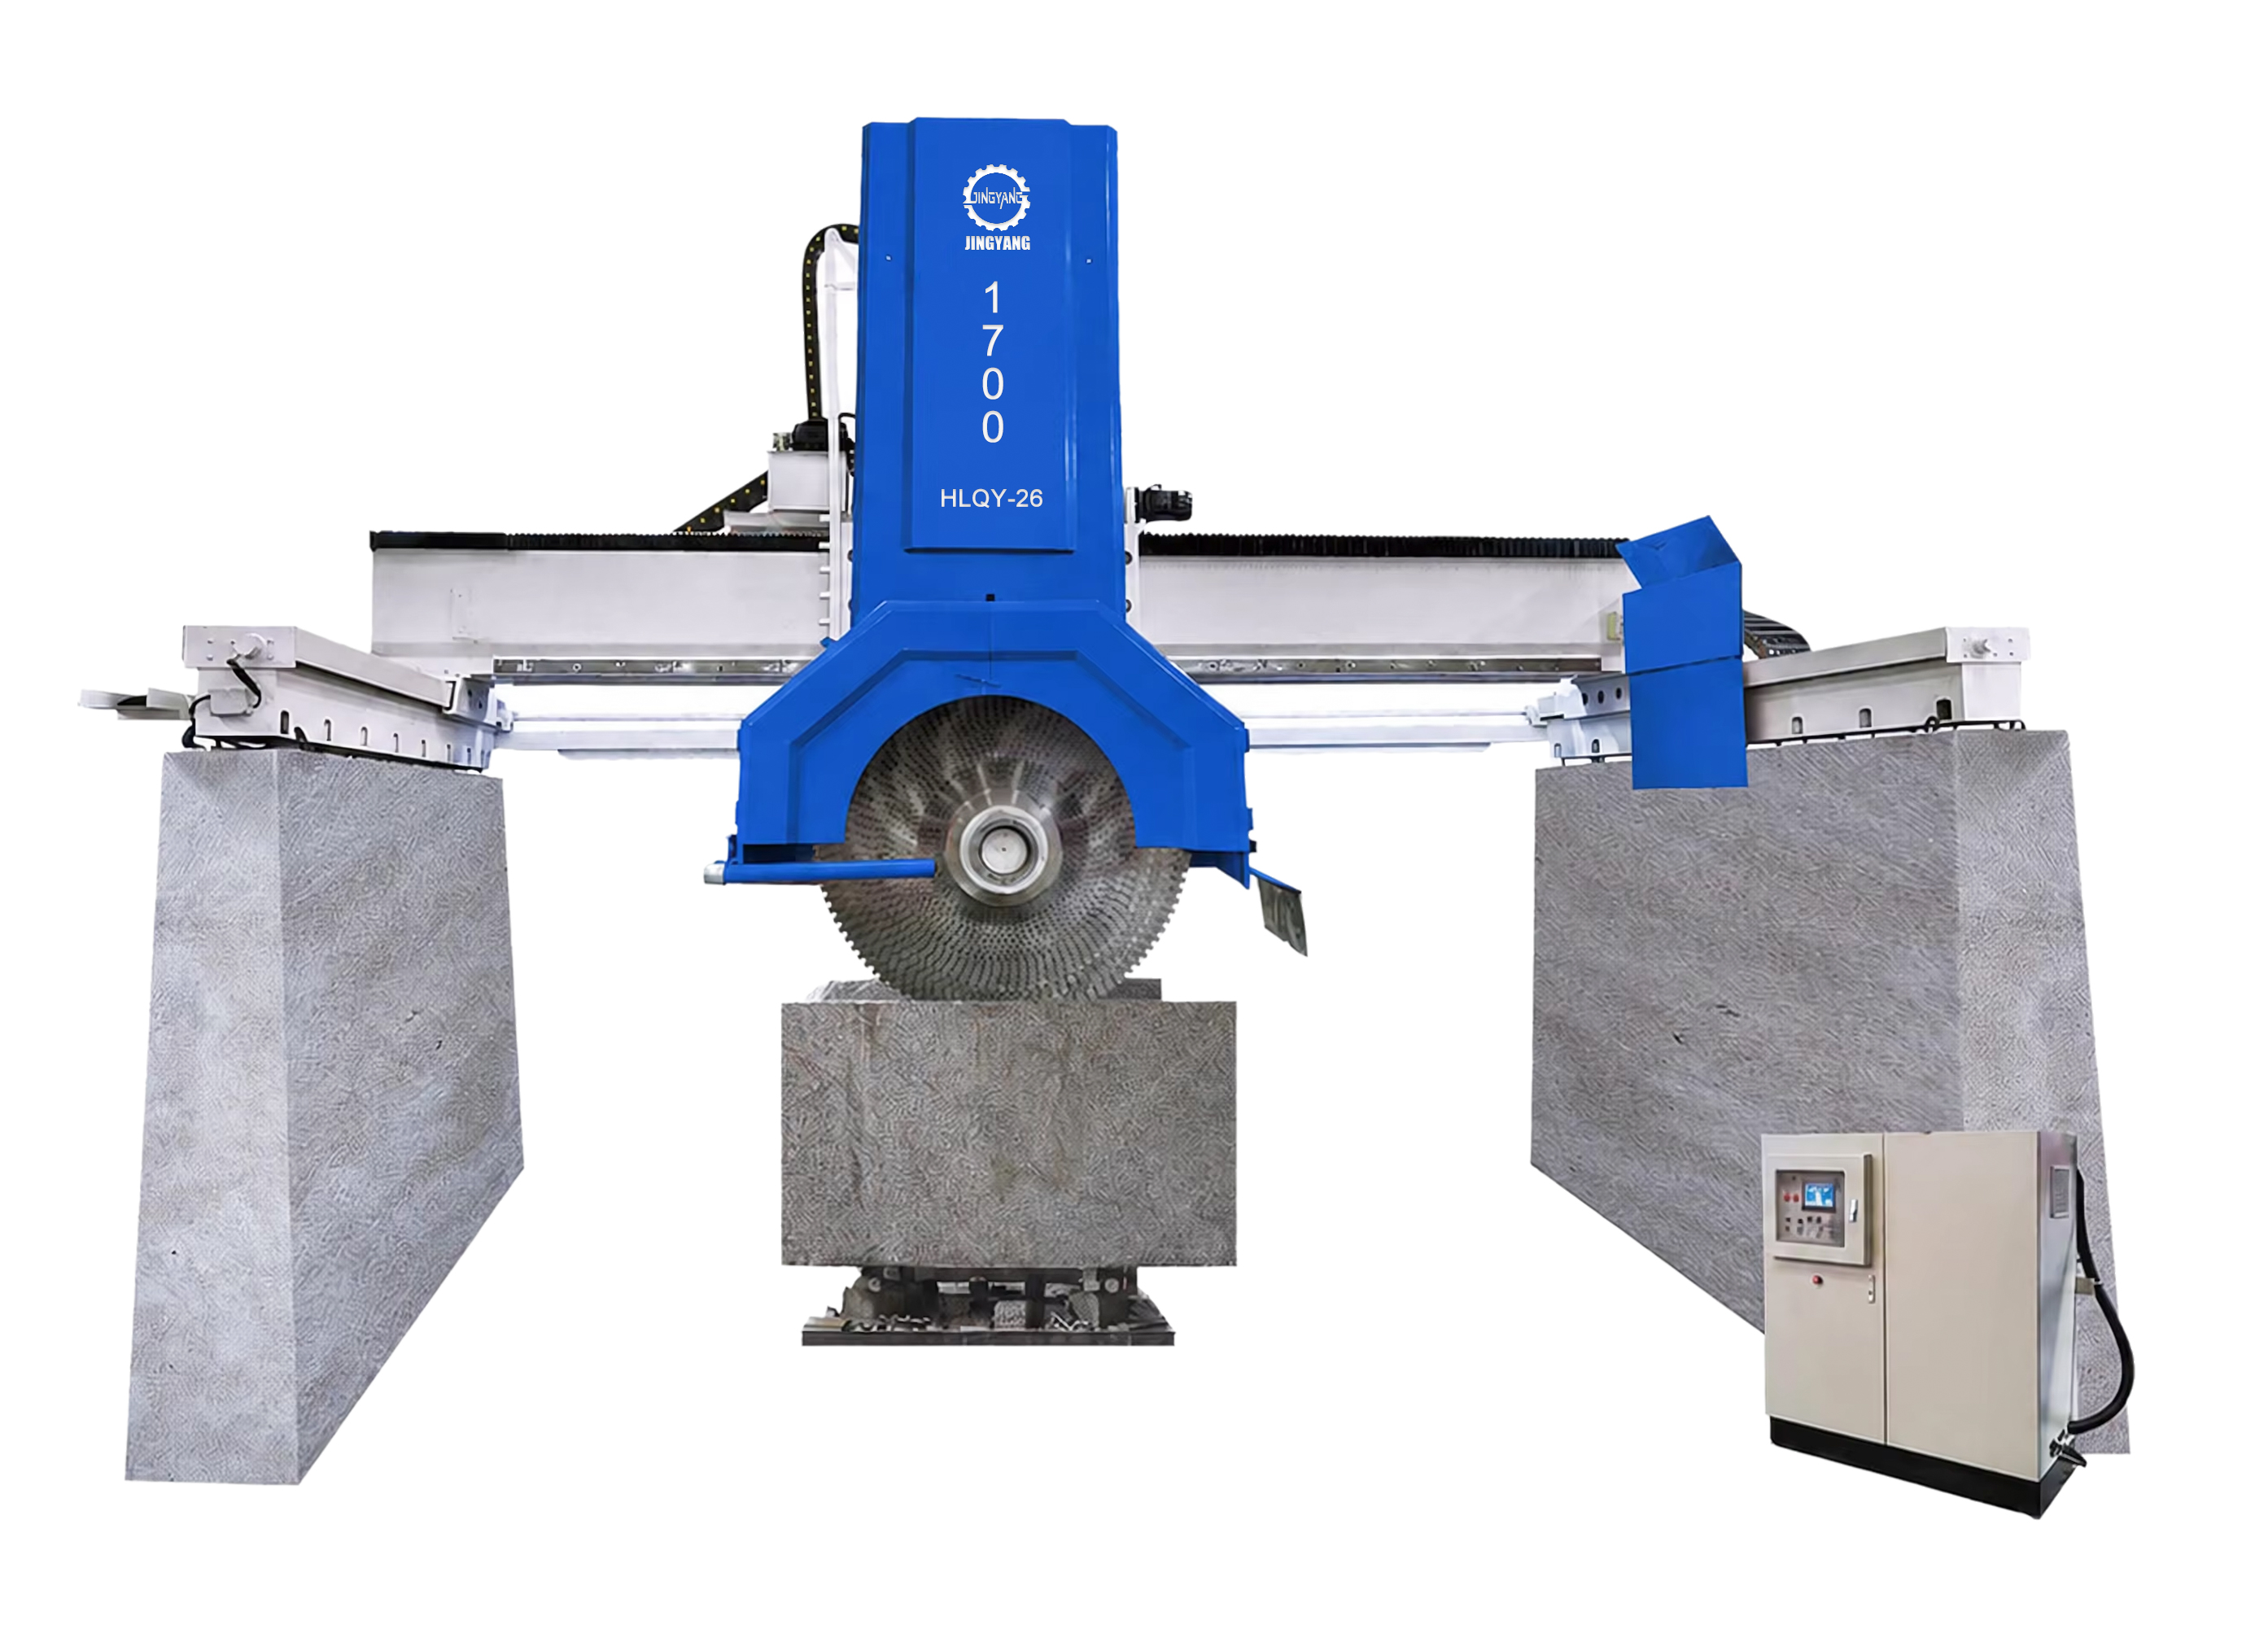
I modsætning hertil anvender industrielle stenskæremaskiner højdrejningsmoment-permanentmagnetmotorer eller tunge induktionsmotorer, der leverer 22 kW til 45 kW eller mere. Denne rå mekaniske kraft gør det muligt for skiven at udføre aggressive, dybe enkeltgennemløbskær ved høje tværfodhastigheder, hvilket fordobler eller tredobler den daglige kvadratmeterproduktion.
Lige så vigtig er stivheden af spindelakslen. Når en roterende diamantskive rammer tætte mineralklumper i naturlig granit, skaber skæremodstanden mikro-vibrationer med høj frekvens langs akslen. I en let stenskiveklippemaskine får disse vibrationer den tynde stålgitterkonstruktion til at vibrere.
Vibration er den primære årsag til for tidlig slid af diamantsegmenter, mikrospåning langs stenens overflade og katastrofal krumning af savens kerne. En industrielt brugt brosav med præcisionsstærke spindellager stabiliserer savens kant og sikrer jævnt slid af diamantsegmenterne. I løbet af et enkelt regnskabsår kan besparelsen på udskiftning af diamantsave ofte dække en betydelig del af maskinens oprindelige kapitalpræmie.
Automatisering, materialehåndtering og arbejdskraftbottlenecker
I produktionsanlæg med høj kapacitet udgør den faktiske savning kun halvdelen af produktionsligningen. Materialehåndtering, plademontering, affaldshåndtering og fjernelse af færdige emner optager værdifuld tidsressource. Når flere standardsave kører samtidigt, bliver fabriksgulvet overfyldt med gaffeltrucks, vakuumkraner og manuelle arbejdsgrupper, der skynder sig at levere materiale til hver station.
En industrielt brugt stenbearbejdningmaskine integrerer automatiseringsteknologier, der rationaliserer materialestrømmen:
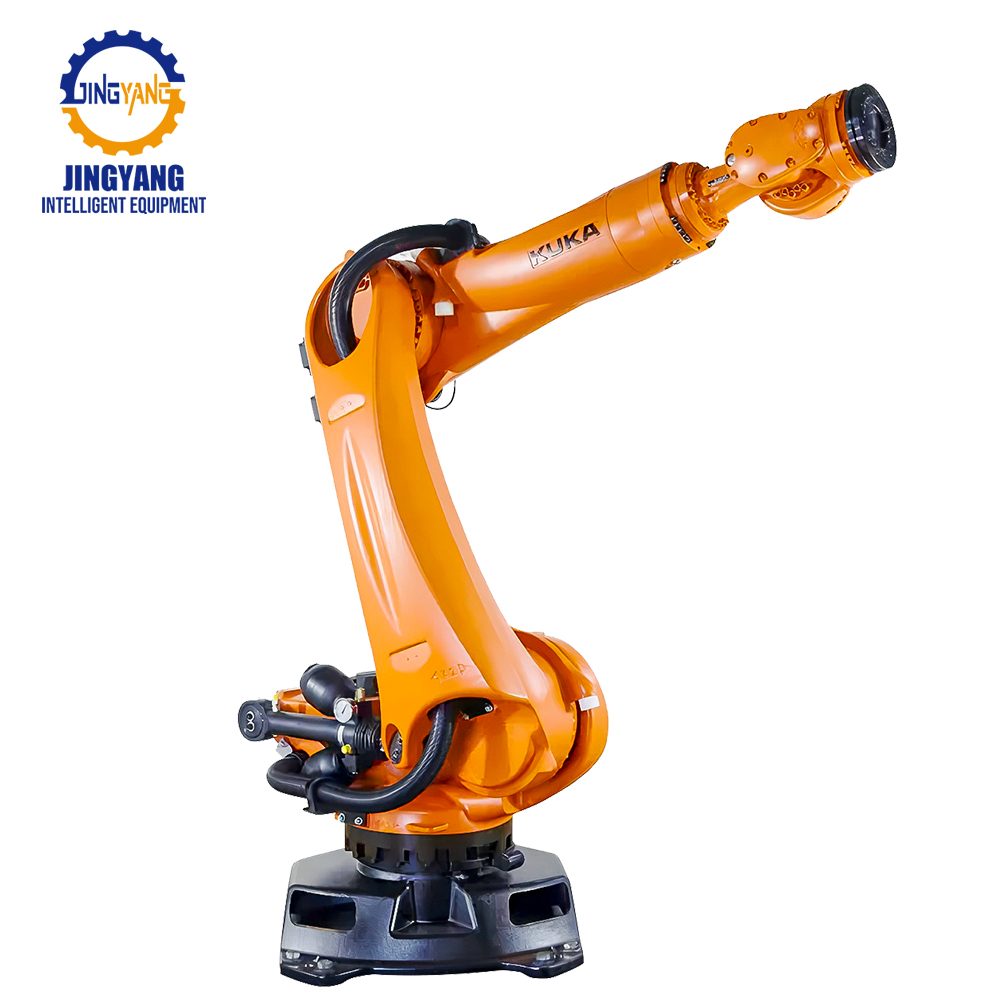
- Integrerede vakuummanipulatorsystemer: Robotiske sugkopper monteret direkte på den bevægelige tværhovedløft, roterer og genplacerer skårne stenstykker under cyklus, hvilket frigør plads til kontinuerlige ortogonale snit uden manuel operatørindgriben.
- Højhastighedsdigitale overfladekameraer: Overhead-billedsystemer scanner den rå plade på det motoriserede kantede bord på sekunder, så softwaren automatisk kan indlejre dele og justere sømknude-mønstre uden at standse kniven.
- Automatiserede bladstyringssensorer: Elektroniske berøringsprober overvåger dynamisk diamantsegmentets diameterforringelse og kerne-spænding, justerer trin-dybder og advarer vedligeholdelsespersonale, før et beskadiget blad ødelægger en dyr plade.
- Digital MES/ERP-linjeintegration: Fabriksomspændende automatiseringsnetværk downloader daglige skærearbejdsordrer direkte til maskinens industrielle controller via Ethernet, hvilket eliminerer fejlprone manuelle operatørdataindtastninger ved konsollen.
Ved at samle højhastighedsbeskæring og automatisk pladehåndtering inden for ét enkelt industriområde kan anlæg med stor kapacitet reducere arbejdskraftsomkostninger og markant nedbringe andelen af utilsigtede pladeskader under transport.
Samlet ejerskabsomkostning: Sammenligning af reelle produktionsøkonomier
At vurdere maskiner udelukkende ud fra deres oprindelige købspris er en farlig fælde for producenter af sten i stor skala. En flåde af billigere standardbeskæringsmaskiner medfører ofte betydelige skjulte driftsomkostninger som følge af dobbeltarbejde, forhøjede værktøjsomkostninger og kronisk uplanlagt standstilstand.
Overvej virkeligheden ved at drive tre standardbeskæringsenheder i stedet for én enkelt kraftig industrielt anvendt stenbeskæringsmaskine for at opnå samme daglige ydelse på 600 kvadratmeter:
- Direkte lønomkostninger: Tre standardmaskiner kræver tre dedikerede operatører og flere materialehåndterere pr. skift. Den automatiserede industrielle enhed opnår samme kvadratmetermængde med én enkelt operatør, der overvåger den automatiserede beskæringscelle.
- Fabriksgulvareal: Flere maskinarealer, sikkerhedsgitter og pladeopstillingzoner optager for meget gulvplads, hvilket øger omkostningerne til lageropvarmning, belysning og leje.
- Uplanlagt nedetid: Standard komponenter til let brug – såsom ubeskyttede kugleskruer, lette lineære vogne og økonomiske hydrauliske magnetventiler – slidtes hurtigt i abrasiv stenslam. At styre tre skrøbelige maskiner tredobler sandsynligheden for en nødstop af produktionslinjen, hvilket standser efterfølgende poleringslinjer.
Produktion af højtydende systemer til stenbehandling kræver dyb indsigt i industrielle maskineringsteknologier. Jingyang Machinery fremstiller højtydende udstyr til stenbehandling – fra store primære udvindingsanlæg på stenbrud til avancerede industrielle brosavse og CNC-arbejdsstationer med flere akser. Da Jingyang designer tungt udstyr til udfordrende minedrifts- og forarbejdningsmiljøer, integrerer dets industrielle systemer den strukturelle masse, komponentbeskyttelse og mekaniske holdbarhed, der er nødvendig for uafbrudt, højkapacitets fabriksproduktion.
Indpakning
For stenproduktionsfaciliteter med høj kapacitet fører brug af standardskæreudstyr til stigende lønomkostninger, overdreven savbladsforbrug og upålidelige projektleveringstidsplaner. Investering i en industrielt udformet stenskæremaskine sikrer den strukturelle masse, spindelkraft, vedvarende termisk stabilitet og integreret automation, der er nødvendig for at reducere produktionsomkostningerne, samtidig med at outputkapaciteten fastholdes på et højt niveau.
Kontakt Jingyang Machinery i dag for at gennemgå din anlægsopsætning, dine daglige kvadratmeterproduktionsmål og dine materialekrav. Vores team inden for industriudstyr vil foretage en omfattende teknisk vurdering og fremsende et konfigurationsforslag, der er tilpasset dine fabriks produktionsmål.