EN



Å velge en industriell stein-skjæremaskin å velge en industriell steinskjæremaskin fremfor standard skjæreutstyr er en beslutning med betydelige konsekvenser for fabrikker med høy produksjonskapasitet. Denne tekniske sammenligningsveiledningen undersøker hvorfor lette maskiner svikter under fler-skiftsdrift, hvordan en tung steinskjæremaskin eliminerer termisk drift og spindelvibrasjoner, og hvilken utstyrsarkitektur gir lavere produktionskostnader per kvadratmeter ved bearbeiding av tett granitt, konstruert kvarts og store naturlige marmorplater.
Forskjellen i kontinuerlig drift: Virkeligheten med fler-skiftsproduksjon
Standard fabrikasjonsmaskiner er utviklet for én-skifts produksjon, med seks til åtte timer daglig og innebygde avkjølingsperioder. Når en voksende anlegg prøver å kjøre disse kommersielle enhetene over to eller tre skift for å oppfylle tidskrav for høyvolumproduksjon, oppstår strukturell utmattelse raskt.
En industriell steinskjæremaskin er designet fra bunnen av for kontinuerlig drift i 24 timer per døgn, 7 dager i uken. Under runde-klokka-forhold utsettes maskiner for uavbrutt mekanisk påkjenning, varme fra friksjon og aggressiv slurry-eksponering. Lettbygde gitterkonstruksjoner laget av tynn platestål eller ikke-annealde hule strukturprofiler begynner å bøye seg under kontinuerlig belastning. Etter måneder med uavbrutt drift frigjøres indre sveisespenninger, noe som fører til permanent nedbøyning eller bukning av hovedgitterbroen.
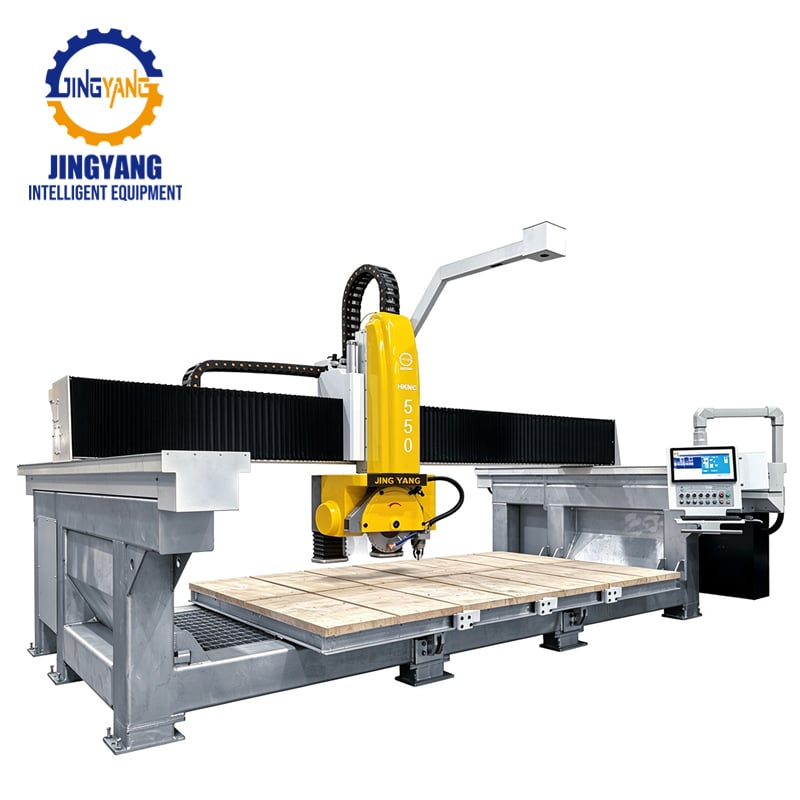
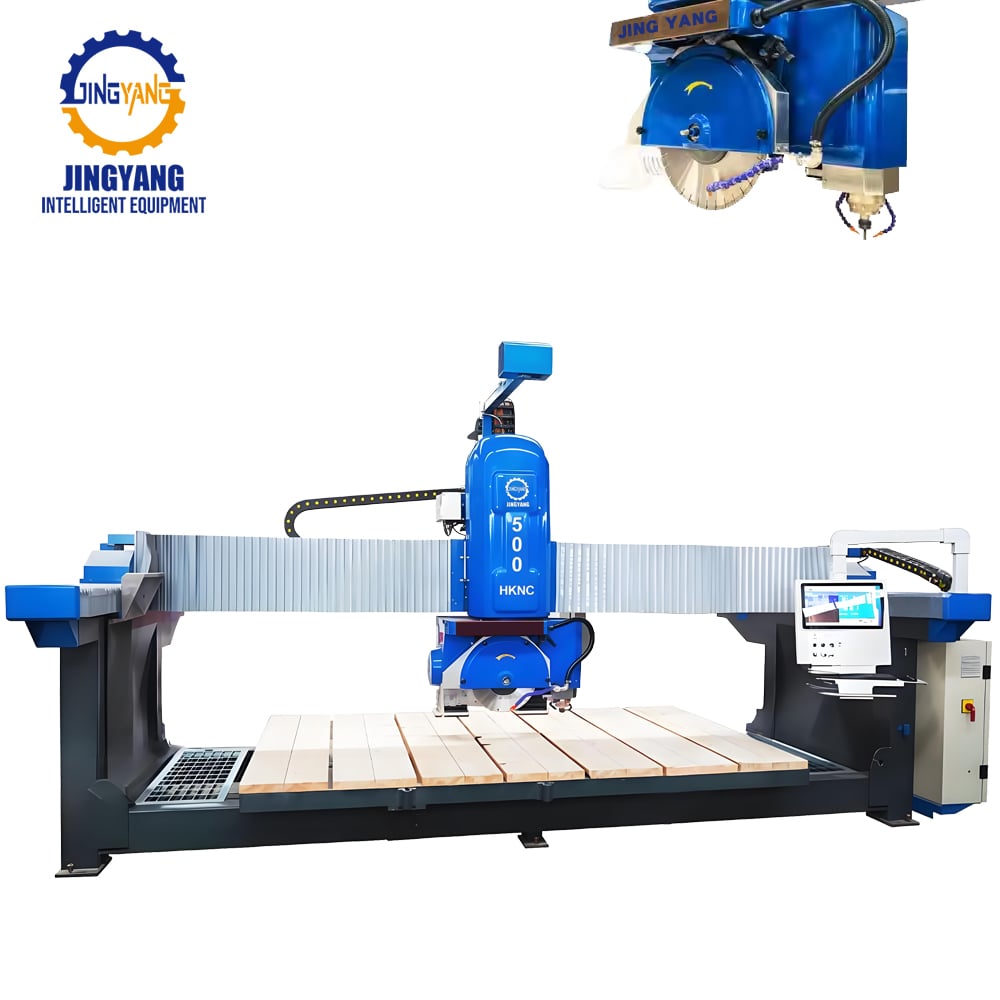
Når bjelkegeometrien endrer seg selv med en brøkdel av en millimeter, kollapser skjærenøyaktigheten. Plater som skjæres om morgenen samsvarer ikke lenger med kvadratet til plater som behandles sent på kvelden. Omvendt er en industriell granittsagingsmaskin utstyrt med tykkveggede boksprofil-broer eller tette gråjernsstøpinger som gjennomgår omfattende termisk spenningsløsende gløding. Denne mekaniske massen absorberer kontinuerlige dynamiske krefter og sikrer at kritiske skjærejusteringer forblir nøyaktige gjennom år med uavbrutt produksjon.
Termisk drift, strukturell stivhet og dimensjonell gjentakelighet
Ved arkitektonisk bearbeiding i stor skala er dimensjonell konsekvens direkte knyttet til fortjenstmarginene. Storskalige kommersielle kledningsprosjekter og gulvleggingsprosjekter med høy tetthet kan ikke akseptere skjærspredd, vinkelavvik eller tykkelsesvariasjon. Her skiller strukturell stivhet og termisk styring standardmaskiner fra tungt utstyrt utstyr.
Tekniske parametere |
Standard steinskjærende utstyr |
Tungdut industriell maskin |
Portalkonstruksjon |
Sveid tynnvegget stålrør av hul type |
Glødet tykkplata boksbjelke eller støpejern |
Hoveddriftskraft |
11 kW til 15 kW standard elektrisk motor |
22 kW til 45 kW+ høydreiemoment invertermotor |
Lineære bevegelseslager |
Lettbærende sirkulerende kulelager |
Tungbærende forspente sylindriske rullelagerføringer |
Termisk stabilisering |
Kjøling med omgivelsesluft; oljer uten overvåking |
Påtvinget væskekjøling av spindel og kjølet hydraulikk |
Aksis tilbakemeldingsløkker |
Åpne trinnmotorer eller inkrementelle enkoder |
Høyoppløselige forseglete absolutte lineære optiske skalaer |
Kontinuerlig driftskapasitet |
Periodisk drift (6–8 timer/dag) |
Sann kontinuerlig industriell driftssyklus på 24/7 |
Under vedvarende skjæringssykluser på hard granitt eller tet kvartsitt genererer drivmotorer og hydrauliske girbokser betydelig varme. I standardmaskiner stråler denne lokale varmen ut i maskinens chassis, noe som fører til ujevn metallutvidelse. Resultatet er termisk akseforskyvning: sagingen følger litt unna aksen etter hvert som forskyvningen øker, slik at rene 90-graders skjæring blir til skjeve paneler som ikke oppfyller kvalitetskontrollkravene.
En industriell CNC-steinskjæremaskin reduserer termisk utvidelse ved hjelp av tvungen lukket væskekjøling over hovedaksel-lager og elektriske innkapslinger. I kombinasjon med høyoppløselige absolutt-encodere som leser aksposisjoner direkte fra maskinens fysiske underlag i stedet for fra roterende motorskritt, opprettholder den industrielle enheten posisjonsnøyaktighet på under én millimeter – fra den første platen skåret ved daggry til den siste skjæringen under nattskiftet.
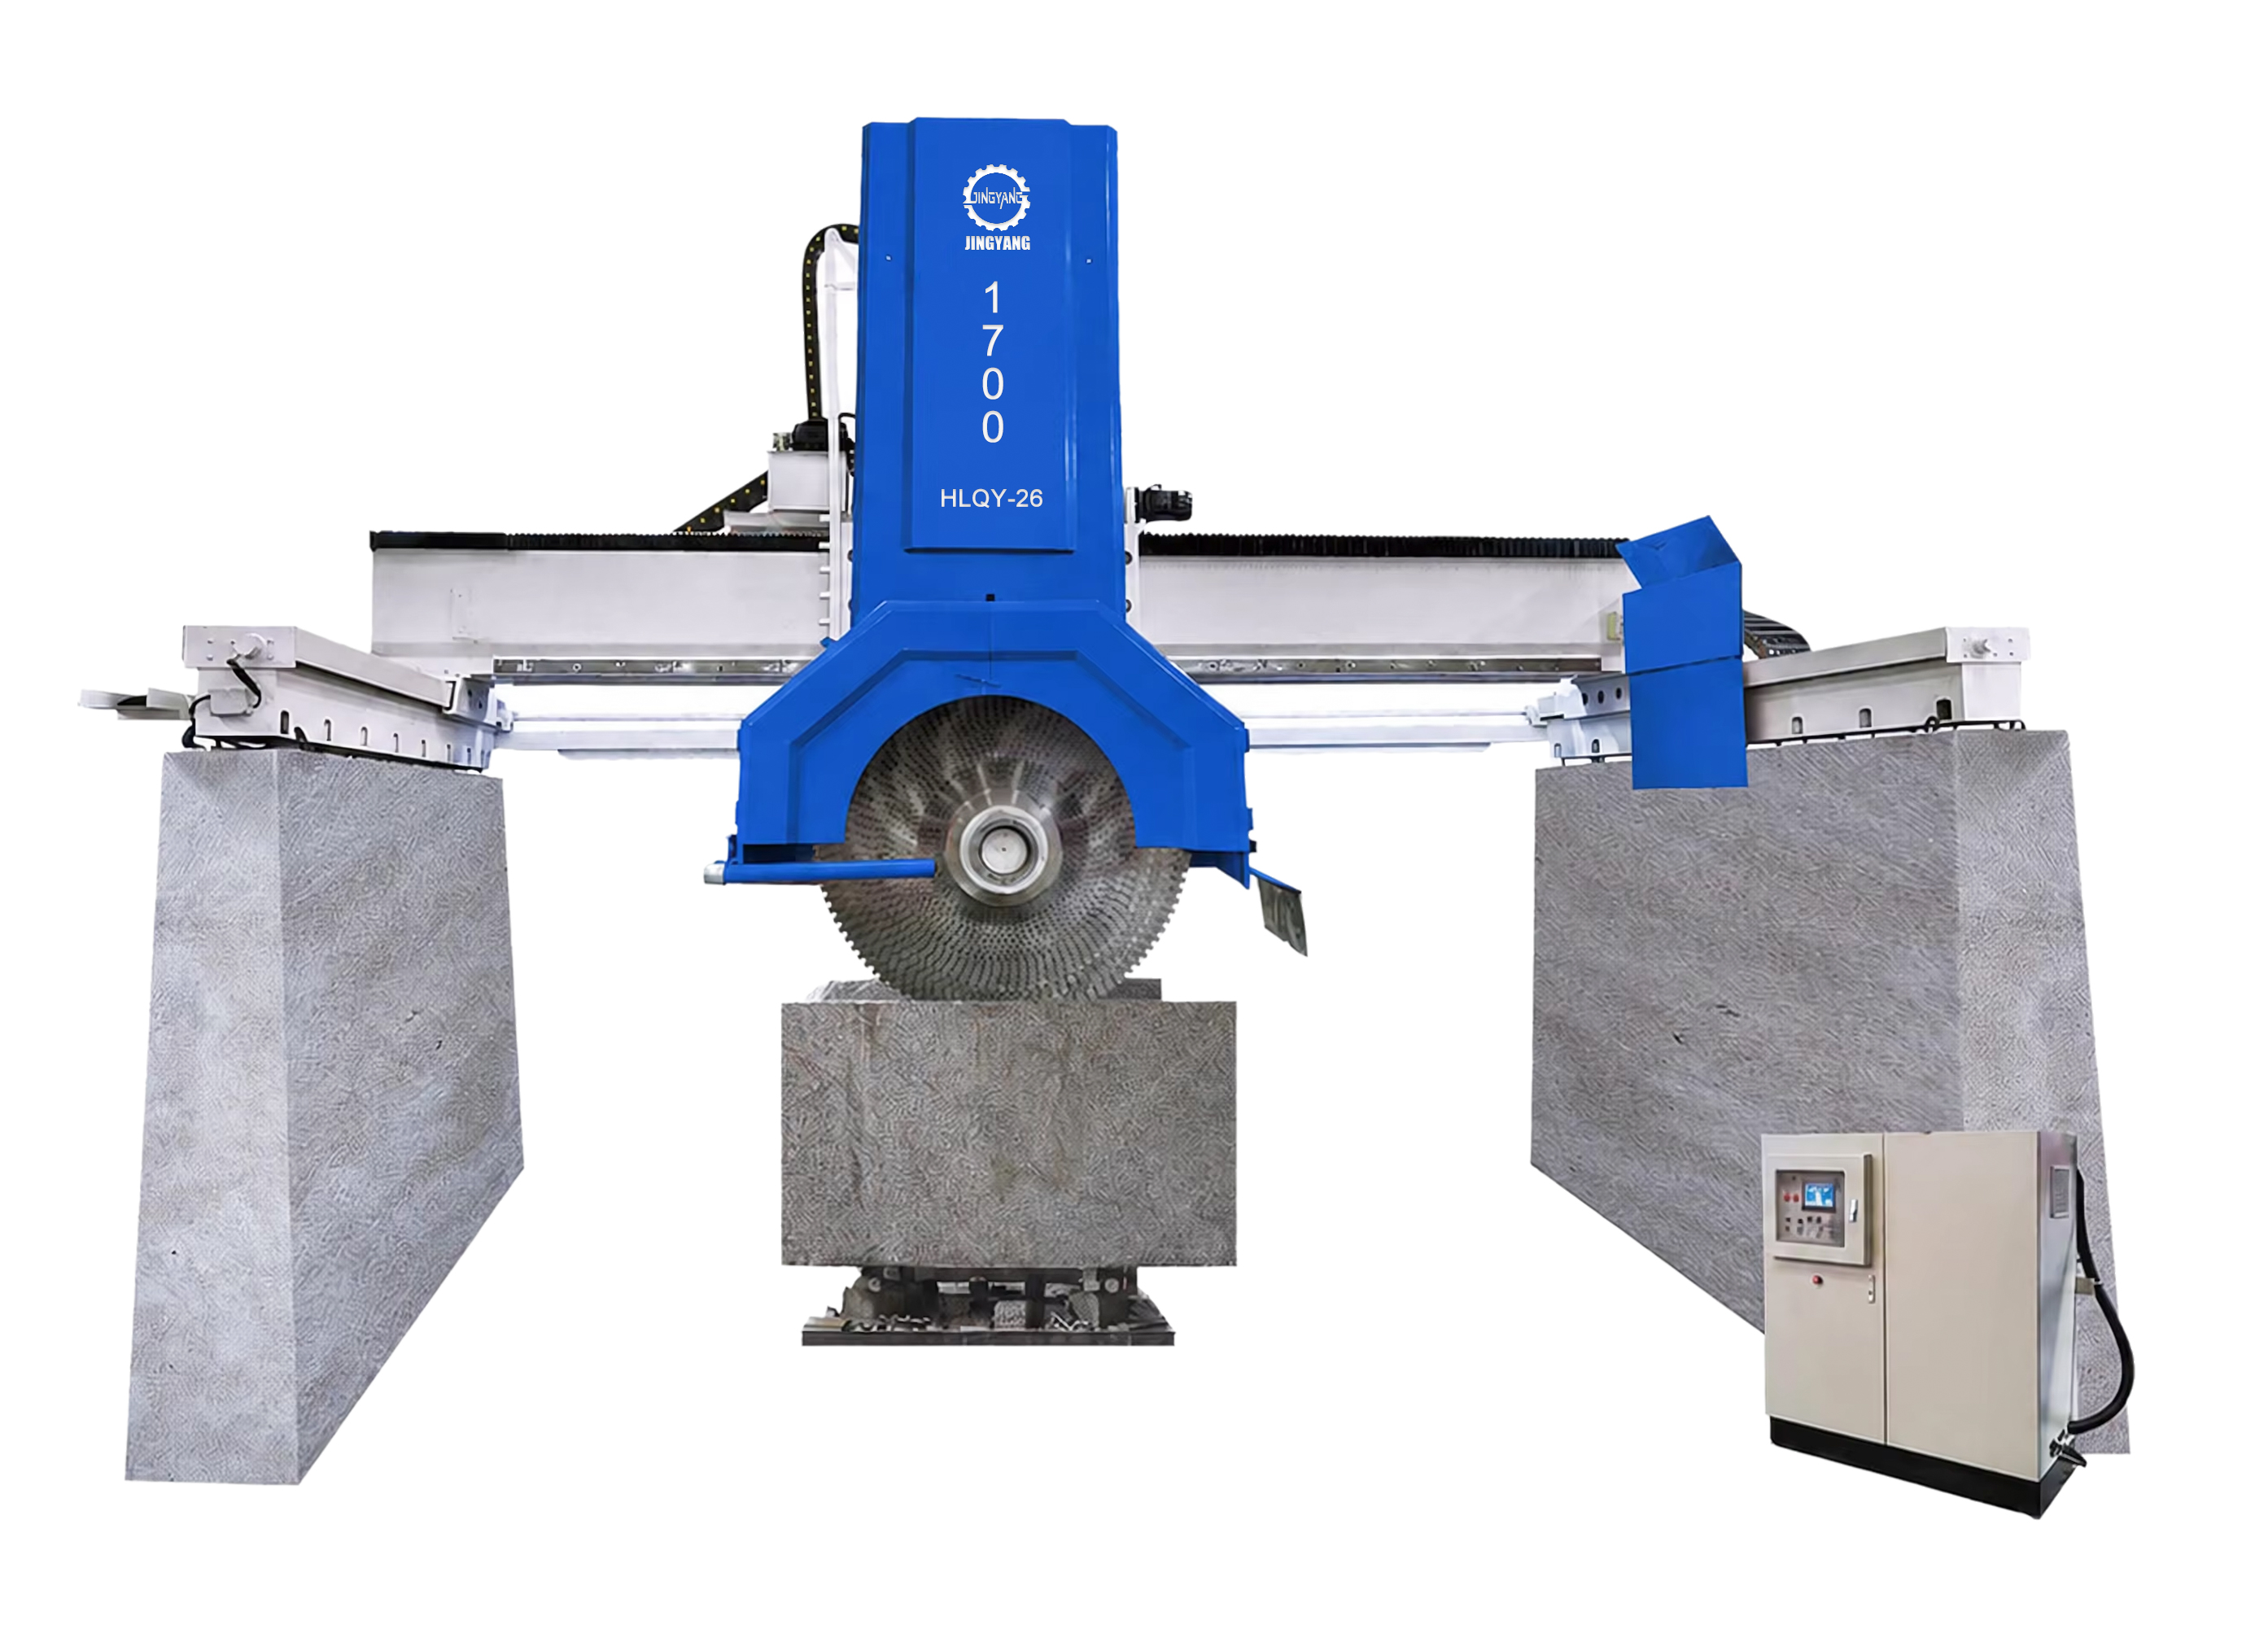
Spindeldynamikk, skjærekraft og avkastning på diamantverktøy
Fabrikker med høy produksjonskapasitet lever og dør etter lineær skjærehastighet og forbrukskostnader. Standard skjæreutstyr med utilstrekkelig effekt blir en flaskehals på fabrikkgulvet, noe som tvinger operatørene til å utføre flere grunne nedstigningspass for å skjære gjennom granitt- eller konstruert steinplater på 30 mm.
Standardmaskiner har typisk lette motorer på 11 kW til 15 kW. Disse kraftkildene mangler det kontinuerlige lavturtallmomentet som kreves for å dykke store diamantsirkulære blader dypt inn i tette steinmatriser. Å tvinge en underdimensjonert spindel fører til motorstalling, reduksjon i rotasjonshastighet og rask segmentglansing.
I motsetning til dette bruker en industriell steinskjæremaskin høy-moment permanente-magnetmotorer eller tunge induksjonsmotorer som leverer 22 kW til 45 kW eller mer. Denne rå mekaniske kraften tillater bladet å utføre aggressive, dype enkeltgående snitt ved høye fremdriftshastigheter, noe som dobler eller tredobler daglig kvadratmeterproduksjon.
Like så viktig er spindelaksens stivhet. Når en roterende diamantskive treffer tette mineralklumper i naturlig granitt, skaper skjæringmotstanden mikrovibrasjoner med høy frekvens langs aksen. I en lett steplater-skjæremaskin får disse vibrasjonene den tynne stålgitterkonstruksjonen til å vibrere.
Vibrasjoner er den viktigste årsaken til for tidlig slitasje på diamantsegmenter, mikrospalling langs steinoverflaten og katastrofal deformering av skivens metallkjerne. En industriell brosag med presisjonslager for tunge spindler stabiliserer skivens kant, slik at diamantsegmentene slites jevnt. Over ett regnskapsår kan reduksjonen i antallet utskiftede diamantskiver alene ofte dekke en betydelig del av maskinens opprinnelige kapitalpremie.
Automatisering, materialehåndtering og arbeidskraft-bottlenecker
I anlegg med høy produksjonshastighet utgjør den faktiske sagprosessen bare halvparten av produksjonslikningen. Materialehåndtering, platerlasting, avfallshåndtering og lossing av ferdige arbeidsstykker bruker verdifull tid. Når flere standardssager kjøres samtidig, blir fabrikkgulvet overfylt med gaffelhevere, vakuumkraner og manuelle arbeidslag som skynder seg å forsyne hver stasjon.
En industriell steinbehandlingsmaskin integrerer automasjonsteknologier som forenkler materialestrømmen:
- Integrerte vakuummanipulatorsystemer: Robotiske sugkopper montert direkte på den bevegelige tverrbeinen løfter, roterer og omposisjonerer kuttete steindeler under syklusen, slik at plass frigjøres for kontinuerlige ortogonale kutt uten manuell operatørinngrep.
- Høyhastighetsdigitale overflatekameraer: Overhead-bildekamerasystemer skanner råplaten på den motoriserte kantebordet i løpet av sekunder, slik at programvaren automatisk kan plassere deler og justere sømkrystallmønstre uten å stanse sagingen.
- Automatiserte bladstyringssensorer: Elektroniske berøringsprober overvåker slitasje på diamantssegmentets diameter og kjerneinnspenning dynamisk, justerer nedstigningsdybder og varsler vedlikeholdsansatte før et skadet blad ødelegger en dyr plate.
- Digital MES/ERP-linjekobling: Automatiserte fabrikksomfattende nettverk laster ned daglige skjærearbeidsordrer direkte til maskinens industrielle kontroller via Ethernet, noe som eliminerer feilprone manuelle datainnskrifter fra operatøren ved kontrollpanelet.
Ved å konsolidere høyhastighetsskjæring og automatisert platehåndtering innenfor ett enkelt industrielt anlegg, reduserer høyvolumfabrikker arbeidskostnadene og senker betydelig andelen utilsiktet platebrudd under transport.
Totalkostnad for eierskap: Sammenligning av reelle produksjonsøkonomier
Å vurdere maskiner utelukkende på grunnlag av innkjøpspris er en farlig felle for steinprodusenter med høy produksjonsvolum. Et sett med billigere standardskjæremaskiner fører ofte til enorme skjulte driftskostnader gjennom duplisert arbeidskraft, økte verktøykostnader og kronisk uplanlagt nedetid.
Tenk på virkeligheten ved å drive tre standardskjæreenheter i stedet for én tungindustriell steinskjæremaskin for å oppnå samme produksjonsmengde på 600 kvadratmeter per dag:
- Direkte lønnskostnader: Tre standardmaskiner krever tre dedikerte operatører og flere materialbehandlere per skift. Den automatiserte industrielle enheten oppnår samme kvadratmetermengde med én enkelt operatør som overvåker den automatiserte skjærecellen.
- Gulvareal i fabrikken: Flere maskinarealer, sikkerhetsgjerder og plateringssoner for plater tar opp unødvendig mye gulvareal, noe som øker kostnadene for varming, belysning og leie av lagerfasiliteter.
- Uplanlagt nedetid: Standard lettlastkomponenter – som ubeskyttede kuleganger, lette lineære vogner og økonomiske hydrauliske magnetventiler – slites raskt bort i slibende steinslam. Å håndtere tre sårbar maskiner tredobler sannsynligheten for en nødstopp som stopper de nedstrømspoleringslinjene.
Produksjon av høyytbytte steinbehandlingsanlegg krever omfattende industriell maskinteknikk. Jingyang Machinery produserer høyytbytte steinutstyr – fra massive primære utvinningssystemer for steinbrudd til avanserte industrielle brosager og flerakse CNC-arbeidsstasjoner. Siden Jingyang designer tunglastmaskiner for utfordrende gruvedrifts- og prosessmiljøer, inneholder dets industrielle systemer den strukturelle massen, komponentbeskyttelsen og mekaniske holdbarheten som kreves for kontinuerlig drift med høy volumproduksjon i fabrikker.
Sammentak
For steinprodusenter med høy produksjonsvolum fører bruk av standard skjæreutstyr til økende lønnskostnader, overdreven slitasje på sager og upålitelige leveringstider for prosjekter. Investering i en industriell steinskjæremaskin gir den strukturelle massen, spindelkraften, kontinuerlige termiske stabiliteten og den integrerte automatiseringen som er nødvendig for å redusere produktionskostnadene samtidig som utgangskapasiteten holdes høy.
Kontakt Jingyang Machinery i dag for å gjennomgå anleggets oppsett, daglige mål for kvadratmeterproduksjon og materialeegenskaper. Vårt team for industrielt utstyr vil gi en omfattende teknisk vurdering og et konfigurasjonsforslag som er tilpasset produksjonsmålene for ditt anlegg.