EN



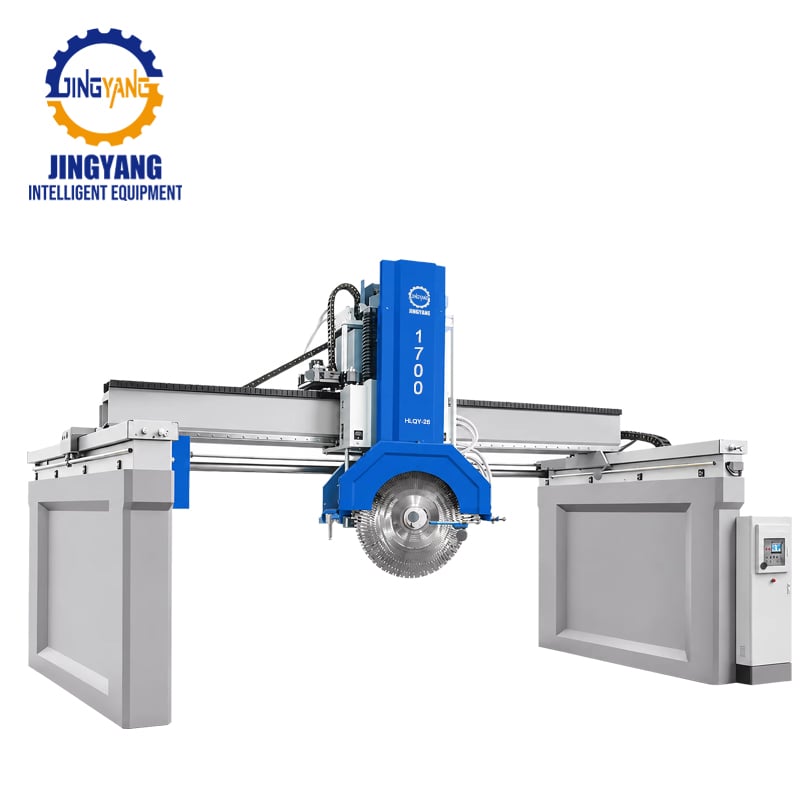
Het kiezen van een industriële steenverwerkingsmachine de keuze voor een industriële steensnijmachine boven standaard snijapparatuur is een beslissing met aanzienlijke operationele risico’s voor fabrieken met een hoge productieomvang. Deze technische vergelijkingsgids onderzoekt waarom lichtbelaste machines het snel begeven onder meerploegendienst, hoe een zwaarbelaste steensnijmachine thermische drift en spindeltrillingen elimineert, en welke constructie van apparatuur lagere productiekosten per vierkante meter oplevert bij het bewerken van dichte graniet, geëngineerd kwarts en massieve platen van natuurlijk marmer.
Het verschil in continu bedrijf: de realiteit van meerploegendienst
Standaard fabricageapparatuur is ontworpen voor productieschema’s met één ploeg per dag, gedurende zes tot acht uur, inclusief ingebouwde afkoelperiodes. Wanneer een groeiende fabriek probeert deze commerciële units te laten draaien tijdens twee of drie ploegen om hoge leveringsdoelen te halen, treedt structurele vermoeidheid snel op.
Een industriële steenbewerkingsmachine is vanaf de grond op ontworpen voor continue 24/7-bedrijfsomstandigheden. Onder ronddraaiende omstandigheden ondergaan machines onophoudelijke mechanische belastingen, wrijvingsopgewekte warmte en agressieve slurryblootstelling. Lichtgewicht portalen vervaardigd uit dun plaatstaal of niet-geglansde holle constructiebuizen beginnen onder continue belastingscycli te buigen. Na maanden ononderbroken bedrijf worden interne lasspanningen vrijgegeven, waardoor de hoofdportalbrug permanent doorbuigt of kromt.
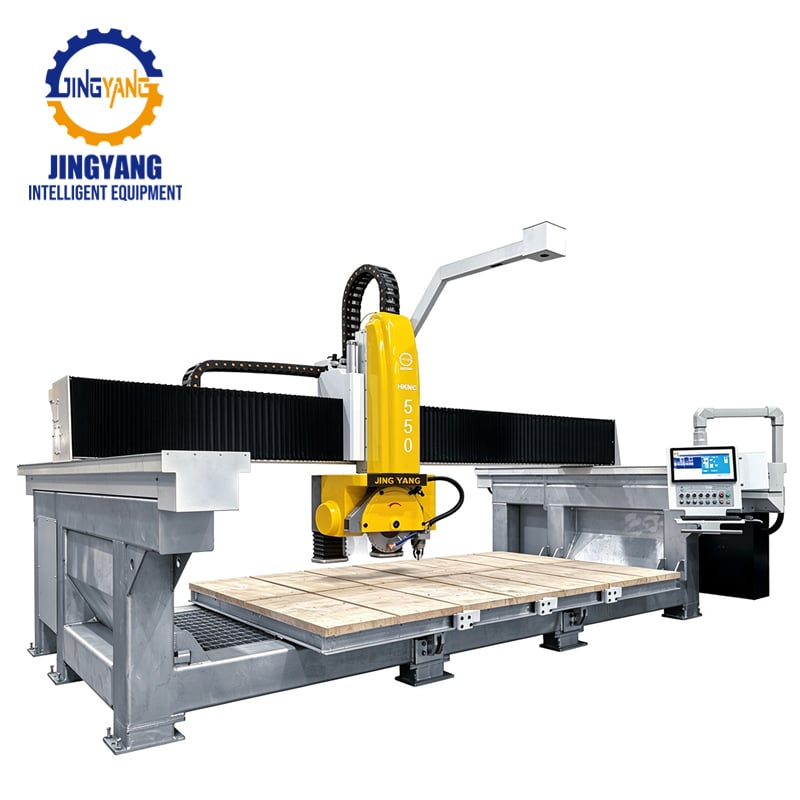
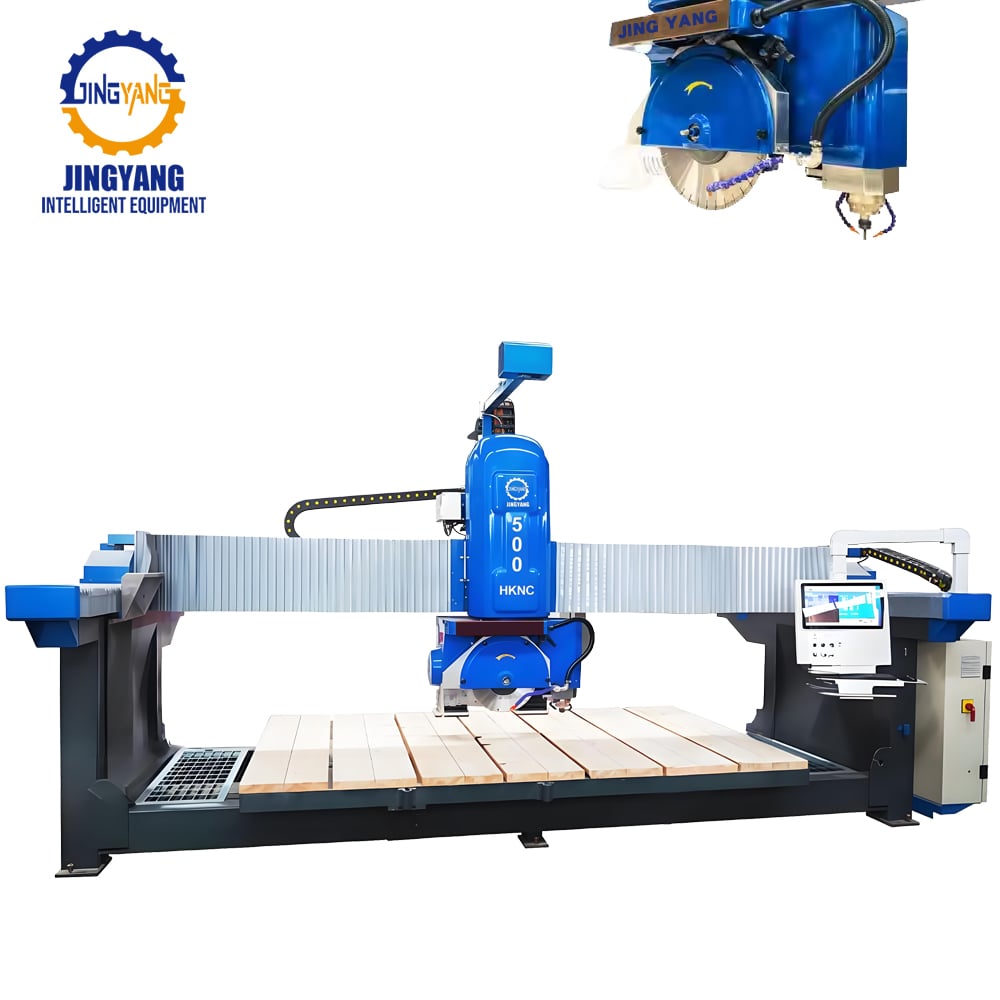
Zodra de balkgeometrie zelfs een fractie van een millimeter verandert, stort de snauwprecisie in. Platen die ’s ochtends worden gezaagd, komen niet langer overeen met de rechthoekigheid van platen die laat op de avond worden bewerkt. Omgekeerd is een industrieel granieten zaagmachine uitgerust met massieve kokerprofielbruggen of zware grijze-ijzeren gietstukken die uitgebreide thermische spanningsverlichtingsglansbehandeling ondergaan. Deze mechanische massa absorbeert continue dynamische krachten, waardoor kritieke snijuitlijningen gedurende jaren ononderbroken productie behouden blijven.
Thermische drift, structurele stijfheid en dimensionele herhaalbaarheid
Bij grootschalige architectonische bewerking is dimensionele consistentie direct gekoppeld aan de winstmarges. Grote commerciële gevelbekledingsprojecten en projecten met hoogdichtheidsvloeren kunnen geen rekening houden met snijgroefconvergentie, hoekafwijking of diktevariatie. Hier komen structurele stijfheid en thermisch beheer kijken om standaardmachines te onderscheiden van zwaar belaste machines.
Technische parameters |
Standaard steensnijmachines |
Zwaar industriële machine |
Portaalconstructie |
Gelast dunwandig stalen buisprofiel |
Gegloeid zwaarplaat kokerprofiel of gietijzer |
Hoofdaandrijfvermogen |
standaard elektrische motor van 11 kW tot 15 kW |
hoogkoppel-omvormermotor van 22 kW tot 45 kW+ |
Lineaire bewegingsdragers |
Lichtbelaste recirculerende kogellagers |
Zwaarbelaste voorgespannen cilindrische rollagervoorzieningen |
Thermische stabilisatie |
Koeling met omgevingslucht; niet-bewaakte oliën |
Geforceerde vloeistofkoeling van de spindel en gekoelde hydraulica |
Assenfeedbacklus |
Open-loop-stappenmotoren of incrementele encoders |
Hoogresolutie, afgedichte absolute lineaire optische schalen |
Continubelastingvermogen |
Tussenbelasting (6–8 uur/dag) |
Echte 24/7-continubelasting voor industriële toepassingen |
Tijdens langdurige snijcycli in harde graniet of dichte kwartsiet ontwikkelen aandrijfmotoren en hydraulische versnellingsbakken aanzienlijke warmte. Bij standaardmachines straalt deze gelokaliseerde warmte uit naar het machinechassis, waardoor het metaal ongelijkmatig uitzet. Het gevolg is thermische asdrijf: het blad volgt lichtjes een afwijkende as naarmate de verschuiving vordert, waardoor scherpe 90-graden-sneden veranderen in scheve panelen die de kwaliteitscontrole niet halen.
Een industriële CNC-stonecuttingmachine vermindert thermische uitzetting door geforceerde gesloten-cyclus vloeistofkoeling van de hoofdaslagers en elektrische behuizingen. In combinatie met hoogwaardige absolute encoders die de asposities direct lezen van het fysieke machinebed in plaats van van rotatie-motorstappen, behoudt de industriële unit een positionele herhaalbaarheid van minder dan één millimeter, van de eerste plaat die bij dageraad wordt gezaagd tot de laatste snede tijdens de nachtploeg.
Spindeldynamica, snijkracht en ROI van diamantgereedschap
Fabrieken met een hoge productieomvang leven of sterven door de lineaire snelsnelheid en de kosten voor verbruiksmaterialen. Ondervermoeide standaardsnijapparatuur vormt een knelpunt op de productieterrein, waardoor operators meerdere oppervlakkige stapsgewijze doorgangen moeten uitvoeren om 30 mm graniet- of geëngineerde steenplaten te zagen.
Standaardmachines zijn meestal uitgerust met lichte motoren van 11 kW tot 15 kW. Deze aandrijfuniten beschikken niet over het continue koppel bij lage toerentallen dat nodig is om diamantcirkelbladen met grote diameter diep in dichte stenen matrices te duwen. Het dwingen van een onvoldoende krachtige as leidt tot motorstalling, een daling van het rotatiesnelheid en snelle glazing van de segmenten.
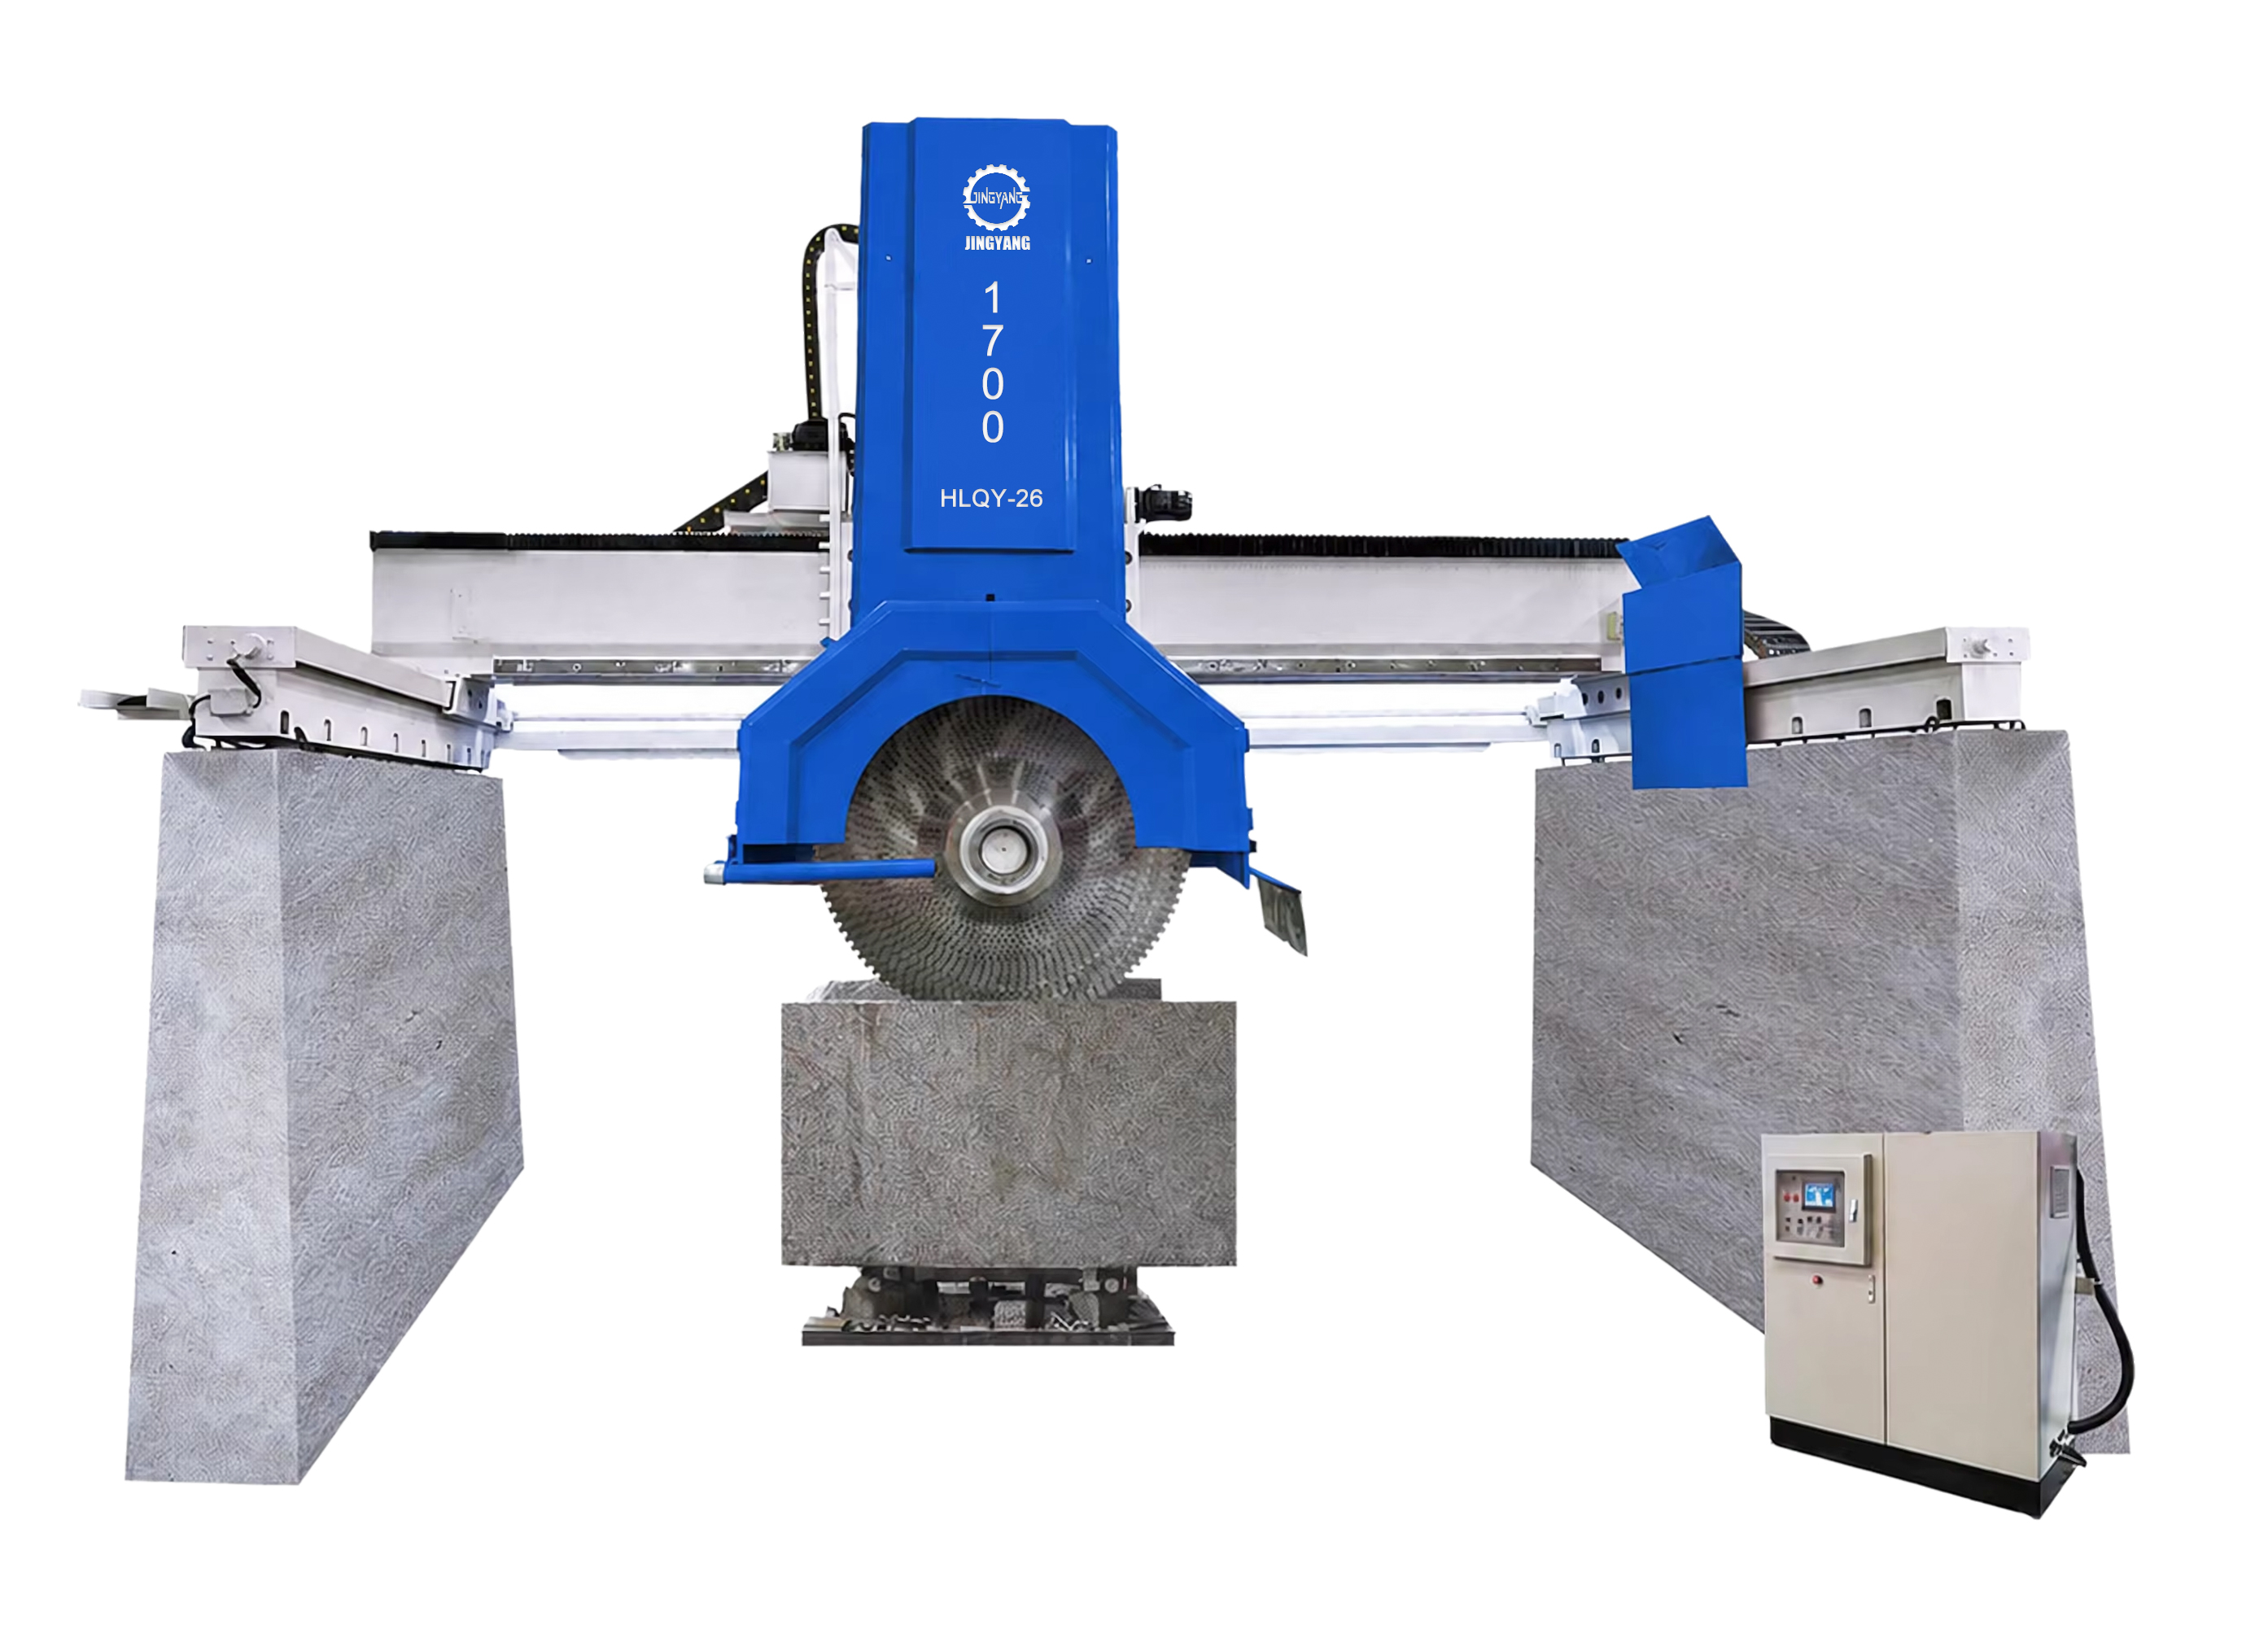
Een industriële stenenzaagmachine daarentegen maakt gebruik van hoogkoppel-permanentmagneetmotoren of zware inductiemotoren met een vermogen van 22 kW tot 45 kW of meer. Deze ruwe mechanische aandrijving stelt het blad in staat agressieve, diepe enkelpassage-sneden uit te voeren bij hoge traversesnelheden, waardoor de dagelijkse productie in vierkante meter verdubbelt of zelfs verdrievoudigt.
Even belangrijk is de starheid van de asopname. Wanneer een roterend diamantblad dichte minerale clusters in natuurlijke graniet raakt, veroorzaakt de snijweerstand hoogfrequente micro-trillingen over de as. Bij een lichtgewicht platenzaagmachine voor stenen trilt deze trilling de dunne stalen portaalconstructie.
Trilling is de voornaamste oorzaak van vroegtijdige slijtage van diamantsegmenten, micro-afbrokkeling langs de steenrand en catastrofale vervorming van de bladkern. Een industriële brugzaagmachine met precisie zwaarbelaste aslagers stabiliseert de bladrand, waardoor diamantsegmenten gelijkmatig slijten. Gedurende één boekjaar compenseert de vermindering van vervangende diamantbladen vaak al een aanzienlijk deel van de initiële kapitaalpremie van de machine.
Automatisering, materiaalhantering en arbeidsknelpunten
In productiefaciliteiten met een hoog outputniveau vertegenwoordigt het eigenlijke zaagproces slechts de helft van de productievergelijking. Materiaalhantering, platenladen, afvalbeheer en het lossen van werkstukken nemen kostbare tijd in beslag. Wanneer meerdere standaardzagen tegelijkertijd draaien, raakt de fabrieksvloer overvol met heftrucks, vacuümkranen en handmatige werkploegen die zich haasten om elke station van materiaal te voorzien.
Een industriële stenenbewerkingsmachine integreert automatiseringstechnologieën die de materiaalstroom optimaliseren:
- Geïntegreerde vacuümmanipulatorsystemen: Robotische zuignappen die direct op de bewegende dwarsligger zijn gemonteerd, tillen, draaien en herpositioneren gesneden stukken natuursteen tijdens de cyclus, waardoor ruimte vrijkomt voor continue orthogonale sneden zonder handmatige ingreep van de operator.
- Hogesnelheidsdigitale oppervlaktecamera’s: Bovenaanzichtbeeldsystemen scannen de ruwe plaat op de gemotoriseerde kanteltafel binnen seconden, zodat de software automatisch onderdelen kan inpassen en naadstructuurpatronen kan uitlijnen zonder de zaagbladen te hoeven stoppen.
- Geautomatiseerde sensoren voor zaagbladbeheer: Elektronische aanraaksondes monitoren dynamisch de slijtage van de diamantsegmentdiameter en de kernspanning, passen de instapdieptes aan en waarschuwen het onderhoudspersoneel voordat een beschadigd zaagblad een dure plaat vernietigt.
- Digitale MES/ERP-lijntegratie: Automatiseringsnetwerken voor de gehele fabriek downloaden dagelijkse snijopdrachten rechtstreeks naar de industriële besturingseenheid van de machine via Ethernet, waardoor foutgevoelige handmatige invoer van gegevens door de operator op het bedieningspaneel wordt vermeden.
Door het combineren van snijden met hoge snelheid en geautomatiseerde plakmanipulatie binnen één industriële ruimte, verminderen productie-installaties met een hoog volume de arbeidskosten en drukken ze het percentage onbedoelde breuken van plakken tijdens transport sterk terug.
Totale eigendomskosten: Een vergelijking van de werkelijke productiekosten
Machines uitsluitend beoordelen op basis van de initiële aanschafprijs is een gevaarlijke valstrik voor producenten van steen met een hoog volume. Een vloot standaardsnijmachines tegen lagere prijs leidt vaak tot enorme verborgen bedrijfskosten door dubbele arbeidsinzet, opgeblazen gereedschapskosten en chronische ongeplande stilstand.
Bekijk de realiteit van het exploiteren van drie standaardsnijunits versus één zwaarbelaste industriële steensnijmachine om dezelfde dagelijkse output van 600 vierkante meter te bereiken:
- Directe arbeidskosten: Drie standaardmachines vereisen per ploeg drie toegewezen operators en meerdere materialenhandlers. De geautomatiseerde industriële unit bereikt hetzelfde oppervlak met één operator die de geautomatiseerde snijcel bewaakt.
- Oppervlakte op de fabrieksvloer: Meerdere machineafmetingen, veiligheidshekken en platenopslagzones nemen te veel vloerruimte in beslag, wat de kosten voor verwarming, verlichting en huur van het magazijn doet stijgen.
- Risico op ongeplande stilstand: Standaard lichtgewicht componenten – zoals onbeschermd kogelomloopspindels, lichte lineaire trucks en economische hydraulische solenoïdekleppen – slijten snel in schurende steenslib. Het beheren van drie kwetsbare machines verdrievoudigt de kans op een noodstilstand die de downstream-polijstlijnen stillegt.
De productie van hoogvermogende systemen voor de bewerking van steen vereist diepgaande expertise op het gebied van industriële machines. Jingyang Machinery produceert hoogwaardige steenbewerkingsapparatuur – van enorme primaire mijnbouwsystemen voor de winning van steen tot geavanceerde industriële brugzagen en meervoudig-assen CNC-werkstations. Omdat Jingyang zwaar belaste machines ontwerpt voor uitdagende mijnbouw- en bewerkingsomgevingen, zijn haar industriële systemen uitgerust met de benodigde constructiemassa, componentenbescherming en mechanische duurzaamheid voor ononderbroken, intensieve fabrieksproductie.
Oppakken
Voor steenproductiefaciliteiten met een hoge productiecapaciteit leidt het gebruik van standaard snijapparatuur tot stijgende arbeidskosten, excessief mesverbruik en onbetrouwbare projectafleverplanningen. Een investering in een industriële steensnijmachine biedt de benodigde constructiemassa, spindelvermogen, continue thermische stabiliteit en geïntegreerde automatisering om de productiekosten te verlagen, terwijl de productiecapaciteit hoog blijft.
Neem vandaag nog contact op met Jingyang Machinery om uw fabrieksindeling, dagelijkse productiedoelstellingen in vierkante meter en materiaalspecificaties te bespreken. Ons team industriële apparatuur levert een uitgebreide technische beoordeling en een op maat gemaakte configuratievoorstel, afgestemd op de productiedoelstellingen van uw fabriek.